: +86 15874211461


Szybka odpowiedź: Wybierz ziarno FEPA B na podstawie naddatku i docelowego wykończenia — około B126–B151 do zgrubnego, B91–B126 do prac ogólnych i B46–B76 do wykańczania. Następnie wybierz koncentrację na podstawie pola styku i wymagań kształtu — 75–100% do prac drobnych lub delikatnych, 125% do produkcji, 150% do dużego ubytku lub wąskich profili. Kombinację potwierdź u producenta ściernicy.
Powiązane lektury: Przewodnik po ściernicach CBN · Rodzaje spoiw ściernic CBN · Prędkość i chłodziwo w szlifowaniu CBN.
Ziarno i koncentracja to dwie różne decyzje
Ziarno opisuje wielkość kryształów CBN. Koncentracja opisuje, ile ich jest upakowanych w danej objętości warstwy roboczej. Ściernica może mieć grube ziarno przy niskiej koncentracji albo drobne przy wysokiej, a takie dwie ściernice nie będą zachowywać się tak samo. Ziarno przede wszystkim ustala osiągalne wykończenie powierzchni, jakość krawędzi i głębokość skrawania na ziarno. Koncentracja przede wszystkim ustala liczbę krawędzi skrawających w łuku styku, obciążenie na ziarno i ilość spoiwa dostępnego do ich utrzymania.
Operatorzy czasem próbują naprawić problem z wykończeniem, podnosząc koncentrację, albo problem z żywotnością kształtu, zmieniając ziarno. Zwykle przesuwa to proces w bok. Zdiagnozuj, która zmienna faktycznie ogranicza wynik, zanim zmienisz specyfikację.
Wielkości ziarna FEPA B
CBN oznacza się zwykle w skali FEPA B. Liczba jest nominalną medianą wielkości w mikrometrach. Rzeczywisty rozkład wokół tej mediany ma znaczenie, szczególnie dla drobnych ziaren, więc dwóch dostawców oferujących „B91” może nie zapewnić identycznego zachowania skrawania. Normy ISO 6106 i FEPA 61 określają ramy sprawdzania i oznaczeń.
| FEPA B | Nominalna mediana | Charakter usuwania | Typowa rola wykończeniowa | Typowe zastosowanie |
|---|---|---|---|---|
| B251 | ~250 µm | Bardzo wysokie | Zgrubne | Ciężkie zgrubne, duże naddatki |
| B181 | ~180 µm | Bardzo wysokie | Zgrubne | Zgrubne, stal miękka do średniej |
| B151 | ~150 µm | Wysokie | Zgrubne do średniego | Zgrubne produkcyjne, szlifowanie narzędzi |
| B126 | ~125 µm | Wysokie | Średnie | Uniwersalny punkt wyjścia |
| B107 | ~106 µm | Średnio-wysokie | Średnie | Szlifowanie ogólne, zgrubne kształtowe |
| B91 | ~90 µm | Średnie | Średnio-drobne | Stal hartowana, prace łożyskowe i zębate |
| B76 | ~75 µm | Średnie | Drobne | Półwykańczające, szczegóły kształtu |
| B64 | ~63 µm | Średnio-niskie | Drobne | Wykańczanie, bieżnie |
| B54 | ~53 µm | Niskie | Drobne | Drobne wykończenie, małe promienie |
| B46 | ~45 µm | Niskie | Bardzo drobne | Wykańczanie precyzyjne, boki zębów |
| B36 | ~35 µm | Bardzo niskie | Bardzo drobne | Drobne wykańczanie, jakość krawędzi |
| B25 | ~25 µm | Bardzo niskie | Ekstra drobne | Przejścia polerujące, delikatne kształty |
| B15 | ~15 µm | Minimalne | W kierunku lustra | Superfiniszowanie, przygotowanie drobnej krawędzi |
Wartości nominalne orientacyjne; gatunek i rozkład wielkości potwierdź u producenta. Przeliczaj między systemami za pomocą konwertera wielkości ziaren diamentu i CBN.
Jak ziarno wpływa na wykończenie, ubytek i żywotność
| Zmiana | Wydajność usuwania | Wykończenie powierzchni (Ra) | Żywotność / kształt | Ryzyko |
|---|---|---|---|---|
| Grubsze ziarno | Rośnie | Chropowatsze | Zwykle dłuższa przy otwartym obciąganiu; mniejszy detal kształtu | Wykruszanie krawędzi, widoczny ślad rys |
| Drobniejsze ziarno | Maleje | Gładsze | Krótsza, jeśli ściernica się zalepia | Zalepianie, zaskliwienie, przypalenie, większa moc |
| Wąski rozkład ziarna | Bardziej równomierne | Bardziej powtarzalne | Przewidywalne zużycie | Wyższy koszt; mniejsza tolerancja obciągania |
| Szeroki rozkład ziarna | Większe początkowe cięcie | Mniej powtarzalne | Nierównomierne zużycie | Rysy od skrajnych ziaren |
Praktyczna zasada: używaj najgrubszego ziarna, które nadal spełnia wymagania wykończenia i krawędzi. Schodzenie drobniej niż trzeba zmniejsza wydajność usuwania i zwiększa ryzyko zalepiania, szczególnie na miękkich lub lepkich stopach żelaznych. Jeśli wymagania wykończeniowe są wysokie, często lepiej zgrubnie szlifować grubszą ściernicą i wykańczać osobną drobną, niż zmuszać jedną drobną ściernicę do obu zadań.
Co oznacza koncentracja
Koncentracja jest miarą zawartości ścierniwa w warstwie roboczej. Koncentracja 100 odpowiada około 4,4 karata superścierniwa na centymetr sześcienny objętości warstwy, czyli około 0,88 g/cm³. Pozostałe koncentracje skalują się proporcjonalnie: 75% ma trzy czwarte tej zawartości, 150% ma półtora raza więcej. Ponieważ CBN i diament mają podobną gęstość, ta reguła działa dla obu.
| Koncentracja | Względna zawartość ścierniwa | Wpływ na Ra | Wpływ na ubytek | Wpływ na żywotność / kształt | Typowe zastosowanie |
|---|---|---|---|---|---|
| 75% | 0,75× | Drobniejsze przy tym samym ziarnie | Niższy | Niższa żywotność kształtu, ale więcej spoiwa i porowatości | Drobne wykańczanie, delikatne profile, mała moc |
| 100% | 1,0× | Odniesienie | Odniesienie | Zrównoważone | Ogólne szlifowanie płaskie, walcowe i narzędzi |
| 125% | 1,25× | Nieco chropowatsze lub bez zmian | Wyższy | Lepsze zachowanie kształtu | Szlifowanie produkcyjne, koła zębate, bieżnie łożysk |
| 150% | 1,5× | Może pogorszyć przy słabym obciąganiu | Wyższy | Silna żywotność kształtu | Duży ubytek, szlifowanie pełzające, wąski kontakt |
| 175–200% | 1,75–2,0× | Zależy od spoiwa i obciągania | Najwyższy potencjał | Wysoka, ale mniej spoiwa do utrzymania ziaren | Specjalne zastosowania o dużym obciążeniu lub małym kontakcie |
Wpływ na Ra nie jest automatyczny. Wyższa koncentracja daje więcej ziaren w cięciu, co może zmniejszyć obciążenie na ziarno i czasem poprawić wykończenie, ale zmniejsza też udział spoiwa i może osłabić skuteczność obciągania. Wynik zależy od spoiwa, obciągania i chłodziwa.
Ziarno i koncentracja razem
| Kombinacja | Zachowanie | Na co uważać |
|---|---|---|
| Grube ziarno + wysoka koncentracja | Maksymalny ubytek i silne zachowanie kształtu | Duże siły, przypalenie, limit mocy wrzeciona |
| Grube ziarno + niska koncentracja | Swobodne cięcie z miejscem na wióry | Utrata kształtu i krótsza żywotność |
| Drobne ziarno + wysoka koncentracja | Wiele krawędzi skrawających, dobry potencjał wykończenia, silne zachowanie kształtu | Zalepianie i przypalenie, jeśli spoiwo nie jest wystarczająco otwarte |
| Drobne ziarno + niska koncentracja | Chłodne, swobodne wykańczanie | Szybka utrata kształtu na precyzyjnych profilach |
Jak spoiwo zmienia odpowiedź
Spoiwo ceramiczne ma porowatość, która mieści wióry i chłodziwo, więc lepiej znosi drobniejsze ziarno lub wyższą koncentrację niż zamknięte spoiwo metalowe. Spoiwo żywiczne jest miększe i bardziej wybacza drobne ziarno przy niskiej koncentracji, ale nie utrzyma długo drobnoziarnistego kształtu o wysokiej koncentracji. Spoiwo metalowe może przenosić wysoką koncentrację i grube ziarno do agresywnego usuwania, ale potrzebuje pomocy, by pozostać otwarte.
Dlatego tabele specyfikacji zawsze potrzebują kolumny spoiwa. „B91, 125%” jest niepełne bez informacji, czy spoiwo jest ceramiczne, żywiczne czy metalowe. Przewodnik po spoiwach szczegółowo wyjaśnia różnice.
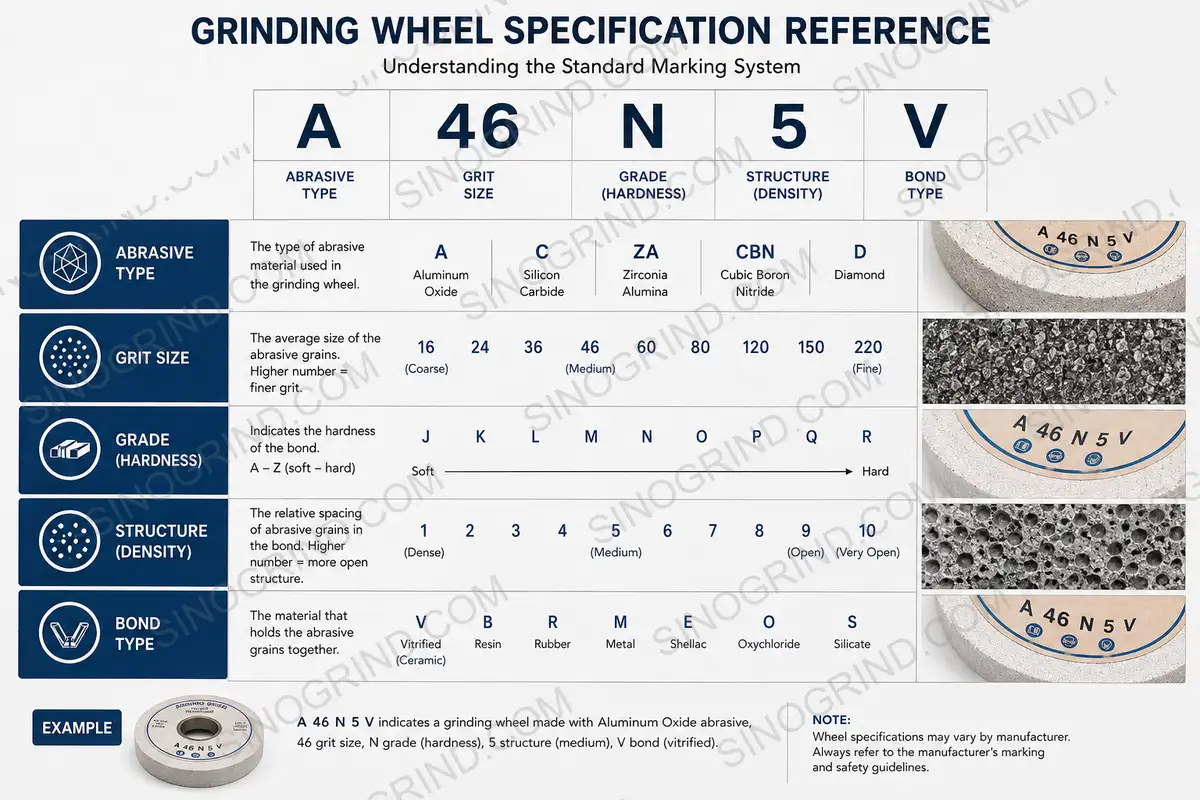
Jak czytać specyfikację ściernicy CBN
Pełna specyfikacja CBN brzmi na przykład: spoiwo ceramiczne, B91, koncentracja 125, kształt 1A1, 400 × 40 × 127, prędkość maksymalna 50 m/s. Każdy element odpowiada na inne pytanie. Spoiwo mówi, jak ziarna są trzymane i chłodzone; ziarno określa skalę wykończenia i ubytku; koncentracja mówi, ile krawędzi skrawających jest dostępnych; kształt mówi, do której cechy można dotrzeć; wymiary określają interfejs maszyny; oznaczenie prędkości określa bezpieczny limit pracy.
Przy zapytaniu ofertowym podaj wszystkie te dane oraz materiał i twardość przedmiotu, operację, maszynę, chłodziwo i docelowe wykończenie. Zapytanie zawierające tylko „ściernica CBN B91” nie może zostać poprawnie wycenione, ponieważ brakuje spoiwa. Generator specyfikacji ściernicy buduje uporządkowany kod RFQ z tych danych.
Koncentracja, zużycie i koszt
Wyższa koncentracja wprowadza więcej CBN do ściernicy, więc koszt początkowy rośnie, a zachowanie zużycia się zmienia. Dodatkowe krawędzie skrawające dzielą obciążenie, co może zmniejszyć pękanie ziaren i poprawić żywotność kształtu, ale zmniejszony udział spoiwa może też skrócić żywotność, jeśli ziarna zostaną wyrwane przed stępieniem. Ekonomicznie optymalna koncentracja to ta, która minimalizuje koszt dobrej części, a nie ta z największą ilością ścierniwa.
Podczas próby śledź trzy liczby: zużycie ściernicy na część, częstotliwość obciągania i odsetek braków. Jeśli zużycie jest niskie, ale obciąganie częste, ściernica może być zbyt twarda lub zbyt zamknięta. Jeśli zużycie jest wysokie, a wykończenie stabilne, wyższa koncentracja lub mocniejsze spoiwo może się zwrócić. Jeśli braki wynikają z przypalenia, koncentracja nie jest pierwszą dźwignią — są nią chłodziwo i obciąganie.
Przeprowadzanie próby ziarna i koncentracji
Zmieniaj jedną zmienną naraz. Zacznij od ziarna zalecanego do wykończenia, wykonaj krótki cykl i zapisz Ra, moc, przypalenie, kształt i zużycie. Koncentrację zmień tylko wtedy, gdy problemem ograniczającym jest żywotność kształtu lub wydajność usuwania. Utrzymuj identyczną procedurę obciągania między próbami, ponieważ inne obciąganie może łatwo przeważyć nad zmianą ziarna.
Jeśli to możliwe, szlifuj reprezentatywną cechę, a nie próbkę złomu. Krawędzie, promienie i cechy przerywane zachowują się inaczej niż płaski blok testowy. Jeśli próba musi użyć bloku, powtórz ją co najmniej dwa razy i mierz to samo miejsce, aby zmienność ustawienia nie udawała różnicy między ściernicami.
Tabela doboru według zastosowania
| Zastosowanie | Typowe ziarno | Typowa koncentracja | Uwaga o spoiwie |
|---|---|---|---|
| Frezy i wiertła HSS | B126–B151 | 100–125% | Żywiczne, chłodne cięcie |
| Stal hartowana, powierzchnie płaskie | B91–B126 | 100–125% | Ceramiczne, otwarta struktura |
| Stal hartowana, szlifowanie walcowe | B91–B126 | 100–125% | Ceramiczne lub metalowe |
| Szlifowanie wewnętrzne | B64–B107 | 100–125% | Ceramiczne, mała ściernica |
| Bieżnie łożysk | B64–B91 | 125% | Ceramiczne, drobne obciąganie |
| Szlifowanie kształtowe kół zębatych | B76–B126 | 125–150% | Ceramiczne, chłodziwo olejowe |
| Kształt w szlifowaniu pełzającym | B126–B181 | 125–175% | Metalowe lub ceramiczne, chłodziwo wysokociśnieniowe |
| Drobne przygotowanie krawędzi | B25–B46 | 75–100% | Żywiczne lub ceramiczne, lekkie przejścia |
Tylko punkty wyjścia. Potwierdź u producenta ściernicy i próbą na rzeczywistej maszynie, z rzeczywistym chłodziwem i uchwytem.
Typowe błędy
- Naprawianie wykończenia koncentracją. Wykończenie zależy głównie od ziarna, otwartości spoiwa i obciągania. Podnoszenie koncentracji może pogorszyć zalepianie.
- Używanie drobniejszego ziarna do usuwania przypalenia. Drobniejsze ziarno zwykle zwiększa ciepło. Najpierw popraw podawanie chłodziwa, obciąganie i dosuw.
- Ignorowanie rozkładu wielkości. Dwa ziarna B91 mogą ciąć inaczej, jeśli jedno ma skrajne ziarna lub szerszy rozrzut.
- Kopiowanie specyfikacji bez spoiwa. Liczby ziarna i koncentracji znaczą niewiele bez spoiwa i twardości.
- Pomijanie próby. Próba na jednej cesze kosztuje znacznie mniej niż partia przypalonych części.