: +86 15874211461


Risposta rapida: scegliere la grana FEPA B in base al sovrametallo e all'obiettivo di finitura — indicativamente B126–B151 per la sgrossatura, B91–B126 per il lavoro generale e B46–B76 per la finitura. Poi scegliere la concentrazione in base all'area di contatto e alle esigenze di forma — 75–100% per lavori fini o fragili, 125% per la produzione, 150% per forte asportazione o forme strette. Verificare la combinazione con il costruttore della mola.
Letture correlate: Guida alle mole CBN · Tipi di legante per mole CBN · Velocità e refrigerante delle mole CBN.
Grana e concentrazione sono decisioni diverse
La grana descrive la dimensione dei grani di CBN. La concentrazione descrive quanti di quei grani sono contenuti in un dato volume dello strato attivo. Una mola può avere grani grossi a bassa concentrazione oppure grani fini ad alta concentrazione, e queste due mole non si comportano allo stesso modo. La grana determina principalmente la finitura ottenibile, la qualità del filo e la profondità di taglio per grano. La concentrazione determina principalmente il numero di taglienti nell'arco di contatto, il carico per grano e la quantità di legante disponibile per trattenerli.
A volte si cerca di risolvere un problema di finitura alzando la concentrazione, o un problema di tenuta della forma cambiando la grana. Di solito così il processo si sposta di lato. Prima di cambiare la specifica conviene capire quale variabile sta realmente limitando il risultato.
Le granulometrie FEPA B
Il CBN si designa normalmente sulla scala FEPA B. Il numero è una dimensione mediana nominale in micrometri. La distribuzione effettiva attorno a quella mediana conta, soprattutto per le granature fini, quindi due fornitori che offrono «B91» possono non garantire lo stesso comportamento di taglio. Le norme ISO 6106 e FEPA 61 forniscono il quadro per la verifica e la designazione.
| FEPA B | Mediana nominale | Carattere di asportazione | Ruolo di finitura tipico | Uso tipico |
|---|---|---|---|---|
| B251 | ~250 µm | Molto alto | Grosso | Sgrossatura pesante, grandi sovrametalli |
| B181 | ~180 µm | Molto alto | Grosso | Sgrossatura, acciai da teneri a medi |
| B151 | ~150 µm | Alto | Da grosso a medio | Sgrossatura di produzione, rettifica utensili |
| B126 | ~125 µm | Alto | Medio | Punto di partenza generale |
| B107 | ~106 µm | Medio-alto | Medio | Rettifica generale, sgrossatura di forma |
| B91 | ~90 µm | Medio | Da medio a fino | Acciaio temprato, lavoro su cuscinetti e ingranaggi |
| B76 | ~75 µm | Medio | Fino | Semifinitura, dettagli di forma |
| B64 | ~63 µm | Medio-basso | Fino | Finitura, piste di cuscinetti |
| B54 | ~53 µm | Basso | Fino | Finitura fine, piccoli raggi |
| B46 | ~45 µm | Basso | Molto fine | Finitura di precisione, fianchi di denti |
| B36 | ~35 µm | Molto basso | Molto fine | Finitura fine, qualità del filo |
| B25 | ~25 µm | Molto basso | Extrafine | Passate di lucidatura, forme delicate |
| B15 | ~15 µm | Minimo | Orientato alla finitura a specchio | Superfinitura, preparazione fine del filo |
Valori nominali indicativi; confermare tipo e distribuzione granulometrica con il costruttore. Per convertire tra i sistemi usare il convertitore di granulometria per diamante e CBN.
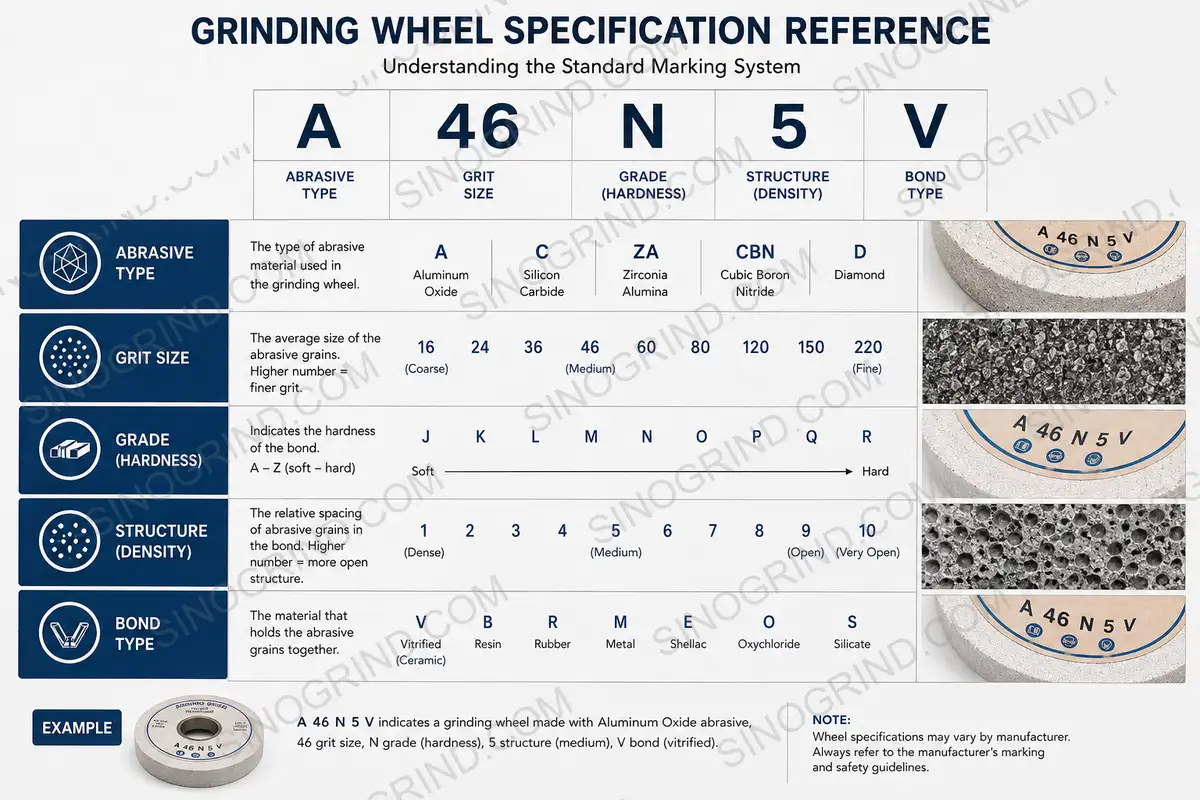
Come la grana influisce su finitura, asportazione e durata
| Variazione | Velocità di asportazione | Finitura superficiale (Ra) | Durata / forma della mola | Rischio |
|---|---|---|---|---|
| Grana più grossa | Aumenta | Più ruvida | In genere più lunga con ravvivatura aperta; minore dettaglio di forma | Scheggiature del filo, rigature visibili |
| Grana più fine | Diminuisce | Più liscia | Più breve se la mola si intasa | Intasamento, lucidatura, bruciature, potenza più alta |
| Distribuzione stretta | Più uniforme | Più costante | Usura prevedibile | Costo maggiore; meno tollerante alla ravvivatura |
| Distribuzione larga | Taglio iniziale più alto | Meno costante | Usura irregolare | Rigature dovute ai grani fuori misura |
Una regola utile è usare la grana più grossa che soddisfa comunque i requisiti di finitura e di filo. Scendere più del necessario riduce la velocità di asportazione e aumenta la probabilità di intasamento, soprattutto sulle leghe ferrose tenere o pastose. Se l'obiettivo di finitura è impegnativo, spesso è meglio sgrossare con una mola più grossa e finire con una mola fine separata, invece di forzare una sola mola fine a fare entrambi i lavori.
Che cosa significa concentrazione
La concentrazione è una misura del contenuto di abrasivo nello strato attivo. Una concentrazione di 100 corrisponde a circa 4,4 carati di superabrasivo per centimetro cubo di volume dello strato, equivalenti a circa 0,88 g/cm³. Le altre concentrazioni scalano in proporzione: 75% ha tre quarti di quel contenuto, 150% ne ha una volta e mezza. Poiché CBN e diamante hanno densità simili, la convenzione vale per entrambi.
| Concentrazione | Contenuto abrasivo relativo | Effetto sulla Ra | Effetto sull'asportazione | Effetto su durata / forma | Uso tipico |
|---|---|---|---|---|---|
| 75% | 0,75× | Più fine a parità di grana | Più bassa | Tenuta della forma minore ma più legante e porosità | Finitura fine, profili fragili, bassa potenza |
| 100% | 1,0× | Riferimento | Riferimento | Equilibrata | Rettifica piana, cilindrica e di utensili |
| 125% | 1,25× | Leggermente più ruvida o invariata | Più alta | Migliore tenuta della forma | Rettifica di produzione, ingranaggi, piste di cuscinetti |
| 150% | 1,5× | Può diventare più ruvida se la ravvivatura è scadente | Più alta | Forte tenuta della forma | Forte asportazione, creep-feed, contatto stretto |
| 175–200% | 1,75–2,0× | Dipende da legante e ravvivatura | Potenziale massimo | Alta, ma meno legante per trattenere i grani | Applicazioni speciali ad alto carico o piccolo contatto |
L'effetto sulla Ra non è automatico. Una concentrazione più alta mette più grani nel taglio, il che può ridurre il carico per grano e talvolta migliorare la finitura, ma riduce anche la frazione di legante e può rendere la ravvivatura meno efficace. Il risultato netto dipende da legante, ravvivatura e refrigerante.
Grana e concentrazione insieme
| Combinazione | Comportamento | Attenzione a |
|---|---|---|
| Grana grossa + concentrazione alta | Massima asportazione e forma robusta | Forze elevate, bruciature, limite di potenza del mandrino |
| Grana grossa + concentrazione bassa | Taglio libero con evacuazione del truciolo | Perdita di forma e durata più breve |
| Grana fine + concentrazione alta | Molti taglienti, buon potenziale di finitura, forma robusta | Intasamento e bruciature se il legante non è abbastanza aperto |
| Grana fine + concentrazione bassa | Finitura fredda e libera | Rapida perdita di forma sui profili di precisione |
Come il legante cambia la risposta
Un legante vetrificato ha una porosità che può ospitare trucioli e refrigerante, quindi tollera meglio una grana fine o una concentrazione alta rispetto a un legante metallico chiuso. Un legante in resina è più tenero e tollera una grana fine a bassa concentrazione, ma non può tenere a lungo una forma fine ad alta concentrazione. Un legante metallico può sopportare concentrazione alta e grana grossa per un'asportazione aggressiva, ma ha bisogno di aiuto per restare aperto.
Per questo le tabelle di specifica hanno sempre bisogno di una colonna per il legante. «B91, 125%» è incompleto se non si sa se il legante è vetrificato, in resina o metallico. La guida ai tipi di legante spiega le differenze in dettaglio.
Come si legge la specifica di una mola CBN
Una specifica CBN completa si legge più o meno così: legante vetrificato, B91, concentrazione 125, forma 1A1, 400 × 40 × 127, velocità massima 50 m/s. Ogni elemento risponde a una domanda diversa. Il legante risponde a come i grani sono trattenuti e raffreddati; la grana alla scala di finitura e di asportazione; la concentrazione a quanti taglienti sono disponibili; la forma a quale caratteristica si riesce a raggiungere; le dimensioni all'interfaccia con la macchina; la marcatura di velocità al limite di esercizio sicuro.
Quando si richiede un preventivo, includere tutti questi dati più il materiale e la durezza del pezzo, l'operazione, la macchina, il refrigerante e l'obiettivo di finitura. Una richiesta che dice solo «mola CBN B91» non può essere quotata correttamente perché manca il legante. Il generatore di specifiche per mole costruisce un codice RFQ strutturato a partire da questi input.
Concentrazione, usura e costo
Una concentrazione più alta mette più CBN nella mola, quindi il costo iniziale sale e il comportamento di usura cambia. I taglienti in più si dividono il carico, il che può ridurre la frattura dei grani e migliorare la tenuta della forma, ma la frazione di legante ridotta può anche accorciare la durata se i grani vengono strappati prima di arrotondarsi. La concentrazione economicamente ottimale è quella che minimizza il costo per pezzo buono, non quella con più abrasivo.
Durante una prova conviene seguire tre numeri: usura della mola per pezzo, frequenza di ravvivatura e tasso di scarti. Se l'usura è bassa ma la ravvivatura è frequente, la mola può essere troppo dura o troppo chiusa. Se l'usura è alta e la finitura è stabile, una concentrazione più alta o un legante più robusto possono ripagarsi. Se gli scarti sono causati da bruciature, la concentrazione non è la prima leva: lo sono refrigerante e ravvivatura.
Come impostare una prova su grana e concentrazione
Cambiare una variabile alla volta. Partire dalla grana raccomandata per la finitura, eseguire un ciclo breve e registrare Ra, potenza, bruciature, forma e usura. Poi cambiare la concentrazione solo se il problema limitante è la tenuta della forma o la velocità di asportazione. Mantenere identica la procedura di ravvivatura tra le prove, perché una ravvivatura diversa può facilmente pesare più di un cambio di grana.
Rettificare una caratteristica rappresentativa invece di un pezzo di scarto quando possibile. Fili, raggi e caratteristiche interrotte si comportano diversamente da un blocchetto di prova. Se la prova deve usare un blocchetto, ripeterla almeno due volte e misurare nello stesso punto, così la variabilità dell'attrezzaggio non viene scambiata per una differenza tra mole.
Tabella di selezione per applicazione
| Applicazione | Grana tipica | Concentrazione tipica | Nota sul legante |
|---|---|---|---|
| Frese e punte HSS | B126–B151 | 100–125% | Resina, taglio freddo |
| Piana su acciaio temprato | B91–B126 | 100–125% | Vetrificato, struttura aperta |
| Cilindrica su acciaio temprato | B91–B126 | 100–125% | Vetrificato o metallico |
| Rettifica interna | B64–B107 | 100–125% | Vetrificato, mola piccola |
| Piste di cuscinetti | B64–B91 | 125% | Vetrificato, ravvivatura fine |
| Rettifica di profili di ingranaggi | B76–B126 | 125–150% | Vetrificato, refrigerante a olio |
| Forma in creep-feed | B126–B181 | 125–175% | Metallico o vetrificato, refrigerante ad alta pressione |
| Preparazione fine del filo | B25–B46 | 75–100% | Resina o vetrificato, passate leggere |
Solo punti di partenza. Confermare con il costruttore della mola e con una prova sulla macchina, sul refrigerante e sull'attrezzatura reali.
Errori comuni
- Usare la concentrazione per correggere la finitura. La finitura dipende soprattutto da grana, apertura del legante e ravvivatura. Alzare la concentrazione può peggiorare l'intasamento.
- Usare una grana più fine per correggere le bruciature. Una grana più fine di solito aumenta il calore. Sistemare prima adduzione del refrigerante, ravvivatura e avanzamento.
- Ignorare la distribuzione granulometrica. Due grani B91 possono tagliare diversamente se uno ha grani fuori misura o una dispersione più ampia.
- Copiare una specifica senza il legante. I numeri di grana e concentrazione dicono poco senza legante e grado.
- Saltare la prova. Una prova su una caratteristica costa molto meno di un lotto di pezzi bruciati.