
 : +86 15874211461


Kısa cevap: FEPA B tane boyutunu talaş payına ve yüzey hedefine göre seçin — kaba işleme için yaklaşık B126–B151, genel işler için B91–B126, bitirme için B46–B76. Ardından konsantrasyonu temas alanına ve form talebine göre seçin — ince veya hassas işler için %75–100, üretim için %125, ağır talaş kaldırma veya dar formlar için %150. Kombinasyonu tekerlek üreticisiyle doğrulayın.
İlgili okumalar: CBN taşlama tekerleği kılavuzu · CBN tekerlek bağlayıcı türleri · CBN tekerlek hızı ve soğutma sıvısı.
Tane boyutu ve konsantrasyon farklı kararlardır
Tane boyutu, CBN tanelerinin büyüklüğünü tanımlar. Konsantrasyon, bunlardan kaçının belirli bir çalışma tabakası hacmine yerleştirildiğini tanımlar. Bir tekerlek düşük konsantrasyonda kaba tanelere veya yüksek konsantrasyonda ince tanelere sahip olabilir; bu iki tekerlek aynı davranmaz. Tane boyutu öncelikle ulaşılabilir yüzey kalitesini, kenar kalitesini ve tane başına kesme derinliğini belirler. Konsantrasyon öncelikle temas yayındaki kesme kenarı sayısını, tane başına yükü ve bunları tutacak bağlayıcı miktarını belirler.
Operatörler bazen yüzey kalitesi sorununu konsantrasyonu artırarak veya form ömrü sorununu tane boyutunu değiştirerek çözmeye çalışır. Bu genellikle süreci yana kaydırır. Spesifikasyonu değiştirmeden önce sonucu gerçekte hangi değişkenin sınırladığını teşhis edin.
FEPA B tane boyutları
CBN normalde FEPA B ölçeğinde gösterilir. Sayı, mikrometre cinsinden nominal medyan boyuttur. Bu medyan etrafındaki gerçek dağılım, özellikle ince tanelerde önemlidir; bu nedenle “B91” sunan iki tedarikçi aynı kesme davranışını vermeyebilir. ISO 6106 ve FEPA 61 kontrol ve gösterim çerçevesini sağlar.
| FEPA B | Nominal medyan | Talaş kaldırma karakteri | Tipik yüzey rolü | Tipik kullanım |
|---|---|---|---|---|
| B251 | ~250 µm | Çok yüksek | Kaba | Ağır kaba işleme, büyük talaş payları |
| B181 | ~180 µm | Çok yüksek | Kaba | Kaba işleme, yumuşak-orta çelik |
| B151 | ~150 µm | Yüksek | Kabadan ortaya | Üretim kaba işlemesi, takım taşlama |
| B126 | ~125 µm | Yüksek | Orta | Genel amaçlı başlangıç noktası |
| B107 | ~106 µm | Orta-yüksek | Orta | Genel taşlama, form kaba işlemesi |
| B91 | ~90 µm | Orta | Orta-ince | Sertleştirilmiş çelik, rulman ve dişli işleri |
| B76 | ~75 µm | Orta | İnce | Yarı bitirme, form detayı |
| B64 | ~63 µm | Orta-düşük | İnce | Bitirme taşlaması, yarışlar |
| B54 | ~53 µm | Düşük | İnce | İnce bitirme, küçük yarıçaplar |
| B46 | ~45 µm | Düşük | Çok ince | Hassas bitirme, dişli yanakları |
| B36 | ~35 µm | Çok düşük | Çok ince | İnce bitirme, kenar kalitesi |
| B25 | ~25 µm | Çok düşük | Ekstra ince | Polisaj pasoları, hassas formlar |
| B15 | ~15 µm | Minimal | Ayna yönelimli | Süper bitirme, ince kenar hazırlığı |
Yön gösterme amaçlı nominal değerler; sınıfı ve boyut dağılımını üreticiyle doğrulayın. Sistemler arasında elmas ve CBN tane boyutu dönüştürücüsüyle geçiş yapın.
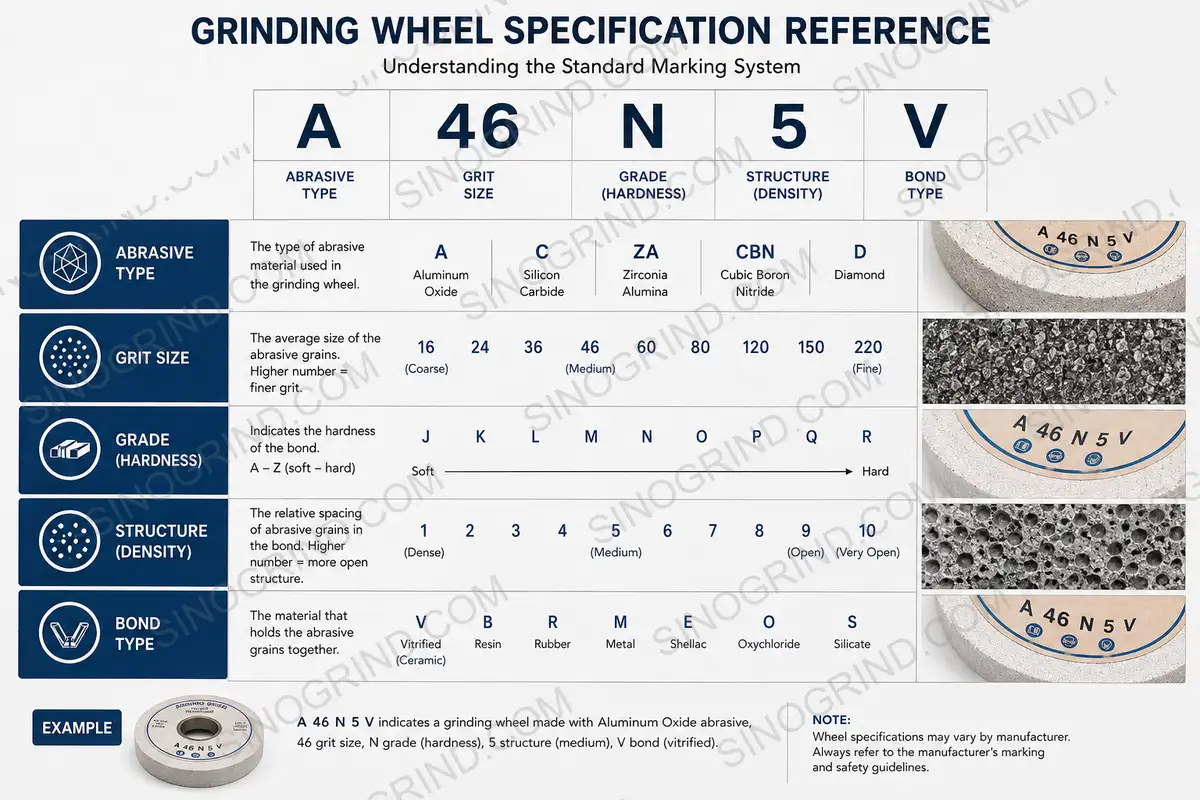
Tane boyutu yüzey kalitesini, talaş kaldırmayı ve ömrü nasıl etkiler
| Değişiklik | Talaş kaldırma oranı | Yüzey kalitesi (Ra) | Tekerlek ömrü / form | Risk |
|---|---|---|---|---|
| Daha kaba tane | Artar | Daha pürüzlü | Açık düzeltmede genellikle daha uzun; daha az form detayı | Kenar kırılması, görünür çizik deseni |
| Daha ince tane | Azalır | Daha pürüzsüz | Tekerlek yüklenirse daha kısa | Yüklenme, camlaşma, yanma, daha yüksek güç |
| Dar tane dağılımı | Daha tekdüze | Daha tutarlı | Öngörülebilir aşınma | Daha yüksek maliyet; düzeltmeye karşı daha az hoşgörülü |
| Geniş tane dağılımı | Daha yüksek ilk kesim | Daha az tutarlı | Düzensiz aşınma | Aykırı tanelerden kaynaklanan çizikler |
Kullanışlı bir kural, yüzey ve kenar gereksinimini hâlâ karşılayan en kaba tane boyutunu kullanmaktır. Gereğinden inceye gitmek talaş kaldırma oranını düşürür ve özellikle yumuşak veya yapışkan demir esaslı alaşımlarda yüklenme olasılığını artırır. Yüzey hedefi zorluysa, tek bir ince tekerleği iki işi yapmaya zorlamak yerine genellikle kaba bir tekerlekle kaba işleyip ayrı bir ince tekerlekle bitirmek daha iyidir.
Konsantrasyon ne anlama gelir
Konsantrasyon, çalışma tabakasındaki aşındırıcı içeriğinin bir ölçüsüdür. %100 konsantrasyon, tabaka hacminin santimetreküpü başına yaklaşık 4,4 karat süper aşındırıcıya, yani yaklaşık 0,88 g/cm³'e karşılık gelir. Diğer konsantrasyonlar orantılı olarak ölçeklenir: %75 bu aşındırıcı içeriğinin dörtte üçüne, %150 bir buçuk katına sahiptir. CBN ve elmas benzer yoğunluklara sahip olduğundan kural her ikisi için de geçerlidir.
| Konsantrasyon | Göreli aşındırıcı içeriği | Ra üzerindeki etkisi | Talaş kaldırma üzerindeki etkisi | Ömür / form üzerindeki etkisi | Tipik kullanım |
|---|---|---|---|---|---|
| %75 | 0,75× | Aynı tane boyutunda daha ince | Daha düşük | Daha düşük form ömrü ama daha fazla bağlayıcı ve gözenek | İnce bitirme, hassas profiller, düşük güç |
| %100 | 1,0× | Referans | Referans | Dengeli | Genel yüzey, silindirik ve takım taşlama |
| %125 | 1,25× | Hafif daha pürüzlü veya değişmemiş | Daha yüksek | Daha iyi form koruma | Üretim taşlaması, dişliler, rulman yarışları |
| %150 | 1,5× | Düzeltme zayıfsa pürüzlenebilir | Daha yüksek | Güçlü form ömrü | Ağır talaş kaldırma, sürünme besleme, dar temas |
| %175–200 | 1,75–2,0× | Bağlayıcıya ve düzeltmeye bağlı | En yüksek potansiyel | Yüksek, ancak taneleri tutacak daha az bağlayıcı | Özel yüksek yük veya küçük temas uygulamaları |
Ra üzerindeki etki kendiliğinden değildir. Daha yüksek konsantrasyon kesime daha fazla tane sokar; bu tane başına yükü azaltabilir ve bazen yüzey kalitesini iyileştirir, ancak bağlayıcı oranını da azaltır ve düzeltmeyi daha az etkili kılabilir. Net sonuç bağlayıcıya, düzeltmeye ve soğutma sıvısına bağlıdır.
Tane boyutu ve konsantrasyon birlikte
| Kombinasyon | Davranış | Dikkat |
|---|---|---|
| Kaba tane + yüksek konsantrasyon | Maksimum talaş kaldırma ve güçlü form | Yüksek kuvvetler, yanma, mil gücü sınırı |
| Kaba tane + düşük konsantrasyon | Talaş boşluğuyla serbest kesme | Form kaybı ve daha kısa ömür |
| İnce tane + yüksek konsantrasyon | Çok sayıda kesme kenarı, iyi yüzey potansiyeli, güçlü form | Bağlayıcı yeterince açık değilse yüklenme ve yanma |
| İnce tane + düşük konsantrasyon | Serin, serbest kesen bitirme | Hassas profillerde hızlı form kaybı |
Bağlayıcı cevabı nasıl değiştirir
Vitrifiye bağlayıcı, talaş ve soğutma sıvısını barındırabilen gözenekliliğe sahiptir; bu nedenle kapalı bir metal bağlayıcıdan daha ince tane veya daha yüksek konsantrasyonu daha iyi tolere eder. Reçine bağlayıcı daha yumuşaktır ve düşük konsantrasyonda ince taneye karşı daha hoşgörülüdür, ancak yüksek konsantrasyonlu ince taneli bir formu uzun süre tutamaz. Metal bağlayıcı agresif talaş kaldırma için yüksek konsantrasyon ve kaba taneyi taşıyabilir, ancak açık kalmak için desteğe ihtiyaç duyar.
Bu nedenle spesifikasyon tabloları her zaman bir bağlayıcı sütununa ihtiyaç duyar. “B91, %125” bağlayıcının vitrifiye, reçine veya metal olduğu bilinmeden eksiktir. Bağlayıcı türleri kılavuzu farkları ayrıntılı açıklar.
CBN tekerlek spesifikasyonu nasıl okunur
Eksiksiz bir CBN spesifikasyonu şöyle okunur: vitrifiye bağlayıcı, B91, konsantrasyon 125, 1A1 şekli, 400 × 40 × 127, maksimum hız 50 m/s. Her öğe farklı bir soruyu yanıtlar. Bağlayıcı tanelerin nasıl tutulduğunu ve soğutulduğunu; tane boyutu yüzey ve talaş kaldırma ölçeğini; konsantrasyon kaç kesme kenarının mevcut olduğunu; şekil hangi özelliğe ulaşılabileceğini; boyutlar makine arayüzünü; hız işareti güvenli çalışma sınırını yanıtlar.
Teklif isterken bunların tümünü ayrıca iş parçası malzemesi ve sertliği, işlem, makine, soğutma sıvısı ve yüzey hedefini ekleyin. Yalnızca “B91 CBN tekerlek” diyen bir talep doğru fiyatlandırılamaz çünkü bağlayıcı eksiktir. Taşlama tekerleği spesifikasyon oluşturucusu bu girdilerden yapılandırılmış bir RFQ kodu oluşturur.
Konsantrasyon, aşınma ve maliyet
Daha yüksek konsantrasyon tekerleğe daha fazla CBN koyar; bu nedenle ilk maliyet artar ve aşınma davranışı değişir. Ek kesme kenarları yükü paylaşır; bu tane kırılmasını azaltabilir ve form ömrünü iyileştirebilir, ancak azalan bağlayıcı oranı taneler körelmeden koparılırsa ömrü kısaltabilir. Ekonomik olarak en uygun konsantrasyon, en fazla aşındırıcıya sahip olan değil, iyi parça başına maliyeti en aza indiren konsantrasyondur.
Bir deneme sırasında üç sayıyı izleyin: parça başına tekerlek aşınması, düzeltme sıklığı ve hurda oranı. Aşınma düşük ancak düzeltme sıklığı yüksekse tekerlek çok sert veya çok kapalı olabilir. Aşınma yüksek ve yüzey kalitesi kararlıysa daha yüksek konsantrasyon veya daha güçlü bir bağlayıcı kendini amorti edebilir. Hurda yanmadan kaynaklanıyorsa ilk kaldıraç konsantrasyon değildir — soğutma sıvısı ve düzeltmedir.
Tane boyutu ve konsantrasyon denemesi yürütmek
Her seferinde bir değişkeni değiştirin. Yüzey için önerilen tane boyutuyla başlayın, kısa bir çevrim çalıştırın ve Ra, güç, yanma, form ve aşınmayı kaydedin. Konsantrasyonu yalnızca sınırlayıcı sorun form ömrü veya talaş kaldırma oranıysa değiştirin. Düzeltme prosedürünü denemeler arasında aynı tutun; çünkü farklı bir düzeltme tane boyutu değişikliğini kolayca gölgede bırakabilir.
Mümkün olduğunda hurda bir blok yerine temsilî bir özelliği taşlayın. Kenarlar, yarıçaplar ve kesintili özellikler düz bir test bloğundan farklı davranır. Deneme bir test bloğu kullanmak zorundaysa en az iki kez tekrarlayın ve aynı konumu ölçün; böylece düzenek farkı tekerlek farkı gibi görünmez.
Uygulamaya göre seçim tablosu
| Uygulama | Tipik tane boyutu | Tipik konsantrasyon | Bağlayıcı notu |
|---|---|---|---|
| HSS parmak frezeler ve matkaplar | B126–B151 | %100–125 | Reçine, serin kesme |
| Sertleştirilmiş çelik yüzey | B91–B126 | %100–125 | Vitrifiye, açık yapı |
| Sertleştirilmiş çelik silindirik | B91–B126 | %100–125 | Vitrifiye veya metal |
| İç taşlama | B64–B107 | %100–125 | Vitrifiye, küçük tekerlek |
| Rulman yarışları | B64–B91 | %125 | Vitrifiye, ince düzeltme |
| Dişli profili taşlama | B76–B126 | %125–150 | Vitrifiye, yağ soğutma sıvısı |
| Sürünme beslemeli form | B126–B181 | %125–175 | Metal veya vitrifiye, yüksek basınçlı soğutma sıvısı |
| İnce kenar hazırlığı | B25–B46 | %75–100 | Reçine veya vitrifiye, hafif pasolar |
Yalnızca başlangıç noktaları. Tekerlek üreticisiyle ve gerçek makine, soğutma sıvısı ve bağlama düzeneğinde bir denemeyle doğrulayın.
Yaygın hatalar
- Yüzey kalitesini düzeltmek için konsantrasyonu kullanmak. Yüzey kalitesi öncelikle tane boyutu, bağlayıcı açıklığı ve düzeltmedir. Konsantrasyonu artırmak yüklenmeyi kötüleştirebilir.
- Yanmayı düzeltmek için daha ince tane kullanmak. Daha ince tane genellikle ısıyı artırır. Önce soğutma sıvısı beslemesini, düzeltmeyi ve dalmayı düzeltin.
- Boyut dağılımını görmezden gelmek. İki B91 tanesi, birinde aykırı taneler veya daha geniş yayılım varsa farklı kesebilir.
- Bağlayıcı olmadan spesifikasyon kopyalamak. Tane boyutu ve konsantrasyon sayıları bağlayıcı ve sınıf olmadan az şey ifade eder.
- Denemeyi atlamak. Tek özellikli bir deneme, yanmış parçalardan oluşan bir partiden çok daha az maliyetlidir.














