
 : +86 15874211461


Réponse rapide : Choisissez le grain FEPA B en fonction de la surépaisseur et de la finition visée — environ B126–B151 pour l'ébauche, B91–B126 pour le travail général et B46–B76 pour la finition. Choisissez ensuite la concentration en fonction de la zone de contact et de l'exigence de forme — 75–100 % pour les travaux fins ou fragiles, 125 % pour la production, 150 % pour le fort enlèvement ou les profils étroits. Validez la combinaison avec le fabricant de la meule.
À lire également: Guide de la meule CBN · Liants de meules CBN · Vitesse et liquide de refroidissement CBN.
Rappel de limite : le CBN est destiné aux matériaux ferreux (acier, acier trempé, fonte, acier rapide) ; le diamant doit rester réservé au carbure, aux céramiques, au verre et aux autres matériaux non ferreux. Le diamant ne doit jamais rectifier l'acier.
Grain et concentration sont deux décisions distinctes
Le grain décrit la dimension des cristaux de CBN. La concentration décrit combien de ces grains sont contenus dans un volume donné de couche de travail. Une meule peut avoir des grains grossiers à faible concentration ou des grains fins à forte concentration, et ces deux meules ne se comporteront pas de la même façon. Le grain fixe avant tout la finition de surface atteignable, la qualité d'arête et la profondeur de passe par grain. La concentration fixe avant tout le nombre d'arêtes de coupe dans l'arc de contact, la charge par grain et la quantité de liant disponible pour les tenir.
Les opérateurs essaient parfois de corriger un problème de finition en augmentant la concentration, ou un problème de tenue de forme en changeant le grain. Le procédé bouge alors latéralement. Diagnostiquez d'abord la variable qui limite réellement le résultat avant de changer la spécification.
Les granulométries FEPA B
Le CBN se désigne normalement sur l'échelle FEPA B. Le nombre est une dimension médiane nominale en micromètres. La distribution réelle autour de cette médiane compte, surtout pour les grains fins : deux fournisseurs proposant un « B91 » peuvent donc ne pas livrer un comportement de coupe identique. L'ISO 6106 et la norme FEPA 61 fournissent le cadre de contrôle et de désignation.
| FEPA B | Médiane nominale | Caractère d'enlèvement | Rôle de finition | Usage typique |
|---|---|---|---|---|
| B251 | ~250 µm | Très élevé | Grossière | Ébauche lourde, fortes surépaisseurs |
| B181 | ~180 µm | Très élevé | Grossière | Ébauche, aciers doux à mi-durs |
| B151 | ~150 µm | Élevé | Grossière à moyenne | Ébauche de production, affûtage d'outils |
| B126 | ~125 µm | Élevé | Moyenne | Point de départ polyvalent |
| B107 | ~106 µm | Moyen à élevé | Moyenne | Rectification générale, ébauche de forme |
| B91 | ~90 µm | Moyen | Moyenne à fine | Acier trempé, roulements et engrenages |
| B76 | ~75 µm | Moyen | Fine | Semi-finition, détail de forme |
| B64 | ~63 µm | Moyen à faible | Fine | Finition, chemins de roulement |
| B54 | ~53 µm | Faible | Fine | Finition fine, petits rayons |
| B46 | ~45 µm | Faible | Très fine | Finition de précision, flancs de dentures |
| B36 | ~35 µm | Très faible | Très fine | Finition fine, qualité d'arête |
| B25 | ~25 µm | Très faible | Extra-fine | Passes de polissage, formes délicates |
| B15 | ~15 µm | Minimal | Vers le miroir | Superfinition, préparation d'arête fine |
Valeurs nominales indicatives ; confirmez la nuance et la distribution avec le fabricant. Convertissez entre systèmes avec le convertisseur de granulométrie diamant et CBN.
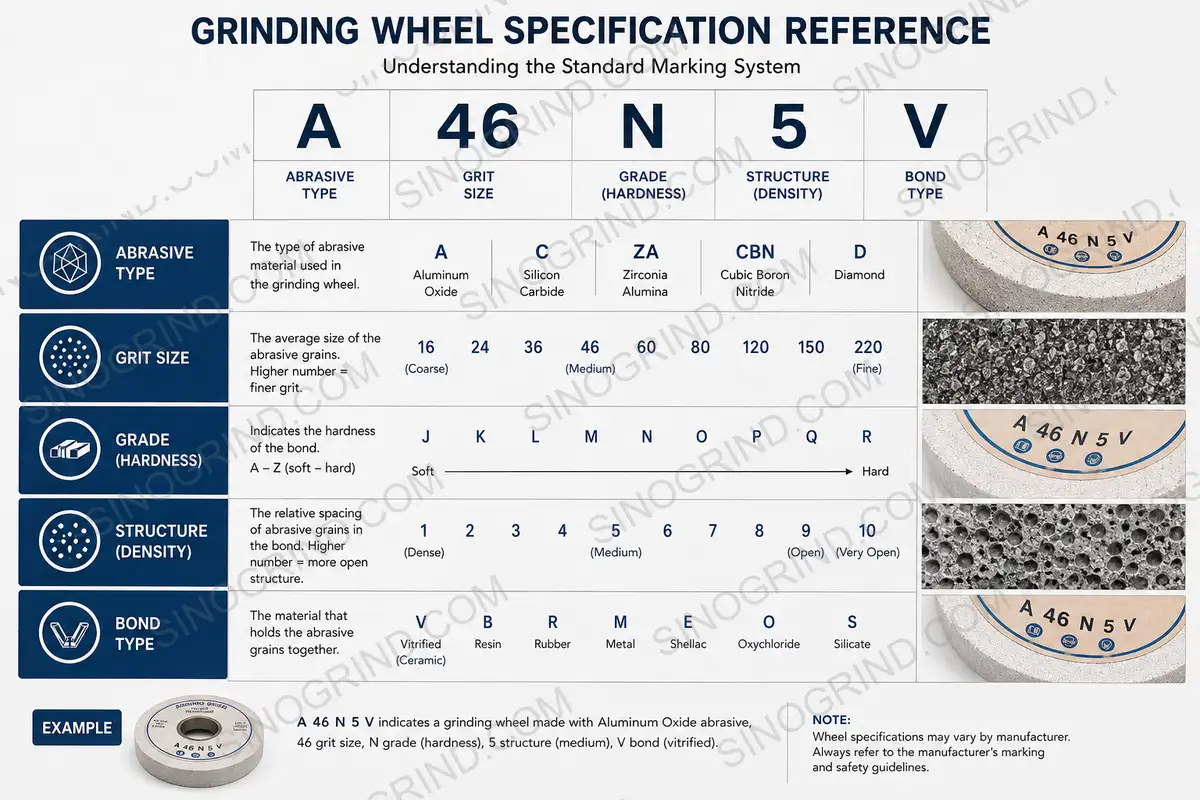
Effet du grain sur la finition, l'enlèvement et la durée de vie
| Changement | Taux d'enlèvement | Finition (Ra) | Durée de vie / forme | Risque |
|---|---|---|---|---|
| Grain plus grossier | Augmente | Plus rugueuse | Généralement plus longue en dressage ouvert ; moins de détail | Éclats d'arête, motif de rayures visible |
| Grain plus fin | Diminue | Plus lisse | Plus courte si la meule s'encrasse | Encrassement, glaçage, brûlure, puissance plus élevée |
| Distribution serrée | Plus régulier | Plus constante | Usure prévisible | Coût plus élevé ; moins tolérant au dressage |
| Distribution large | Coupe initiale plus forte | Moins constante | Usure irrégulière | Rayures dues aux grains extrêmes |
Une règle utile consiste à prendre le grain le plus grossier qui respecte encore l'exigence de finition et d'arête. Descendre plus fin que nécessaire réduit le taux d'enlèvement et augmente le risque d'encrassement, surtout sur les alliages ferreux doux ou collants. Si la finition visée est exigeante, il est souvent préférable d'ébaucher avec une meule plus grossière et de finir avec une meule fine séparée plutôt que de forcer une seule meule fine à faire les deux.
Ce que signifie la concentration
La concentration mesure la teneur en abrasif de la couche de travail. Une concentration de 100 correspond à environ 4,4 carats de superabrasif par centimètre cube de volume de couche, soit environ 0,88 g/cm³. Les autres concentrations sont proportionnelles : 75 % contient les trois quarts de cette teneur, 150 % une fois et demie. Comme le CBN et le diamant ont des densités proches, la convention vaut pour les deux.
| Concentration | Teneur relative en abrasif | Effet sur Ra | Effet sur l'enlèvement | Effet sur vie / forme | Usage typique |
|---|---|---|---|---|---|
| 75 % | 0,75× | Plus fine à grain égal | Plus faible | Tenue de forme plus faible mais plus de liant et de porosité | Finition fine, profils fragiles, faible puissance |
| 100 % | 1,0× | Référence | Référence | Équilibrée | Rectification plane, cylindrique et d'outils |
| 125 % | 1,25× | Légèrement plus rugueuse ou inchangée | Plus élevé | Meilleure rétention de forme | Production, engrenages, chemins de roulement |
| 150 % | 1,5× | Peut rugosifier si le dressage est mauvais | Plus élevé | Forte tenue de forme | Fort enlèvement, rectification en avalant, contact étroit |
| 175–200 % | 1,75–2,0× | Dépend du liant et du dressage | Potentiel maximal | Élevée, mais moins de liant pour tenir les grains | Applications spéciales à forte charge ou petit contact |
L'effet sur le Ra n'est pas automatique. Une concentration plus élevée place plus de grains dans la coupe, ce qui peut réduire la charge par grain et parfois améliorer la finition, mais elle réduit aussi la fraction de liant et peut rendre le dressage moins efficace. Le résultat net dépend du liant, du dressage et du liquide de refroidissement.
Grain et concentration ensemble
| Combinaison | Comportement | Points de vigilance |
|---|---|---|
| Grain grossier + forte concentration | Enlèvement maximal et forme solide | Efforts élevés, brûlure, limite de puissance de broche |
| Grain grossier + faible concentration | Coupe libre avec dégagement des copeaux | Perte de forme et durée de vie plus courte |
| Grain fin + forte concentration | Nombreuses arêtes, bon potentiel de finition, forme solide | Encrassement et brûlure si le liant n'est pas assez ouvert |
| Grain fin + faible concentration | Finition froide et libre-coupante | Perte rapide de forme sur les profils de précision |
Comment le liant change la réponse
Un liant vitrifié possède une porosité qui accueille copeaux et liquide de refroidissement : il tolère donc mieux un grain fin ou une concentration élevée qu'un liant métallique fermé. Un liant résineux est plus tendre et plus tolérant à un grain fin à faible concentration, mais il ne peut pas tenir longtemps une forme fine à forte concentration. Un liant métallique supporte forte concentration et grain grossier pour un enlèvement agressif, mais il a besoin d'aide pour rester ouvert.
C'est pourquoi les tableaux de spécification ont toujours besoin d'une colonne liant. « B91, 125 % » est incomplet sans savoir si le liant est vitrifié, résineux ou métallique. Le guide des liants explique ces différences en détail.
Lire une spécification de meule CBN
Une spécification CBN complète se lit à peu près ainsi : liant vitrifié, B91, concentration 125, forme 1A1, 400 × 40 × 127, vitesse maximale 50 m/s. Chaque élément répond à une question différente. Le liant indique comment les grains sont tenus et refroidis ; le grain indique l'échelle de finition et d'enlèvement ; la concentration indique le nombre d'arêtes disponibles ; la forme indique quelle fonction est accessible ; les dimensions indiquent l'interface machine ; le marquage de vitesse indique la limite d'utilisation sûre.
Lors d'une demande de devis, incluez tous ces éléments, plus le matériau et la dureté de la pièce, l'opération, la machine, le liquide de refroidissement et la finition visée. Une demande qui dit seulement « meule CBN B91 » ne peut pas être chiffrée correctement, car le liant manque. Le générateur de spécifications de meules construit un code RFQ structuré à partir de ces données.
Concentration, usure et coût
Une concentration plus élevée introduit plus de CBN dans la meule : le coût initial augmente et le comportement d'usure change. Les arêtes supplémentaires partagent la charge, ce qui peut réduire la fracture des grains et améliorer la tenue de forme, mais la fraction de liant réduite peut aussi raccourcir la vie si les grains sont arrachés avant de s'émousser. La concentration économiquement optimale est celle qui minimise le coût par pièce bonne, pas celle qui contient le plus d'abrasif.
Suivez trois chiffres pendant un essai : l'usure de meule par pièce, la fréquence de dressage et le taux de rebut. Si l'usure est faible mais le dressage fréquent, la meule est peut-être trop dure ou trop fermée. Si l'usure est forte et la finition stable, une concentration plus élevée ou un liant plus résistant peut être rentable. Si le rebut vient de la brûlure, la concentration n'est pas le premier levier — le liquide de refroidissement et le dressage le sont.
Conduire un essai de grain et de concentration
Ne changez qu'une variable à la fois. Commencez par le grain recommandé pour la finition, faites tourner un cycle court et relevez le Ra, la puissance, la brûlure, la forme et l'usure. Ne changez la concentration que si le problème limitant est la tenue de forme ou le taux d'enlèvement. Gardez la procédure de dressage identique entre les essais, car un dressage différent peut facilement peser plus lourd qu'un changement de grain.
Rectifiez une fonction représentative plutôt qu'un lopin de rebut chaque fois que possible. Les arêtes, les rayons et les formes interrompues se comportent différemment d'un bloc d'essai plat. Si l'essai doit se faire sur un bloc, répétez-le au moins deux fois et mesurez au même endroit, pour que la variation de montage ne se fasse pas passer pour une différence de meule.
Tableau de sélection par application
| Application | Grain typique | Concentration typique | Note sur le liant |
|---|---|---|---|
| Fraises et forets en acier rapide | B126–B151 | 100–125 % | Résineux, coupe froide |
| Acier trempé, rectification plane | B91–B126 | 100–125 % | Vitrifié, structure ouverte |
| Acier trempé, rectification cylindrique | B91–B126 | 100–125 % | Vitrifié ou métallique |
| Rectification intérieure | B64–B107 | 100–125 % | Vitrifié, petite meule |
| Chemins de roulement | B64–B91 | 125 % | Vitrifié, dressage fin |
| Rectification de profil d'engrenages | B76–B126 | 125–150 % | Vitrifié, huile de coupe |
| Forme en avalant | B126–B181 | 125–175 % | Métallique ou vitrifié, liquide haute pression |
| Préparation d'arête fine | B25–B46 | 75–100 % | Résineux ou vitrifié, passes légères |
Points de départ uniquement. À confirmer avec le fabricant de la meule et un essai sur la machine, le liquide et le montage réels.
Erreurs courantes
- Utiliser la concentration pour corriger la finition. La finition dépend d'abord du grain, de l'ouverture du liant et du dressage. Augmenter la concentration peut aggraver l'encrassement.
- Utiliser un grain plus fin pour corriger la brûlure. Un grain plus fin augmente généralement la chaleur. Corrigez d'abord l'amenée du liquide, le dressage et l'avance.
- Ignorer la distribution granulométrique. Deux grains B91 peuvent couper différemment si l'un présente des extrêmes ou une dispersion plus large.
- Copier une spécification sans le liant. Les chiffres de grain et de concentration signifient peu sans le liant et la nuance.
- Sauter l'essai. Un essai sur une fonction coûte bien moins qu'un lot de pièces brûlées.














