
 : +86 15874211461


Kurzantwort: Wählen Sie die FEPA-B-Körnung nach Aufmaß und Finishziel — etwa B126–B151 zum Schruppen, B91–B126 für allgemeine Arbeit und B46–B76 zum Finishen. Wählen Sie dann die Konzentration nach Kontaktfläche und Formanspruch — 75–100 % für feine oder empfindliche Arbeit, 125 % für Serienfertigung, 150 % für hohen Abtrag oder schmale Formen. Bestätigen Sie die Kombination beim Scheibenhersteller.
Weiterführende Lektüre: CBN-Schleifscheiben-Leitfaden · CBN-Bindungsarten · CBN-Drehzahl und Kühlmittel.
Körnung und Konzentration sind getrennte Entscheidungen
Die Körnung beschreibt die Größe der CBN-Körner. Die Konzentration beschreibt, wie viele davon in einem gegebenen Volumen der Arbeitsschicht gepackt sind. Eine Scheibe kann grobe Körner bei niedriger Konzentration oder feine Körner bei hoher Konzentration haben, und diese beiden Scheiben verhalten sich nicht gleich. Die Körnung bestimmt vor allem das erreichbare Oberflächenfinish, die Kantenqualität und die Schnitttiefe pro Korn. Die Konzentration bestimmt vor allem die Zahl der Schneidkanten im Kontaktbogen, die Last pro Korn und den verfügbaren Bindungsanteil, der sie hält.
Bediener versuchen manchmal, ein Finishproblem durch höhere Konzentration oder ein Formstandzeitproblem durch eine andere Körnung zu lösen. Das verschiebt den Prozess meist nur seitwärts. Diagnostizieren Sie zuerst, welche Variable das Ergebnis tatsächlich begrenzt, bevor Sie die Spezifikation ändern.
FEPA-B-Korngrößen
CBN wird normalerweise auf der FEPA-B-Skala bezeichnet. Die Zahl ist ein nominaler Medianwert in Mikrometern. Die tatsächliche Verteilung um diesen Median ist wichtig, besonders bei feinen Körnungen, sodass zwei Lieferanten, die „B91“ anbieten, nicht zwingend identisches Schnittverhalten liefern. ISO 6106 und FEPA 61 bilden den Rahmen für Prüfung und Bezeichnung.
| FEPA B | Nominaler Median | Abtragscharakter | Typische Finish-Rolle | Typische Anwendung |
|---|---|---|---|---|
| B251 | ~250 µm | Sehr hoch | Grob | Schweres Schruppen, große Aufmaße |
| B181 | ~180 µm | Sehr hoch | Grob | Schruppen, weicher bis mittlerer Stahl |
| B151 | ~150 µm | Hoch | Grob bis mittel | Serienschruppen, Werkzeugschleifen |
| B126 | ~125 µm | Hoch | Mittel | Universeller Ausgangspunkt |
| B107 | ~106 µm | Mittel bis hoch | Mittel | Allgemeines Schleifen, Formschruppen |
| B91 | ~90 µm | Mittel | Mittel bis fein | Gehärteter Stahl, Lager- und Zahnradarbeit |
| B76 | ~75 µm | Mittel | Fein | Vorschleifen, Formdetails |
| B64 | ~63 µm | Mittel bis niedrig | Fein | Feinschleifen, Laufbahnen |
| B54 | ~53 µm | Niedrig | Fein | Feines Finish, kleine Radien |
| B46 | ~45 µm | Niedrig | Sehr fein | Präzisionsfinish, Zahnflanken |
| B36 | ~35 µm | Sehr niedrig | Sehr fein | Feines Finishen, Kantenqualität |
| B25 | ~25 µm | Sehr niedrig | Extrafein | Polierdurchgänge, empfindliche Formen |
| B15 | ~15 µm | Minimal | Spiegelglanz | Superfinishen, feine Kantenvorbereitung |
Nominalwerte zur Orientierung; bestätigen Sie Güte und Größenverteilung beim Hersteller. Rechnen Sie mit dem Umrechner für Diamant- und CBN-Korngrößen zwischen den Systemen um.
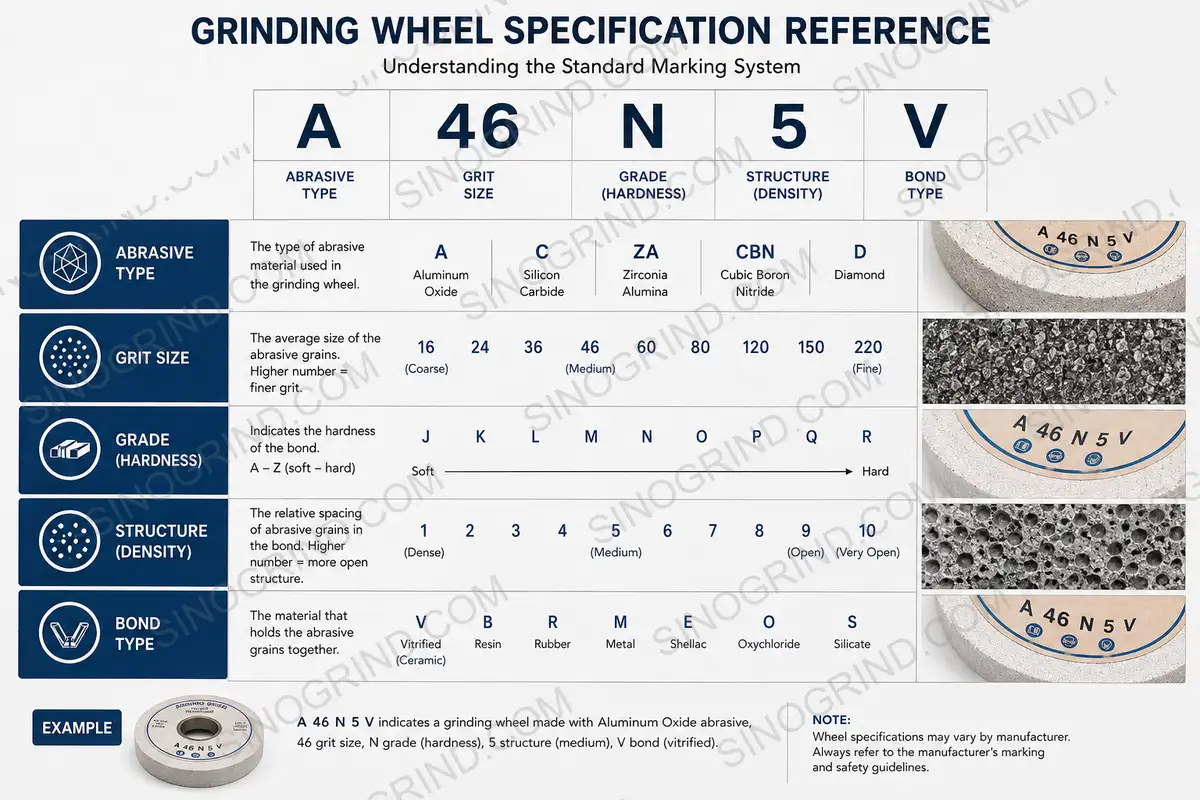
Wie die Körnung Finish, Abtrag und Standzeit beeinflusst
| Änderung | Abtragsrate | Oberflächenfinish (Ra) | Standzeit / Form | Risiko |
|---|---|---|---|---|
| Gröbere Körnung | Steigt | Rauher | Meist länger bei offenem Abrichten; geringeres Formdetail | Kantenausbrüche, sichtbares Kratzmuster |
| Feinere Körnung | Sinkt | Glatter | Kürzer, wenn die Scheibe zusetzt | Zusetzen, Verglasen, Brandspuren, höhere Leistung |
| Enge Kornverteilung | Gleichmäßiger | Konstanter | Vorhersehbarer Verschleiß | Höhere Kosten; weniger verzeihend beim Abrichten |
| Breite Kornverteilung | Höherer Anfangsschnitt | Weniger konstant | Ungleichmäßiger Verschleiß | Kratzer durch Ausreißerkörner |
Eine nützliche Regel ist, die gröbste Körnung zu verwenden, die Finish- und Kantenanforderung noch erfüllt. Feiner als nötig zu gehen reduziert die Abtragsrate und erhöht die Zusetzneigung, besonders bei weichen oder schmierigen Eisenlegierungen. Ist das Finishziel anspruchsvoll, ist es oft besser, mit einer gröberen Scheibe zu schruppen und mit einer separaten feinen Scheibe zu finishen, als eine feine Scheibe beide Aufgaben erzwingen zu lassen.
Was Konzentration bedeutet
Die Konzentration ist ein Maß für den Schleifmittelgehalt in der Arbeitsschicht. Eine Konzentration von 100 entspricht etwa 4,4 Karat Superabrasivmittel pro Kubikzentimeter Schichtvolumen, also rund 0,88 g/cm³. Andere Konzentrationen skalieren proportional: 75 % hat drei Viertel dieses Schleifmittelgehalts, 150 % das Eineinhalbfache. Da CBN und Diamant ähnliche Dichten haben, gilt die Konvention für beide.
| Konzentration | Relativer Schleifmittelgehalt | Wirkung auf Ra | Wirkung auf Abtrag | Wirkung auf Standzeit / Form | Typische Anwendung |
|---|---|---|---|---|---|
| 75 % | 0,75× | Feiner bei gleicher Körnung | Niedriger | Geringere Formstandzeit, aber mehr Bindung und Porosität | Feines Finishen, empfindliche Profile, geringe Leistung |
| 100 % | 1,0× | Referenz | Referenz | Ausgewogen | Allgemeines Flach-, Außen- und Werkzeugschleifen |
| 125 % | 1,25× | Etwas rauer oder unverändert | Höher | Bessere Formhaltung | Serienfertigung, Zahnräder, Lagerlaufbahnen |
| 150 % | 1,5× | Kann bei schlechtem Abrichten rauer werden | Höher | Starke Formstandzeit | Hoher Abtrag, Tiefschliff, schmaler Kontakt |
| 175–200 % | 1,75–2,0× | Hängt von Bindung und Abrichten ab | Höchstes Potenzial | Hoch, aber weniger Bindung zur Kornhaltung | Spezielle Hochlast- oder Kleinkontaktanwendungen |
Die Wirkung auf Ra ist nicht automatisch. Eine höhere Konzentration bringt mehr Körner in den Schnitt, was die Last pro Korn reduzieren und das Finish manchmal verbessern kann, aber sie verringert auch den Bindungsanteil und kann das Abrichten weniger wirksam machen. Das Nettoergebnis hängt von Bindung, Abrichtbild und Kühlmittel ab.
Körnung und Konzentration zusammen
| Kombination | Verhalten | Worauf achten |
|---|---|---|
| Grobe Körnung + hohe Konzentration | Maximaler Abtrag und starke Form | Hohe Kräfte, Brandspuren, Spindelleistungsgrenze |
| Grobe Körnung + niedrige Konzentration | Freier Schnitt mit Spanfreiheit | Formverlust und kürzere Standzeit |
| Feine Körnung + hohe Konzentration | Viele Schneidkanten, gutes Finishpotenzial, starke Form | Zusetzen und Brandspuren, wenn die Bindung nicht offen genug ist |
| Feine Körnung + niedrige Konzentration | Kühles, freies Finishen | Schneller Formverlust bei präzisen Profilen |
Wie die Bindung die Antwort verändert
Eine keramische Bindung hat Porosität, die Späne und Kühlmittel aufnehmen kann, und verträgt deshalb eine feinere Körnung oder höhere Konzentration besser als eine geschlossene Metallbindung. Eine Kunstharzbindung ist weicher und verzeiht eine feine Körnung bei niedriger Konzentration eher, kann aber eine hochkonzentrierte Feinkornform nicht lange halten. Eine Metallbindung kann hohe Konzentration und grobe Körnung für aggressiven Abtrag tragen, braucht aber Hilfe, um offen zu bleiben.
Deshalb brauchen Spezifikationstabellen immer eine Bindungsspalte. „B91, 125 %“ ist unvollständig, solange nicht klar ist, ob die Bindung keramisch, Kunstharz oder Metall ist. Der Leitfaden zu Bindungsarten erklärt die Unterschiede im Detail.
Eine CBN-Spezifikation lesen
Eine vollständige CBN-Spezifikation liest sich etwa so: keramische Bindung, B91, Konzentration 125, Form 1A1, 400 × 40 × 127, Höchstgeschwindigkeit 50 m/s. Jedes Element beantwortet eine andere Frage. Die Bindung beantwortet, wie die Körner gehalten und gekühlt werden; die Körnung beantwortet Finish und Abtragsmaßstab; die Konzentration beantwortet, wie viele Schneidkanten verfügbar sind; die Form beantwortet, welche Kontur erreichbar ist; die Abmessungen beantworten die Maschinenschnittstelle; die Geschwindigkeitsangabe beantwortet die sichere Betriebsgrenze.
Wenn Sie ein Angebot anfordern, geben Sie all das plus Werkstückwerkstoff und -härte, Arbeitsgang, Maschine, Kühlmittel und Finishziel an. Eine Anfrage, die nur „CBN-Scheibe B91“ nennt, kann nicht korrekt kalkuliert werden, weil die Bindung fehlt. Der Spezifikationsgenerator für Schleifscheiben baut aus diesen Angaben einen strukturierten RFQ-Code.
Konzentration, Verschleiß und Kosten
Eine höhere Konzentration bringt mehr CBN in die Scheibe, sodass die Anschaffungskosten steigen und sich das Verschleißverhalten ändert. Die zusätzlichen Schneidkanten teilen die Last, was Kornbruch reduzieren und die Formstandzeit verbessern kann; der reduzierte Bindungsanteil kann die Standzeit aber auch verkürzen, wenn Körner ausbrechen, bevor sie stumpf werden. Die wirtschaftlich optimale Konzentration minimiert die Kosten pro Gutteil, nicht den Schleifmittelgehalt.
Verfolgen Sie während eines Versuchs drei Zahlen: Scheibenverschleiß pro Teil, Abrichthäufigkeit und Ausschussquote. Ist der Verschleiß niedrig, aber die Abrichthäufigkeit hoch, ist die Scheibe möglicherweise zu hart oder zu geschlossen. Ist der Verschleiß hoch und das Finish stabil, kann sich eine höhere Konzentration oder eine stärkere Bindung rechnen. Wird der Ausschuss durch Brandspuren verursacht, ist die Konzentration nicht der erste Hebel — Kühlmittel und Abrichten sind es.
Einen Versuch zu Körnung und Konzentration fahren
Ändern Sie jeweils nur eine Variable. Beginnen Sie mit der für das Finish empfohlenen Körnung, fahren Sie einen kurzen Zyklus und protokollieren Sie Ra, Leistung, Brandspuren, Form und Verschleiß. Ändern Sie die Konzentration nur, wenn die begrenzende Frage Formstandzeit oder Abtragsrate ist. Halten Sie das Abrichtverfahren zwischen den Versuchen identisch, denn ein anderes Abrichtbild kann eine Körnungsänderung leicht überwiegen.
Schleifen Sie nach Möglichkeit eine repräsentative Kontur statt eines Ausschussblocks. Kanten, Radien und unterbrochene Konturen verhalten sich anders als ein flacher Prüfblock. Muss der Versuch mit einem Prüfblock erfolgen, wiederholen Sie ihn mindestens zweimal und messen Sie dieselbe Stelle, damit Aufspannstreuung nicht als Scheibenunterschied erscheint.
Auswahltabelle nach Anwendung
| Anwendung | Typische Körnung | Typische Konzentration | Hinweis zur Bindung |
|---|---|---|---|
| HSS-Schaftfräser und -Bohrer | B126–B151 | 100–125 % | Kunstharz, kühler Schnitt |
| Gehärteter Stahl, Flach | B91–B126 | 100–125 % | Keramisch, offene Struktur |
| Gehärteter Stahl, Außenrund | B91–B126 | 100–125 % | Keramisch oder Metall |
| Innenschleifen | B64–B107 | 100–125 % | Keramisch, kleine Scheibe |
| Lagerlaufbahnen | B64–B91 | 125 % | Keramisch, feines Abrichten |
| Zahnrad-Profilschleifen | B76–B126 | 125–150 % | Keramisch, Ölkühlmittel |
| Tiefschliff-Form | B126–B181 | 125–175 % | Metall oder keramisch, Hochdruckkühlmittel |
| Feine Kantenvorbereitung | B25–B46 | 75–100 % | Kunstharz oder keramisch, leichte Zustellung |
Nur Ausgangswerte. Bestätigen Sie sie beim Scheibenhersteller und mit einem Versuch auf der tatsächlichen Maschine, mit dem vorhandenen Kühlmittel und der Vorrichtung.
Häufige Fehler
- Konzentration nutzen, um das Finish zu korrigieren. Das Finish wird vor allem von Körnung, Bindungsöffnung und Abrichten bestimmt. Eine höhere Konzentration kann das Zusetzen verschlimmern.
- Feinere Körnung gegen Brandspuren einsetzen. Eine feinere Körnung erhöht die Wärme meist. Korrigieren Sie zuerst Kühlmittelzufuhr, Abrichtbild und Zustellung.
- Die Größenverteilung ignorieren. Zwei B91-Körnungen können unterschiedlich schneiden, wenn eine Ausreißer oder eine breitere Streuung hat.
- Eine Spezifikation ohne Bindung kopieren. Körnung und Konzentration sagen wenig ohne Bindung und Güte.
- Den Versuch überspringen. Ein Versuch an einer Kontur kostet weit weniger als eine Charge verbrannt.














