: +86 15874211461


Kurzantwort: Wählen Sie keramisches CBN für Präzisions-, Zahnrad-, Profil- und Formschleifen, wo Steifigkeit und Kühlmittelfluss zählen. Wählen Sie Kunstharz-CBN für kühles HSS-Werkzeugschleifen und allgemeines Finishen. Wählen Sie metallgebundenes CBN für hohen Abtrag, Tiefschliff und maximale Formstandzeit. Wählen Sie galvanisches CBN für dünne Profile, Innenbearbeitung und einschichtige Werkzeuge, die nicht abgerichtet werden können.
Weiterführende Lektüre: CBN-Schleifscheiben-Leitfaden · Keramisch gebundene Diamant- und CBN-Scheiben · CBN-Körnung und Konzentration.
Was die Bindung tatsächlich leistet
Ein CBN-Korn schneidet nur, solange es fest genug gehalten wird, um der Schleifkraft standzuhalten, und weit genug freiliegt, um das Werkstück zu berühren. Die Bindung bestimmt beide Bedingungen. Sie steuert außerdem Porosität, Wärmeleitung, chemische Verträglichkeit mit dem Kühlmittel und die Methode, mit der die Scheibe wiederaufbereitet werden kann. Zwei Scheiben mit identischem CBN-Korn, gleicher Körnung und Konzentration können sich völlig unterschiedlich verhalten, weil die eine Bindung steif und porös, die andere zäh und geschlossen ist.
Die Bindungsauswahl ist deshalb zuerst eine Entscheidung über den Arbeitsgang und erst danach eine Preisfrage. Eine keramische Scheibe, die man in schweres unterbrochenes Schleifen zwingt, kann ausbrechen oder zu schnell abbauen; eine metallgebundene Scheibe in einem empfindlichen Finishing-Durchgang kann das Teil verbrennen, weil sie sich schwer öffnen lässt. Die praktische Frage lautet: Was braucht dieser Arbeitsgang von der Bindung — Formhaltung, freien Schnitt, Kühlmittelzugang oder eine einzige dünne Schicht?

Bindungsvergleich auf einen Blick
| Eigenschaft | Keramisch | Kunstharz | Metall | Galvanisch |
|---|---|---|---|---|
| Bindungsfestigkeit | Hoch, steif, aber spröde | Mittel, leicht flexibel | Sehr hoch, zäh | Mechanisch aufgebrachte Schicht |
| Schärfe / freier Schnitt | Gut, wenn offen und abgerichtet | Sehr gut, kühler Schnitt | Mittel; kann verglasen, wenn nicht geöffnet | Sehr scharf, solange neu |
| Formhaltung | Sehr gut | Mittel | Ausgezeichnet | Durch die galvanische Form vorgegeben |
| Porosität und Kühlmittelzugang | Hoch, zusammenhängende Poren | Niedrig bis mittel | Niedrig | Offene Kornoberfläche, kein Speicher |
| Wärmebeständigkeit | Hoch | Durch Harzzersetzung begrenzt | Hoch | Durch Galvanik und Korn begrenzt |
| Abrichten | Diamantabrichter, Aluminiumoxidstab, rotierender Abrichter | Diamantabrichter, Aluminiumoxidstab, leichte Zustellung | Diamantrolle, SiC-Stab, elektrolytische Verfahren | Nicht abrichtbar; ersetzen, wenn stumpf |
| Typische Standzeit | Lang | Mittel | Am längsten bei schwerer Last | Einschicht, am kürzesten |
| Beste Anwendungen | Präzisionsfläche, Außen, Innen, Zahnrad und Form | HSS-Werkzeuge, Spannuten, Spanräume, allgemeines Finishen | Tiefschliff, hoher Abtrag, Formen und Serien | Dünne Profile, innen, Schleifstifte, kleine Formen |
| Hauptgrenze | Spröde; benötigt Überflutungskühlung | Geringere Formstandzeit; temperaturempfindlich | Schwer abzurichten; läuft heiß | Keine Reprofilierung; begrenzte Standzeit |
Die Bewertungen sind relativ und anwendungsabhängig; bestätigen Sie die konkrete Güte beim Scheibenhersteller.
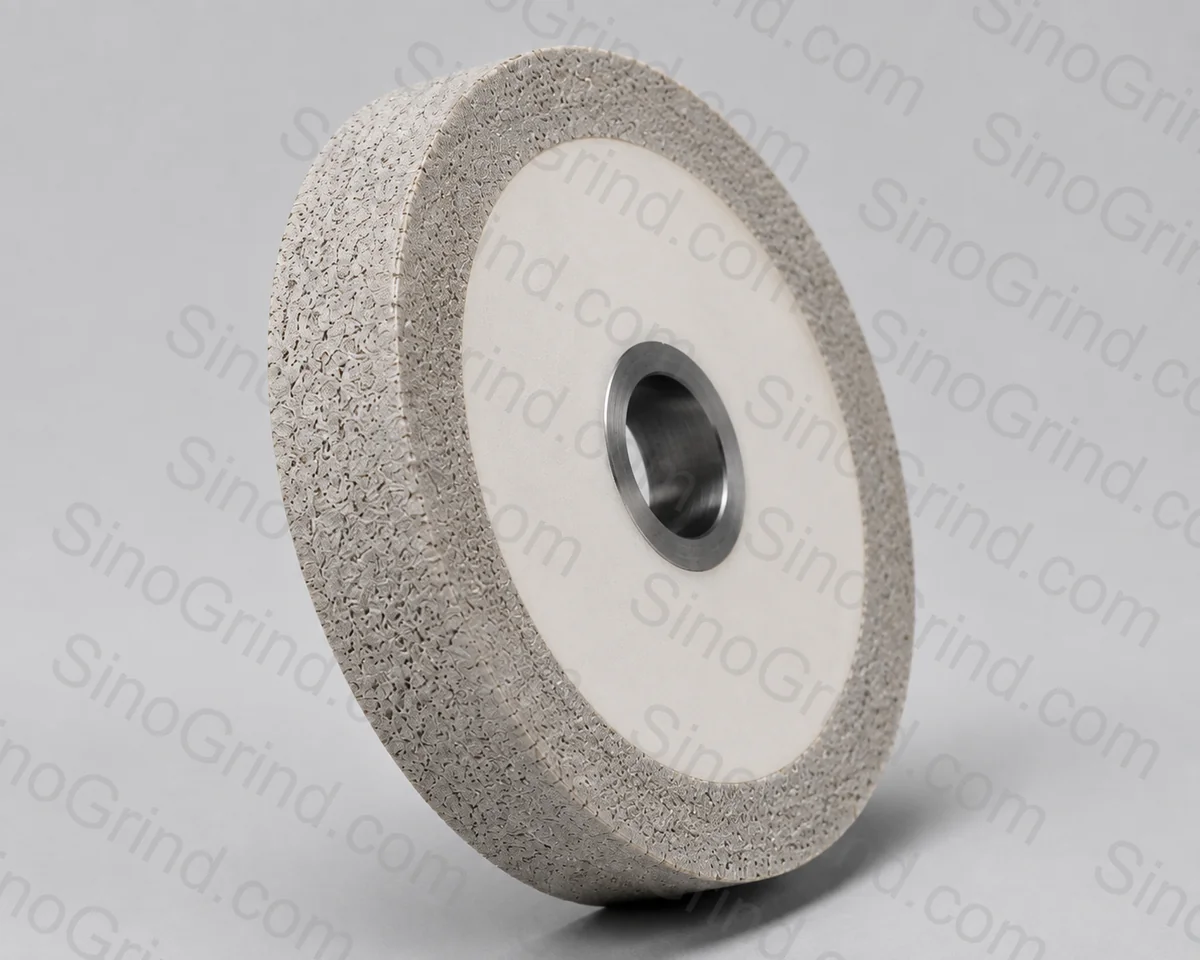
Keramisch gebundenes CBN
Keramisches CBN verwendet eine Glas-Keramik-Bindung, die bei einer Temperatur gebrannt wird, die niedrig genug ist, um das CBN-Korn zu schützen. Die Bindung ist steif, sodass die Scheibe Profil und Maß gut hält, und sie ist porös, sodass Kühlmittel den Kontaktbogen erreicht und Späne einen Platz haben. Die kontrollierte Sprödigkeit der Bindungsbrücken erzeugt das Selbstschärfeverhalten, das keramisches CBN in der Serienfertigung so wirksam macht.
Die Schwäche ist mechanisch: Keramische Bindung ist spröde. Sie mag keine Stöße, unterbrochenen Schnitte, Thermoschocks oder eine Maschine mit schlechter Steifigkeit. Sie benötigt außerdem eine gleichmäßige Kühlmittelversorgung. Richtig eingesetzt ist sie die beste allgemeine Antwort für gehärteten Stahl beim Außen-, Flach-, Innen-, Zahnrad- und Profilschleifen, besonders wenn Finish und Formstandzeit zugleich zählen.
Die Porosität lässt sich spezifizieren. Eine offenere Struktur verbessert Kühlmittelfluss und Spanabfuhr, reduziert aber die Zahl der Körner im Kontakt; eine dichtere Struktur verbessert Form und Finish, macht Brandspuren aber wahrscheinlicher. Dieser Zielkonflikt wird im Leitfaden zu keramisch gebundenen Scheiben behandelt.
Kunstharzgebundenes CBN
Kunstharzgebundenes CBN nutzt ein Phenolharz oder, für höhere Temperaturbeständigkeit, ein Polyimidharz. Es ist leicht flexibel, schneidet kühl und verzeiht kleinere Ausrichtfehler. Es lässt sich einfach abrichten und ist relativ wirtschaftlich. Diese Eigenschaften machen es zur natürlichen Wahl für das Schleifen von HSS- und Werkzeugstahlwerkzeugen, wo die Scheibe oft trocken oder mit Nebel läuft und die Kantenqualität des Werkzeugs wichtiger ist als extreme Formstandzeit.
Kunstharz hat Grenzen. Es erweicht und zersetzt sich bei Temperaturen, die deutlich unter denen keramischer oder metallischer Bindungen liegen, und ist deshalb eine schlechte Wahl für trockenen Tiefschliff oder schweres Formschleifen. Es verschleißt außerdem schneller, was sich bei präzisen Profilen als Formdrift zeigt. Braucht der Arbeitsgang sowohl kühlen Schnitt als auch Formhaltung, ist eine keramische Scheibe meist der bessere Kompromiss.
Metallgebundenes CBN
Metallgebundenes CBN sintert CBN-Körner in eine Bronze-, Kobalt- oder Nickelmatrix. Der Kornhalt ist sehr hoch, sodass die Scheibe aggressive Zustellungen verträgt und die Form lange hält. Es ist die übliche Wahl für Tiefschliff, hohen Materialabtrag, schwierige Formarbeit und Serienfertigung, bei denen Scheibenwechsel und Abrichtzeit die Kosten dominieren.
Der Nachteil: Metallbindung ist von Natur aus nicht freischneidend. Sie hat wenig Porosität, erzeugt mehr Wärme und ist schwer abzurichten. Sie ist auf eine steife Maschine, hohen Kühlmitteldruck und eine gut ausgelegte Kühlmitteldüse angewiesen. Wenn eine metallgebundene Scheibe zusetzt oder verglast, kann der Bediener sie nicht einfach mit einem leichten Abrichtstab öffnen wie eine keramische Scheibe. Es kann rotierendes Diamantabrichten, SiC-Stäbe oder elektrolytisches In-Prozess-Abrichten erfordern.
Galvanisches CBN
Galvanisches CBN ist eine einzelne Kornschicht, die in Nickel auf einem Stahl- oder Hartmetallkörper verankert ist. Es gibt keine Arbeitsschicht, in die hinein verschlissen werden kann, deshalb ist die Form ab dem ersten Schnitt festgelegt. Das macht es ideal für dünne Schlitze, kleine innenliegende Konturen, Schleifstifte, Formwerkzeuge und kraftarme Finishing-Arbeiten, bei denen eine gebundene Scheibe zu voluminös oder in kundenspezifischem Profil zu teuer wäre.
Da nur eine Schicht vorhanden ist, ist die Standzeit endlich und kalkulierbar. Sobald die Körner stumpf werden oder ausbrechen, wird das Werkzeug ersetzt oder abgebeizt und neu galvanisiert. Galvanische Werkzeuge werden im herkömmlichen Sinn nicht gerichtet oder abgerichtet; höchstens leicht konditioniert. Sie laufen zudem am besten mit konservativer Zustellung und ausgezeichnetem Kühlmittel, weil kein Bindungsreservoir Wärme aufnimmt.
Hybrid- und Sonderbindungen
Hybridbindungen kombinieren Kunstharz und Metall oder keramische und metallische Eigenschaften, um Formstandzeit gegen freien Schnitt abzuwägen. Sie sind in bestimmten Fertigungsnischen nützlich, aber kein universelles Upgrade. Behandeln Sie eine Hybridempfehlung als anwendungsspezifische Lösung und fragen Sie nach Verschleißmechanismus, Abrichtmethode und Nachweisen zur erwarteten Standzeit, statt anzunehmen, sie übertreffe überall eine Standardbindung.
Welche Bindung für welchen Arbeitsgang?
| Arbeitsgang | Erste Wahl | Alternative | Warum |
|---|---|---|---|
| HSS-Bohrer, Schaftfräser, Reibahlen | Kunstharz-CBN | Keramisches CBN | Kühler Schnitt und einfache Kantenkontrolle |
| Gehärteter Stahl, Außenrund | Keramisches CBN | Metall-CBN | Ausgewogenheit von Finish, Form und Kühlmittelfluss |
| Innenschleifen | Keramisches CBN | Kunstharz oder galvanisch | Kleine Scheibe, hohe Drehzahl, Kühlmittelzugang |
| Flachschleifen | Keramisches CBN | Kunstharz-CBN | Ebenheit und Finish bei kühlem Schnitt |
| Tiefschliff-Formschleifen | Metall-CBN | Keramisches CBN | Formhaltung und hoher Abtrag |
| Zahnradprofile und Schleifschnecken | Keramisches CBN | Metall-CBN | Profilgenauigkeit mit Ölkühlmittel |
| Lagerlaufbahnen | Keramisches CBN | Kunstharz-CBN | Feines Finish und Laufbahnform |
| Dünne Schlitze und Innenformen | Galvanisches CBN | Metall-CBN | Festes dünnes Profil, einschichtig |
Bindung und Scheibengüte sind nicht dasselbe
Bediener sprechen oft von einer „harten“ oder „weichen“ Scheibe und meinen, wie bereitwillig die Bindung stumpfe Körner freigibt. Die Bindungsart ist nur ein Eingangswert. Kornart, Körnung, Konzentration, Bindungsmodifikation und Brennprozess beeinflussen dieses Verhalten ebenfalls. Eine keramische Scheibe kann innerhalb derselben Bindungsfamilie relativ hart oder relativ weich eingestellt werden. Deshalb überträgt sich eine Spezifikation aus einer anderen Werkstatt möglicherweise nicht: Der Bindungsname ist gleich, die Güte nicht.
Kühlmittel und Steifigkeit: die verborgenen Bindungsvariablen
Zwei Betriebe können dieselbe keramische CBN-Scheibe fahren und unterschiedliche Ergebnisse erzielen, weil die Bindung nur die Hälfte des Systems ist. Eine steife Maschine mit gut ausgerichteter, gefilterter Überflutungskühlung hält die Bindung in ihrem gewünschten Selbstschärfebereich. Eine nachgiebige Maschine mit schwacher Düse zwingt den Bediener, die Zustellung zu reduzieren, wodurch die Körner stumpfen statt freigegeben zu werden und die Scheibe verglast. Dann wird die Bindung für ein Prozessproblem verantwortlich gemacht.
Bevor Sie die Bindungsfamilie wechseln, prüfen Sie Scheibenwucht und Rundlauf, Spindelsteifigkeit, Werkstückauflage, Düsenposition und Kühlmittelkonzentration. Beim Innenschleifen sind Scheibenaufnahme und Spindelhülse oft das schwächste Glied. Beim Flachschleifen dominieren Ebenheit des Magnetspannfutters und Scheibenwucht. Das sind günstige Prüfungen im Vergleich zu einer neuen Scheibenspezifikation.
Wenn eine Scheibe zwei Arbeitsgänge leisten muss
Schruppen und Finishen mit einer Scheibe ist ein Kompromiss. Eine keramische CBN-Scheibe kann wirksam schruppen und vorschleifen, wenn die Maschine genug Leistung hat und das Abrichtbild zwischen den Phasen erneuert wird. Metallbindung trägt schnell ab, hinterlässt aber möglicherweise ein Finish, das eine zweite Scheibe erfordert. Kunstharzbindung erzielt ein gutes Finish, verliert aber während eines langen Schruppzyklus die Form.
Wenn die Zykluszeit es zulässt, sind zwei Scheiben meist günstiger als eine kompromissbehaftete: eine gröbere, stärkere Scheibe für den Abtrag und eine feinere, offene Scheibe für das Finish. Steht nur eine Spindel zur Verfügung, wählen Sie die Bindung, die die kritische Anforderung schützt — meist Form und Finish — und akzeptieren Sie eine geringere Abtragsleistung.
Häufige Fehler bei der Bindungsauswahl
| Fehler | Was passiert | Besseres Vorgehen |
|---|---|---|
| Metallbindung für einen Finishing-Durchgang gewählt | Brandspuren, Zusetzen und schwieriges Abrichten | Keramisch oder Kunstharz für den Finishing-Arbeitsgang verwenden |
| Kunstharzbindung für trockenen Tiefschliff | Harzzersetzung und schneller Formverlust | Keramische oder Metallbindung mit Überflutungskühlung |
| Keramische Bindung ohne ausreichend Kühlmittel | Thermoschaden und Scheibenabbau | Durchfluss und Ausrichtung wiederherstellen, bevor die Bindung gewechselt wird |
| Von einem galvanischen Werkzeug wird Abrichten erwartet | Schaden an der Galvanik und Formverlust | Als Werkzeug mit festem Profil behandeln und bei Stumpfheit ersetzen |
| Bindung gewechselt, bevor der Prozess stabil ist | Die neue Scheibe wiederholt denselben Fehler | Erst Steifigkeit, Wucht, Kühlmittel und Abrichten korrigieren |
Wie bestätige ich eine Bindungsauswahl?
Beginnen Sie mit der Arbeitsgangtabelle und bestätigen Sie dann drei Dinge beim Lieferanten: die maximale Betriebsgeschwindigkeit und ihre Grundlage, die empfohlene Abrichtmethode für diese spezielle Bindung und den erwarteten Verschleißmechanismus. Fragen Sie, was die Scheibe tun soll, wenn sie aufhört zu schneiden — sich selbst schärfen, verglasen oder die Form verlieren. Diese Antwort zeigt, ob die Bindung zu Ihrer Maschine und Ihrer Arbeitsweise passt.
Für eine strukturierte Empfehlung nutzen Sie das Werkzeug zur Bindungsauswahl und senden Sie die resultierende Spezifikation über das Kontaktformular zur Anwendungsprüfung.