: +86 15874211461


Szybka odpowiedź: Wybierz spoiwo ceramiczne (witryfikowane) do precyzyjnego szlifowania kształtowego, kół zębatych i profili, gdzie liczą się sztywność i przepływ chłodziwa. Spoiwo żywiczne wybierz do chłodnego szlifowania narzędzi HSS i ogólnego wykańczania. Spoiwo metalowe do dużego ubytku, szlifowania pełzającego i maksymalnej żywotności kształtu. Spoiwo galwaniczne do cienkich profili, prac wewnętrznych i narzędzi jednowarstwowych, których nie można obciągać.
Powiązane lektury: Przewodnik po ściernicach CBN · Ściernice diamentowe i CBN ze spoiwem ceramicznym · Ziarno i koncentracja CBN.
Co właściwie robi spoiwo
Ziarno CBN tnie tylko wtedy, gdy jest wystarczająco mocno trzymane, by wytrzymać siłę szlifowania, i wystarczająco odsłonięte, by dotknąć przedmiotu obrabianego. Spoiwo ustala oba te warunki. Kontroluje też porowatość, przewodzenie ciepła, zgodność chemiczną z chłodziwem i metodę odtworzenia ściernicy. Dwie ściernice z identycznym ziarnem CBN, wielkością i koncentracją mogą zachowywać się zupełnie inaczej, ponieważ jedno spoiwo jest sztywne i porowate, a drugie twarde i zamknięte.
Dobór spoiwa jest więc decyzją operacyjną, zanim stanie się decyzją cenową. Ściernica ceramiczna użyta w ciężkim szlifowaniu przerywanym może się wykruszać albo zużywać zbyt szybko; ściernica metalowa użyta do delikatnego przejścia wykańczającego może przypalić część, ponieważ trudno ją otworzyć. Praktyczne pytanie brzmi: czego ta operacja wymaga od spoiwa — zachowania kształtu, swobodnego cięcia, dostępu chłodziwa czy pojedynczej cienkiej warstwy?

Porównanie spoiw w skrócie
| Właściwość | Ceramiczne | Żywiczne | Metalowe | Galwaniczne |
|---|---|---|---|---|
| Wytrzymałość spoiwa | Wysoka, sztywne, ale kruche | Umiarkowana, lekko elastyczne | Bardzo wysoka, twarde | Mechaniczna warstwa galwaniczna |
| Ostrość / swobodne cięcie | Dobra, gdy otwarte i obciągnięte | Bardzo dobra, chłodne cięcie | Umiarkowana; może się zasklić, jeśli nie zostanie otwarte | Bardzo ostra, gdy nowa |
| Zachowanie kształtu | Bardzo dobre | Umiarkowane | Doskonałe | Ustalane przez profil galwaniczny |
| Porowatość i dostęp chłodziwa | Wysoka, porowatość połączona | Niska do umiarkowanej | Niska | Otwarta powierzchnia ziaren, brak zbiornika |
| Odporność na ciepło | Wysoka | Ograniczona rozkładem żywicy | Wysoka | Ograniczona powłoką i ziarnem |
| Obciąganie | Obciągacz diamentowy, osełka korundowa, obciągacz obrotowy | Obciągacz diamentowy, osełka korundowa, lekkie przejścia | Rolka diamentowa, osełka SiC, metody elektrolityczne | Nieobciągalne; wymiana po stępieniu |
| Typowa żywotność | Długa | Umiarkowana | Najdłuższa w ciężkiej pracy | Jedna warstwa, najkrótsza |
| Najlepsze zastosowania | Precyzyjne płaskie, walcowe, wewnętrzne, koła zębate i kształty | Narzędzia HSS, rowki wiórowe, wcięcia, ogólne wykańczanie | Szlifowanie pełzające, duży ubytek, kształty i duża seria | Cienkie profile, prace wewnętrzne, punkty montowane, małe kształty |
| Główne ograniczenie | Kruche; wymaga obfitego chłodziwa | Niższa żywotność kształtu; wrażliwe na ciepło | Trudne w obciąganiu; pracuje gorąco | Brak odtwarzania profilu; ograniczona żywotność |
Oceny są względne i zależą od zastosowania; konkretny gatunek potwierdź u producenta ściernicy.
Ściernice CBN ze spoiwem ceramicznym
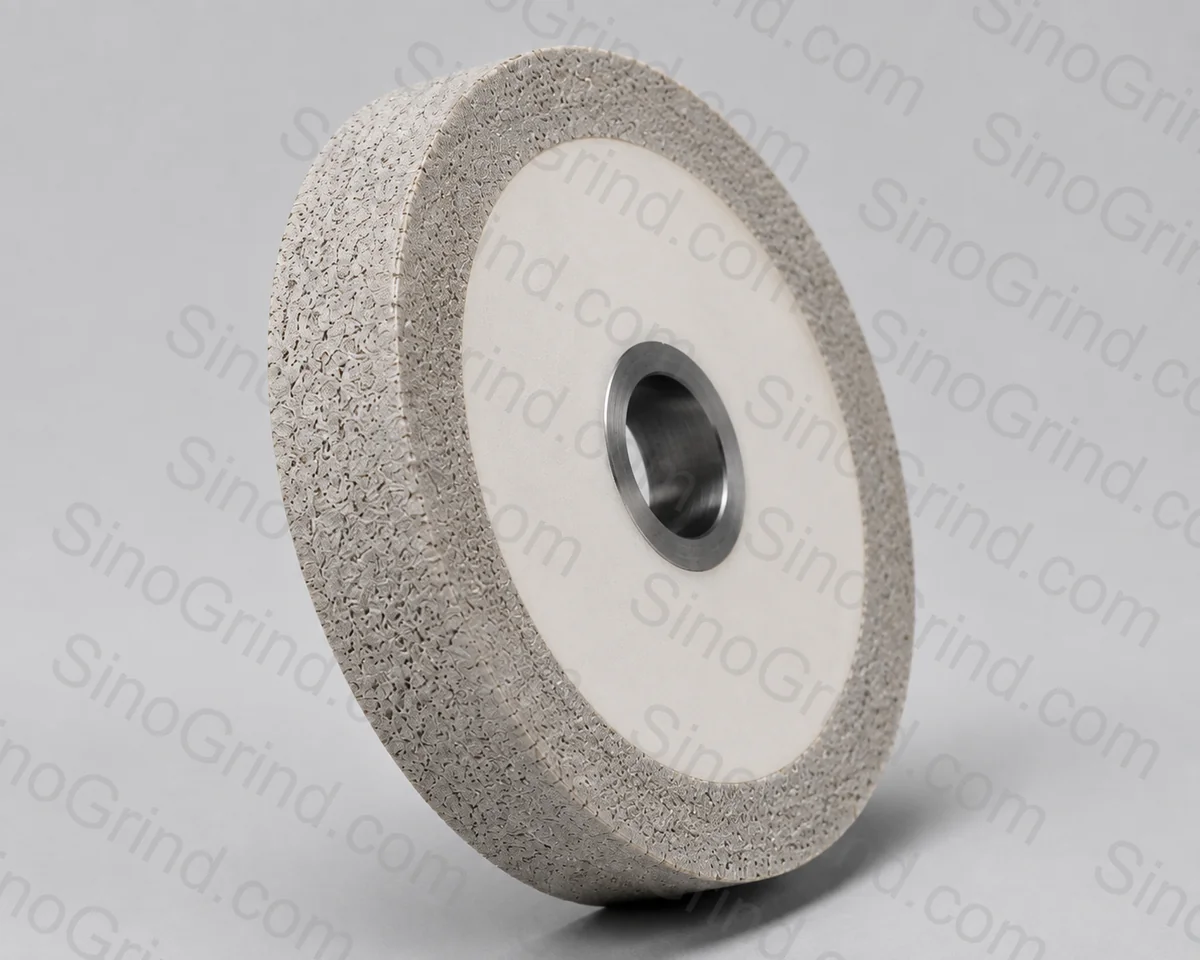
Spoiwo ceramiczne (witryfikowane) w ściernicach CBN powstaje ze szkła-ceramiki wypalanej w temperaturze wystarczająco niskiej, by chronić ziarno CBN. Spoiwo jest sztywne, więc ściernica dobrze utrzymuje profil i wymiar, oraz porowate, więc chłodziwo dociera do łuku styku, a wióry mają gdzie trafić. Kontrolowana kruchość mostków spoiwa daje samoostrzące zachowanie, które czyni CBN ceramiczny tak skutecznym w szlifowaniu produkcyjnym.
Słabością jest mechanika: spoiwo ceramiczne jest kruche. Nie lubi uderzeń, cięć przerywanych, szoku termicznego ani maszyny o słabej sztywności. Wymaga też stabilnego chłodziwa. Używane właściwie jest najlepszą ogólną odpowiedzią do szlifowania walcowego, płaskiego, wewnętrznego, kół zębatych i kształtowego stali hartowanej, szczególnie tam, gdzie liczą się zarówno wykończenie, jak i żywotność kształtu.
Porowatość można określić w specyfikacji. Bardziej otwarta struktura poprawia przepływ chłodziwa i usuwanie wiórów, ale zmniejsza liczbę ziaren w kontakcie; ciaśniejsza struktura poprawia kształt i wykończenie, ale zwiększa ryzyko przypalenia. Ten kompromis omawia przewodnik po ściernicach ze spoiwem ceramicznym.
Ściernice CBN ze spoiwem żywicznym
Spoiwo żywiczne w ściernicach CBN to żywica fenolowa lub, dla wyższej odporności na temperaturę, żywica poliamidowa. Jest lekko elastyczne, tnie chłodno i wybacza drobne błędy ustawienia. Łatwo je obciągać i jest stosunkowo ekonomiczne. Te właściwości czynią je naturalnym wyborem do szlifowania narzędzi z HSS i stali narzędziowej, gdzie ściernica często pracuje na sucho lub z mgłą, a jakość krawędzi narzędzia jest ważniejsza niż bardzo wysoka żywotność kształtu.
Żywica ma jednak ograniczenia. Mięknie i rozkłada się w temperaturach znacznie niższych niż tolerowane przez spoiwa ceramiczne lub metalowe, więc słabo nadaje się do suchego szlifowania pełzającego i ciężkiego szlifowania kształtowego. Zużywa się też szybciej, co objawia się dryfem profilu na precyzyjnych kształtach. Jeśli operacja wymaga zarówno chłodnego cięcia, jak i zachowania kształtu, ściernica ceramiczna jest zwykle lepszym kompromisem.
Ściernice CBN ze spoiwem metalowym
Spoiwo metalowe spieka ziarna CBN w osnowie z brązu, kobaltu lub niklu. Utrzymanie ziaren jest bardzo wysokie, więc ściernica może przyjmować agresywny dosuw i długo zachowywać kształt. To zwykły wybór do szlifowania pełzającego, dużego usuwania materiału, trudnych kształtów i produkcji wielkoseryjnej, gdzie koszt jest zdominowany przez wymiany ściernic i czas obciągania.
Kompromis polega na tym, że spoiwo metalowe nie jest z natury swobodnie tnące. Ma mało porowatości, wytwarza więcej ciepła i trudno je obciągać. Wymaga sztywnej maszyny, wysokiego ciśnienia chłodziwa i dobrze zaprojektowanej dyszy. Gdy ściernica metalowa się zalepia lub zaskliwa, operator nie może otworzyć jej lekkim przejściem osełki tak jak w przypadku ceramicznej. Może być potrzebne obciąganie rolką diamentową, osełką SiC lub obciąganie elektrolityczne w procesie.
Ściernice CBN galwaniczne
Ściernica CBN galwaniczna to pojedyncza warstwa ziaren zakotwiczona w niklu na korpusie stalowym lub z węglika. Nie ma warstwy roboczej, w którą można by się wcierać, więc profil jest ustalony od pierwszego cięcia. Dzięki temu idealnie nadaje się do cienkich rowków, małych cech wewnętrznych, punktów montowanych, narzędzi kształtowych i wykańczania małą siłą, gdzie ściernica spoiwowa byłaby zbyt masywna lub zbyt droga do wykonania w niestandardowym profilu.
Ponieważ jest tylko jedna warstwa, żywotność jest skończona i przewidywalna. Gdy ziarna stępią się lub wypadną, narzędzie się wymienia albo usuwa powłokę i galwanizuje ponownie. Narzędzi galwanicznych nie wyrównuje się ani nie obciąga w konwencjonalnym sensie; co najwyżej lekko się je kondycjonuje. Najlepiej pracują przy zachowawczym dosuwie i doskonałym chłodziwie, ponieważ nie ma zbiornika spoiwa, który pochłaniałby ciepło.
Spoiwa hybrydowe i specjalne
Spoiwa hybrydowe łączą cechy żywicy i metalu albo ceramiki i metalu, aby zrównoważyć żywotność kształtu ze swobodnym cięciem. Są użyteczne w określonych niszach produkcyjnych, ale nie stanowią uniwersalnego ulepszenia. Zalecenie spoiwa hybrydowego traktuj jako rozwiązanie dla konkretnego zastosowania i pytaj o mechanizm zużycia, metodę obciągania i dowody oczekiwanej żywotności, zamiast zakładać, że wszędzie przebije standardowe spoiwo.
Które spoiwo do której operacji?
| Operacja | Pierwszy wybór | Alternatywa | Dlaczego |
|---|---|---|---|
| Wiertła, frezy i rozwiertaki HSS | CBN żywiczny | CBN ceramiczny | Chłodne cięcie i łatwa kontrola krawędzi |
| Stal hartowana, szlifowanie walcowe | CBN ceramiczny | CBN metalowy | Równowaga wykończenia, kształtu i przepływu chłodziwa |
| Szlifowanie wewnętrzne | CBN ceramiczny | Żywiczny lub galwaniczny | Mała ściernica, duża prędkość, dostęp chłodziwa |
| Szlifowanie płaskie | CBN ceramiczny | CBN żywiczny | Płaskość i wykończenie przy chłodnym cięciu |
| Szlifowanie pełzające kształtowe | CBN metalowy | CBN ceramiczny | Zachowanie kształtu i duży ubytek |
| Profile kół zębatych i ściernice ślimakowe | CBN ceramiczny | CBN metalowy | Dokładność profilu z chłodziwem olejowym |
| Bieżnie łożysk | CBN ceramiczny | CBN żywiczny | Drobne wykończenie i kształt bieżni |
| Cienkie rowki i kształty wewnętrzne | CBN galwaniczny | CBN metalowy | Stały cienki profil, jedna warstwa |
Spoiwo i twardość ściernicy to nie to samo
Operatorzy często mówią o ściernicy „twardej” lub „miękkiej”, mając na myśli to, jak łatwo spoiwo uwalnia stępione ziarna. Rodzaj spoiwa to tylko jeden z czynników. Typ ziarna, wielkość, koncentracja, modyfikacja spoiwa i wypalanie również wpływają na to zachowanie. Ściernica ceramiczna może być wykonana stosunkowo twardo lub miękko w obrębie tej samej rodziny spoiw. Dlatego specyfikacja skopiowana z innego zakładu może się nie sprawdzić: nazwa spoiwa jest ta sama, ale twardość już nie.
Chłodziwo i sztywność: ukryte zmienne spoiwa
Dwa zakłady mogą używać tej samej ściernicy CBN ceramicznej i uzyskiwać różne wyniki, ponieważ spoiwo to tylko połowa systemu. Sztywna maszyna z dobrze wycelowanym, filtrowanym chłodziwem obfitym utrzymuje spoiwo w zamierzonym zakresie samoostrzenia. Elastyczna maszyna ze słabą dyszą zmusza operatora do zmniejszenia dosuwu, co stępia ziarna zamiast je uwalniać, i ściernica się zaskliwa. Wtedy problem procesu zostaje zrzucony na spoiwo.
Zanim zmienisz rodzinę spoiw, sprawdź wyważenie i bicie ściernicy, sztywność wrzeciona, podparcie uchwytu, położenie dyszy i stężenie chłodziwa. W szlifowaniu wewnętrznym najsłabszym ogniwem jest często trzpień ściernicy i tuleja wrzeciona. W szlifowaniu płaskim dominują płaskość uchwytu magnetycznego i wyważenie ściernicy. To tanie kontrole w porównaniu z nową specyfikacją ściernicy.
Gdy jedna ściernica musi wykonać dwie operacje
Zgrubne i wykańczające szlifowanie jedną ściernicą to kompromis. Ściernica CBN ceramiczna może skutecznie zgrubnie i półwykańczająco szlifować, jeśli maszyna ma wystarczającą moc, a obciąganie jest odświeżane między fazami. Spoiwo metalowe szybko usuwa materiał, ale może pozostawić wykończenie wymagające drugiej ściernicy. Spoiwo żywiczne dobrze wykańcza, ale traci kształt podczas długiego cyklu zgrubnego.
Jeśli czas cyklu na to pozwala, dwie ściernice są zwykle tańsze niż jedna kompromisowa: grubsza i mocniejsza do usuwania naddatku oraz drobniejsza i otwarta do wykańczania. Jeśli dostępne jest tylko jedno wrzeciono, wybierz spoiwo chroniące wymaganie krytyczne — zwykle kształt i wykończenie — i zaakceptuj niższą wydajność usuwania.
Typowe błędy przy doborze spoiwa
| Błąd | Co się dzieje | Lepsze podejście |
|---|---|---|
| Spoiwo metalowe wybrane do przejścia wykańczającego | Przypalenie, zalepianie i trudne obciąganie | Do wykańczania użyj spoiwa ceramicznego lub żywicznego |
| Spoiwo żywiczne użyte do suchego szlifowania pełzającego | Rozkład żywicy i szybka utrata kształtu | Spoiwo ceramiczne lub metalowe z obfitym chłodziwem |
| Spoiwo ceramiczne bez odpowiedniego chłodziwa | Uszkodzenie termiczne i rozpad ściernicy | Przywróć przepływ i ustawienie, zanim zmienisz spoiwo |
| Oczekiwanie, że narzędzie galwaniczne da się obciągać | Uszkodzenie powłoki i utrata kształtu | Traktuj je jako narzędzie o stałym profilu i wymieniaj po stępieniu |
| Zmiana spoiwa przed ustabilizowaniem procesu | Nowa ściernica powtarza tę samą awarię | Najpierw popraw sztywność, wyważenie, chłodziwo i obciąganie |
Jak potwierdzić wybór spoiwa
Zacznij od tabeli operacji, a następnie potwierdź u dostawcy trzy rzeczy: maksymalną prędkość roboczą i jej podstawę, zalecaną metodę obciągania dla tego konkretnego spoiwa oraz oczekiwany mechanizm zużycia. Zapytaj, co ściernica ma robić, gdy przestanie ciąć — samoostrzyć się, zaskliwać czy tracić kształt. Odpowiedź pokaże, czy spoiwo pasuje do sposobu pracy Twojej maszyny i operatorów.
Aby uzyskać uporządkowane zalecenie, użyj narzędzia doboru spoiwa ściernicy, a następnie prześlij wynikową specyfikację przez formularz kontaktowy do weryfikacji przez inżyniera aplikacyjnego.