
 : +86 15874211461


Szybka odpowiedź: Ściernice ze spoiwem ceramicznym (witryfikowanym) utrzymują ziarna superścierniwa w porowatej osnowie ceramicznej. Wybierz diament ceramiczny do węglika, ceramiki i szkła, a CBN ceramiczny do stali hartowanej, HSS, kół zębatych i bieżni łożysk. Dla CBN zacznij od B76–B126 przy 125–150% do kół zębatych i B64–B91 przy 125% do bieżni, z olejem lub chłodziwem o wysokiej wydajności i lekkim obciąganiem.
Powiązane lektury: Rodzaje spoiw ściernic CBN · Ziarno i koncentracja CBN · Obciąganie i wyrównywanie ściernic CBN · Ściernice CBN do kół zębatych i łożysk.
Ściernice ze spoiwem ceramicznym (witryfikowanym) reprezentują najwyższy poziom precyzyjnej technologii ściernej. Szklista osnowa ceramiczna o kontrolowanej porowatości utrzymuje ścierniwo, dostarcza chłodziwo i pozwala ściernicy ostrzyć się podczas zużywania. Niezależnie od tego, czy szlifujesz narzędzia z węglika, zaawansowaną ceramikę czy hartowaną stal lotniczą, zrozumienie działania ściernic ceramicznych jest niezbędne do wyboru właściwego rozwiązania.
Ten przewodnik omawia mechanizm spoiwa, różnicę między ściernicami diamentowymi i CBN ze spoiwem ceramicznym, istotne zmienne specyfikacji, tabele CBN do kół zębatych i łożysk oraz błędy skracające żywotność. Traktuj go jako robocze odniesienie, a końcową specyfikację potwierdź u producenta ściernicy i próbą na swojej maszynie.
Co to są ściernice ze spoiwem ceramicznym?
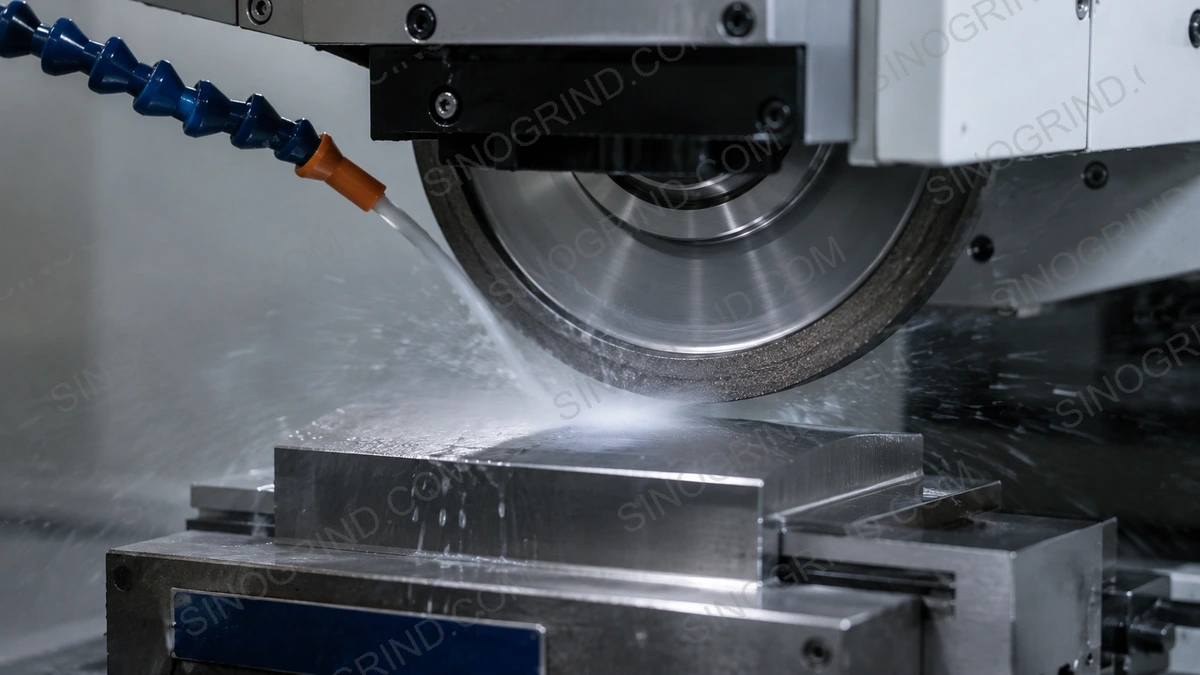
Ściernica ze spoiwem ceramicznym to narzędzie ścierne, w którym ziarna diamentu lub CBN są połączone szkliwo-ceramicznym spoiwem. W przeciwieństwie do spoiw żywicznych lub metalowych spoiwa ceramiczne powstają w procesie spiekania w wysokiej temperaturze, który scala proszki ceramiczne w sztywną, porowatą strukturę. Wynikiem jest ściernica, która dokładnie utrzymuje geometrię, pozwala chłodziwu dotrzeć do cięcia i kontrolowanie rozpada się wraz ze stępieniem ziaren.
Spoiwo opiera się zwykle na frytach szklanych, skaleniu, glinie i innych materiałach ceramicznych. W superścierniwach temperaturę wypalania i chemię spoiwa dobiera się tak, by chronić ziarno diamentu lub CBN, a jednocześnie wytworzyć mocny mostek ceramiczny. Dlatego spoiwo ceramiczne CBN nie jest po prostu konwencjonalnym spoiwem ceramicznym z dodatkiem CBN; receptura i profil wypalania są specyficzne dla ścierniwa.
Korpus ściernicy jest zwykle aluminiowy, stalowy lub ceramiczny. Warstwa robocza to cienkie obrzeże lub część kubkowa; rdzeń zapewnia sztywność i mocowanie do wrzeciona. Dobrze wykonany rdzeń obraca się bez bicia i tłumi drgania, co ma większe znaczenie w ceramicznych ściernicach superściernych niż w konwencjonalnych, ponieważ warstwa robocza jest cienka i droga.
Jak działa technologia spoiwa ceramicznego
Osnowa spoiwa ceramicznego
Spoiwo ceramiczne jest trójwymiarową siecią szklistego materiału ceramicznego, która otacza każde ziarno ścierne. Mostki między ziarnami są celowo słabsze niż w ściernicy ze spoiwem metalowym. Ta kontrolowana wytrzymałość jest kluczem do samoostrzenia: gdy siły szlifowania narastają na stępionym ziarnie, mostek pęka, uwalniając zużyte ziarno i odsłaniając nową ostrą krawędź pod spodem.
Wytrzymałość mostków można regulować w obrębie rodziny spoiw ceramicznych. Mocniejszy mostek dłużej trzyma ziarno i poprawia żywotność kształtu, ale może się zaskliwić, jeśli ziarno stępieje przed uwolnieniem. Słabszy mostek utrzymuje swobodne cięcie, ale zużywa się szybciej. To jest „twardość” ściernicy, odrębna od nazwy spoiwa.
Kontrolowana porowatość
Jedną z cech charakterystycznych ściernic ceramicznych jest porowatość. Podczas spiekania środki porotwórcze tworzą w osnowie sieć połączonych pustek. Pory pełnią trzy krytyczne funkcje:
- Kanały chłodziwa: porowatość pozwala chłodziwu przepływać blisko strefy skrawania, zmniejszając nagrzewanie i chroniąc przed uszkodzeniem termicznym.
- Miejsce na wióry: pustki dają wiórom przestrzeń do ujścia, zapobiegając zalepianiu i utrzymując wydajność cięcia.
- Kontrola pękania spoiwa: porowatość osłabia mostki w przewidywalny sposób, umożliwiając samoostrzenie i swobodne cięcie.
Porowatość jest zmienną specyfikacji, a nie stałą właściwością. Bardziej otwarta ściernica przenosi więcej chłodziwa i wiórów, ale ma mniej ziaren w kontakcie; ciaśniejsza utrzymuje kształt i wykończenie, ale łatwiej przypala. Właściwa równowaga zależy od materiału, pola styku i układu chłodziwa.
Samoostrzenie
Podczas szlifowania stępione ziarna diamentu lub CBN doświadczają rosnących sił stycznych. Gdy siły przekroczą wytrzymałość mostka, ziarno zostaje uwolnione wraz z niewielką ilością otaczającego spoiwa. To stale odsłania nowe, ostre ziarna i utrzymuje powtarzalną zdolność cięcia przez całą żywotność. Wynikiem jest ściernica wymagająca rzadszego obciągania niż spoiwo żywiczne lub metalowe, pod warunkiem że twardość i parametry pasują do operacji.
Samoostrzenie nie jest automatyczne. Jeśli ściernica jest zbyt twarda do obciążenia, spoiwo nie uwolni stępionego ziarna i powierzchnia się zaskliwi. Jeśli jest zbyt miękka, straci ziarna, zanim wykonają użyteczną pracę. Zadaniem operatora jest utrzymanie ściernicy w oknie, w którym zużywa się z użytecznym tempem.
Zalety ściernic ze spoiwem ceramicznym
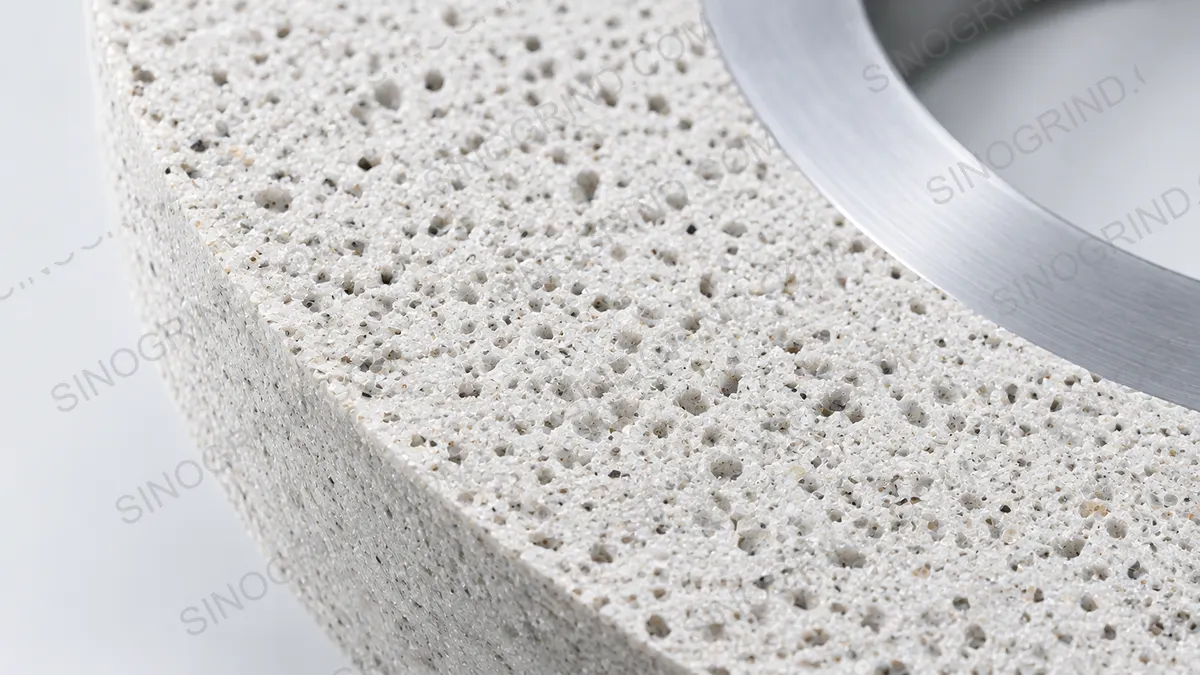
- Samoostrzenie: ciągłe odsłanianie nowych krawędzi skrawających zmniejsza częstotliwość obciągania i utrzymuje powtarzalną wydajność.
- Chłodne szlifowanie: wysoka porowatość umożliwia skuteczne podawanie chłodziwa i odprowadzanie ciepła, zmniejszając przypalenie, przebarwienia i pęknięcia termiczne.
- Wysoka precyzja: sztywna struktura spoiwa dokładnie utrzymuje geometrię, umożliwiając ciasne tolerancje i dobry kształt w szlifowaniu profilowym i pełzającym.
- Duży ubytek materiału: mimo precyzji ściernice ceramiczne wydajnie usuwają materiał, ponieważ samoostrzenie utrzymuje agresywne cięcie.
- Doskonałe wykończenie: kontrolowane odsłonięcie ziaren i powtarzalne cięcie dają drobne, równomierne wykończenie.
- Małe siły szlifowania: swobodne cięcie zmniejsza siły działające na przedmiot, ograniczając ugięcie cienkich lub delikatnych części.
- Łatwe obciąganie: ściernice ceramiczne można wyrównywać i obciągać narzędziami diamentowymi oraz kondycjonować osełkami korundowymi, co upraszcza konserwację w porównaniu ze spoiwem metalowym.
Ograniczenia są równie ważne. Spoiwo ceramiczne jest kruche i nie znosi uderzeń, cięć przerywanych, szoku termicznego ani elastycznej maszyny. Wymaga stabilnego chłodziwa i zdyscyplinowanej procedury obciągania. Używane w swoim oknie jest najbardziej uniwersalnym spoiwem do precyzyjnego szlifowania materiałów żelaznych i nieżelaznych; poza nim wykrusza się, zaskliwia lub przypala.
Ściernice diamentowe ceramiczne a ściernice CBN ceramiczne
Diament i CBN są dostępne ze spoiwem ceramicznym, ale pasują do różnych materiałów. Technologia spoiwa jest podobna; chemia ścierniwa nie.
Ściernice diamentowe ceramiczne
Ceramiczne ściernice diamentowe są przeznaczone do twardych materiałów nieżelaznych. Diament jest najtwardszym znanym ścierniwem i doskonale tnie materiały, które szybko stępiłyby ścierniwa konwencjonalne. Typowe zastosowania:
- Szlifowanie narzędzi z węglika: narzędzia skrawające z węglika wolframu, matryce i części zużywające się wymagają diamentu do wydajnego usuwania materiału.
- Szlifowanie ceramiki: tlenek glinu, cyrkonia, węglik krzemu i azotek krzemu są kruche i ścierne; ściernice diamentowe ceramiczne radzą sobie z nimi bez nadmiernego mikropękania.
- Szkło i kamień: precyzyjne szlifowanie elementów szklanych, soczewek optycznych oraz kamienia naturalnego i sztucznego.
- Kompozyty: kompozyty wzmacniane włóknem, włókno węglowe i inne ścierne materiały stosowane w lotnictwie i motoryzacji.
Ściernice CBN ceramiczne
Ściernice CBN ze spoiwem ceramicznym są projektowane do twardych materiałów żelaznych. Regularny azotek boru ustępuje twardością tylko diamentowi i jest chemicznie stabilny wobec żelaza, co czyni go idealnym do stali hartowanej. Zastosowania:
- Wykańczanie stali hartowanej: stale narzędziowe, matrycowe i łożyskowe o twardości 58–65 HRC dobrze reagują na CBN ceramiczny.
- Szlifowanie kół zębatych: szlifowanie profilowe i ściernicą ślimakową kół nawęglanych, zwykle z chłodziwem olejowym.
- Bieżnie łożysk: bieżnie pierścieni wewnętrznych i zewnętrznych, gdzie krzywizna, wykończenie i integralność powierzchni są krytyczne.
- Stal szybkotnąca: wiertła, frezy i rozwiertaki korzystają z chłodnego cięcia CBN ceramicznego.
- Elementy lotnicze: nadstopy niklu i niektóre części tytanowe, po próbie procesu.
O ścierniwie decyduje przedmiot. Diament na stali zawodzi chemicznie; CBN na węgliku rzadko jest ekonomiczny. Pełne porównanie znajdziesz w diament czy CBN.
Kiedy wybrać spoiwo ceramiczne zamiast żywicznego lub metalowego
Wybór spoiwa zależy od wymagań szlifowania. Poniższa tabela porównuje spoiwo ceramiczne z dwiema pozostałymi rodzinami spoiw superścierniw.
| Kryterium | Ceramiczne | Żywiczne | Metalowe |
|---|---|---|---|
| Sztywność / zachowanie kształtu | Wysoka | Umiarkowana | Bardzo wysoka |
| Swobodne cięcie / chłód | Dobre, gdy otwarte | Bardzo dobre | Umiarkowane; może pracować gorąco |
| Porowatość / dostęp chłodziwa | Wysoka, połączona | Niska do umiarkowanej | Niska |
| Odporność na ciepło | Wysoka | Ograniczona | Wysoka |
| Obciąganie | Diament, osełka korundowa, obrotowe | Diament, osełka korundowa | Rolka diamentowa, SiC, elektroliza |
| Typowa żywotność | Długa | Umiarkowana | Najdłuższa w ciężkiej pracy |
| Najlepsze dopasowanie | Precyzja, koła zębate, łożyska, kształty | Narzędzia, chłodne wykańczanie | Szlifowanie pełzające, duży ubytek |
| Główne ryzyko | Kruche; zależne od chłodziwa | Utrata kształtu; wrażliwość na ciepło | Trudne w obciąganiu; przypalenie |
Wybierz spoiwo ceramiczne, gdy priorytetem są precyzja, kształt, wykończenie i kontrola termiczna. Wybierz żywiczne, gdy operacja potrzebuje tolerancyjnej, chłodno tnącej ściernicy, a żywotność kształtu jest drugorzędna. Wybierz metalowe, gdy dominują maksymalny ubytek i żywotność kształtu, a maszyna obsłuży chłodziwo wysokociśnieniowe i solidne obciąganie. Przewodnik po spoiwach omawia mechanizmy zużycia szczegółowiej.
Specyfikacje CBN ceramicznego do kół zębatych i kształtów
Szlifowanie kół zębatych i kształtowe to obszar, w którym CBN ceramiczny zwraca koszt. Ściernica przenosi profil, więc zachowanie kształtu, obciągalność i kontrola termiczna liczą się jednocześnie. Poniższa tabela podaje praktyczne punkty wyjścia dla typowych operacji. Nie zastępuje zalecenia opartego na rysunku.
| Operacja | Typowy kształt ściernicy | Ziarno | Koncentracja | Prędkość | Chłodziwo / obciąganie |
|---|---|---|---|---|---|
| Profil koła zębatego, mały moduł | Profil 1A1 / 1V1 | B76–B107 | 125–150% | 30–60 m/s | Olej; rolka diamentowa lub obciągacz kształtowy |
| Profil koła zębatego, duży moduł | 14A1 / profil niestandardowy | B107–B126 | 125–150% | 25–45 m/s | Olej; rolka diamentowa |
| Generowanie ściernicą ślimakową | Ślimak CBN ceramiczny | B76–B126 | 125–150% | 30–60 m/s | Olej; diamentowe koło obciągające |
| Kształt w szlifowaniu pełzającym | 1A1 / 6A2 / profil | B126–B181 | 125–175% | 25–45 m/s | Chłodziwo wysokociśnieniowe lub olej |
| Bieżń łożyska | Kubkowa / profilowa | B64–B91 | 125% | 30–60 m/s | Emulsja lub olej; obciągacz diamentowy |
| Drobne wykańczanie kształtu | Profilowa / kubkowa | B46–B76 | 100–125% | 25–45 m/s | Drobna filtracja; lekkie obciąganie |
Tylko punkty wyjścia. Moduł, profil, materiał, twardość, maszyna i obciągacz wpływają na końcową specyfikację. Potwierdź u producenta ściernicy i próbą pierwszej części.
Dedykowane omówienie ściernic profilowych, ślimakowych i do bieżni znajdziesz w przewodniku po ściernicach CBN do kół zębatych i łożysk.
Prędkość CBN ceramicznego
Prędkość jest wartością obwodową. Poniższe zakresy są punktami wyjścia dla CBN ceramicznego, a nie uniwersalnymi ustawieniami. Systemy produkcyjne wysokiej prędkości pracują powyżej tych zakresów, jeśli ściernica, wrzeciono, osłona, uchwyt i chłodziwo są specjalnie przystosowane.
| Operacja | Typowa prędkość wyjściowa | Wpływ wzrostu prędkości | Ograniczenie |
|---|---|---|---|
| Szlifowanie płaskie | 25–35 m/s | Lepsze wykończenie, więcej ciepła na jednostkę czasu | Wyważenie, chłodziwo, limit ściernicy |
| Szlifowanie walcowe | 30–45 m/s | Wyższa wydajność i powtarzalność wykończenia | Sztywność maszyny, ciśnienie chłodziwa |
| Szlifowanie wewnętrzne | 25–40 m/s | Mała ściernica potrzebuje wyższych obrotów dla tej samej prędkości | Sztywność trzpienia, limit obrotów wrzeciona |
| Profil koła zębatego | 30–60 m/s | Wydajność produkcji i wykończenie | Podawanie oleju, obciągacz, limit maszyny |
| Bieżń łożyska | 30–60 m/s | Wykończenie i czas cyklu | Ustawienie chłodziwa, drgania, kontrola przypalenia |
| Szlifowanie pełzające | 25–45 m/s | Ubytek rośnie wraz z mocą i chłodziwem | Chłodziwo wysokociśnieniowe, sztywność |
Przed pracą przy górnym zakresie potwierdź oznaczenie ściernicy i limit maszyny. Przeliczaj obroty przy każdej zmianie średnicy ściernicy.
Jeśli przypalenie pojawi się przy wyższej prędkości, nie obwiniaj od razu ściernicy. Sprawdź prędkość i ustawienie dyszy chłodziwa, a potem obciąganie. Przewodnik po prędkości i chłodziwie wyjaśnia zależność między prędkością obwodową, przepływem i przypaleniem.
Koncentracja CBN ceramicznego
Koncentracja to ilość CBN w warstwie roboczej. Koncentracja 100 odpowiada około 4,4 karata na cm³ (około 0,88 g/cm³). Wyższa koncentracja daje więcej krawędzi skrawających w łuku i zwykle poprawia żywotność kształtu oraz ubytek, ale zmniejsza udział spoiwa i przestrzeń na wióry i chłodziwo. W CBN ceramicznym ten kompromis wiąże się bezpośrednio z porowatością.
| Koncentracja | Zachowanie CBN ceramicznego | Typowe zastosowanie | Na co uważać |
|---|---|---|---|
| 75% | Swobodne cięcie, więcej spoiwa i porów | Drobne wykańczanie, delikatne profile | Utrata kształtu w pracach precyzyjnych |
| 100% | Zrównoważone uniwersalne | Płaskie, walcowe, wewnętrzne | Potwierdź ziarno i twardość |
| 125% | Więcej krawędzi, lepszy kształt | Koła zębate, bieżnie, produkcja | Zalepianie, jeśli struktura jest zbyt ciasna |
| 150% | Mocny kształt i ubytek | Ciężkie kształty, szlifowanie pełzające, wąski kontakt | Przypalenie i limit mocy |
| 175–200% | Maksymalna gęstość punktów skrawania | Specjalne prace o dużym obciążeniu lub małym kontakcie | Mniejszy udział spoiwa; potwierdź u producenta |
Nie podnoś koncentracji, by naprawić wykończenie. Wykończenie zależy głównie od ziarna, otwartości spoiwa i obciągania. Podnoszenie koncentracji w ciasnej strukturze może pogorszyć zalepianie i przypalenie. Przewodnik po ziarnie i koncentracji omawia tę interakcję szczegółowo.
Struktura i twardość: zmienne ukryte za oznaczeniem
Specyfikacja ściernicy ceramicznej zwykle podaje ścierniwo, ziarno, koncentrację, spoiwo i wymiary. Struktura i twardość bywają mniej widoczne, a jednak decydują o zachowaniu. Struktura opisuje proporcje i układ spoiwa, ścierniwa i porów. Bardziej otwarta struktura przenosi więcej chłodziwa i wiórów; gęstsza utrzymuje kształt i daje drobniejsze wykończenie, ale pracuje goręcej.
Twardość opisuje wytrzymałość mostków spoiwa, czyli to, jak łatwo ściernica uwalnia stępione ziarno. Twardsza trzyma ziarno dłużej i pasuje, gdy dominuje żywotność kształtu. Miększa uwalnia ziarno wcześniej i utrzymuje swobodne cięcie. To samo ścierniwo, ziarno i koncentracja mogą być dostarczone w różnych twardościach, więc dwie ściernice wyglądające identycznie na etykiecie mogą działać inaczej.
Dla CBN ceramicznego praktyczne pytanie brzmi, czy ściernica zużywa się wystarczająco szybko, by pozostać ostrą, nie tracąc profilu. Jeśli powierzchnia się zaskliwia, twardość może być zbyt wysoka albo struktura zbyt ciasna do obciążenia. Jeśli profil znika zbyt szybko, twardość może być zbyt niska albo koncentracja za mała. Zmieniaj jedną zmienną naraz i utrzymuj stałą procedurę obciągania, aby porównanie miało sens.
Obciąganie CBN ceramicznego
CBN ceramiczny jest obciągalny, co jest jedną z jego głównych zalet w pracach kształtowych i zębatych. Wyrównywanie przywraca geometrię; obciąganie otwiera powierzchnię. Używaj ostrego narzędzia diamentowego i lekkich przejść, a następnie skondycjonuj, jeśli spoiwo tego wymaga.
| Metoda | Narzędzie | Typowe zastosowanie | Uwagi |
|---|---|---|---|
| Wyrównywanie nieruchome | Diament jednopunktowy lub ostrze | Płaskie, walcowe i wewnętrzne powierzchnie proste | Lekki dosuw, stały przesuw, wyiskrzanie |
| Obciąganie obrotowe | Rolka diamentowa | Koła zębate, profile, kształty pełzające | Przełożenie prędkości i ustawienie są krytyczne |
| Obciąganie kształtowe | Rolka kształtowa / koło obciągające | Ślimaki CBN i ściernice profilowe | Dopasuj moduł i kąt przyporu; sprawdź pierwszą część |
| Obciąganie dotykowe | Diament, bardzo mała głębokość | Odświeżenie produkcyjne bez utraty profilu | Ważna rozdzielczość maszyny i stabilność termiczna |
| Kondycjonowanie | Osełka korundowa lub miękka stal | Otwarcie powierzchni po wyrównaniu | Lekki nacisk; nie poleruj powierzchni do zamknięcia |
Obciągaj na podstawie dowodów: wzrostu mocy, dryfu wykończenia, zalepiania, przypalenia lub ustalonego interwału produkcyjnego. Ciężkie lub częste obciąganie zużywa warstwę roboczą i skraca żywotność. Szczegółowe parametry i typowe błędy znajdziesz w przewodniku po obciąganiu i wyrównywaniu.
Typowe zastosowania ściernic ze spoiwem ceramicznym
Szlifowanie narzędzi z węglika
Ceramiczne ściernice diamentowe służą do szlifowania narzędzi skrawających z węglika wolframu na szlifierkach CNC. Samoostrzenie pomaga zapobiegać zalepianiu ściernicy wiórami węglika, a chłodne szlifowanie chroni podłoże z węglika i końcówki lutowane. Spoiwo żywiczne pozostaje częste do rowków wiórowych i wcięć; ceramiczne jest preferowane tam, gdzie kształt i wykończenie muszą się trzymać przez długi cykl.
Szlifowanie ceramiki
Zaawansowana ceramika stosowana w elektronice, medycynie i lotnictwie wymaga diamentu. Kontrolowana porowatość pomaga zarządzać kruchym pękaniem ceramiki, dając czyste cięcia bez nadmiernego wykruszania i mikropękania. Drobne ziarna i lekkie przejścia są częste w operacji wykańczającej.
Wykańczanie stali hartowanej
Ściernice CBN ceramiczne są preferowane do wykańczania hartowanych stali narzędziowych, matrycowych i łożyskowych. Chłodne cięcie zmniejsza ryzyko ponownego hartowania lub odpuszczania powierzchni, a sztywność spoiwa umożliwia tolerancje w granicach kilku mikrometrów. Podawanie chłodziwa i dyscyplina obciągania decydują, czy ten potencjał zostanie wykorzystany.
Koła zębate i łożyska
CBN ceramiczny jest standardem produkcyjnym w wielu operacjach na hartowanych kołach zębatych i łożyskach. Ściernice profilowe i ślimakowe utrzymują kształt zębów; kubkowe i profilowe utrzymują krzywiznę bieżni. Chłodziwo olejowe jest częste w szlifowaniu kół zębatych, ponieważ smaruje styk i utrzymuje czystość profilu. Szlifowanie łożysk często używa emulsji o wysokiej wydajności lub oleju z drobną filtracją.
Lotnictwo i motoryzacja
Nadstopy niklu, niektóre części tytanowe, wałki rozrządu, wały korbowe i elementy przekładni szlifuje się CBN ceramicznym tam, gdzie proces został zakwalifikowany. Nadstopy to grupa złożona; stop, obróbka cieplna i sztywność maszyny mogą przesunąć optimum w stronę ścierniwa ceramicznego lub konkretnego gatunku CBN. Przetestuj przed zatwierdzeniem.
Chłodziwo i filtracja dla CBN ceramicznego
Chłodziwo nie jest funkcją pomocniczą w szlifowaniu CBN ceramicznym; jest częścią środowiska pracy ściernicy. Pory muszą być wypełnione czystym chłodziwem, a nie pianą lub wiórami. Do kół zębatych i kształtów częsty jest olej czysty, ponieważ smaruje styk i pomaga utrzymać czystość profilu. Do prac płaskich, walcowych i łożyskowych emulsja o wysokiej wydajności może być skuteczna, jeśli kontroluje się stężenie, filtrację i temperaturę.
Filtracja powinna usuwać drobne cząstki stali i spoiwa, które zatykają pory i rysują wykończenie. Prace ogólne mogą używać filtracji 20–50 µm; precyzyjne i olejowe często wymagają 10 µm lub drobniej. Sprawdzaj różnicę ciśnień na filtrze, nie tylko kalendarz. Filtr z obejściem pod obciążeniem zawraca drobiny do styku.
Stabilność temperatury ma znaczenie w pracach precyzyjnych. Chłodzenie chłodziwa lub odpowiednio duży zbiornik zmniejszają dryf wymiaru i pomagają utrzymać stabilną powierzchnię ściernicy. Kieruj dyszę na łuk styku, wystarczająco blisko, by przebić barierę powietrza, i sprawdzaj przepływ przy pracującej ściernicy i założonej osłonie.
Kontrola procesu w produkcji
Szlifowanie produkcyjne opiera się na powtarzalności, a nie na jednej dobrej części. Zapisuj specyfikację ściernicy, cykl obciągania, prędkość, dosuw, chłodziwo i wyniki kontroli, a następnie porównuj je po każdej wymianie ściernicy. Przebieg mocy wrzeciona jest jednym z najtańszych monitorów procesu: stopniowy wzrost zwykle oznacza stępienie lub zalepianie powierzchni, a nagła zmiana może wskazywać problem z chłodziwem lub uchwytem.
Stosuj kontrolę pierwszej części po obciąganiu i po każdej zmianie parametrów. Dla kół zębatych sprawdzaj profil i kierunek; dla łożysk krzywiznę bieżni, okrągłość i wykończenie; dla narzędzi jakość krawędzi. Dodaj kontrolę integralności powierzchni tam, gdzie część jest krytyczna dla bezpieczeństwa lub materiał jest wrażliwy na przypalenie.
Określ interwał obciągania na podstawie dowodów, a potem go monitoruj. Jeśli interwał jest zbyt długi, przypalenie i braki pojawiają się, zanim operator je zauważy. Jeśli zbyt krótki, warstwa robocza zużywa się niepotrzebnie. Właściwy interwał to najdłuższy, który nadal utrzymuje wykończenie, kształt i integralność powierzchni z zapasem.
Kiedy spoiwo ceramiczne nie jest właściwe
CBN ceramiczny nie jest odpowiedzią na każdą pracę żelazną. Jeśli operacja to cienki rowek, mały kształt wewnętrzny lub narzędzie jednowarstwowe o stałym profilu, ściernica galwaniczna może być prostsza i bardziej ekonomiczna. Jeśli operacja to ciężkie cięcie przerywane na elastycznej maszynie, spoiwo żywiczne może przetrwać tam, gdzie ceramiczne by się wykruszyło. Jeśli priorytetem jest maksymalna żywotność kształtu w szlifowaniu pełzającym z chłodziwem wysokociśnieniowym, spoiwo metalowe może być mocniejsze.
Decyzja powinna uwzględniać maszynę, możliwości obciągania i umiejętność operatora w kontroli chłodziwa. Ściernica ceramiczna technicznie idealna, ale niemożliwa do obciągnięcia lub schłodzenia na maszynie, nie jest praktycznym wyborem. Dopasuj spoiwo do całego systemu, nie tylko do rysunku części.
Typowe błędy z CBN ceramicznym
| Błąd | Konsekwencja | Lepsze podejście |
|---|---|---|
| Praca bez odpowiedniego chłodziwa | Przypalenie, rozpad spoiwa, szok termiczny | Zalej łuk; sprawdź dyszę, przepływ i filtrację |
| Zbyt głębokie obciąganie | Krótka żywotność i utrata profilu | Używaj minimalnej głębokości przywracającej powierzchnię |
| Używanie tępego diamentu | Zaskliwienie i przypalenie mimo „świeżego” obciągania | Sprawdź, indeksuj lub wymień obciągacz |
| Wybór ciasnej struktury do dużego ubytku | Zalepianie i wzrost mocy | Otwórz strukturę lub zmniejsz koncentrację |
| Ignorowanie wyważenia ściernicy | Drgania i słabe wykończenie przy dużej prędkości | Wyważ i sprawdź bicie przed produkcją |
| Wymiana ściernicy przed sprawdzeniem procesu | Powtórzenie usterki z nową ściernicą | Najpierw sprawdź mocowanie, chłodziwo, obciąganie i parametry |
| Używanie diamentu na stalowej części mieszanej | Szybkie zużycie diamentu | Rozdziel operacje; CBN do stali, diament do węglika |
Lista kontrolna doboru ściernicy ceramicznej
- Ścierniwo: diament do materiałów nieżelaznych, CBN do żelaznych. Potwierdź chemię przedmiotu, nie nazwę części.
- Operacja: płaskie, walcowe, wewnętrzne, koła zębate, łożyska, szlifowanie pełzające lub narzędzi.
- Kształt i wymiary: forma, średnica, szerokość, otwór i rysunek profilu.
- Ziarno i koncentracja: zacznij od wymagań wykończenia i kształtu, potem dostosuj do ubytku.
- Struktura i twardość: wystarczająco otwarta na chłodziwo i wióry, wystarczająco mocna na kształt.
- Prędkość: sprawdź oznaczenie ściernicy, limity wrzeciona i osłony; oblicz prędkość obwodową.
- Chłodziwo i filtracja: rodzaj, stężenie, przepływ, ciśnienie i klasa mikronowa.
- Obciąganie: narzędzie, metoda, dosuw, częstotliwość i kontrola pierwszej części.
Wyślij wypełnioną listę wraz z rysunkiem części przez formularz kontaktowy do weryfikacji przez inżyniera aplikacyjnego. Narzędzie doboru spoiwa i narzędzie doboru ściernic diamentowych i CBN mogą pomóc złożyć pierwszą specyfikację.














