
 : +86 15874211461


Kısa cevap: Vitrifiye bağlı tekerlekler süper aşındırıcı taneleri gözenekli seramik bir matriste tutar. Karbür, seramik ve cam için vitrifiye elmas, sertleştirilmiş çelik, HSS, dişli ve rulman yarışları için vitrifiye CBN seçin. CBN için dişli işlerinde yaklaşık B76–B126 ve %125–150, yarışlarda B64–B91 ve %125 ile başlayın; yağ veya yüksek performanslı soğutma sıvısı ve hafif düzeltme kullanın.
İlgili okumalar: CBN tekerlek bağlayıcı türleri · CBN tane boyutu ve konsantrasyon · CBN düzeltme ve doğrultma · Dişli ve rulman taşlaması için CBN tekerlekler.
Vitrifiye bağlı taşlama tekerlekleri hassas aşındırıcı teknolojisinin en üst katmanını temsil eder. Kontrollü gözenekliliğe sahip cam benzeri seramik bir bağlayıcı aşındırıcıyı tutar, soğutma sıvısını iletir ve tekerleğin aşındıkça kendini yeniden bilemesini sağlar. İster karbür takım, ister ileri seramik, ister sertleştirilmiş havacılık çeliği taşlıyor olun, vitrifiye bağlı tekerleklerin nasıl çalıştığını anlamak doğru taşlama çözümünü seçmek için gereklidir.
Bu kılavuz bağ mekanizmasını, elmas ile CBN vitrifiye tekerlekler arasındaki farkı, önemli spesifikasyon değişkenlerini, dişli ve rulman işleri için CBN tablolarını ve tekerlek ömrünü kısaltan hataları kapsar. Çalışma referansı olarak kullanın, ardından nihai spesifikasyonu tekerlek üreticisiyle ve makinenizde bir denemeyle doğrulayın.
Vitrifiye bağlı taşlama tekerlekleri nedir?
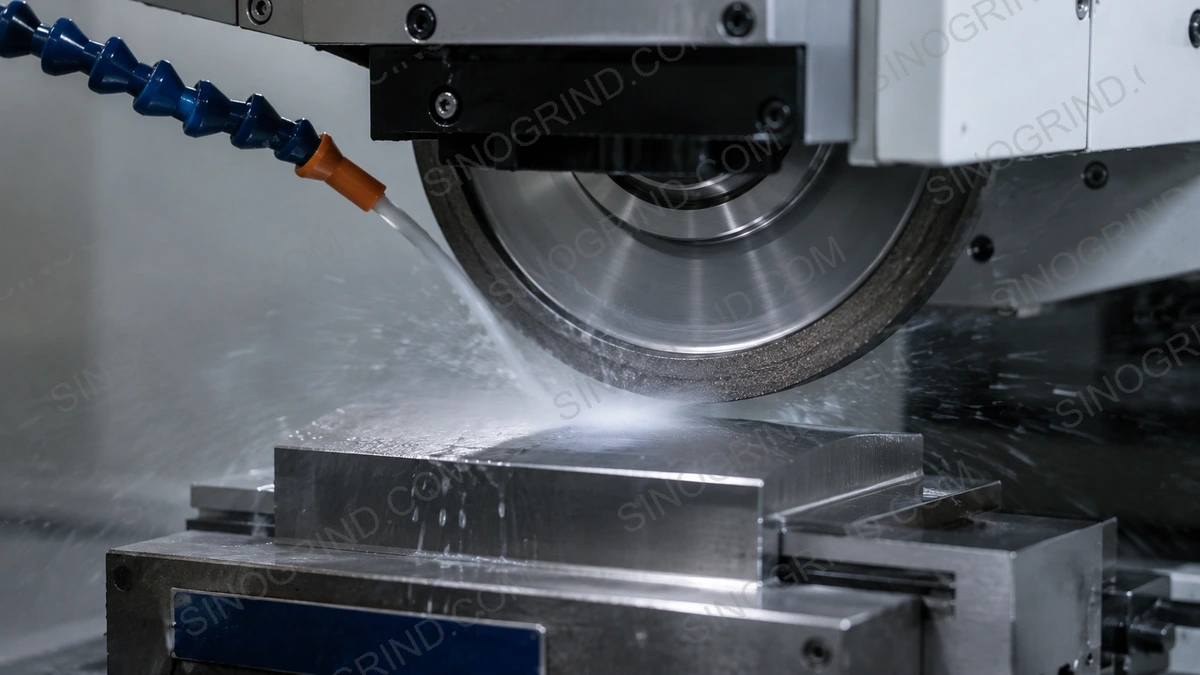
Vitrifiye bağlı tekerlek, elmas veya CBN tanelerinin cam-seramik bir bağlayıcıyla bir arada tutulduğu bir aşındırıcı takımdır. Reçine veya metal bağlayıcılardan farklı olarak vitrifiye bağlayıcılar, seramik tozları rijit ve gözenekli bir yapıda kaynaştıran yüksek sıcaklıklı sinterleme süreciyle oluşturulur. Sonuç, geometriyi doğru tutan, soğutma sıvısının kesime ulaşmasına izin veren ve taneler köreldikçe kontrollü biçimde dağılan bir tekerlektir.
Bağlayıcı tipik olarak cam fritler, feldispat, kil ve diğer seramik malzemelere dayanır. Süper aşındırıcılar için pişirme sıcaklığı ve bağ kimyası, güçlü bir seramik köprü üretirken elmas veya CBN tanesini koruyacak şekilde seçilir. Bu nedenle vitrifiye CBN bağlayıcı, CBN eklenmiş geleneksel bir vitrifiye bağlayıcı değildir; formülasyon ve pişirme profili aşındırıcıya özgüdür.
Tekerlek gövdesi genellikle alüminyum, çelik veya seramik bir alt tabakadır. Çalışma tabakası ince bir kenar veya çanak bölümüdür; göbek rijitliği sağlar ve mile bağlanır. İyi yapılmış bir göbek doğru döner ve titreşimi sönümler; bu, çalışma tabakası ince ve pahalı olduğu için vitrifiye süper aşındırıcı tekerleklerde geleneksel tekerleklerden daha önemlidir.
Vitrifiye bağ teknolojisi nasıl çalışır
Seramik bağ matrisi
Vitrifiye bağlayıcı, her aşındırıcı taneyi saran üç boyutlu bir camsı seramik ağıdır. Taneler arasındaki bağ köprüleri bilinçli olarak metal bağlayıcılı bir tekerlektekinden daha zayıf tasarlanır. Bu kontrollü mukavemet, kendini bileme mekanizmasının anahtarıdır: körelmiş bir tanede taşlama kuvvetleri biriktikçe bağ köprüsü kırılır, aşınmış taneyi serbest bırakır ve altındaki taze kesme kenarını ortaya çıkarır.
Bu köprülerin mukavemeti vitrifiye ailesi içinde ayarlanabilir. Daha güçlü bir köprü taneyi daha uzun tutar ve form ömrünü iyileştirir, ancak tane serbest bırakılmadan körelirse camlaşabilir. Daha zayıf bir köprü tekerleği serbest keser ancak daha hızlı aşınır. Bu, tekerleğin “sınıfıdır” ve bağlayıcı adından ayrıdır.
Kontrollü gözeneklilik
Vitrifiye bağlı tekerleklerin tanımlayıcı özelliklerinden biri gözenekliliktir. Sinterleme sırasında gözenek oluşturucu maddeler bağ matrisi boyunca birbirine bağlı boşluklar ağı oluşturur. Bu gözenekler üç kritik işlev görür:
- Soğutma sıvısı kanalları: gözeneklilik, taşlama soğutma sıvısının kesme bölgesine yakın akmasını sağlar; ısı birikimini azaltır ve iş parçasında termal hasarı önler.
- Talaş boşluğu: boşluklar taşlama talaşının kaçması için yer sağlar; tekerlek yüklenmesini önler ve kesme verimliliğini korur.
- Bağ kırılması kontrolü: gözeneklilik bağ köprülerini öngörülebilir biçimde zayıflatır; tekerleği serbest kesen kendini bileme eylemini mümkün kılar.
Gözeneklilik sabit bir özellik değil bir spesifikasyon değişkenidir. Daha açık bir tekerlek daha fazla soğutma sıvısı ve talaş taşır ancak temas eden tane sayısı azdır; daha sıkı bir tekerlek formu ve yüzey kalitesini korur ancak yanmaya daha yatkındır. Doğru denge malzemeye, temas alanına ve soğutma sıvısı sistemine bağlıdır.
Kendini bileme eylemi
Vitrifiye bir tekerlek taşladıkça körelmiş elmas veya CBN taneleri artan teğetsel kuvvetlerle karşılaşır. Bu kuvvetler bağ köprüsü mukavemetini aştığında tane, çevresindeki az miktarda bağlayıcıyla birlikte serbest bırakılır. Bu sürekli olarak yeni, keskin aşındırıcı taneleri ortaya çıkarır ve tekerleğin ömrü boyunca tutarlı bir kesme yeteneği korur. Sonuç, sınıf ve parametreler işleme uyduğu sürece reçine veya metal bağlayıcılı bir tekerlekten daha az sık düzeltme gerektiren bir tekerlektir.
Kendini bileme otomatik değildir. Tekerlek yüke göre çok sertse bağlayıcı kör taneyi bırakmaz ve yüzey camlaşır. Tekerlek çok yumuşaksa faydalı iş yapmadan taneleri döker. Operatörün işi tekerleği faydalı bir hızda dağıldığı pencere içinde tutmaktır.
Vitrifiye bağlı tekerleklerin avantajları
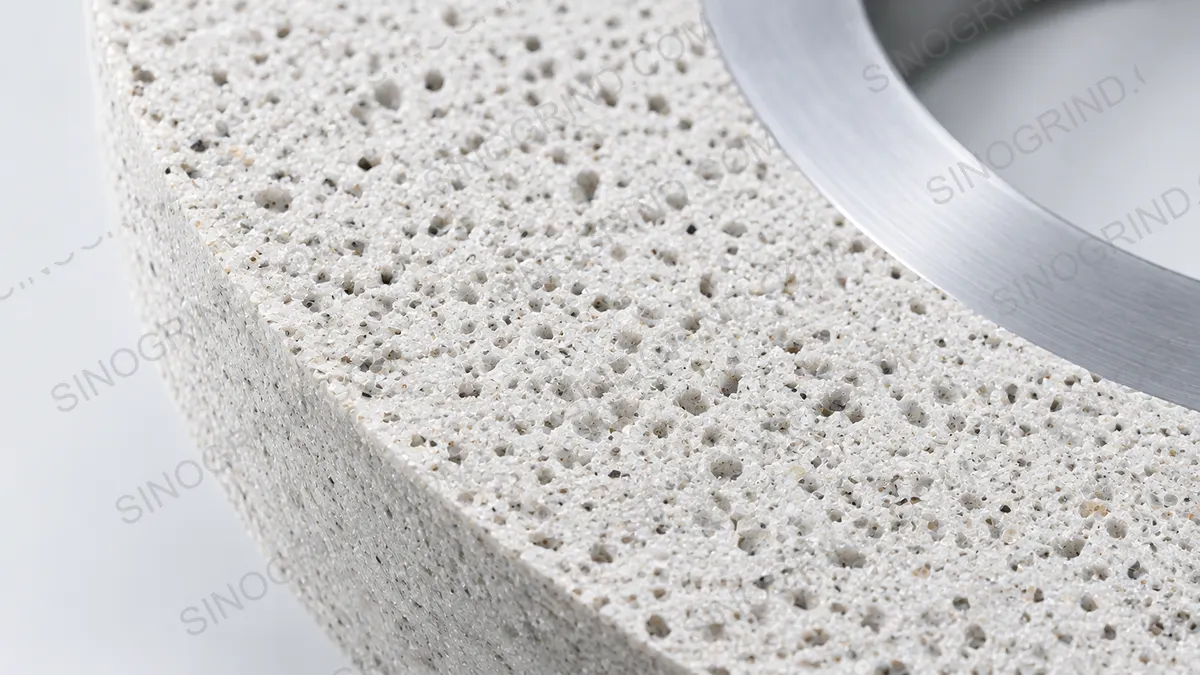
- Kendini bileme: taze kesme kenarlarının sürekli açığa çıkması düzeltme sıklığını azaltır ve tutarlı taşlama performansı korur.
- Serin taşlama: yüksek gözeneklilik verimli soğutma sıvısı iletimi ve ısı dağıtımı sağlar; yanma, renk değişimi ve termal çatlamayı azaltır.
- Yüksek hassasiyet: rijit bağ yapısı tekerlek geometrisini doğru tutar; profil ve sürünme beslemeli taşlamada sıkı toleranslar ve iyi form koruma sağlar.
- Yüksek talaş kaldırma: hassasiyetlerine rağmen vitrifiye tekerlekler kendini bileme eylemi agresif kesmeyi koruduğu için malzemeyi verimli kaldırabilir.
- Mükemmel yüzey kalitesi: kontrollü tane açığa çıkması ve tutarlı kesme eylemi iş parçasında ince, tekdüze yüzeyler üretir.
- Düşük taşlama kuvvetleri: vitrifiye bağlayıcıların serbest kesme doğası iş parçası üzerindeki kuvvetleri azaltır; ince veya hassas parçalar taşlanırken sapmayı en aza indirir.
- Kolay düzeltme: vitrifiye tekerlekler elmas takımlarla doğrultulup düzeltilebilir ve alümina çubuklarla koşullandırılabilir; bakım metal bağlayıcıya kıyasla kolaydır.
Sınırlamalar da aynı derecede önemlidir. Vitrifiye bağlayıcı kırılgandır; darbeyi, kesintili kesmeyi, termal şoku veya esnek bir makineyi tolere etmez. Tutarlı soğutma sıvısı ve disiplinli bir düzeltme prosedürü gerektirir. Kendi penceresi içinde kullanıldığında hassas demir esaslı ve demir dışı taşlama için en yetenekli genel bağlayıcıdır; dışında kullanıldığında kırılır, camlaşır veya yakar.
Elmas vitrifiye tekerlekler ile CBN vitrifiye tekerlekler
Hem elmas hem CBN vitrifiye bağlayıcıda mevcuttur, ancak farklı iş parçası malzemelerine uygundur. Bağ teknolojisi benzerdir; aşındırıcı kimyası değildir.
Elmas vitrifiye tekerlekler
Vitrifiye bağlı elmas taşlama tekerlekleri sert, demir içermeyen malzemeler için tasarlanmıştır. Elmas bilinen en sert aşındırıcıdır ve geleneksel aşındırıcıları hızla köreltecek malzemeleri kesmede üstündür. Yaygın uygulamalar şunlardır:
- Karbür takım taşlama: tungsten karbür kesici takımlar, kalıplar ve aşınma parçaları verimli talaş kaldırma için elmas gerektirir.
- Seramik taşlama: alümina, zirkonya, silisyum karbür ve silisyum nitrür kırılgan ve aşındırıcıdır; vitrifiye elmas tekerlekler aşırı mikro çatlak olmadan bunlarla baş eder.
- Cam ve taş: cam bileşenlerin, optik lenslerin ve doğal veya mühendislik taşının hassas taşlanması.
- Kompozit malzemeler: havacılık ve otomotiv üretiminde kullanılan elyaf takviyeli kompozitler, karbon elyaf ve diğer aşındırıcı malzemeler.
CBN vitrifiye tekerlekler
Vitrifiye bağlı CBN tekerlekler demir esaslı sert malzemeler için tasarlanmıştır. Kübik bor nitrür sertlikte elmastan sonra ikincidir ve demire karşı kimyasal olarak kararlıdır; bu onu sertleştirilmiş çelikler için ideal kılar. Uygulamalar şunlardır:
- Sertleştirilmiş çelik bitirme: 58–65 HRC'de takım çelikleri, kalıp çelikleri ve rulman çelikleri vitrifiye CBN'e iyi yanıt verir.
- Dişli taşlama: sementasyonla sertleştirilmiş dişlilerin profil ve vida tipi tekerlek taşlaması, genellikle yağ soğutma sıvısıyla.
- Rulman yarışları: eğrilik, yüzey kalitesi ve yüzey bütünlüğünün kritik olduğu iç ve dış halka yarışları.
- Yüksek hız çeliği: matkaplar, parmak frezeler ve raybalar vitrifiye CBN'in serin kesme eyleminden yararlanır.
- Havacılık bileşenleri: nikel esaslı süper alaşımlar ve bazı titanyum parçalar, süreç denemesine bağlı olarak.
Aşındırıcıya iş parçası karar verir. Çelikte elmas kimyasal olarak başarısız olur; karbürde CBN nadiren ekonomiktir. Tam karşılaştırma için elmas ve CBN karşılaştırmasına bakın.
Vitrifiye ne zaman reçine veya metalden tercih edilir
Bağlayıcı seçimi taşlama gereksinimlerine bağlıdır. Aşağıdaki tablo vitrifiyeyi süper aşındırıcılarda kullanılan diğer iki bağlı aileyle karşılaştırır.
| Ölçüt | Vitrifiye | Reçine | Metal |
|---|---|---|---|
| Rijitlik / form koruma | Yüksek | Orta | Çok yüksek |
| Serbest kesme / serinlik | Açıkken iyi | Çok iyi | Orta; sıcak çalışabilir |
| Gözeneklilik / soğutma sıvısı erişimi | Yüksek, birbirine bağlı | Düşük-orta | Düşük |
| Isı direnci | Yüksek | Sınırlı | Yüksek |
| Düzeltme | Elmas, alümina çubuk, döner | Elmas, alümina çubuk | Elmas silindir, SiC, elektrolitik |
| Tipik ömür | Uzun | Orta | Ağır hizmette en uzun |
| En uygun kullanım | Hassasiyet, dişli, rulman, form | Takım ve kesici, serin bitirme | Sürünme besleme, ağır talaş kaldırma |
| Ana risk | Kırılgan; soğutma sıvısına bağımlı | Form kaybı; ısı duyarlılığı | Düzeltmesi zor; yanma |
Hassasiyet, form, yüzey kalitesi ve termal kontrol öncelikliyse vitrifiye seçin. İşlem hoşgörülü, serin kesen bir tekerlek gerektiriyorsa ve form ömrü ikincilse reçine seçin. Maksimum talaş kaldırma ve form ömrü baskınsa ve makine yüksek basınçlı soğutma sıvısı ile sağlam bir düzeltme yöntemini destekleyebiliyorsa metal seçin. Bağlayıcı türleri kılavuzu aşınma mekanizmalarını daha ayrıntılı kapsar.
Dişli ve form taşlama için CBN vitrifiye spesifikasyonları
Vitrifiye CBN maliyetini en çok dişli ve form taşlamasında hak eder. Tekerlek profili taşır; bu nedenle form koruma, düzeltilebilirlik ve termal kontrol aynı anda önemlidir. Aşağıdaki tablo yaygın dişli ve form işlemleri için pratik başlangıç noktaları verir. Çizime özgü bir önerinin yerini tutmaz.
| İşlem | Tipik tekerlek formu | Tane boyutu | Konsantrasyon | Hız | Soğutma sıvısı / düzeltme |
|---|---|---|---|---|---|
| Dişli profili, küçük modül | 1A1 / 1V1 profil | B76–B107 | %125–150 | 30–60 m/s | Yağ; elmas silindir veya form düzeltici |
| Dişli profili, büyük modül | 14A1 / özel profil | B107–B126 | %125–150 | 25–45 m/s | Yağ; elmas silindir |
| Vida tipi tekerlekle oluşturma | Vitrifiye CBN vida tipi tekerlek | B76–B126 | %125–150 | 30–60 m/s | Yağ; elmas düzeltme dişlisi |
| Sürünme beslemeli form | 1A1 / 6A2 / profil | B126–B181 | %125–175 | 25–45 m/s | Yüksek basınçlı soğutma sıvısı veya yağ |
| Rulman yarışı | Çanak / profil | B64–B91 | %125 | 30–60 m/s | Emülsiyon veya yağ; elmas düzeltici |
| İnce form bitirme | Profil / çanak | B46–B76 | %100–125 | 25–45 m/s | İnce filtrasyon; hafif düzeltme |
Yalnızca başlangıç noktaları. Modül, profil, malzeme, sertlik, makine ve düzeltici nihai spesifikasyonu etkiler. Tekerlek üreticisiyle ve ilk parça denemesiyle doğrulayın.
Profil, vida tipi ve yarış tekerleklerinin özel ele alınışı için dişli ve rulman CBN kılavuzuna bakın.
CBN vitrifiye hız
Hız çevresel bir değerdir. Aşağıdaki aralıklar vitrifiye CBN için başlangıç noktalarıdır, evrensel ayarlar değildir. Yüksek hızlı üretim sistemleri, tekerlek, mil, muhafaza, bağlama düzeneği ve soğutma sıvısı özel olarak sınıflandırıldığında bu aralıkların üzerinde çalışır.
| İşlem | Tipik başlangıç hızı | Hızı artırmanın etkisi | Kısıt |
|---|---|---|---|
| Yüzey taşlama | 25–35 m/s | Daha iyi yüzey, birim zamanda daha fazla ısı | Denge, soğutma sıvısı, tekerlek sınıfı |
| Silindirik taşlama | 30–45 m/s | Daha yüksek verimlilik ve yüzey tutarlılığı | Makine rijitliği, soğutma sıvısı basıncı |
| İç taşlama | 25–40 m/s | Küçük tekerlek aynı m/s için daha yüksek devir gerektirir | Mil rijitliği, mil hızı sınırı |
| Dişli profili | 30–60 m/s | Üretim hızı ve yüzey kalitesi | Yağ beslemesi, düzeltici, makine sınıfı |
| Rulman yarışı | 30–60 m/s | Yüzey kalitesi ve çevrim süresi | Soğutma sıvısı yönü, titreşim, yanma kontrolü |
| Sürünme besleme | 25–45 m/s | Talaş kaldırma oranı güç ve soğutma sıvısıyla artar | Yüksek basınçlı soğutma sıvısı, rijitlik |
Üst uçta çalışmadan önce tekerlek işaretini ve makine sınıfını doğrulayın. Tekerlek çapı değiştiğinde devri yeniden hesaplayın.
Yüksek hızda yanma görülürse hemen tekerleği suçlamayın. Soğutma sıvısı hızını ve meme yönünü, ardından düzeltmeyi kontrol edin. Hız ve soğutma sıvısı kılavuzu çevresel hız, debi ve yanma arasındaki ilişkiyi açıklar.
CBN vitrifiye konsantrasyon
Konsantrasyon, çalışma tabakasındaki CBN miktarıdır. %100 konsantrasyon yaklaşık 4,4 karat/cm³ (yaklaşık 0,88 g/cm³) değerindedir. Daha yüksek konsantrasyon yaya daha fazla kesme kenarı koyar ve genellikle form ömrü ile talaş kaldırmayı iyileştirir, ancak bağlayıcı oranını ve talaş ile soğutma sıvısı için mevcut alanı azaltır. Vitrifiye CBN'de bu denge doğrudan gözeneklilikle bağlantılıdır.
| Konsantrasyon | Vitrifiye CBN davranışı | Tipik kullanım | Dikkat |
|---|---|---|---|
| %75 | Serbest keser, daha fazla bağlayıcı ve gözenek alanı | İnce bitirme, hassas profiller | Hassas işlerde form kaybı |
| %100 | Dengeli genel amaçlı | Yüzey, silindirik, iç | Tane boyutunu ve sınıfı doğrulayın |
| %125 | Daha fazla kesme kenarı, daha iyi form | Dişliler, rulman yarışları, üretim | Yapı çok sıkıysa yüklenme |
| %150 | Güçlü form ve talaş kaldırma | Ağır form, sürünme besleme, dar temas | Yanma ve güç sınırı |
| %175–200 | Maksimum kesme noktası yoğunluğu | Özel yüksek yük veya küçük temas işleri | Azaltılmış bağlayıcı oranı; üreticiyle doğrulayın |
Yüzeyi düzeltmek için konsantrasyonu artırmayın. Yüzey kalitesi öncelikle tane boyutu, bağlayıcı açıklığı ve düzeltmedir. Sıkı bir yapıda konsantrasyonu artırmak yüklenme ve yanmayı kötüleştirebilir. Tane boyutu ve konsantrasyon kılavuzu etkileşimi ayrıntılı kapsar.
Yapı ve sınıf: etiketin arkasındaki değişkenler
Bir vitrifiye tekerlek spesifikasyonu genellikle aşındırıcıyı, tane boyutunu, konsantrasyonu, bağlayıcıyı ve boyutları belirtir. Yapı ve sınıf genellikle daha az görünürdür, ancak tekerleğin nasıl davranacağına onlar karar verir. Yapı bağlayıcı, aşındırıcı ve gözenek oranını ve düzenini tanımlar. Daha açık bir yapı daha fazla soğutma sıvısı ve talaş taşır; daha yoğun bir yapı formu korur ve daha ince yüzey üretir ancak daha sıcak çalışır.
Sınıf, bağ köprülerinin mukavemetini veya tekerleğin kör taneyi ne kadar kolay bıraktığını tanımlar. Daha sert bir sınıf taneyi daha uzun tutar ve form ömrü baskın olduğunda uygundur. Daha yumuşak bir sınıf taneyi daha erken bırakır ve tekerleği serbest keser. Aynı aşındırıcı, tane boyutu ve konsantrasyon farklı sınıflarda sunulabilir; bu nedenle etikette aynı görünen iki tekerlek aynı performansı göstermeyebilir.
Vitrifiye CBN için pratik soru, tekerleğin profili kaybetmeden keskin kalmaya yetecek hızda dağılıp dağılmadığıdır. Yüzey camlaşıyorsa sınıf yüke göre çok sert veya yapı çok sıkı olabilir. Profil çok hızlı kayboluyorsa sınıf çok yumuşak veya konsantrasyon çok düşük olabilir. Her seferinde bir değişkeni değiştirin ve karşılaştırmanın anlamlı olması için düzeltme prosedürünü sabit tutun.
CBN vitrifiye düzeltme
Vitrifiye CBN düzeltilebilir; bu form ve dişli işlerindeki ana avantajlarından biridir. Doğrultma geometriyi yeniler; düzeltme yüzeyi açar. Keskin bir elmas takım ve hafif pasolar kullanın, ardından bağlayıcı gerektiriyorsa koşullandırın.
| Yöntem | Takım | Tipik kullanım | Notlar |
|---|---|---|---|
| Sabit doğrultma | Tek noktalı veya bıçak elmas | Düz yüzeyli yüzey, silindirik, iç | Hafif dalma, tutarlı ilerleme, kıvılcım çıkarma |
| Döner düzeltme | Elmas silindir | Dişli, profil, sürünme beslemeli formlar | Hız oranı ve hizalama kritik |
| Form düzeltme | Elmas form silindiri / düzeltme dişlisi | Vida tipi CBN tekerlekler ve profil tekerlekleri | Modül ve basınç açısını eşleştirin; ilk parçayı inceleyin |
| Temas düzeltmesi | Elmas, çok küçük derinlik | Profili kaybetmeden üretim tazelemesi | Makine çözünürlüğü ve termal kararlılık önemlidir |
| Koşullandırma | Alümina çubuk veya yumuşak çelik | Doğrultmadan sonra yüzeyi açmak | Hafif basınç; yüzeyi kapatacak kadar cilalamayın |
Kanıta göre düzeltin: güç artışı, yüzey kayması, yüklenme, yanma veya tanımlı bir üretim aralığı. Ağır veya sık düzeltme çalışma tabakasını tüketir ve tekerlek ömrünü kısaltır. Ayrıntılı parametreler ve yaygın hatalar düzeltme ve doğrultma kılavuzunda yer alır.
Vitrifiye bağlı tekerleklerin yaygın uygulamaları
Karbür takım taşlama
Vitrifiye elmas tekerlekler CNC takım taşlama makinelerinde tungsten karbür kesici takımları taşlamak için kullanılır. Kendini bileme eylemi tekerleğin karbür talaşıyla yüklenmesini önlemeye yardımcı olurken serin taşlama özellikleri karbür alt tabakayı ve varsa lehimli uçları korur. Reçine bağlayıcı flüt ve boşaltma kanalı işlerinde yaygın kalır; vitrifiye form ve yüzeyin uzun bir çevrim boyunca korunması gereken yerlerde tercih edilir.
Seramik taşlama
Elektronik, medikal cihazlar ve havacılıkta kullanılan ileri seramikler elmas gerektirir. Kontrollü gözeneklilik seramiklerin kırılgan kırılma davranışını yönetmeye yardımcı olur; aşırı kırılma veya mikro çatlak olmadan temiz kesimler üretir. Bitirme işleminde ince taneler ve hafif pasolar yaygındır.
Sertleştirilmiş çelik bitirme
CBN vitrifiye tekerlekler sertleştirilmiş takım çelikleri, kalıp çelikleri ve rulman çeliklerini bitirmek için tercih edilen seçimdir. Serin kesme eylemi yüzeyin yeniden sertleşmesi veya temperlenmesi riskini azaltırken bağlayıcının rijitliği birkaç mikrometre içinde toleranslar sağlar. Bu potansiyelin gerçekleşip gerçekleşmeyeceğine soğutma sıvısı beslemesi ve düzeltme disiplini karar verir.
Dişliler ve rulmanlar
Vitrifiye CBN birçok sertleştirilmiş dişli ve rulman işlemi için üretim standardıdır. Profil ve vida tipi tekerlekler dişli formunu; çanak ve profil tekerlekler yarış eğriliğini korur. Dişli taşlamasında yağ soğutma sıvısı yaygındır; çünkü teması yağlar ve profili temiz tutar. Rulman taşlaması genellikle ince filtrasyonlu yüksek performanslı emülsiyon veya yağ kullanır.
Havacılık ve otomotiv
Nikel esaslı süper alaşımlar, bazı titanyum parçalar, eksantrik milleri, krank milleri ve şanzıman bileşenleri, sürecin yeterli hale getirildiği yerlerde vitrifiye CBN ile taşlanır. Süper alaşımlar incelikli bir gruptur; alaşım, ısıl işlem ve makine rijitliği optimumu seramik bir aşındırıcıya veya belirli bir CBN sınıfına kaydırabilir. Taahhütten önce deneyin.
Vitrifiye CBN için soğutma sıvısı ve filtrasyon
Vitrifiye CBN taşlamasında soğutma sıvısı destekleyici bir işlev değil, tekerleğin çalışma ortamının bir parçasıdır. Gözenekler köpük veya talaşla değil temiz soğutma sıvısıyla dolmalıdır. Dişli ve form işlerinde saf yağ yaygındır; çünkü teması yağlar ve profilin temiz kalmasına yardımcı olur. Yüzey, silindirik ve rulman işlerinde konsantrasyon, filtrasyon ve sıcaklık kontrol edilirse yüksek performanslı bir emülsiyon etkili olabilir.
Filtrasyon, gözenekleri tıkayan ve yüzeyi çizen ince çelik ve bağlayıcı parçacıklarını uzaklaştırmalıdır. Genel işlerde 20–50 µm filtrasyon kullanılabilir; hassas ve yağ sistemleri genellikle 10 µm veya daha ince gerektirir. Yalnızca takvimi değil filtre fark basıncını kontrol edin. Yük altında by-pass yapan bir filtre artıkları temasa geri gönderir.
Sıcaklık kararlılığı hassas işlerde önemlidir. Soğutma sıvısı soğutucusu veya yeterince büyük bir tank ölçü kaymasını azaltır ve tekerlek yüzeyinin kararlı kalmasına yardımcı olur. Memeyi hava bariyerine nüfuz edecek kadar yakın temas yayına yönlendirin ve debiyi tekerlek dönerken ve muhafaza yerindeyken doğrulayın.
Üretimde süreç kontrolü
Üretim taşlaması tek bir iyi parçayla değil tekrarlanabilirlikle başarılı olur. Tekerlek spesifikasyonunu, düzeltme çevrimini, hızı, dalmayı, soğutma sıvısını ve muayene sonuçlarını kaydedin ve her tekerlek değişiminden sonra karşılaştırın. Mil gücü izi en ucuz süreç izleyicilerinden biridir: kademeli bir artış genellikle yüzeyin köreldiğini veya yüklendiğini, ani bir değişim ise soğutma sıvısı veya bağlama düzeneği sorununu gösterebilir.
Düzeltmeden sonra ve her parametre değişikliğinden sonra ilk parça muayenesi kullanın. Dişlilerde profili ve helisi; rulmanlarda yarış eğriliğini, yuvarlaklığı ve yüzeyi; takımlarda kenar kalitesini kontrol edin. Parçanın güvenlik açısından kritik olduğu veya malzemenin yanmaya duyarlı olduğu yerlerde bir yüzey bütünlüğü kontrolü ekleyin.
Düzeltme aralığını kanıttan tanımlayın, sonra izleyin. Aralık çok uzun ayarlanırsa operatör fark etmeden yanma ve hurda görünür. Çok kısa ayarlanırsa çalışma tabakası gereksiz tüketilir. Doğru aralık, yüzey, form ve yüzey bütünlüğünü payla koruyan en uzun aralıktır.
Vitrifiye ne zaman doğru bağlayıcı değildir
Vitrifiye CBN her demir esaslı iş için cevap değildir. İşlem ince bir kanal, küçük bir iç form veya profilin sabit olduğu tek katmanlı bir takımsa elektrokaplama tekerlek daha basit ve ekonomik olabilir. İşlem esnek bir makinede ağır kesintili kesmeyse reçine bağlayıcı vitrifiyenin kırılacağı yerde dayanabilir. Öncelik yüksek basınçlı soğutma sıvısıyla sürünme beslemede maksimum form ömrüyse metal bağlayıcı daha güçlü olabilir.
Karar makineyi, düzeltme yeteneğini ve operatörün soğutma sıvısını kontrol etme becerisini içermelidir. Teknik olarak ideal ancak makinede düzeltilemeyen veya soğutulamayan bir vitrifiye tekerlek pratik bir seçim değildir. Bağlayıcıyı yalnızca parça çizimine değil tüm sisteme göre eşleştirin.
Vitrifiye CBN'de yaygın hatalar
| Hata | Sonuç | Daha iyi yaklaşım |
|---|---|---|
| Yeterli soğutma sıvısı olmadan çalıştırmak | Yanma, bağlayıcı dağılması, termal şok | Yayı bol soğutma sıvısıyla doldurun; meme, debi ve filtrasyonu kontrol edin |
| Çok derin düzeltmek | Kısa tekerlek ömrü ve kayıp profil | Yüzeyi yenileyen minimum derinliği kullanın |
| Kör elmas kullanmak | “Taze” düzeltmeye rağmen camlaşma ve yanma | Düzelticiyi inceleyin, indeksleyin veya değiştirin |
| Ağır talaş kaldırma için sıkı yapı seçmek | Yüklenme ve güç artışı | Yapıyı açın veya konsantrasyonu azaltın |
| Tekerlek dengesini görmezden gelmek | Yüksek hızda titreşim ve zayıf yüzey | Üretimden önce dengeleyin ve komparatörle kontrol edin |
| Süreçten önce tekerleği değiştirmek | Arızayı yeni tekerlekle tekrarlar | Önce bağlamayı, soğutma sıvısını, düzeltmeyi ve parametreleri kontrol edin |
| Karışık parçanın çelik kısmında elmas kullanmak | Hızlı elmas aşınması | İşlemleri ayırın; çelik için CBN, karbür için elmas |
Vitrifiye tekerlek için seçim kontrol listesi
- Aşındırıcı: demir dışı için elmas, demir esaslı için CBN. Parça adını değil iş parçası kimyasını doğrulayın.
- İşlem: yüzey, silindirik, iç, dişli, rulman, sürünme besleme veya takım taşlama.
- Tekerlek formu ve boyutları: şekil, çap, genişlik, delik ve profil çizimi.
- Tane boyutu ve konsantrasyon: yüzey ve form gereksiniminden başlayın, sonra talaş kaldırmaya göre ayarlayın.
- Yapı ve sınıf: soğutma sıvısı ve talaş için yeterince açık, form için yeterince güçlü.
- Hız: tekerlek işareti, mil ve muhafaza sınıflarını doğrulayın; çevresel hızı hesaplayın.
- Soğutma sıvısı ve filtrasyon: tür, konsantrasyon, debi, basınç ve mikron değeri.
- Düzeltme: takım, yöntem, dalma, sıklık ve ilk parça muayenesi.
Tamamlanan kontrol listesini parça çizimiyle birlikte uygulama incelemesi için iletişim formundan gönderin. Bağlayıcı seçim aracı ve elmas ve CBN tekerlek seçim aracı ilk spesifikasyonu oluşturmaya yardımcı olabilir.














