
 : +86 15874211461


Kısa cevap: Geometriyi yenilemek için CBN tekerleği hafif dalmada keskin elmas düzelticiyle doğrultun, ardından taze taneler serbestçe kesene kadar alümina çubuk, yumuşak çelik veya kontrollü elmas pasosuyla yüzeyi düzeltin ya da koşullandırın. Performansı yenileyen en küçük derinliği kullanın, ilerlemeyi tutarlı tutun ve yalnızca sabit programa göre değil; güç artışı, yüzey kayması, yüklenme veya yanma gibi tetikleyicilerle düzeltin.
İlgili okumalar: CBN taşlama tekerleği kılavuzu · CBN tekerlek bağlayıcı türleri · CBN hızı ve soğutma sıvısı.
Doğrultma ve düzeltme aynı işlem değildir
Doğrultma geometriyle ilgilidir. Tekerleği yuvarlak, eş merkezli ve mile göre doğru profilli yapmak için yeterli malzeme kaldırır. Düzeltme kesme yüzeyiyle ilgilidir. Keskin CBN tanelerinin açığa çıkması ve tekerleğin sürtünmek yerine serbestçe kesmesi için bağlayıcıyı veya artıkları kaldırır. Bir tekerlek mükemmel doğrultulmuş ama yüzeyi camlaşmış olduğu için kötü kesebilir; ayrıca keskin ama yuvarlak olmayabilir.
CBN tekerleklerde her iki işlem de ince ve pahalı olan çalışma tabakasını tüketir. Bu nedenle amaç, geometriyi ve keskinliği minimum kaldırmayla elde etmektir. Ağır ve sık düzeltme, uzun ömürlü bir CBN tekerleği kısa ömürlü yapmanın en yaygın yollarından biridir.
Düzeltici türleri
| Düzeltici | En uygun olduğu alan | Karakter | Uyarılar |
|---|---|---|---|
| Tek noktalı elmas | Düz yüzeyli vitrifiye ve reçine CBN | Basit, doğru, yaygın | Uç aşınır; döndürün veya indeksleyin; kör uç kullanmayın |
| Bıçak / keski elmas | Düz yüzeyler ve form rötuşu | Daha fazla temas, daha hızlı doğrultma | Daha yüksek kuvvet; CBN'de pasoları hafif tutun |
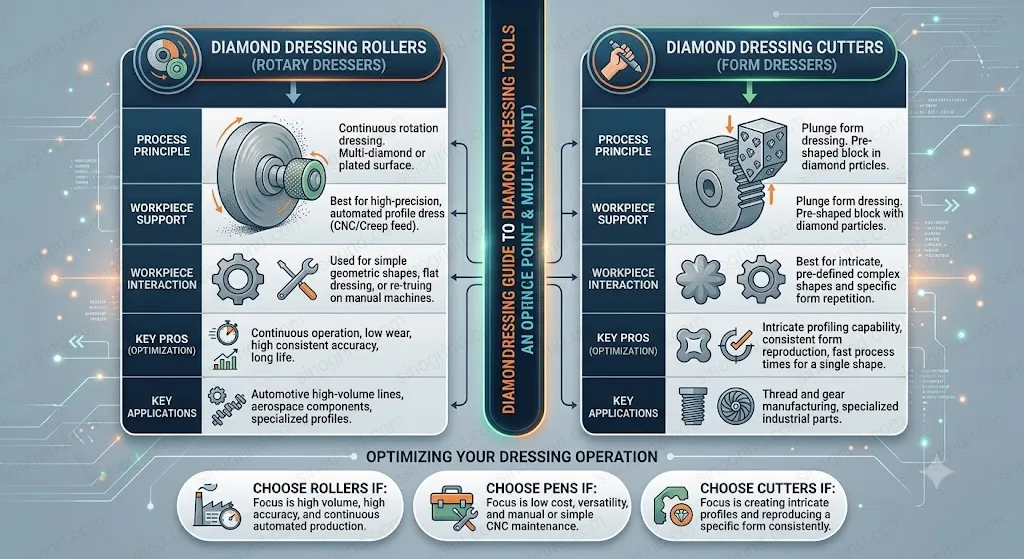
| Döner elmas silindir | Vitrifiye CBN form, dişli ve üretim tekerlekleri | Tutarlı profil, CNC düzeltmeye uygun | Hız oranı kontrolü ve rijit düzeltme mili gerektirir |
| Elmas disk | Yüzey ve çanak tekerlekler | Geniş temas, verimli | Isı ve kuvvet; soğutma sıvısını ve yönü doğrulayın |
| Elmas düzeltme dişlisi | Vida tipi vitrifiye CBN dişli tekerlekleri | Vida profilini oluşturur | Profile özgü; hizalama ve oran kritiktir |
| Alümina çubuk / yumuşak çelik | Vitrifiye ve reçine CBN koşullandırma | Yüzeyi belirgin profil değişimi olmadan açar | Doğrultmanın yerini tutmaz; hafif basınç kullanın |
| SiC çubuk / elektrolitik | Metal bağlayıcı CBN | Kapalı metal bağlayıcıyı açar | Sürece özgü; tekerlek üreticisiyle doğrulayın |
Sabit elmasla düzeltme
Düz yüzeyli vitrifiye CBN tekerlek için keskin tek noktalı veya bıçak elması rijit biçimde bağlayın ve makine ile düzeltici tasarımına bağlı olarak merkezin biraz altına ayarlayın. Küçük kesme derinliği, tutarlı ilerleme ve birkaç kıvılcım çıkarma pasosu kullanın. İlk paso teması kurar; sonraki pasolar temizlemek için gereken minimumu kaldırır. Tek pasoda çok derin beslemek kuvvet üretir, bağlayıcıyı kırar ve elmasa zarar verebilir.
Düzelticiyi keskin tutun. Kör elmas sürtünür, bağlayıcıyı yakar ve iş parçasını yakacak camlaşmış bir yüzey oluşturur. Elması tasarımına göre indeksleyin veya döndürün, kesmeyi bıraktığında değiştirin. Çatlak veya kötü lehimlenmiş düzelticiyi asla kullanmayın.
Döner düzeltme ve form tekerlekleri
Döner elmas silindirler, profil doğru ve tekrarlanabilir biçimde oluşturulması gereken yerlerde, özellikle vitrifiye CBN dişli, profil ve sürünme beslemeli tekerleklerde kullanılır. Düzeltici ve tekerlek kontrollü bir hız oranında döner ve dalma kıvılcım çıkarmayla küçük artışlarla programlanır. Düzenek sabit düzeltmeden daha az hoşgörülüdür: silindir salgısı, hizalama, oran, soğutma sıvısı ve makine rijitliği sonucu etkiler.
Vida tipi dişli tekerlekler için elmas düzeltme dişlisi veya profil silindiri vida formunu oluşturur. Düzeltici gerekli modül ve basınç açısıyla eşleşmeli ve düzeltme programı tekerlek aşınmasını hesaba katmalıdır. Düzeltmeden sonra yalnızca tekerleği değil ilk parçaları da inceleyin.
Temas düzeltmesi
Temas düzeltmesi, profili belirgin biçimde değiştirmeden keskinliği yenilemek için çok az bağlayıcı kaldırır. Tekerlek geometrik olarak hâlâ iyi ancak camlaşmaya başladığında üretimde yararlıdır. Dalma tipik olarak birkaç mikrometredir; bir veya iki paso yapılır ve ölçüyü düzeltmeye çalışılmaz. Derinlik çok küçük olduğu için makine çözünürlüğü, termal kararlılık ve düzeltici durumu geleneksel bir düzeltmeden daha önemlidir.
Temas düzeltmesi, yuvarlak olmayan veya gözeneklerinde derin yüklenmiş bir tekerlek için çözüm değildir. Bu durumlarda önce tekerleği doğrultun ve soğutma sıvısı sistemini temizleyin.
Doğrultma sonrası koşullandırma
Yeni doğrultulmuş bir CBN tekerlek kesemeyecek kadar kapalı olabilir. Koşullandırma bağlayıcı köprülerini açar ve taneyi ortaya çıkarır. Vitrifiye ve reçine CBN'de yüzeye hafifçe uygulanan alümina çubuk veya yumuşak çelik blok yaygın bir yöntemdir. Metal bağlayıcıda silisyum karbür çubuk veya elektrolitik bir işlem gerekebilir. Amaç cilalı değil, tekdüze ve açık bir yüzeydir.
Soğutma sıvısı çalışırken ve muhafazakâr bir tekerlek hızında koşullandırın. Yüzey tekdüze göründüğünde ve tekerlek sürtünmeden kestiğinde durun. Aşırı koşullandırma taneyi yuvarlar ve faydalı iş yapan bağlayıcıyı kaldırır.
Tipik düzeltme parametreleri
| Parametre | Tipik başlangıç noktası | Notlar |
|---|---|---|
| Paso başına derinlik, sabit elmas | 0,005–0,02 mm | İnce tane ve form için daha hafif; tek derin paso yerine birkaç paso |
| İlerleme hızı | Orta ve tutarlı | Çok hızlı helisel desen bırakır; çok yavaş bağlayıcıyı yakar |
| Kıvılcım çıkarma pasoları | 1–3 | Ek dalma olmadan temizler |
| Temas düzeltmesi derinliği | Birkaç µm | Geometriyi değil keskinliği yeniler |
| Döner düzeltici hız oranı | Tekerlek ve düzeltici tasarımına göre | Tekerlek üreticisinin önerisine uyun; ilk parçada doğrulayın |
| Düzeltme sırasında soğutma sıvısı | Açık, temasa yönlendirilmiş | Düzeltme artıklarını yıkayın; düzelticiyi ve tekerleği koruyun |
Yalnızca başlangıç noktaları. Doğru değerler bağlayıcıya, tane boyutuna, konsantrasyona, tekerlek boyutuna, makineye ve düzelticiye bağlıdır. Tekerlek üreticisiyle doğrulayın.
Ne zaman düzeltmeli
Alışkanlıkla değil, kanıtla düzeltin. Yararlı tetikleyiciler arasında mil gücünün kararlı taban çizgisinin yaklaşık %20–30 üzerine çıkması, Ra veya görsel yüzeyde kayma, tekerlek yüzeyinde görünür yüklenme, yanma ya da temper renkleri, titreşim veya taşlama sesinde değişiklik bulunur. Yüksek hacimli üretimde aşınma eğrisi bilindikten sonra sabit bir aralık uygun olabilir, ancak aralık ölçülen davranışa dayanmalıdır.
| Tetikleyici | Ne gösterir | Eylem |
|---|---|---|
| Kararlı dalmada güç artışı | Yüzey körelmesi veya yüklenme | Temas düzeltmesi yapın; soğutma sıvısını ve filtrasyonu inceleyin |
| Yüzey kalitesinde kayma | Tane düzleşmesi veya tekerlek camlaşması | Düzeltin ve koşullandırın; tane boyutunu ve bağlayıcıyı kontrol edin |
| Yanma | Isı, kör yüzey veya soğutma sıvısı yetersizliği | Soğutma sıvısını düzeltin, düzeltin, dalmayı azaltın |
| Form/ölçü kayması | Tekerlek veya düzeltici aşınması | Tekerleği doğrultun; düzelticiyi inceleyin |
| Tekerlek değişiminden sonra titreşim | Denge, bağlama veya düzeltici salgısı | Daha fazla düzeltmeden önce dengeleyin ve komparatörle kontrol edin |
Form tekerleğini profili kaybetmeden düzeltmek
Form tekerlekleri parça geometrisini dar bir kenarda taşır; bu nedenle her düzeltme pasosu sınırlı bir profil bütçesinden çekiştir. İlk pasodan önce tekerlek konumunu ve düzeltici referansını belirleyin ve ofsetleri kaydedin. Manuel hareket yerine küçük artışlarla CNC düzeltme çevrimi kullanın ve çevrim sonunda makinenin kıvılcım çıkarmasına izin verin. Profil karmaşıksa üretime geçmeden önce düzeltilmiş bir parçayı veya profil izini inceleyin.
Düzeltici aşınması profili kademeli olarak değiştirir. Bir köşesini kaybetmiş elmas silindir, görsel kontrolden geçebilecek yuvarlatılmış bir form üretebilir. Düzeltici başına düzeltme sayısını izleyin ve silindiri veya düzeltme dişlisini belirli bir aralıkta inceleyin. Dişli tekerleklerinde ilk parçayı yalnızca ölçü için değil, profil eğimi ve basınç açısı hatası için de kontrol edin.
Tekerleği suçlamadan önce düzeltmeyi kontrol edin
Düzeltmeden sonra kısa bir test yapın ve dört şeye bakın: tekerlek serbestçe kesiyor mu, güç kararlı mı, yüzey kalitesi yüzey boyunca tekdüze mi ve geometri doğru mu. Yalnızca bir yanda kesen tekerlekte koniklik veya soğutma sıvısı gölgesi olabilir. Kıvılcım saçıp sürtünen tekerlek çok kapalı olabilir. Helisel desen üreten tekerlek çok hızlı ilerletilmiş olabilir.
Düzeltici türünü, düzeltme derinliğini, ilerlemeyi, hız oranını ve kıvılcım çıkarma pasosu sayısını kaydedin. İş aylar sonra tekrarladığında bu kayıt, hızlı bir kurulum ile bir günlük deneme yanılma arasındaki farktır.
Güvenlik ve kullanım
CBN tekerlekler hassas aşındırıcı takımlar olarak ele alındığında güvenlidir, ancak çalışma hızında önemli miktarda enerji depolar. Monte etmeden önce çatlak veya kırık kenar açısından inceleyin, doğru flanşları ve torku kullanın ve işaretli hızı asla aşmayın. Montaj veya düzeltmeden sonraki ilk çalıştırmada uzak durun ve makine muhafazasını kullanın. Elmas düzelticiler kırılgandır ve aşırı sarkma veya yanlış hizalamayla parçalanabilir; bu nedenle minimum sarkma ve önerilen destekle bağlayın.
Tekerlekleri kuru ve kararlı bir yerde saklayın ve çalışma tabakasını darbeden koruyun. Kırık bir CBN kenarı kozmetik bir sorun değildir; dengeyi değiştirir ve ilerleyebilir. Şüphe duyduğunuzda tekerleği kullanımdan çıkarın.
Yaygın hatalar
- Çok derin düzeltmek. Pahalı çalışma tabakasını kaldırır ve kesmeyi iyileştirmeden ömrü kısaltır.
- Kör elmas kullanmak. Düzeltici sürtünür, yüzey camlaşır ve sonraki parça yanar.
- Soğutma sıvısı olmadan düzeltmek. Isı bağlayıcıya ve düzelticiye zarar verir, artıklar yüzeyde kalır.
- Tekerlek cilalanana kadar koşullandırmak. Kapalı, parlak bir yüzey keskin değildir.
- Düzelticiyi kontrol etmeden tekerleği değiştirmek. Birçok “kötü tekerlek” aslında kötü düzeltici düzeneğidir.
- Salgıyı görmezden gelmek. Doğrultma, kötü monte edilmiş bir tekerleği veya hasarlı mil konisini telafi edemez.
Düzeltme performansı yenilemiyorsa farklı bir tekerlek sipariş etmeden önce sorun giderme sırasını izleyin. Neden genellikle bağlama, soğutma sıvısı veya parametreyle ilgilidir.














