
 : +86 15874211461


Краткий ответ: профилируйте круг CBN острым алмазным правящим инструментом с малой подачей, чтобы восстановить геометрию, затем правьте и прирабатывайте торец бруском оксида алюминия, мягкой сталью или контролируемым проходом алмаза, пока свежие зёрна не начнут свободно резать. Снимайте минимальную глубину, которая восстанавливает работоспособность, держите постоянную продольную подачу и правьте по признаку — рост мощности, уход шероховатости, засаливание или прижог — а не только по графику.
См. также: руководство по эльборовым кругам · типы связки кругов CBN · скорость и СОЖ для CBN.
Правка и профилирование — разные операции
Профилирование отвечает за геометрию. Оно снимает материал, чтобы круг стал круглым, соосным шпинделю и правильно профилированным. Правка отвечает за режущую поверхность: удаляет связку или загрязнения, чтобы острые зёрна CBN выступили и круг резал, а не тёр. Круг может быть идеально выверен и при этом плохо резать из-за «зализанного» торца; он может быть острым, но некруглым.
На эльборовых кругах обе операции расходуют рабочий слой, который тонок и дорог. Задача — получить геометрию и остроту при минимальном съёме. Частая глубокая правка — один из самых распространённых способов превратить долговечный круг CBN в короткоживущий.
Типы правящего инструмента
| Инструмент | Лучше всего для | Характер | Меры предосторожности |
|---|---|---|---|
| Одноточечный алмаз | Прямой торец керамического и смоляного CBN | Простой, точный, широко применяемый | Острие изнашивается; поворачивайте и индексируйте; не работайте затуплённым |
| Алмазная пластина, «зубило» | Прямые торцы и подправка профиля | Больше контакта, быстрее профилирование | Выше усилие; на CBN проходы должны быть лёгкими |
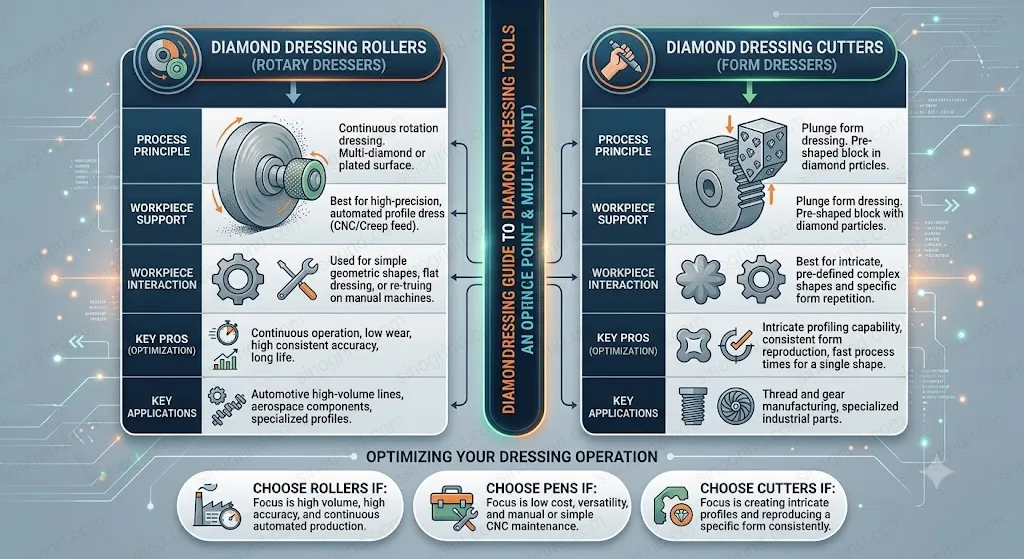
| Алмазный ролик | Профильные, зубо- и серийные круги на керамической связке | Стабильный профиль, подходит для правки на ЧПУ | Требует контроля соотношения скоростей и жёсткой шпиндельной головки |
| Алмазный диск | Торцевые и чашечные круги | Широкий контакт, эффективно | Тепло и усилие; проверяйте СОЖ и направление |
| Алмазное правящее колесо | Резьбовые червячные круги из керамического CBN | Формирует профиль червяка | Профиль специфичен; критичны выставление и соотношение скоростей |
| Брусок оксида алюминия, мягкая сталь | Приработка керамического и смоляного CBN | Вскрывает торец без существенного изменения профиля | Не заменяет профилирование; нажим лёгкий |
| Брусок SiC, электролит | Металлическая связка | Вскрывает плотную металлическую связку | Зависит от процесса; согласуйте с изготовителем круга |
Правка неподвижным алмазом
Для керамического круга CBN с прямым торцом жёстко закрепите острый одноточечный алмаз или пластину и установите его чуть ниже центра — в зависимости от станка и конструкции правящего инструмента. Используйте малую глубину резания, постоянную продольную подачу и несколько проходов без врезания. Первый проход устанавливает контакт, последующие снимают минимум, необходимый для исправления торца. Слишком глубокая подача за один проход создаёт усилие, скалывает связку и может повредить алмаз.
Держите правящий инструмент острым. Затуплённый алмаз трёт, выжигает связку и оставляет «зализанный» торец, который прижжёт заготовку. Поворачивайте или индексируйте алмаз согласно его конструкции и заменяйте, когда он перестаёт резать. Никогда не используйте треснувший или плохо пропаянный инструмент.
Роликовая правка и профильные круги
Алмазные ролики применяют там, где профиль нужно формировать точно и многократно, особенно на керамических зубо-, профильных и глубинных кругах. Правящий инструмент и круг вращаются с контролируемым соотношением скоростей, а врезание задаётся программой малыми шагами с выхаживанием. Установка менее терпима, чем при неподвижной правке: на результат влияют биение ролика, выставление, соотношение скоростей, СОЖ и жёсткость станка.
Для резьбовых зубчатых кругов профиль червяка формирует алмазное правящее колесо или профильный ролик. Инструмент должен соответствовать требуемому модулю и углу профиля, а программа правки — учитывать износ круга. После правки проверяйте первые детали, а не только круг.
Правка касанием
Правка касанием снимает очень мало связки, чтобы восстановить остроту без существенного изменения профиля. Она полезна в производстве, когда круг ещё геометрически годен, но начал «зализываться». Врезание обычно составляет несколько микрометров при одном-двух проходах, без попытки исправить размер. Из-за малой глубины разрешение станка, термическая стабильность и состояние правящего инструмента важнее, чем при обычной правке.
Правка касанием не лечит некруглый круг и круг, засаленный глубоко в порах. В этих случаях сначала профилируйте круг и очистите систему СОЖ.
Приработка после профилирования
Только что профилированный круг CBN может оказаться слишком плотным, чтобы резать. Приработка вскрывает связующие мостики и обнажает зерно. На керамическом и смоляном CBN для этого часто используют брусок оксида алюминия или мягкую сталь, легко проведённые по торцу. На металлической связке может понадобиться брусок карбида кремния или электролитический процесс. Цель — равномерный открытый торец, а не полированный.
Прирабатывайте при работающей СОЖ и умеренной скорости круга. Останавливайтесь, когда торец выглядит равномерным, а круг режет без трения. Переприработка скругляет зерно и удаляет связку, которая выполняла полезную работу.
Типовые параметры правки
| Параметр | Типовая отправная точка | Примечания |
|---|---|---|
| Глубина за проход, неподвижный алмаз | 0,005–0,02 мм | Меньше для мелкого зерна и профиля; несколько проходов вместо одного глубокого |
| Продольная подача | Умеренная и постоянная | Слишком быстро — винтовой след; слишком медленно — выжигание связки |
| Проходы без врезания | 1–3 | Зачистка без дополнительной подачи |
| Глубина правки касанием | Несколько мкм | Восстанавливает остроту, а не геометрию |
| Соотношение скоростей ролика | По конструкции круга и ролика | Следуйте рекомендации изготовителя круга; проверяйте на первой детали |
| СОЖ при правке | Включена, направлена в зону контакта | Смывает продукты правки; защищает инструмент и круг |
Только отправные точки. Верные значения зависят от связки, зернистости, концентрации, размеров круга, станка и правящего инструмента. Уточняйте у изготовителя круга.
Когда править
Правьте по факту, а не по привычке. Полезные признаки: рост мощности шпинделя примерно на 20–30% выше стабильного уровня, уход Ra или видимой шероховатости, засаливание на торце, прижог или цвета побежалости, дребезг, изменение звука шлифования. В крупносерийном производстве фиксированный интервал уместен, когда кривая износа уже известна, но интервал должен опираться на измеренное поведение.
| Признак | О чём говорит | Действие |
|---|---|---|
| Рост мощности при стабильной подаче | Торец тупится или засаливается | Правка касанием; проверить СОЖ и фильтрацию |
| Уход шероховатости | Зёрна уплощаются или круг «зализывается» | Править и приработать; проверить зернистость и связку |
| Прижог | Тепло, затуплённый торец или нехватка СОЖ | Наладить СОЖ, править, уменьшить врезание |
| Уход формы и размера | Износ круга или правящего инструмента | Профилировать круг; осмотреть правящий инструмент |
| Дребезг после смены круга | Балансировка, установка или биение правящего инструмента | Балансировать и выверить до дальнейшей правки |
Правка профильного круга без потери профиля
Профильный круг несёт геометрию детали в узком ободе, поэтому каждый проход правки — расход из конечного бюджета профиля. Зафиксируйте положение круга и базу правящего инструмента до первого прохода и запишите смещения. Используйте цикл правки на ЧПУ с малыми шагами вместо ручных подводок и дайте станку выйти на выхаживание в конце цикла. Если профиль сложный, проверьте обработанную деталь или профилограмму до запуска серии.
Износ правящего инструмента постепенно меняет профиль. Алмазный ролик, потерявший угол, даст скруглённую форму, которая может пройти визуальный контроль. Считайте число правок на инструмент и осматривайте ролик или правящее колесо через заданный интервал. Для зубчатых кругов проверяйте у первой детали наклон профиля и погрешность угла, а не только размер.
Проверьте правку, прежде чем винить круг
После правки отработайте короткий тест и посмотрите на четыре вещи: режет ли круг свободно, стабильна ли мощность, равномерна ли шероховатость по торцу, верна ли геометрия. Круг, который режет только одной стороной, может иметь конусность или тень СОЖ. Круг, который «блестит» и трёт, может быть слишком плотным. Винтовой след говорит о слишком быстрой продольной подаче.
Запишите тип правящего инструмента, глубину правки, продольную подачу, соотношение скоростей и число проходов без врезания. Когда работа повторится через несколько месяцев, эта запись определит разницу между быстрой наладкой и днём проб и ошибок.
Безопасность и обращение
Круги CBN безопасны, если обращаться с ними как с прецизионным абразивным инструментом, но на рабочей скорости они запасают значительную энергию. Перед установкой проверьте отсутствие трещин и сколов обода, применяйте правильные фланцы и момент затяжки и никогда не превышайте маркированную скорость. При первом пуске после установки или правки стойте сбоку и используйте кожух станка. Алмазные правящие инструменты хрупки и могут разрушиться при большом вылете или перекосе, поэтому крепите их с минимальным вылетом и рекомендованной опорой.
Храните круги в сухом стабильном месте и защищайте рабочий слой от ударов. Скол обода CBN — не косметическая проблема: он меняет балансировку и может расти. При сомнениях снимайте круг с эксплуатации.
Частые ошибки
- Слишком глубокая правка. Снимает дорогой рабочий слой и сокращает ресурс, не улучшая рез.
- Затуплённый алмаз. Инструмент трёт, торец «зализывается», следующая деталь прижигается.
- Правка без СОЖ. Тепло повреждает связку и правящий инструмент, а продукты правки остаются в торце.
- Приработка до полировки. Плотный блестящий торец не острый.
- Смена круга до проверки правящего инструмента. Многие «плохие круги» оказываются плохо настроенной правкой.
- Игнорирование биения. Профилирование не компенсирует плохо установленный круг или повреждённый конус шпинделя.
Если правка не восстанавливает работоспособность, пройдите последовательность диагностики, прежде чем заказывать другой круг. Причина часто связана с установкой, СОЖ или параметрами.














