: +86 15874211461


Краткий ответ: выбирайте керамическую связку для точного, профильного и зубошлифования, где важны жёсткость и доступ СОЖ. Смоляная связка — для холодной заточки инструмента HSS и общей чистовой обработки. Металлическая — для большого съёма, глубинного шлифования и максимальной стойкости профиля. Гальваническая — для тонких профилей, внутренних поверхностей и однослойного инструмента, который не правится.
См. также: руководство по эльборовым кругам · алмазные и CBN круги на керамической связке · зернистость и концентрация CBN.
Что на самом деле делает связка
Зерно CBN режет только в том случае, если оно удерживается достаточно прочно, чтобы выдержать усилие шлифования, и выступает над связкой настолько, чтобы касаться заготовки. Оба условия задаёт связка. Она же определяет пористость, теплопроводность, совместимость с СОЖ и способ восстановления круга. Два круга с одинаковым зерном, зернистостью и концентрацией могут вести себя совершенно по-разному: одна связка жёсткая и пористая, другая — вязкая и плотная.
Поэтому выбор связки — сначала решение по операции, и только потом по цене. Керамический круг, поставленный на тяжёлое прерывистое резание, может выкрашиваться или осыпаться слишком быстро; металлический круг на деликатном чистовом проходе прижигает деталь, потому что его трудно вскрыть. Практический вопрос звучит так: что этой операции нужно от связки — сохранение формы, свободное резание, доступ СОЖ или один тонкий слой?

Сравнение связок
| Свойство | Керамическая | Смоляная | Металлическая | Гальваническая |
|---|---|---|---|---|
| Прочность связки | Высокая, жёсткая, но хрупкая | Средняя, слегка эластичная | Очень высокая, вязкая | Механически закреплённый слой |
| Острота и свободное резание | Хорошо при вскрытом и выправленном торце | Очень хорошо, холодное резание | Умеренно; возможен «засал» без вскрытия | Очень остро, пока новый |
| Сохранение формы | Очень хорошее | Умеренное | Отличное | Задано профилем покрытия |
| Пористость и доступ СОЖ | Высокая, сообщающиеся поры | Низкая и средняя | Низкая | Открытая поверхность зёрен без резервуара |
| Термостойкость | Высокая | Ограничена разложением смолы | Высокая | Ограничена покрытием и зерном |
| Правка | Алмазный резец, брусок оксида алюминия, ролик | Алмазный резец, брусок оксида алюминия, лёгкие проходы | Алмазный ролик, брусок SiC, электролитические методы | Не правится; меняется при затуплении |
| Типовая стойкость | Большая | Средняя | Максимальная при тяжёлых режимах | Один слой, минимальная |
| Лучшее применение | Точное плоское, круглое, внутреннее, зубо- и профильное шлифование | Инструмент HSS, канавки, поднутрения, общая чистовая | Глубинное шлифование, большой съём, форма и серия | Тонкие профили, внутренние работы, головки, мелкий фасон |
| Главное ограничение | Хрупкость; нужна обильная СОЖ | Ниже стойкость формы; чувствительна к теплу | Трудно правится; греется | Не перепрофилируется; ограниченный ресурс |
Оценки относительные и зависят от применения; конкретную марку уточняйте у изготовителя круга.
Керамическая связка
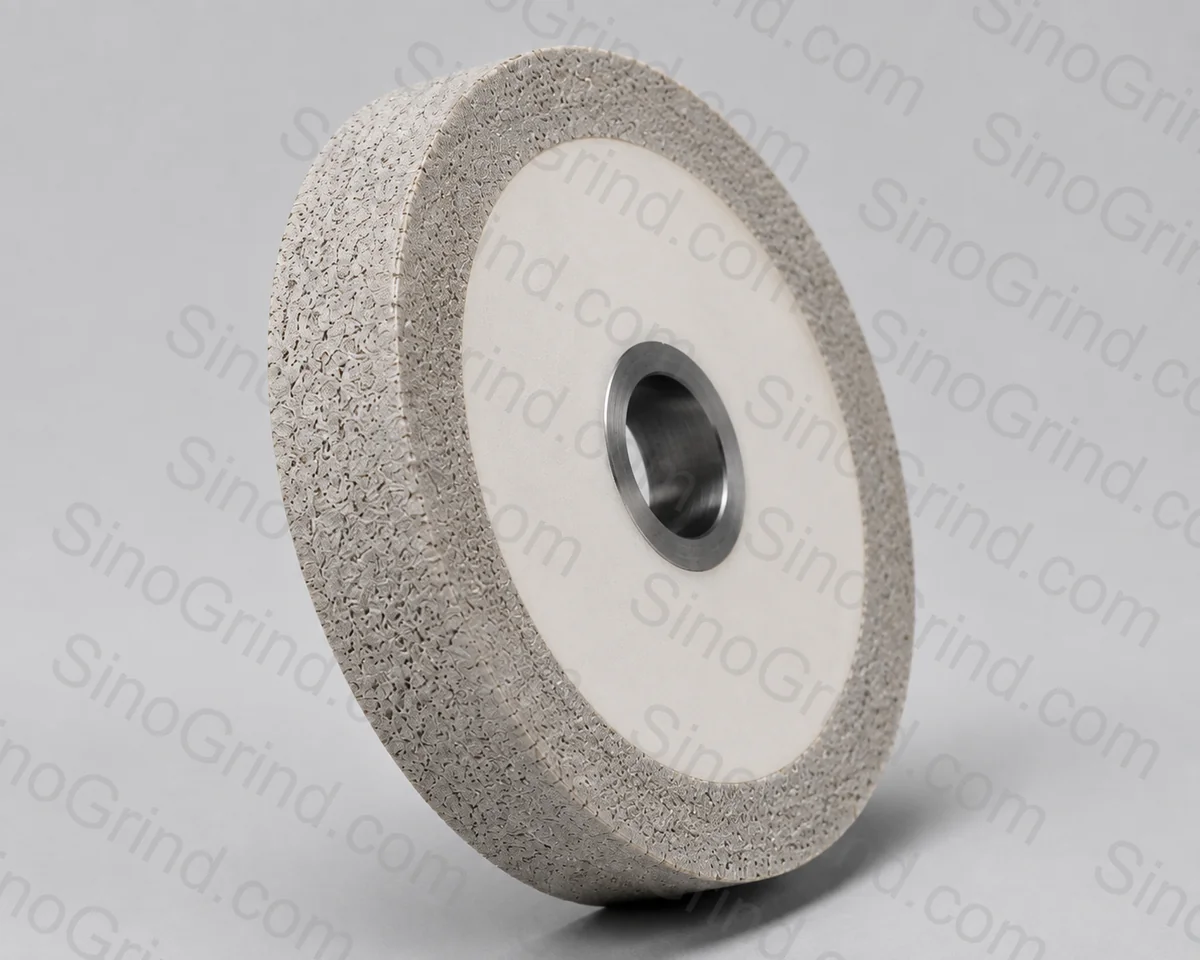
Керамический CBN использует стеклокерамическую связку, которую обжигают при температуре, достаточно низкой, чтобы не повредить зерно. Связка жёсткая, поэтому круг хорошо держит профиль и размер, и пористая, поэтому СОЖ доходит до дуги контакта, а стружке есть куда уйти. Управляемая хрупкость связующих мостиков даёт самозатачивание — именно оно делает керамический CBN настолько эффективным в серийном шлифовании.
Слабость чисто механическая: керамическая связка хрупкая. Она плохо переносит удары, прерывистое резание, термоудары и станок с недостаточной жёсткостью. Ей нужна стабильная подача СОЖ. При правильном применении это лучший общий ответ для круглого, плоского, внутреннего, зубо- и профильного шлифования закалённой стали, особенно когда важны и шероховатость, и стойкость формы.
Пористость можно задавать. Более открытая структура улучшает поток СОЖ и отвод стружки, но уменьшает число зёрен в контакте; более плотная структура улучшает форму и отделку, но повышает риск прижога. Этот компромисс разобран в руководстве по кругам на керамической связке.
Смоляная связка
В смоляной связке используют фенольную, а для повышенной термостойкости — полиимидную смолу. Она слегка эластична, режет холодно и прощает небольшие погрешности установки. Такой круг легко правится и относительно экономичен. Поэтому смоляной CBN естественно подходит для заточки инструмента из HSS и инструментальной стали, где круг часто работает всухую или с туманом, а качество кромки важнее предельной стойкости профиля.
У смолы есть пределы. Она размягчается и разлагается при температурах заметно ниже тех, что выдерживают керамическая и металлическая связки, поэтому плохо подходит для сухого глубинного шлифования и тяжёлой фасонной обработки. Она также быстрее изнашивается, что проявляется как уход профиля на точных фасонах. Если нужны одновременно холодное резание и сохранение формы, керамический круг обычно оказывается лучшим компромиссом.
Металлическая связка
Металлическая связка спекает зёрна CBN в бронзовой, кобальтовой или никелевой матрице. Удержание зерна очень высокое, поэтому круг выдерживает агрессивную подачу и долго держит форму. Это обычный выбор для глубинного шлифования, большого съёма, сложных фасонов и крупносерийного производства, где стоимость определяется сменами круга и временем правки.
Обратная сторона — металлическая связка не склонна к свободному резанию. Пористость низкая, тепла больше, править трудно. Она требует жёсткого станка, высокого давления СОЖ и продуманного сопла. Когда металлический круг засаливается или «зализывается», оператор не может вскрыть его лёгким проходом бруска, как керамический. Может понадобиться алмазный ролик, брусок карбида кремния или электролитическая правка.
Гальваническая связка
Гальванический CBN — один слой зёрен, закреплённых никелем на стальном или твердосплавном корпусе. Рабочего слоя, в который можно изнашиваться, нет, поэтому профиль фиксирован с первого реза. Это делает инструмент идеальным для тонких пазов, мелких внутренних элементов, шлифовальных головок, фасонного инструмента и малонагруженной отделки там, где связанный круг был бы слишком громоздким или слишком дорогим в специальном профиле.
Поскольку слой один, ресурс конечен и предсказуем. Когда зёрна затупились или вырвались, инструмент меняют либо снимают покрытие и наносят заново. Гальванический инструмент не профилируют и не правят в привычном смысле — в лучшем случае слегка прирабатывают. Работает он лучше всего при умеренной подаче и отличной СОЖ, потому что резервуара связки, поглощающего тепло, нет.
Гибридные и специальные связки
Гибридные связки сочетают смолу с металлом или керамику с металлом, чтобы уравновесить стойкость формы и свободное резание. Они полезны в отдельных производственных нишах, но не являются универсальным улучшением. Рекомендацию по гибриду воспринимайте как решение под конкретное применение и спрашивайте о механизме износа, способе правки и подтверждённой стойкости, а не предполагайте, что он превзойдёт стандартную связку везде.
Какая связка для какой операции
| Операция | Первый выбор | Альтернатива | Почему |
|---|---|---|---|
| Свёрла, концевые фрезы, развёртки из HSS | Смоляной CBN | Керамический CBN | Холодное резание и простой контроль кромки |
| Круглое шлифование закалённой стали | Керамический CBN | Металлический CBN | Баланс отделки, формы и доступа СОЖ |
| Внутреннее шлифование | Керамический CBN | Смоляной или гальванический | Малый круг, высокая скорость, доступ СОЖ |
| Плоское шлифование | Керамический CBN | Смоляной CBN | Плоскостность и отделка при холодном резании |
| Глубинное профильное шлифование | Металлический CBN | Керамический CBN | Стойкость формы и высокий съём |
| Профиль зубьев и резьбовые круги | Керамический CBN | Металлический CBN | Точность профиля при масляной СОЖ |
| Дорожки подшипников | Керамический CBN | Смоляной CBN | Тонкая отделка и форма дорожки |
| Тонкие пазы и внутренние фасоны | Гальванический CBN | Металлический CBN | Фиксированный тонкий профиль, один слой |
Связка и твёрдость круга — не одно и то же
Операторы часто говорят о «твёрдом» или «мягком» круге, имея в виду, насколько легко связка отдаёт затупленные зёрна. Тип связки — лишь один из факторов. На это поведение влияют тип зерна, зернистость, концентрация, модификация связки и режим обжига. Керамический круг можно сделать относительно твёрдым или относительно мягким в пределах одного семейства связок. Поэтому спецификация, скопированная у другого цеха, может не сработать: название связки то же, а твёрдость — нет.
СОЖ и жёсткость: скрытые переменные связки
Два цеха могут работать одним и тем же керамическим кругом CBN и получать разные результаты, потому что связка — только половина системы. Жёсткий станок с точно направленной и отфильтрованной обильной СОЖ удерживает связку в её расчетном диапазоне самозатачивания. Податливый станок со слабым соплом заставляет оператора снижать подачу, зёрна не скалываются, а затупляются, и круг «зализывается». После этого винят связку, хотя проблема в процессе.
Прежде чем менять семейство связок, проверьте балансировку и биение круга, жёсткость шпинделя, опору оснастки, положение сопла и концентрацию СОЖ. При внутреннем шлифовании слабым звеном часто оказываются оправка и пиноль. При плоском — плоскостность магнитной плиты и балансировка круга. Эти проверки дешевле новой спецификации.
Когда один круг должен выполнять две операции
Черновая и чистовая обработка одним кругом — компромисс. Керамический CBN может эффективно чернить и получастить, если у станка достаточно мощности, а правка обновляется между этапами. Металлическая связка быстро снимает припуск, но может оставить отделку, требующую второго круга. Смоляная даёт хорошую отделку, но теряет форму за длинный черновой цикл.
Если время цикла позволяет, два круга обычно дешевле одного компромиссного: более крупный и прочный для съёма и более мелкий открытый для отделки. Если шпиндель только один, выбирайте связку, которая защищает критическое требование — обычно форму и отделку — и примите более низкую производительность съёма.
Типичные ошибки при выборе связки
| Ошибка | Что происходит | Как лучше |
|---|---|---|
| Металлическая связка на чистовом проходе | Прижог, засаливание, трудная правка | Керамическая или смоляная связка для отделки |
| Смоляная связка в сухом глубинном шлифовании | Разложение смолы и быстрая потеря формы | Керамическая или металлическая связка с обильной СОЖ |
| Керамическая связка без достаточной СОЖ | Термическое повреждение и разрушение круга | Сначала восстановить расход и направление СОЖ |
| Ожидание правки от гальванического инструмента | Повреждение покрытия и потеря формы | Считать его инструментом с фиксированным профилем и менять при затуплении |
| Смена связки до стабилизации процесса | Новый круг повторяет тот же отказ | Сначала наладить жёсткость, балансировку, СОЖ и правку |
Как подтвердить выбор связки
Начните с таблицы операций, затем уточните у поставщика три вещи: максимальную рабочую скорость и её основание, рекомендуемый способ правки именно для этой связки и ожидаемый механизм износа. Спросите, что круг должен делать, когда перестаёт резать — самозатачиваться, «зализываться» или терять форму. Ответ покажет, соответствует ли связка тому, как реально работают ваш станок и операторы.
Для структурированной рекомендации используйте инструмент выбора связки, а затем отправьте полученную спецификацию через форму обратной связи на проверку инженеру по применению.