: +86 15874211461


Risposta rapida: raddrizzare la mola CBN con un ravvivatore diamantato affilato e avanzamento leggero per ripristinare la geometria, poi ravvivare o condizionare la faccia con una pietra all'alumina, acciaio dolce o una passata diamantata controllata finché i grani freschi tagliano liberamente. Usare la profondità più piccola che ripristina le prestazioni, mantenere costante il traversamento e ravvivare su un segnale come aumento di potenza, deriva della finitura, intasamento o bruciatura — non solo a scadenza fissa.
Letture correlate: Guida alle mole CBN · Tipi di legante per mole CBN · Velocità e refrigerante delle mole CBN.
Raddrizzatura e ravvivatura non sono la stessa operazione
La raddrizzatura riguarda la geometria. Rimuove materiale sufficiente a rendere la mola rotonda, concentrica e con il profilo corretto rispetto al mandrino. La ravvivatura riguarda la superficie di taglio. Rimuove legante o detriti perché i grani di CBN affilati siano esposti e la mola tagli invece di strisciare. Una mola può essere perfettamente raddrizzata e tagliare male perché la faccia è lucidata; può anche essere affilata ma non rotonda.
Sulle mole CBN entrambe le operazioni consumano lo strato attivo, che è sottile e costoso. L'obiettivo è quindi ottenere geometria e affilatura con la minima asportazione. Una ravvivatura pesante e frequente è uno dei modi più comuni per trasformare una mola CBN di lunga durata in una mola di breve durata.
Tipi di ravvivatore
| Ravvivatore | Ideale per | Carattere | Avvertenze |
|---|---|---|---|
| Diamante a punta singola | CBN vetrificato e in resina a faccia piana | Semplice, preciso, molto diffuso | La punta si consuma; ruotare o cambiare indice; non usare una punta arrotondata |
| Diamante a lama / scalpello | Facce piane e ritocco di forma | Più contatto, raddrizzatura più rapida | Forza maggiore; mantenere passate leggere sul CBN |
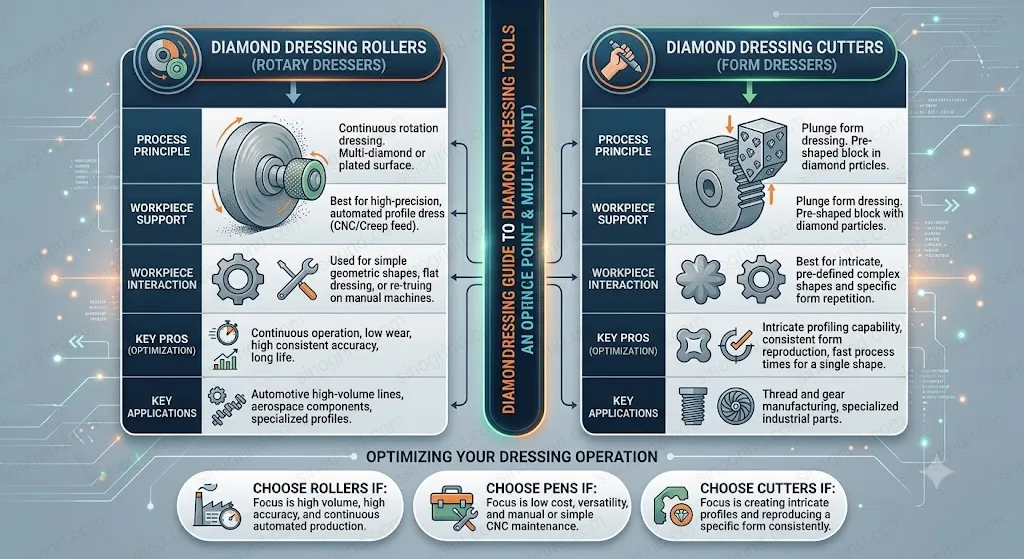
| Rullo diamantato rotativo | CBN vetrificato di forma, ingranaggi e mole di produzione | Profilo costante, adatto alla ravvivatura CNC | Richiede controllo del rapporto di velocità e mandrino di ravvivatura rigido |
| Disco diamantato | Mole a faccia e a tazza | Contatto ampio, efficiente | Calore e forza; verificare refrigerante e direzione |
| Ruota dentata diamantata | Mole CBN vetrificate filettate per ingranaggi | Genera il profilo della vite senza fine | Specifica per profilo; allineamento e rapporto sono critici |
| Pietra all'alumina / acciaio dolce | Condizionamento di CBN vetrificato e in resina | Apre la faccia senza modificare sensibilmente il profilo | Non sostituisce la raddrizzatura; usare pressione leggera |
| Pietra al SiC / elettrolitico | CBN con legante metallico | Apre un legante metallico chiuso | Specifico per processo; confermare con il costruttore della mola |
Ravvivatura con diamante fisso
Per una mola CBN vetrificata a faccia piana, montare rigidamente un diamante a punta singola o a lama affilato e posizionarlo leggermente sotto il centro, secondo la macchina e il progetto del ravvivatore. Usare una piccola profondità di passata, un traversamento costante e diverse passate di scarico. La prima passata stabilisce il contatto; le successive rimuovono il minimo necessario per pulire la faccia. Avanzare troppo in una sola passata genera forza, scheggia il legante e può danneggiare il diamante.
Mantenere affilato il ravvivatore. Un diamante arrotondato striscia, brucia il legante e produce una faccia lucidata che brucerà il pezzo. Ruotare o cambiare indice al diamante secondo il progetto e sostituirlo quando smette di tagliare. Non usare mai un ravvivatore incrinato o saldato male.
Ravvivatura rotativa e mole di forma
I rulli diamantati rotativi si usano dove il profilo deve essere generato in modo accurato e ripetibile, soprattutto su mole CBN vetrificate per ingranaggi, profili e creep-feed. Ravvivatore e mola ruotano con un rapporto di velocità controllato e l'avanzamento è programmato in piccoli incrementi con scarico finale. L'attrezzaggio è meno tollerante della ravvivatura fissa: run-out del rullo, allineamento, rapporto, refrigerante e rigidità della macchina influenzano tutti il risultato.
Per le mole filettate da ingranaggi, una ruota dentata diamantata o un rullo di profilo genera la forma della vite senza fine. Il ravvivatore deve corrispondere al modulo e all'angolo di pressione richiesti, e il programma di ravvivatura deve tenere conto dell'usura della mola. Ispezionare i primi pezzi dopo la ravvivatura, non solo la mola.
Ravvivatura di contatto
La ravvivatura di contatto rimuove una quantità molto piccola di legante per ripristinare l'affilatura senza modificare sensibilmente il profilo. È utile in produzione quando la mola è ancora geometricamente buona ma ha iniziato a lucidarsi. L'avanzamento è tipicamente di pochi micrometri, con una o due passate e senza tentare di correggere la dimensione. Poiché la profondità è così ridotta, risoluzione della macchina, stabilità termica e condizione del ravvivatore contano più che in una ravvivatura convenzionale.
La ravvivatura di contatto non risolve il caso di una mola non rotonda o intasata in profondità nei pori. In quei casi occorre prima raddrizzare la mola e pulire l'impianto del refrigerante.
Condizionamento dopo la raddrizzatura
Una mola CBN appena raddrizzata può essere troppo chiusa per tagliare. Il condizionamento apre i ponti di legante ed espone il grano. Sul CBN vetrificato e in resina, una pietra all'alumina o un blocchetto di acciaio dolce passati leggermente sulla faccia sono un metodo comune. Sul legante metallico può servire una pietra al carburo di silicio o un processo elettrolitico. L'obiettivo è una faccia uniforme e aperta, non lucidata.
Condizionare con il refrigerante in funzione e a velocità della mola prudente. Fermarsi quando la faccia appare uniforme e la mola taglia senza strisciare. Un condizionamento eccessivo arrotonda il grano e rimuove legante che stava facendo un lavoro utile.
Parametri di ravvivatura tipici
| Parametro | Punto di partenza tipico | Note |
|---|---|---|
| Profondità per passata, diamante fisso | 0,005–0,02 mm | Più leggera per grana fine e forme; diverse passate invece di una profonda |
| Velocità di traversamento | Moderata e costante | Troppo veloce lascia un motivo elicoidale; troppo lenta brucia il legante |
| Passate di scarico | 1–3 | Puliscono senza ulteriore avanzamento |
| Profondità di ravvivatura di contatto | Qualche µm | Ripristina l'affilatura, non la geometria |
| Rapporto di velocità del ravvivatore rotativo | Stabilito da progetto di mola e ravvivatore | Seguire la raccomandazione del costruttore; verificare sul primo pezzo |
| Refrigerante durante la ravvivatura | In funzione, puntato sul contatto | Evacua i detriti; protegge ravvivatore e mola |
Solo punti di partenza. I valori corretti dipendono da legante, grana, concentrazione, dimensioni della mola, macchina e ravvivatore. Confermare con il costruttore della mola.
Quando ravvivare
Ravvivare su evidenza, non per abitudine. Segnali utili sono un aumento della potenza del mandrino di circa il 20–30% rispetto alla linea di base stabile, una deriva della Ra o della finitura visiva, intasamento visibile sulla faccia, bruciature o colori di rinvenimento, chatter o un cambiamento del suono di rettifica. Nella produzione ad alto volume un intervallo fisso può essere appropriato una volta nota la curva di usura, ma l'intervallo deve basarsi sul comportamento misurato.
| Segnale | Cosa suggerisce | Azione |
|---|---|---|
| Aumento di potenza con avanzamento stabile | Faccia che si arrotonda o si intasa | Ravvivatura di contatto; controllare refrigerante e filtrazione |
| Deriva della finitura | Appiattimento dei grani o lucidatura della mola | Ravvivare e condizionare; controllare grana e legante |
| Bruciatura | Calore, faccia arrotondata o refrigerante insufficiente | Sistemare il refrigerante, ravvivare, ridurre l'avanzamento |
| Deriva di forma o dimensione | Usura della mola o del ravvivatore | Raddrizzare la mola; ispezionare il ravvivatore |
| Chatter dopo un cambio mola | Equilibratura, montaggio o run-out del ravvivatore | Equilibrare e controllare prima di ravvivare ancora |
Ravvivare una mola di forma senza perdere il profilo
Le mole di forma portano la geometria del pezzo in un bordo stretto, quindi ogni passata di ravvivatura è un prelievo da un bilancio finito di profilo. Stabilire posizione della mola e riferimento del ravvivatore prima della prima passata e registrare gli offset. Usare un ciclo di ravvivatura CNC con piccoli incrementi invece di movimenti manuali e lasciare che la macchina scarichi alla fine del ciclo. Se il profilo è complesso, ispezionare un pezzo ravvivato o una traccia di profilo prima di avviare la produzione.
L'usura del ravvivatore modifica il profilo gradualmente. Un rullo diamantato che ha perso uno spigolo produrrà una forma arrotondata che può ancora superare un controllo visivo. Registrare il numero di ravvivature per ravvivatore e ispezionare rullo o ruota dentata a un intervallo definito. Per le mole da ingranaggi, controllare il primo pezzo per inclinazione del profilo ed errore di angolo di pressione, non solo per dimensione.
Controllare la ravvivatura prima di dare la colpa alla mola
Dopo la ravvivatura, eseguire un breve test e osservare quattro cose: la mola taglia liberamente, la potenza è stabile, la finitura è uniforme su tutta la faccia e la geometria è corretta. Una mola che taglia solo da un lato può avere una conicità o un'ombra di refrigerante. Una mola che luccica e striscia può essere troppo chiusa. Una mola che produce un motivo elicoidale può essere stata traversata troppo in fretta.
Registrare tipo di ravvivatore, profondità, traversamento, rapporto di velocità e numero di passate di scarico. Quando lo stesso lavoro torna mesi dopo, quel dato è la differenza tra un attrezzaggio rapido e una giornata di tentativi.
Sicurezza e movimentazione
Le mole CBN sono sicure se trattate come utensili abrasivi di precisione, ma immagazzinano energia considerevole alla velocità di esercizio. Ispezionare per cricche o bordi scheggiati prima del montaggio, usare flange e coppia corrette e non superare mai la velocità marcata. Tenersi a distanza durante la prima rotazione dopo il montaggio o la ravvivatura e usare il riparo della macchina. I ravvivatori diamantati sono fragili e possono frantumarsi se troppo sbalzati o disallineati, quindi montarli con sbalzo minimo e il supporto raccomandato.
Conservare le mole in un luogo asciutto e stabile e proteggere lo strato attivo dagli urti. Un bordo CBN scheggiato non è un problema estetico: cambia l'equilibratura e può propagarsi. Nel dubbio, togliere la mola dal servizio.
Errori comuni
- Ravvivare troppo in profondità. Rimuove strato attivo costoso e accorcia la durata senza migliorare il taglio.
- Usare un diamante arrotondato. Il ravvivatore striscia, la faccia si lucida e il pezzo successivo si brucia.
- Ravvivare senza refrigerante. Il calore danneggia legante e ravvivatore e i detriti restano nella faccia.
- Condizionare fino a lucidare la mola. Una faccia chiusa e lucida non è affilata.
- Cambiare la mola prima di controllare il ravvivatore. Molte «mole difettose» sono in realtà attrezzaggi di ravvivatura difettosi.
- Ignorare il run-out. La raddrizzatura non compensa una mola montata male o una conicità del mandrino danneggiata.
Se la ravvivatura non ripristina le prestazioni, seguire la sequenza di risoluzione dei problemi prima di ordinare una mola diversa. La causa è spesso legata a montaggio, refrigerante o parametri.