
 : +86 15874211461


Risposta rapida: procedere in questo ordine: montaggio e run-out, adduzione e filtrazione del refrigerante, ravvivatura e condizione della faccia, parametri, e solo alla fine la specifica della mola. La bruciatura di solito significa refrigerante insufficiente, avanzamento eccessivo o faccia arrotondata. L'intasamento indica una faccia troppo chiusa o una grana troppo fine. Il chatter rimanda a equilibratura, rigidità o grado della mola. La durata breve rimanda a legante, concentrazione, velocità o refrigerante contaminato.
Letture correlate: Velocità e refrigerante delle mole CBN · Ravvivatura e raddrizzatura delle mole CBN · Tipi di legante per mole CBN.
Diagnosticare nell'ordine giusto
Quando una mola CBN lavora male, l'istinto è cambiarla. Di solito è la risposta più costosa e più lenta. La maggior parte dei guasti si introduce prima che la mola arrivi al mandrino: una conicità sporca, una flangia danneggiata, una mola montata senza controllo del run-out, un ugello che non punta più sull'arco, un filtro in bypass o un ravvivatore consumato da settimane.
Seguire i controlli in un ordine fisso. Sembra più lento che sostituire la mola, ma impedisce che lo stesso guasto si ripeta con quella nuova. Solo dopo aver confermato le basi del processo conviene rivedere la specifica.
- Montaggio: conicità e flange pulite, coppia corretta, mola controllata con comparatore, equilibratura verificata.
- Refrigerante: tipo, concentrazione, portata, pressione, direzione dell'ugello, filtrazione, temperatura.
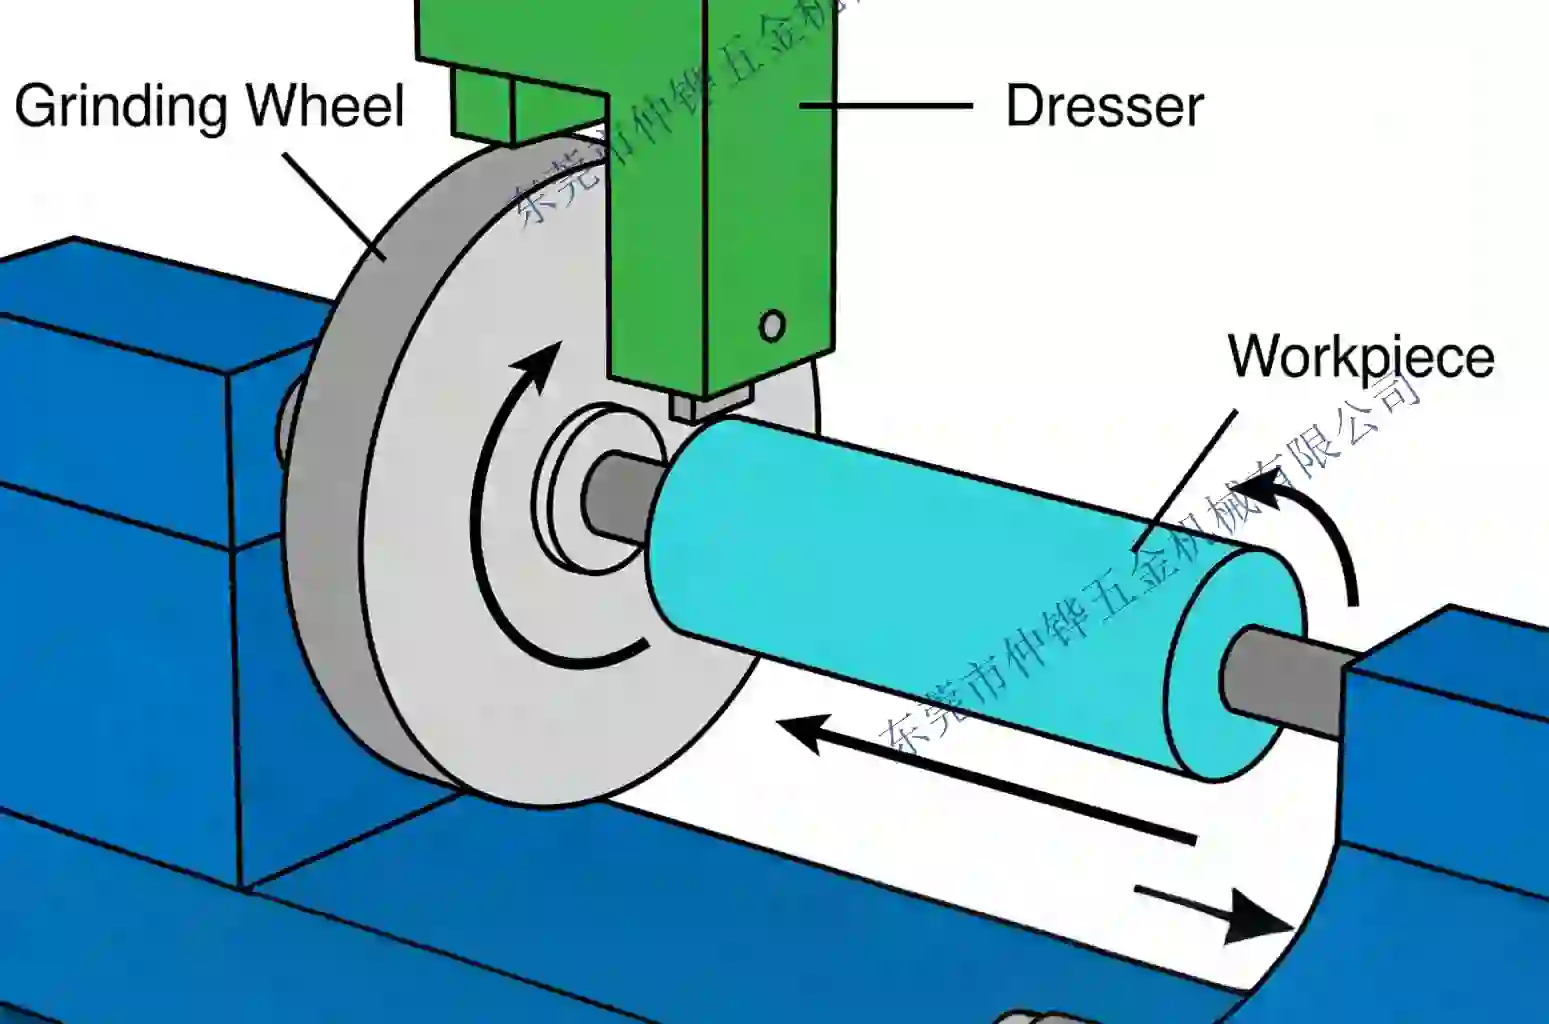
- Ravvivatura: condizione del ravvivatore, profondità, traversamento, condizionamento, aspetto della faccia.
- Parametri: velocità, avanzamento, traversamento, scarico, sosta, tempo ciclo.
- Macchina: rigidità del mandrino, gioco delle slitte, supporto dell'attrezzatura, stabilità termica.
- Specifica: legante, grana, concentrazione, grado e forma.
Tabella principale dei sintomi
| Sintomo | Causa probabile | Correzione | Conferma con |
|---|---|---|---|
| Bruciature, colori di rinvenimento, perdita di durezza | Refrigerante insufficiente, avanzamento alto, faccia arrotondata o intasata | Ripristinare direzione e portata dell'ugello; ravvivare; ridurre l'avanzamento | Potenza in calo e finitura pulita dopo la correzione |
| Intasamento, metallo lucido sulla faccia | Grana troppo fine, legante troppo chiuso, refrigerante sporco | Aprire la faccia; grana più grossa o legante più aperto; pulire il refrigerante | La faccia appare aperta e taglia liberamente |
| Lucidatura, la mola striscia invece di tagliare | Ravvivatore arrotondato, ravvivatura troppo profonda o troppo fine, mola troppo dura | Sostituire o ruotare il ravvivatore; condizionare; regolare il grado | Potenza del mandrino che torna alla linea di base |
| Chatter, segni di vibrazione | Squilibrio, run-out, attrezzatura debole, mola troppo dura | Equilibrare e controllare; migliorare il supporto; regolare il grado | La spaziatura dei segni cambia con la velocità |
| Finitura superficiale scadente | Mola arrotondata o intasata, grana troppo grossa, ravvivatura troppo grossa | Ravvivare più fine; usare grana più fine; controllare il ravvivatore | La Ra migliora su tutta la faccia |
| Durata breve della mola | Legante troppo tenero, concentrazione bassa, velocità alta, contaminazione | Legante più robusto o concentrazione più alta; verificare la velocità; filtrare il refrigerante | La velocità di usura si normalizza su più pezzi |
| Perdita di forma / deriva dimensionale | Concentrazione o legante troppo deboli, ravvivatura troppo profonda, usura del ravvivatore | Concentrazione più alta; legante più robusto; ravvivatura più leggera | La traccia di profilo resta in tolleranza |
| Scheggiature del filo sul pezzo | Mola troppo grossa, vibrazione, sosta, supporto insufficiente | Grana più fine; ridurre la sosta; migliorare il supporto | Ispezione del filo con ingrandimento |
| Potenza del mandrino alta fin dall'inizio | Mola troppo dura o chiusa, velocità sbagliata, contatto eccessivo | Aprire la faccia; ridurre il contatto; verificare la velocità | La potenza torna nell'intervallo atteso |
| Rottura della mola o scheggiatura del bordo | Urto, danno al montaggio, sovravelocità, shock termico | Togliere dal servizio; ispezionare movimentazione e ripari | Nessuna cricca dopo la sostituzione |
Bruciatura: il primo sospetto è il refrigerante
La bruciatura è un danno termico, e la rettifica CBN genera calore nell'arco di contatto anche quando la mola taglia liberamente. Prima di cambiare la mola, verificare che il refrigerante arrivi davvero all'arco. Un ugello può sembrare a posto mentre il getto è deviato dal riparo, ostruito dal truciolo o troppo lontano per penetrare la barriera d'aria. Controllare la portata all'ugello, non solo la pressione della pompa.
Se il refrigerante è corretto, ispezionare la faccia. Una mola lucidata o intasata striscia e converte la potenza del mandrino in calore. Ravvivare e condizionare, poi eseguire un ciclo breve. Se la bruciatura persiste con avanzamento basso, faccia pulita e refrigerante buono, la mola può essere troppo dura o troppo fine per l'area di contatto. Quello è il momento di discutere la specifica con il costruttore, non prima.
Controllare il pezzo, non solo il colore
I colori di rinvenimento non sono un test affidabile su ogni acciaio. Una superficie bruciata può sembrare normale e aver comunque perso durezza o sviluppato uno strato bianco. Usare controlli di durezza o un attacco chimico controllato su un provino quando il processo è nuovo, il materiale cambia o il cliente richiede evidenze di integrità superficiale.
Intasamento e lucidatura
L'intasamento è materiale del pezzo incastrato nella faccia della mola; la lucidatura è una superficie spenta e lucida in cui i grani si sono appiattiti ma il legante non li ha liberati. Entrambi riducono il taglio e alzano il calore, ma le correzioni sono diverse. L'intasamento risponde spesso a una filtrazione migliore, più refrigerante e una faccia più aperta. La lucidatura risponde spesso a un ravvivatore più affilato e a una ravvivatura più leggera, oppure a un grado più tenero se la mola è davvero troppo dura per l'operazione.
Non aumentare l'avanzamento per «forzare» una mola lucidata a tagliare. Aggiunge calore e può danneggiare il pezzo. Prima si ripristina la faccia.
Chatter e vibrazioni
Il chatter è un problema di vibrazione, non di finitura. Le cause comuni sono squilibrio della mola, run-out di montaggio, un'attrezzatura debole, un cuscinetto del mandrino usurato, una mola troppo dura per il carico o una frequenza naturale nel sistema macchina-attrezzatura-pezzo. La spaziatura dei segni cambia spesso con il regime del mandrino, il che aiuta a distinguere una vibrazione forzata da una risonanza.
Equilibrare e controllare prima la mola, poi verificare supporto e serraggio dell'attrezzatura. Se la sorgente è la mola, un grado più tenero o una struttura più aperta possono ridurre la forza che alimenta la vibrazione. Non tentare di eliminare il chatter con la ravvivatura finché il montaggio non è corretto.
Durata breve della mola
Una durata breve può significare che la mola si consuma troppo in fretta, oppure che viene ravvivata troppo spesso. Separare i due casi registrando usura per pezzo e frequenza di ravvivatura. Se l'usura per pezzo è alta, controllare resistenza del legante, concentrazione, velocità e contaminazione del refrigerante. Se l'usura è normale ma la ravvivatura è frequente, la mola può lucidarsi perché grado o ravvivatura sono sbagliati.
Un refrigerante contaminato accelera l'usura per abrasione e può otturare la faccia. Un filtro che va in bypass sotto pressione rimanda i detriti direttamente al taglio. Controllare il differenziale del filtro e pulire il serbatoio prima di ordinare una mola più costosa.
Finitura scadente e perdita di forma
I problemi di finitura derivano di solito dalla faccia della mola, dalla grana o dalla ravvivatura. Ispezionare la faccia in luce radente: una faccia aperta e uniforme deve sembrare una superficie abrasiva fine, non uno specchio. Se la faccia è lucida, ravvivare e condizionare. Se la finitura resta ruvida, controllare che il ravvivatore non abbia la punta consumata e che la grana non abbia grani fuori misura. Se la finitura non è uniforme su tutta la faccia, controllare distribuzione del refrigerante e conicità della mola.
La perdita di forma è un problema di usura o di ravvivatura. Una concentrazione più alta e un legante più robusto migliorano la tenuta della forma, ma una profondità di ravvivatura eccessiva può rimuovere il profilo più in fretta della rettifica. Registrare il numero di ravvivature per pezzo e la traccia di profilo dopo ogni ravvivatura.
Tre andamenti da riconoscere
Bruciatura che compare solo a fine turno. Mola e refrigerante sono probabilmente a posto a freddo. Con il riscaldamento di macchina e refrigerante cambiano comportamento del flusso, viscosità e dilatazioni termiche. Controllare temperatura del refrigerante, livello del serbatoio e prestazioni del refrigeratore, e confrontare la traccia di potenza a inizio e fine turno. Un processo stabile solo a freddo non è stabile.
Intasamento che inizia dopo un cambio mola. La nuova mola può avere un grado diverso, ma la causa più comune è che il refrigerante è stato disturbato durante il cambio, uno straccio o un truciolo ostruisce l'ugello, oppure la nuova mola non è stata condizionata. Ispezionare faccia e ugello prima di dare per scontato che la mola sia sbagliata.
Chatter che compare su una sola caratteristica. Se la stessa mola taglia silenziosamente altrove, il problema è probabilmente il supporto dell'attrezzatura o la geometria del pezzo, non la mola. Controllare serraggio, supporto sotto il taglio e rigidità delle sezioni sottili. Un cambio mola non risolve un pezzo flessibile.
Usura della mola o usura della macchina?
Non ogni deriva dimensionale è usura della mola. Un mandrino che cresce termicamente, una slitta che ha perso precarico, un'attrezzatura che si sposta o una contropunta che flette possono produrre una deriva che sembra usura della mola. Separare i casi rettificando una serie breve con mola fissa e senza ravvivatura, poi misurando dimensione e forma all'inizio e alla fine. Se la deriva è regolare e ripetibile con la temperatura, il sospetto è la macchina. Se correla con usura della mola o ravvivatura, il sospetto è mola o ravvivatore.
Questa distinzione conta perché una mola più dura non risolve una deriva termica: rende solo peggiore la bruciatura. I controlli macchina sono anche più economici di una nuova specifica.
Controlli preventivi che evitano guasti ripetuti
- Registrare la potenza del mandrino su un pezzo noto buono e confrontarla dopo ogni cambio mola o refrigerante.
- Ispezionare la faccia della mola in luce radente all'inizio di ogni turno; una faccia lucidata è visibile prima che il pezzo si bruci.
- Controllare la direzione dell'ugello con la mola in rotazione e il riparo montato, non a macchina ferma.
- Tenere traccia della durata dei ravvivatori e ruotarli o sostituirli prima che la punta si arrotondi.
- Registrare ogni settimana concentrazione del refrigerante, pressione del filtro e temperatura del serbatoio.
- Conservare la foto di una faccia buona e di una finitura buona come riferimento visivo.
Quando chiamare il costruttore della mola
Chiamare quando si può descrivere il guasto con evidenze: materiale e durezza, specifica della mola, macchina, refrigerante, velocità, avanzamento, procedura di ravvivatura, traccia di potenza, finitura e una foto della faccia della mola e del pezzo. Queste informazioni permettono a un tecnico applicativo di distinguere un problema di grado da un problema di processo. Una richiesta che dice solo «la mola brucia» non può ricevere una risposta affidabile.
Usare lo strumento di selezione per mole diamantate e CBN per confrontare la specifica attuale con l'applicazione, poi inviare i dettagli per la revisione.














