
 : +86 15874211461


Szybka odpowiedź: Diagnozuj w tej kolejności: mocowanie i bicie, podawanie i filtracja chłodziwa, obciąganie i stan powierzchni, parametry, a dopiero potem specyfikacja ściernicy. Przypalenie zwykle oznacza brak chłodziwa, nadmierny dosuw lub stępioną powierzchnię. Zalepianie oznacza zbyt zamkniętą powierzchnię lub zbyt drobne ziarno. Drgania wskazują na wyważenie, sztywność lub twardość ściernicy. Krótka żywotność wskazuje na spoiwo, koncentrację, prędkość lub zanieczyszczone chłodziwo.
Powiązane lektury: Prędkość i chłodziwo w szlifowaniu CBN · Obciąganie i wyrównywanie ściernic CBN · Rodzaje spoiw ściernic CBN.
Diagnozuj we właściwej kolejności
Gdy ściernica CBN pracuje źle, odruch każe ją wymienić. To zwykle najdroższa i najwolniejsza reakcja. Większość usterek powstaje, zanim ściernica trafi na wrzeciono: brudny stożek, uszkodzony kołnierz, ściernica zamocowana bez sprawdzenia bicia, dysza, która przestała celować w łuk, filtr z obejściem albo obciągacz zużyty od tygodni.
Przechodź przez kontrole w ustalonej kolejności. Wydaje się to wolniejsze niż wymiana ściernicy, ale zapobiega powtórzeniu tej samej usterki z nową ściernicą. Dopiero po potwierdzeniu podstaw procesu należy wracać do specyfikacji.
- Mocowanie: czysty stożek i kołnierze, właściwy moment, sprawdzone bicie, skontrolowane wyważenie.
- Chłodziwo: rodzaj, stężenie, przepływ, ciśnienie, ustawienie dyszy, filtracja, temperatura.
- Obciąganie: stan obciągacza, głębokość, przesuw, kondycjonowanie, wygląd powierzchni.
- Parametry: prędkość, dosuw, przesuw, wyiskrzanie, przetrzymanie, czas cyklu.
- Maszyna: sztywność wrzeciona, luz prowadnic, podparcie uchwytu, stabilność termiczna.
- Specyfikacja: spoiwo, ziarno, koncentracja, twardość i kształt.
Główna tabela objawów
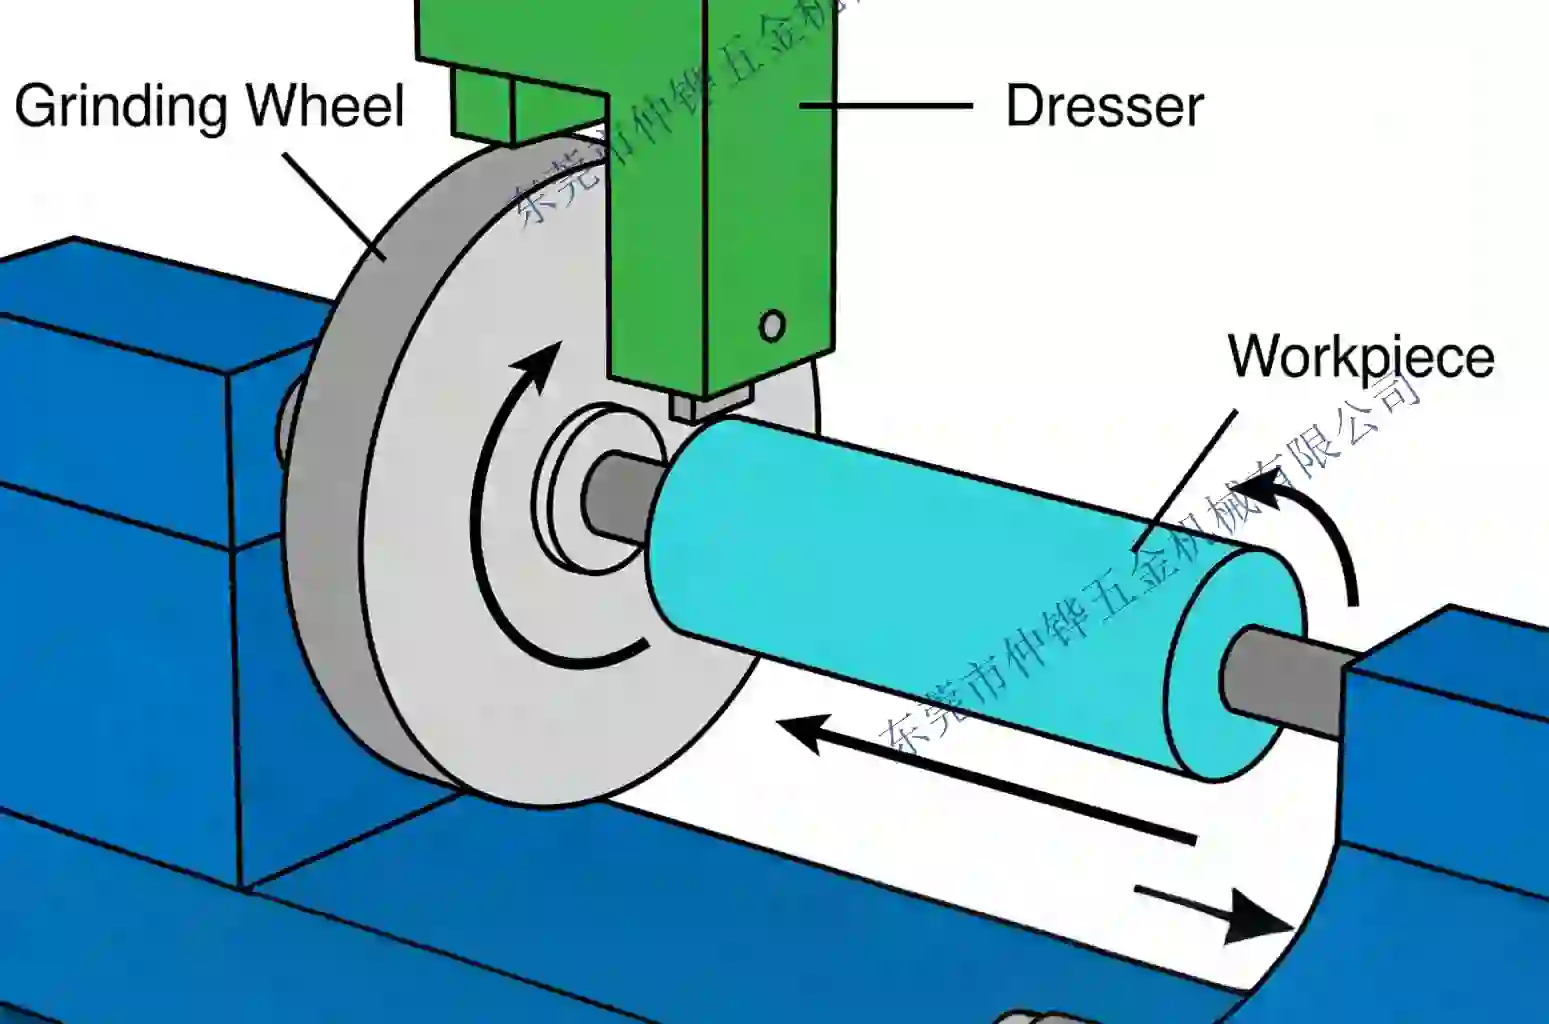
| Objaw | Prawdopodobna przyczyna | Naprawa | Potwierdzenie |
|---|---|---|---|
| Przypalenie, kolory odpuszczania, spadek twardości | Brak chłodziwa, duży dosuw, stępiona lub zalepiona powierzchnia | Przywróć ustawienie i przepływ dyszy; obciągnij; zmniejsz dosuw | Spadek mocy i czyste wykończenie po naprawie |
| Zalepianie, błyszczący metal na powierzchni | Zbyt drobne ziarno, zbyt ciasne spoiwo, brudne chłodziwo | Otwórz powierzchnię; grubsze ziarno lub bardziej otwarte spoiwo; oczyść chłodziwo | Powierzchnia wygląda otwarcie i tnie swobodnie |
| Zaskliwienie, ściernica trze zamiast ciąć | Tępy obciągacz, zbyt głębokie lub zbyt drobne obciąganie, zbyt twarda ściernica | Wymień lub indeksuj obciągacz; skondycjonuj; dostosuj twardość | Moc wrzeciona spada do linii bazowej |
| Drgania, ślady wibracji | Niewyważenie, bicie, słaby uchwyt, zbyt twarda ściernica | Wyważ i sprawdź bicie; popraw podparcie; dostosuj twardość | Rozstaw śladów zmienia się z prędkością |
| Słabe wykończenie powierzchni | Stępiona lub zalepiona ściernica, zbyt grube ziarno, zbyt szorstkie obciąganie | Obciągnij drobniej; użyj drobniejszego ziarna; sprawdź obciągacz | Ra poprawia się na całej powierzchni |
| Krótka żywotność ściernicy | Zbyt miękkie spoiwo, niska koncentracja, wysoka prędkość, zanieczyszczenie | Mocniejsze spoiwo lub wyższa koncentracja; sprawdź prędkość; filtruj chłodziwo | Tempo zużycia normalizuje się po kilku częściach |
| Utrata kształtu / dryf wymiaru | Zbyt słaba koncentracja lub spoiwo, zbyt głębokie obciąganie, zużycie obciągacza | Wyższa koncentracja; mocniejsze spoiwo; lżejsze obciąganie | Ślad profilu pozostaje w tolerancji |
| Wykruszanie krawędzi części | Zbyt gruba ściernica, drgania, przetrzymanie, słabe podparcie | Drobniejsze ziarno; skróć przetrzymanie; popraw podparcie | Kontrola krawędzi pod powiększeniem |
| Wysoka moc wrzeciona od początku | Zbyt twarda lub zamknięta ściernica, zła prędkość, nadmierny kontakt | Otwórz powierzchnię; zmniejsz kontakt; sprawdź prędkość | Moc wraca do oczekiwanego zakresu |
| Pęknięcie ściernicy lub wykruszenie obrzeża | Uderzenie, uszkodzenie przy montażu, przekroczenie prędkości, szok termiczny | Wycofaj z eksploatacji; sprawdź obchodzenie się i osłony | Brak pęknięć po wymianie |
Przypalenie: pierwszym podejrzanym jest chłodziwo
Przypalenie to uszkodzenie termiczne, a szlifowanie CBN wydziela ciepło w łuku styku nawet wtedy, gdy ściernica tnie swobodnie. Zanim zmienisz ściernicę, sprawdź, czy chłodziwo faktycznie dociera do łuku. Dysza może wyglądać poprawnie, podczas gdy strumień jest odchylany przez osłonę, blokowany wiórami lub zbyt oddalony, by przebić barierę powietrza. Sprawdzaj przepływ na dyszy, nie tylko ciśnienie pompy.
Jeśli chłodziwo jest prawidłowe, sprawdź powierzchnię. Zaskliwiona lub zalepiona ściernica trze i zamienia moc wrzeciona w ciepło. Obciągnij ją i skondycjonuj, a następnie wykonaj krótki cykl. Jeśli przypalenie utrzymuje się przy niskim dosuwie, czystej powierzchni i dobrym chłodziwie, ściernica może być zbyt twarda lub zbyt drobna dla pola styku. To moment na rozmowę z producentem o specyfikacji, nie wcześniej.
Sprawdzaj część, nie tylko kolor
Kolory odpuszczania nie są wiarygodnym testem przypalenia dla każdej stali. Przypalona powierzchnia może wyglądać normalnie, a mimo to stracić twardość lub mieć warstwę białą. Używaj kontroli twardości lub kontrolowanego trawienia próbki, gdy proces jest nowy, materiał się zmienia albo klient wymaga dowodów integralności powierzchni.
Zalepianie i zaskliwienie
Zalepianie to materiał przedmiotu wbity w powierzchnię ściernicy; zaskliwienie to stępiona, błyszcząca powierzchnia, na której ziarna się spłaszczyły, ale spoiwo ich nie uwolniło. Oba zmniejszają cięcie i podnoszą ciepło, ale naprawa jest inna. Zalepianie często reaguje na lepszą filtrację, więcej chłodziwa i bardziej otwartą powierzchnię. Zaskliwienie często reaguje na ostrzejszy obciągacz i lżejsze obciąganie albo na miększą twardość, jeśli ściernica jest naprawdę zbyt twarda do tej operacji.
Nie zwiększaj dosuwu, aby „zmusić” zaskliwioną ściernicę do cięcia. To dodaje ciepło i może uszkodzić część. Najpierw przywróć powierzchnię.
Drgania i wibracje
Drgania to problem wibracji, nie wykończenia. Typowe przyczyny to niewyważenie ściernicy, bicie przy montażu, słaby uchwyt, zużyte łożysko wrzeciona, zbyt twarda ściernica do obciążenia lub częstotliwość własna układu maszyna-uchwyt-przedmiot. Rozstaw śladów często zmienia się z obrotami wrzeciona, co pomaga odróżnić wibrację wymuszoną od rezonansu.
Najpierw wyważ i sprawdź bicie ściernicy, potem podparcie i mocowanie uchwytu. Jeśli źródłem jest ściernica, miększa twardość lub bardziej otwarta struktura mogą zmniejszyć siłę napędzającą wibrację. Nie próbuj usuwać drgań obciąganiem, dopóki mocowanie nie jest prawidłowe.
Krótka żywotność ściernicy
Krótka żywotność może oznaczać, że ściernica zużywa się zbyt szybko albo że jest zbyt często obciągana. Rozdziel te dwa przypadki, zapisując zużycie ściernicy na część i częstotliwość obciągania. Jeśli zużycie na część jest wysokie, sprawdź wytrzymałość spoiwa, koncentrację, prędkość i zanieczyszczenie chłodziwa. Jeśli zużycie jest normalne, ale obciąganie częste, ściernica może się zaskliwiać z powodu złej twardości lub obciągania.
Zanieczyszczone chłodziwo przyspiesza zużycie przez ścieranie i może zatykać powierzchnię. Filtr przechodzący na obejście przy wzroście ciśnienia zawraca drobiny prosto do cięcia. Sprawdź różnicę ciśnień na filtrze i oczyść zbiornik, zanim zamówisz droższą ściernicę.
Słabe wykończenie i utrata kształtu
Problemy z wykończeniem zwykle pochodzą od powierzchni ściernicy, ziarna lub obciągania. Oglądaj powierzchnię pod światło: równa, otwarta powierzchnia powinna wyglądać jak drobna powierzchnia ścierna, a nie lustro. Jeśli jest błyszcząca, obciągnij i skondycjonuj. Jeśli wykończenie nadal jest szorstkie, sprawdź zużycie punktu obciągacza i skrajne ziarna. Jeśli wykończenie jest nierówne na całej powierzchni, sprawdź rozdział chłodziwa i stożkowatość ściernicy.
Utrata kształtu to problem zużycia lub obciągania. Wyższa koncentracja i mocniejsze spoiwo poprawiają zachowanie kształtu, ale nadmierna głębokość obciągania może usuwać profil szybciej niż szlifowanie. Śledź liczbę obciągnięć na część i ślad profilu po każdym obciąganiu.
Trzy wzorce warte rozpoznania
Przypalenie pojawiające się tylko pod koniec zmiany. Ściernica i chłodziwo są prawdopodobnie w porządku na zimno. Gdy maszyna i chłodziwo się nagrzewają, zmieniają się przepływ, lepkość i rozszerzalność termiczna. Sprawdź temperaturę chłodziwa, poziom w zbiorniku i wydajność chłodzenia oraz porównaj przebieg mocy na początku i na końcu zmiany. Proces stabilny tylko na zimno nie jest stabilny.
Zalepianie rozpoczynające się po wymianie ściernicy. Nowa ściernica może mieć inną twardość, ale częstszą przyczyną jest naruszenie chłodziwa podczas wymiany, szmata lub wiór blokujący dyszę albo brak kondycjonowania nowej ściernicy. Sprawdź powierzchnię i dyszę, zanim uznasz, że ściernica jest zła.
Drgania tylko na jednej cesze. Jeśli ta sama ściernica gdzie indziej tnie cicho, problemem jest prawdopodobnie podparcie uchwytu lub geometria części, a nie ściernica. Sprawdź mocowanie, podparcie pod cięciem i sztywność cienkich przekrojów. Wymiana ściernicy nie naprawi elastycznej części.
Zużycie ściernicy czy zużycie maszyny?
Nie każdy dryf wymiaru to zużycie ściernicy. Wrzeciono rosnące termicznie, prowadnica z utraconym napięciem wstępnym, pełzający uchwyt lub uginający się konik mogą dawać dryf wyglądający jak zużycie ściernicy. Rozdziel je, szlifując krótki przebieg ze stałą ściernicą i bez obciągania, a następnie mierząc wymiar i kształt na początku i na końcu. Jeśli dryf jest gładki i powtarzalny wraz z temperaturą, podejrzewaj maszynę. Jeśli koreluje ze zużyciem ściernicy lub obciąganiem, podejrzewaj ściernicę lub obciągacz.
To rozróżnienie ma znaczenie, ponieważ twardsza ściernica nie naprawi dryfu termicznego, a tylko pogorszy przypalenie. Kontrole maszyny są też tańsze niż nowa specyfikacja.
Kontrole zapobiegawcze, które unikają powtarzania usterek
- Zapisuj moc wrzeciona dla znanej dobrej części i porównuj ją po każdej wymianie ściernicy lub chłodziwa.
- Oglądaj powierzchnię ściernicy pod światło na początku każdej zmiany; zaskliwiona powierzchnia jest widoczna, zanim część się przypali.
- Sprawdzaj ustawienie dyszy przy pracującej ściernicy i założonej osłonie, nie przy zatrzymanej maszynie.
- Śledź żywotność obciągacza i obracaj lub wymieniaj go, zanim punkt stępieje.
- Zapisuj co tydzień stężenie chłodziwa, ciśnienie filtra i temperaturę zbiornika.
- Trzymaj zdjęcie dobrej powierzchni ściernicy i dobrego wykończenia części jako odniesienie wizualne.
Kiedy zadzwonić do producenta ściernicy
Zadzwoń, gdy potrafisz opisać usterkę dowodami: materiał i twardość, specyfikacja ściernicy, maszyna, chłodziwo, prędkość, dosuw, procedura obciągania, przebieg mocy, wykończenie oraz zdjęcie powierzchni ściernicy i części. Takie informacje pozwalają inżynierowi aplikacyjnemu odróżnić problem twardości od problemu procesu. Zapytanie zawierające tylko „ściernica przypala” nie może zostać wiarygodnie obsłużone.
Użyj narzędzia doboru ściernic diamentowych i CBN, aby sprawdzić obecną specyfikację względem zastosowania, a następnie prześlij szczegóły do przeglądu.














