
 : +86 15874211461


Kısa cevap: Sorunları şu sırayla giderin: bağlama ve salgı, soğutma sıvısı beslemesi ve filtrasyon, düzeltme ve yüzey durumu, parametreler, en son tekerlek spesifikasyonu. Yanma genellikle soğutma sıvısı yetersizliği, aşırı dalma veya kör yüzey anlamına gelir. Yüklenme yüzeyin çok kapalı ya da tanenin çok ince olduğunu gösterir. Titreşim denge, rijitlik veya tekerlek sınıfına işaret eder. Kısa ömür bağlayıcı, konsantrasyon, hız veya kirli soğutma sıvısına bağlıdır.
İlgili okumalar: CBN hızı ve soğutma sıvısı · CBN düzeltme ve doğrultma · CBN tekerlek bağlayıcı türleri.
Doğru sırayla teşhis edin
Bir CBN tekerlek kötü performans gösterdiğinde içgüdü tekerleği değiştirmektir. Bu genellikle en pahalı ve en yavaş tepkidir. Arızaların çoğu tekerlek mile ulaşmadan önce ortaya çıkar: kirli koni, hasarlı flanş, komparatörle kontrol edilmeden monte edilmiş tekerlek, artık yaya yönelmeyen meme, by-pass yapan filtre veya haftalardır aşınmış bir düzeltici.
Kontrolleri sabit bir sırayla yapın. Tekerleği değiştirmekten daha yavaş hissettirir, ancak aynı arızanın yeni tekerlekle tekrarlanmasını önler. Spesifikasyon ancak süreç temelleri doğrulandıktan sonra yeniden ele alınmalıdır.
- Bağlama: temiz koni ve flanşlar, doğru tork, komparatörle kontrol edilmiş tekerlek, kontrol edilmiş denge.
- Soğutma sıvısı: tür, konsantrasyon, debi, basınç, meme yönü, filtrasyon, sıcaklık.
- Düzeltme: düzeltici durumu, derinlik, ilerleme, koşullandırma, yüzey görünümü.
- Parametreler: hız, dalma, ilerleme, kıvılcım çıkarma, bekleme, çevrim süresi.
- Makine: mil rijitliği, kızak boşluğu, bağlama desteği, termal kararlılık.
- Spesifikasyon: bağlayıcı, tane boyutu, konsantrasyon, sınıf ve şekil.
Ana belirti tablosu
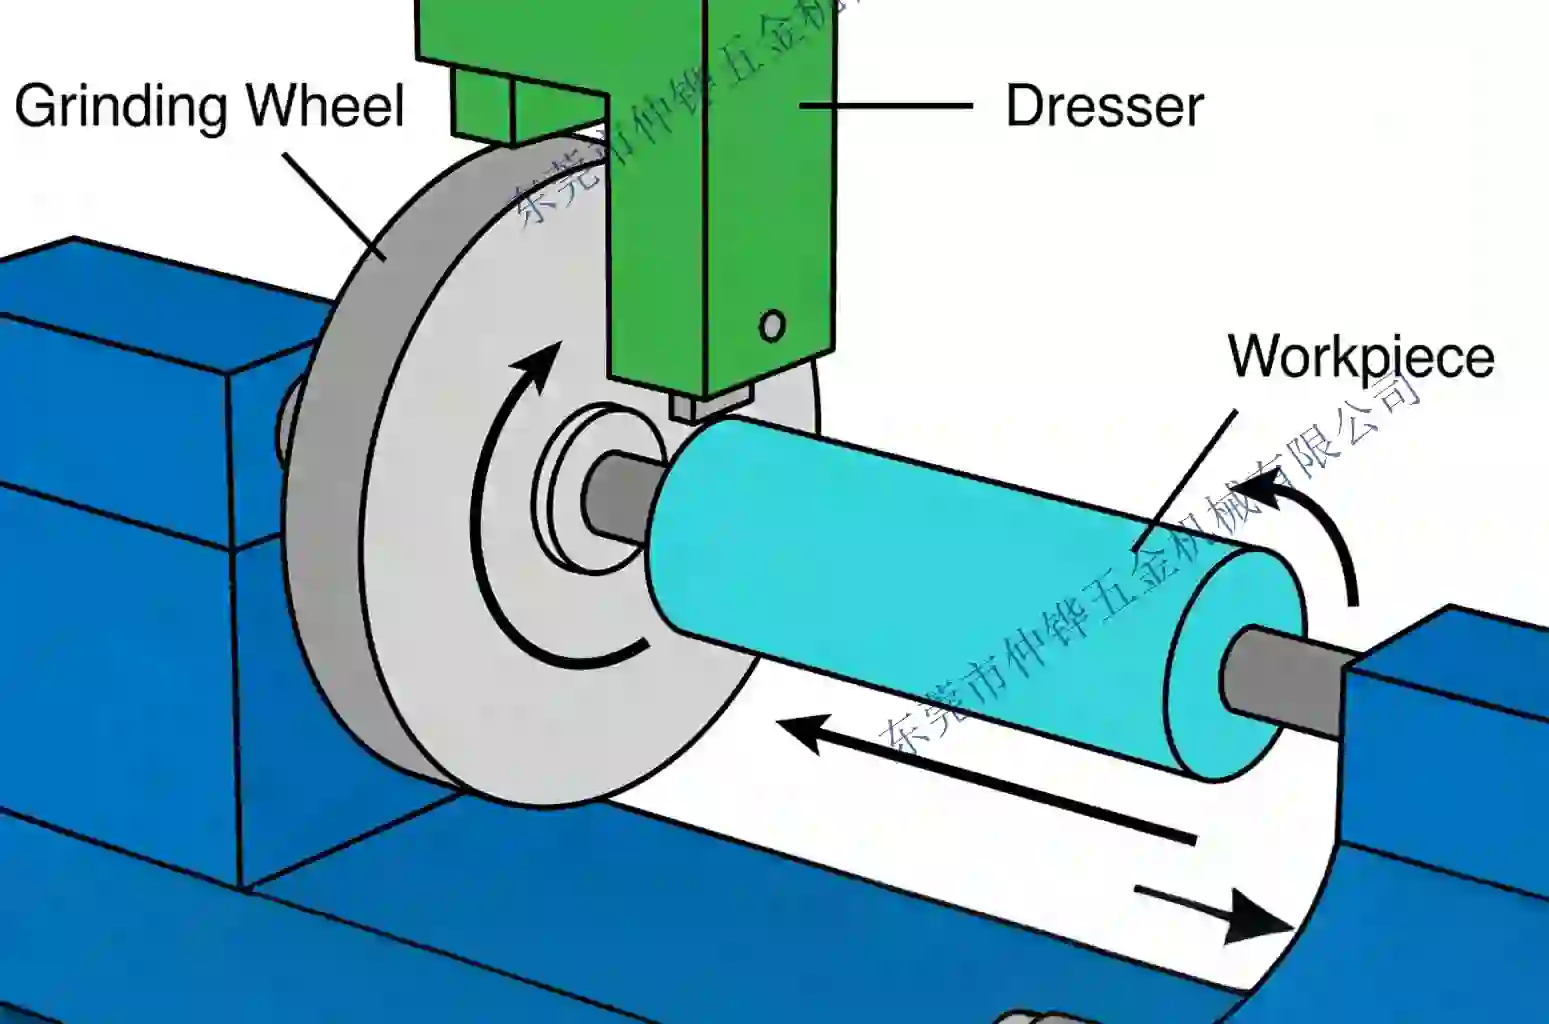
| Belirti | Olası neden | Çözüm | Doğrulama |
|---|---|---|---|
| Yanma, temper renkleri, sertlik düşüşü | Soğutma sıvısı yetersiz, dalma yüksek, kör veya yüklenmiş yüzey | Meme yönünü ve debiyi düzeltin; düzeltin; dalmayı azaltın | Çözüm sonrası güç düşüşü ve temiz yüzey |
| Yüklenme, yüzeyde parlak metal | Tane çok ince, bağlayıcı çok sıkı, kirli soğutma sıvısı | Yüzeyi açın; daha kaba tane veya daha açık bağlayıcı; soğutma sıvısını temizleyin | Yüzey açık görünür ve serbestçe keser |
| Camlaşma, tekerlek kesmek yerine sürtünüyor | Kör düzeltici, çok derin veya çok ince düzeltme, tekerlek çok sert | Düzelticiyi değiştirin veya indeksleyin; koşullandırın; sınıfı ayarlayın | Mil gücü taban çizgisine düşer |
| Titreşim, titreşim izleri | Dengesizlik, salgı, zayıf bağlama düzeneği, tekerlek çok sert | Dengeleyin ve komparatörle kontrol edin; desteği iyileştirin; sınıfı ayarlayın | İz aralığı hızla değişir |
| Zayıf yüzey kalitesi | Kör veya yüklenmiş tekerlek, tane çok kaba, düzeltme çok kaba | Daha ince düzeltin; daha ince tane kullanın; düzelticiyi kontrol edin | Ra yüzey boyunca iyileşir |
| Kısa tekerlek ömrü | Bağlayıcı çok yumuşak, konsantrasyon düşük, hız yüksek, kirlenme | Daha güçlü bağlayıcı veya daha yüksek konsantrasyon; hızı doğrulayın; soğutma sıvısını filtreleyin | Aşınma oranı birkaç parçada normale döner |
| Form kaybı / ölçü kayması | Konsantrasyon veya bağlayıcı çok zayıf, düzeltme çok derin, düzeltici aşınması | Daha yüksek konsantrasyon; daha güçlü bağlayıcı; daha hafif düzeltme | Profil izi tolerans içinde kalır |
| Parçada kenar kırılması | Tekerlek çok kaba, titreşim, bekleme, zayıf destek | Daha ince tane; beklemeyi azaltın; desteği iyileştirin | Büyütme altında kenar muayenesi |
| Başlangıçtan itibaren yüksek mil gücü | Tekerlek çok sert veya kapalı, yanlış hız, aşırı temas | Yüzeyi açın; teması azaltın; hızı doğrulayın | Güç beklenen aralığa döner |
| Tekerlek kırılması veya kenar kırığı | Darbe, bağlama hasarı, aşırı hız, termal şok | Kullanımdan çıkarın; taşıma ve muhafazaları inceleyin | Değişim sonrası çatlak yok |
Yanma: ilk şüpheli soğutma sıvısıdır
Yanma termal hasardır ve CBN taşlama, tekerlek serbest kesse bile temas yayında ısı üretir. Tekerleği değiştirmeden önce soğutma sıvısının yaya gerçekten ulaştığını doğrulayın. Bir meme doğru görünebilirken akış muhafaza tarafından saptırılabilir, talaşla tıkanabilir veya hava bariyerine nüfuz edemeyecek kadar uzakta olabilir. Yalnızca pompa basıncını değil, memedeki debiyi kontrol edin.
Soğutma sıvısı doğruysa yüzeyi inceleyin. Camlaşmış veya yüklenmiş tekerlek sürtünür ve mil gücünü ısıya dönüştürür. Düzeltin ve koşullandırın, ardından kısa bir çevrim çalıştırın. Temiz yüzey ve iyi soğutma sıvısıyla düşük dalmada yanma sürüyorsa tekerlek temas alanı için çok sert veya çok ince olabilir. Üreticiyle spesifikasyonu görüşme zamanı burasıdır, daha önce değil.
Renge değil parçaya bakın
Temper renkleri her çelikte güvenilir bir yanma testi değildir. Yanmış bir yüzey normal görünebilir ama sertliğini kaybetmiş veya beyaz bir katman geliştirmiş olabilir. Süreç yeni olduğunda, malzeme değiştiğinde veya müşteri yüzey bütünlüğü kanıtı istediğinde sertlik kontrolleri ya da bir numunede kontrollü dağlama kullanın.
Yüklenme ve camlaşma
Yüklenme, tekerlek yüzeyine gömülmüş iş parçası malzemesidir; camlaşma ise tanelerin düzleştiği ancak bağlayıcının onları bırakmadığı kör, parlak bir yüzeydir. İkisi de kesmeyi azaltır ve ısıyı artırır, ancak çözümler farklıdır. Yüklenme genellikle daha iyi filtrasyona, daha fazla soğutma sıvısına ve daha açık bir yüzeye yanıt verir. Camlaşma genellikle daha keskin bir düzelticiye ve daha hafif düzeltmeye veya tekerlek gerçekten işlem için çok sertse daha yumuşak bir sınıfa yanıt verir.
Camlaşmış bir tekerleği kesmeye “zorlamak” için dalmayı artırmayın. Bu ısıyı artırır ve parçaya zarar verebilir. Önce yüzeyi yenileyin.
Titreşim
Titreşim bir yüzey kalitesi sorunu değil, titreşim sorunudur. Yaygın nedenler tekerlek dengesizliği, bağlama salgısı, zayıf bağlama düzeneği, aşınmış mil yatağı, yüke göre çok sert bir tekerlek veya makine-bağlama düzeneği-iş parçası sisteminde doğal frekanstır. İz aralığı genellikle mil hızıyla değişir; bu, zorlanmış titreşimi rezonanstan ayırmaya yardımcı olur.
Önce tekerleği dengeleyin ve komparatörle kontrol edin, ardından bağlama desteğini ve sıkıştırmayı kontrol edin. Kaynak tekerlekse daha yumuşak bir sınıf veya daha açık bir yapı titreşimi süren kuvveti azaltabilir. Bağlama doğru olmadan titreşimi düzeltmeyle gidermeye çalışmayın.
Kısa tekerlek ömrü
Kısa ömür, tekerleğin çok hızlı aşındığı veya çok sık düzeltildiği anlamına gelebilir. Parça başına tekerlek aşınmasını ve düzeltme sıklığını kaydederek ikisini ayırın. Parça başına aşınma yüksekse bağlayıcı mukavemetini, konsantrasyonu, hızı ve soğutma sıvısı kirlenmesini kontrol edin. Aşınma normal ancak düzeltme sıksa tekerlek sınıf veya düzeltme yanlış olduğu için camlaşıyor olabilir.
Kirli soğutma sıvısı aşındırarak aşınmayı hızlandırır ve yüzeyi tıkayabilir. Basınç altında by-pass yapan bir filtre artıkları doğrudan kesime geri gönderir. Daha pahalı bir tekerlek sipariş etmeden önce filtre farkını kontrol edin ve tankı temizleyin.
Zayıf yüzey ve form kaybı
Yüzey sorunları genellikle tekerlek yüzeyinden, tane boyutundan veya düzeltmeden kaynaklanır. Yüzeyi ışık altında inceleyin: tekdüze açık bir yüzey ince aşındırıcı bir yüzey gibi görünmeli, ayna gibi değil. Yüzey parlaksa düzeltin ve koşullandırın. Yüzey hâlâ pürüzlüyse düzelticide aşınmış uç ve tanede aykırı parçacık olup olmadığını kontrol edin. Yüzey boyunca yüzey kalitesi tutarsızsa soğutma sıvısı dağılımını ve tekerlek konikliğini kontrol edin.
Form kaybı bir aşınma veya düzeltme sorunudur. Daha yüksek konsantrasyon ve daha güçlü bağlayıcı form korumayı iyileştirir, ancak aşırı düzeltme derinliği profili taşlamadan daha hızlı kaldırabilir. Parça başına düzeltme sayısını ve her düzeltmeden sonra profil izini izleyin.
Tanınmaya değer üç örüntü
Yalnızca vardiya sonunda ortaya çıkan yanma. Tekerlek ve soğutma sıvısı soğukken muhtemelen iyidir. Makine ve soğutma sıvısı ısındıkça akış davranışı, viskozite ve termal büyüme değişir. Soğutma sıvısı sıcaklığını, tank seviyesini ve soğutucu performansını kontrol edin; vardiya başındaki ve sonundaki güç izini karşılaştırın. Yalnızca soğukken kararlı olan bir süreç kararlı değildir.
Tekerlek değişiminden sonra başlayan yüklenme. Yeni tekerlek farklı bir sınıfta olabilir, ancak daha yaygın neden değişim sırasında soğutma sıvısının bozulması, memeyi tıkayan bir bez veya talaş ya da yeni tekerleğin koşullandırılmamış olmasıdır. Tekerleğin yanlış olduğunu varsaymadan önce yüzeyi ve memeyi inceleyin.
Yalnızca bir özellikte ortaya çıkan titreşim. Aynı tekerlek başka yerlerde sessiz kesiyorsa sorun büyük olasılıkla bağlama desteği veya parça geometrisidir, tekerlek değil. Sıkıştırmayı, kesim altındaki desteği ve ince kesitlerin rijitliğini kontrol edin. Tekerlek değişimi esnek bir parçayı düzeltmez.
Tekerlek aşınması mı, makine aşınması mı?
Her ölçü kayması tekerlek aşınması değildir. Termal olarak büyüyen bir mil, ön yükünü kaybetmiş bir kızak, kayan bir bağlama düzeneği veya esneyen bir puntadan tekerlek aşınması gibi görünen bir kayma gelebilir. Sabit tekerlek ve düzeltme olmadan kısa bir tur taşlayıp başlangıç ve bitişte ölçü ile formu ölçerek bunları ayırın. Kayma sıcaklıkla düzgün ve tekrarlanabilirse makineden şüphelenin. Tekerlek aşınması veya düzeltmeyle ilişkiliyse tekerlekten ya da düzelticiden şüphelenin.
Bu ayrım önemlidir; çünkü daha sert bir tekerlek termal kaymayı düzeltmez, yalnızca yanmayı kötüleştirir. Makine kontrolleri de yeni bir spesifikasyondan daha ucuzdur.
Tekrarlayan arızaları önleyen kontroller
- Bilinen iyi bir parça için mil gücünü kaydedin ve her tekerlek veya soğutma sıvısı değişiminden sonra karşılaştırın.
- Her vardiya başında tekerlek yüzeyini ışık altında inceleyin; camlaşmış yüzey parça yanmadan önce görünür.
- Meme yönünü makine durmuş halde değil, tekerlek dönerken ve muhafaza yerindeyken kontrol edin.
- Düzeltici ömrünü izleyin ve uç körelmeden önce döndürün veya değiştirin.
- Soğutma sıvısı konsantrasyonunu, filtre basıncını ve tank sıcaklığını haftalık kaydedin.
- Görsel referans olarak iyi bir yüzeyin ve iyi bir parça yüzeyinin fotoğrafını saklayın.
Tekerlek üreticisi ne zaman aranmalı
Arızayı kanıtla tanımlayabildiğinizde arayın: malzeme ve sertlik, tekerlek spesifikasyonu, makine, soğutma sıvısı, hız, dalma, düzeltme prosedürü, güç izi, yüzey kalitesi ve tekerlek yüzeyi ile parçanın fotoğrafı. Bu bilgi bir uygulama mühendisinin sınıf sorununu süreç sorunundan ayırmasını sağlar. Yalnızca “tekerlek yanıyor” diyen bir talebe güvenilir yanıt verilemez.
Mevcut spesifikasyonu uygulamaya göre kontrol etmek için elmas ve CBN tekerlek seçim aracını kullanın, ardından ayrıntıları inceleme için gönderin.














