
 : +86 15874211461


Réponse rapide : Diagnostiquez dans cet ordre : montage et faux rond, amenée et filtration du liquide, dressage et état de la face, paramètres, puis spécification de la meule. La brûlure signifie généralement un manque de liquide, une avance excessive ou une face émoussée. L'encrassement signifie une face trop fermée ou un grain trop fin. Le broutage renvoie à l'équilibrage, à la rigidité ou à la dureté de meule. Une durée de vie courte indique le liant, la concentration, la vitesse ou un liquide contaminé.
À lire également: Vitesse et liquide de refroidissement CBN · Dressage et mise en forme CBN · Liants de meules CBN.
Rappel de limite : le CBN est destiné aux matériaux ferreux (acier, acier trempé, fonte, acier rapide) ; le diamant doit rester réservé au carbure, aux céramiques, au verre et aux autres matériaux non ferreux. Le diamant ne doit jamais rectifier l'acier.
Diagnostiquer dans le bon ordre
Quand une meule CBN se comporte mal, le réflexe est de changer la meule. C'est généralement la réponse la plus coûteuse et la plus lente. La plupart des défauts sont introduits avant que la meule n'atteigne la broche : cône sale, flasque endommagée, meule montée sans contrôle au comparateur, buse qui ne pointe plus sur l'arc, filtre qui by-pass, ou dresseur usé depuis des semaines.
Déroulez les contrôles dans un ordre fixe. Cela paraît plus lent que de remplacer la meule, mais cela évite que le même défaut se répète avec la neuve. Ce n'est qu'après avoir confirmé les bases du procédé qu'il faut revenir à la spécification.
- Montage : cône et flasques propres, couple correct, meule contrôlée au comparateur, équilibrage vérifié.
- Liquide de refroidissement : type, concentration, débit, pression, orientation de la buse, filtration, température.
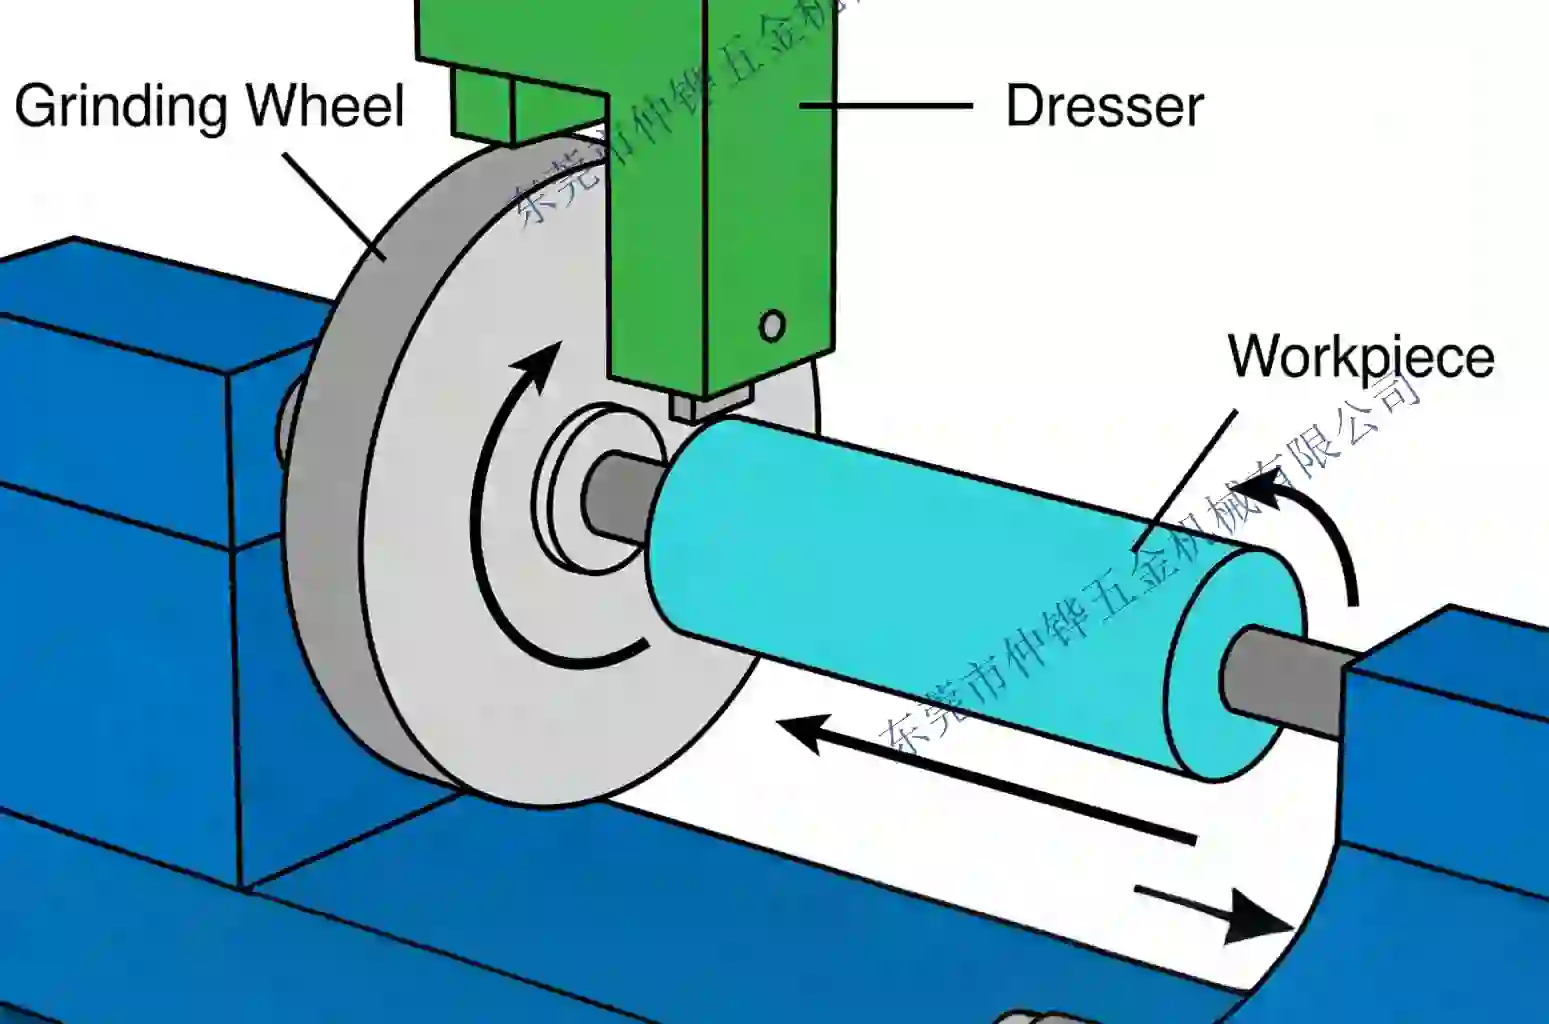
- Dressage : état du dresseur, profondeur, vitesse de table, conditionnement, aspect de la face.
- Paramètres : vitesse, avance, vitesse de table, étincelage, temporisation, temps de cycle.
- Machine : rigidité de broche, jeu des glissières, maintien du montage, stabilité thermique.
- Spécification : liant, grain, concentration, nuance et forme.
Tableau maître des symptômes
| Symptôme | Cause probable | Remède | Confirmation |
|---|---|---|---|
| Brûlure, couleurs de revenu, baisse de dureté | Liquide insuffisant, avance forte, face émoussée ou encrassée | Rétablir orientation et débit ; dresser ; réduire l'avance | Baisse de puissance et finition propre après correction |
| Encrassement, métal brillant sur la face | Grain trop fin, liant trop serré, liquide sale | Ouvrir la face ; grain plus grossier ou liant plus ouvert ; nettoyer le liquide | La face paraît ouverte et coupe librement |
| Glaçage, la meule frotte au lieu de couper | Dresseur émoussé, dressage trop profond ou trop fin, meule trop dure | Remplacer ou indexer le dresseur ; conditionner ; ajuster la nuance | La puissance de broche revient à la ligne de base |
| Broutage, marques de vibration | Déséquilibre, faux rond, montage faible, meule trop dure | Équilibrer et contrôler au comparateur ; améliorer le maintien ; ajuster la nuance | L'espacement des marques change avec la vitesse |
| Finition médiocre | Meule émoussée ou encrassée, grain trop grossier, dressage trop rugueux | Dresser plus fin ; grain plus fin ; contrôler le dresseur | Le Ra s'améliore sur toute la face |
| Durée de vie courte | Liant trop tendre, concentration faible, vitesse élevée, contamination | Liant plus fort ou concentration plus élevée ; vérifier la vitesse ; filtrer | Le taux d'usure se normalise sur plusieurs pièces |
| Perte de forme / dérive de cote | Concentration ou liant trop faible, dressage trop profond, usure du dresseur | Concentration plus élevée ; liant plus fort ; dressage plus léger | Le relevé de profil reste dans la tolérance |
| Éclats d'arête sur la pièce | Meule trop grossière, vibration, temporisation, maintien insuffisant | Grain plus fin ; réduire la temporisation ; améliorer le maintien | Inspection de l'arête à la loupe |
| Puissance de broche élevée dès le départ | Meule trop dure ou fermée, vitesse inadaptée, contact excessif | Ouvrir la face ; réduire le contact ; vérifier la vitesse | La puissance revient dans la plage attendue |
| Rupture de meule ou ébréchure de couronne | Impact, montage endommagé, survitesse, choc thermique | Retirer du service ; inspecter manutention et carters | Aucune fissure après remplacement |
Brûlure : le premier suspect est le liquide
La brûlure est un dommage thermique, et la rectification CBN génère de la chaleur dans l'arc de contact même lorsque la meule coupe librement. Avant de changer de meule, vérifiez que le liquide atteint réellement l'arc. Une buse peut sembler correcte alors que le jet est dévié par le carter, bouché par les copeaux ou trop éloigné pour pénétrer la barrière d'air. Contrôlez le débit à la buse, pas seulement la pression de pompe.
Si le liquide est correct, inspectez la face. Une meule glacée ou encrassée frotte et transforme la puissance de broche en chaleur. Dressez-la et conditionnez-la, puis faites un cycle court. Si la brûlure persiste à faible avance avec une face propre et un bon liquide, la meule est peut-être trop dure ou trop fine pour la zone de contact. C'est le moment de discuter de la spécification avec le fabricant, pas avant.
Contrôlez la pièce, pas seulement la couleur
Les couleurs de revenu ne sont pas un test de brûlure fiable sur tous les aciers. Une surface brûlée peut sembler normale et avoir perdu de la dureté ou développé une couche blanche. Utilisez des contrôles de dureté ou une attaque contrôlée sur un échantillon lorsque le procédé est nouveau, que le matériau change, ou qu'un client exige une preuve d'intégrité de surface.
Encrassement et glaçage
L'encrassement est de la matière de pièce incrustée dans la face ; le glaçage est une surface terne et brillante où les grains se sont aplatis sans que le liant les libère. Les deux réduisent la coupe et augmentent la chaleur, mais les remèdes diffèrent. L'encrassement répond souvent à une meilleure filtration, plus de liquide et une face plus ouverte. Le glaçage répond souvent à un dresseur plus affûté et un dressage plus léger, ou à une nuance plus tendre si la meule est réellement trop dure pour l'opération.
N'augmentez pas l'avance pour « forcer » une meule glacée à couper. Cela ajoute de la chaleur et peut endommager la pièce. Rétablissez d'abord la face.
Broutage et vibration
Le broutage est un problème de vibration, pas de finition. Les causes courantes sont le déséquilibre de meule, le faux rond de montage, un montage faible, un roulement de broche usé, une meule trop dure pour la charge, ou une fréquence propre dans le système machine-montage-pièce. L'espacement des marques change souvent avec le régime de broche, ce qui aide à distinguer une vibration forcée d'une résonance.
Équilibrez et contrôlez d'abord la meule, puis vérifiez le maintien et le serrage du montage. Si la meule est la source, une nuance plus tendre ou une structure plus ouverte peut réduire l'effort qui pilote la vibration. N'essayez pas d'éliminer le broutage par dressage avant que le montage soit correct.
Durée de vie courte
Une vie courte peut signifier que la meule s'use trop vite, ou qu'elle est dressée trop souvent. Distinguez les deux en relevant l'usure par pièce et la fréquence de dressage. Si l'usure par pièce est élevée, vérifiez la résistance du liant, la concentration, la vitesse et la contamination du liquide. Si l'usure est normale mais le dressage fréquent, la meule se glace peut-être parce que la nuance ou le dressage sont inadaptés.
Un liquide contaminé accélère l'usure par abrasion et peut colmater la face. Un filtre qui by-pass sous pression renvoie directement les débris dans la coupe. Vérifiez la perte de charge du filtre et nettoyez la cuve avant de commander une meule plus chère.
Finition médiocre et perte de forme
Les problèmes de finition viennent généralement de la face, du grain ou du dressage. Inspectez la face sous la lumière : une face ouverte uniforme doit ressembler à une surface abrasive fine, pas à un miroir. Si la face brille, dressez et conditionnez. Si la finition reste rugueuse, vérifiez l'usure de la pointe du dresseur et les grains extrêmes. Si la finition est irrégulière sur la face, vérifiez la répartition du liquide et la conicité de la meule.
La perte de forme est un problème d'usure ou de dressage. Une concentration plus élevée et un liant plus résistant améliorent la tenue de forme, mais une profondeur de dressage excessive peut enlever le profil plus vite que la rectification. Suivez le nombre de dressages par pièce et le relevé de profil après chaque dressage.
Trois schémas à savoir reconnaître
Une brûlure qui n'apparaît qu'en fin de poste. La meule et le liquide sont probablement corrects à froid. À mesure que la machine et le liquide chauffent, le comportement du débit, la viscosité et la dilatation thermique changent. Vérifiez la température du liquide, le niveau de cuve et la performance du groupe froid, et comparez la courbe de puissance en début et en fin de poste. Un procédé stable seulement à froid n'est pas stable.
Un encrassement qui commence après un changement de meule. La nouvelle meule est peut-être d'une autre nuance, mais la cause la plus fréquente est que le liquide a été perturbé pendant le changement, qu'un chiffon ou un copeau bouche la buse, ou que la meule n'a pas été conditionnée. Inspectez la face et la buse avant de supposer que la meule est en cause.
Un broutage sur une seule fonction. Si la même meule coupe silencieusement ailleurs, le problème vient probablement du maintien de la pièce ou de sa géométrie, pas de la meule. Vérifiez le serrage, le soutien sous la coupe et la rigidité des sections minces. Un changement de meule ne corrigera pas une pièce souple.
Usure de meule ou usure de machine ?
Toute dérive de cote n'est pas une usure de meule. Une broche qui se dilate thermiquement, une glissière qui a perdu sa précharge, un montage qui se déforme ou une contre-pointe qui fléchit peuvent produire une dérive qui ressemble à une usure de meule. Distinguez-les en rectifiant une courte série avec une meule fixe et sans dressage, puis en mesurant cote et forme au début et à la fin. Si la dérive est régulière et reproductible avec la température, suspectez la machine. Si elle corrèle avec l'usure de meule ou le dressage, suspectez la meule ou le dresseur.
Cette distinction compte, car une meule plus dure ne corrigera pas une dérive thermique : elle aggravera seulement la brûlure. Les contrôles machine sont aussi moins coûteux qu'une nouvelle spécification.
Contrôles préventifs qui évitent les défauts répétés
- Enregistrez la puissance de broche sur une pièce de référence et comparez-la après chaque changement de meule ou de liquide.
- Inspectez la face de la meule sous la lumière en début de poste ; une face glacée se voit avant que la pièce ne brûle.
- Vérifiez l'orientation de la buse avec la meule en marche et le carter en place, pas machine arrêtée.
- Suivez la durée de vie du dresseur et tournez ou remplacez avant l'émoussage de la pointe.
- Relevez chaque semaine la concentration du liquide, la pression du filtre et la température de cuve.
- Conservez la photo d'une bonne face et d'une bonne finition comme référence visuelle.
Quand appeler le fabricant de la meule
Appelez lorsque vous pouvez décrire le défaut avec des preuves : matériau et dureté, spécification de meule, machine, liquide, vitesse, avance, procédure de dressage, courbe de puissance, finition et photo de la face et de la pièce. Ces informations permettent à un ingénieur d'application de distinguer un problème de nuance d'un problème de procédé. Une demande qui se limite à « la meule brûle » ne peut pas être traitée de façon fiable.
Utilisez l'outil de sélection de meules diamant et CBN pour comparer la spécification actuelle à l'application, puis envoyez les détails pour revue.














