: +86 15874211461


Réponse rapide : Mettez la meule CBN en forme avec un dresseur diamant affûté, à avance légère, pour rétablir la géométrie, puis dressez ou conditionnez la face avec une pierre d'alumine, de l'acier doux ou une passe diamant contrôlée jusqu'à ce que des grains neufs coupent librement. Utilisez la plus petite profondeur qui rétablit la performance, gardez une vitesse de table constante et dressez sur un déclencheur — montée de puissance, dérive de finition, encrassement ou brûlure — pas seulement selon un calendrier fixe.
À lire également: Guide de la meule CBN · Liants de meules CBN · Vitesse et liquide de refroidissement CBN.
Rappel de limite : le CBN est destiné aux matériaux ferreux (acier, acier trempé, fonte, acier rapide) ; le diamant doit rester réservé au carbure, aux céramiques, au verre et aux autres matériaux non ferreux. Le diamant ne doit jamais rectifier l'acier.
Mise en forme et dressage ne sont pas la même opération
La mise en forme (truing) concerne la géométrie. Elle enlève assez de matière pour rendre la meule ronde, concentrique et correctement profilée par rapport à la broche. Le dressage concerne la surface de coupe. Il enlève du liant ou des débris pour que des grains CBN affûtés soient exposés et que la meule coupe librement au lieu de frotter. Une meule peut être parfaitement ronde et mal couper parce que la face est glacée ; elle peut aussi être mordante mais excentrée.
Sur les meules CBN, les deux opérations consomment la couche de travail, qui est mince et coûteuse. L'objectif est donc d'obtenir géométrie et mordant avec le minimum d'enlèvement. Un dressage lourd et fréquent est l'un des moyens les plus courants de transformer une meule CBN à longue durée de vie en meule à vie courte.
Types de dresseurs
| Dresseur | Idéal pour | Caractère | Précautions |
|---|---|---|---|
| Diamant simple pointe | CBN vitrifié et résineux à face droite | Simple, précis, très répandu | La pointe s'use ; tourner ou indexer ; ne pas utiliser une pointe émoussée |
| Diamant lame / burin | Faces droites et retouche de forme | Plus de contact, mise en forme plus rapide | Effort plus élevé ; garder des passes légères sur CBN |
| Rouleau diamant rotatif | Formes en CBN vitrifié, engrenages et meules de production | Profil constant, adapté au dressage CNC | Nécessite un contrôle du rapport de vitesse et une broche de dressage rigide |
| Disque diamant | Meules assiette et meules droites | Large contact, efficace | Chaleur et effort ; vérifier liquide et sens de rotation |
| Engrenage de dressage diamant | Meules à vis en CBN vitrifié | Génère le profil de la vis | Spécifique au profil ; alignement et rapport critiques |
| Pierre d'alumine / acier doux | Conditionnement du CBN vitrifié et résineux | Ouvre la face sans modifier sensiblement le profil | Ne remplace pas la mise en forme ; pression légère |
| Pierre au carbure de silicium / électrolytique | CBN métallique | Ouvre un liant métallique fermé | Spécifique au procédé ; à confirmer avec le fabricant |
Dressage au diamant fixe
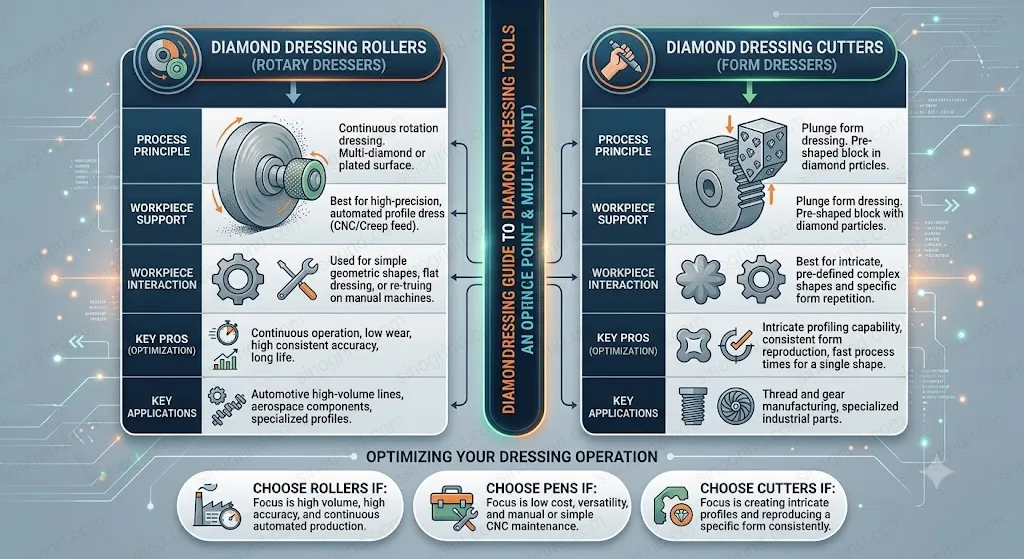
Pour une meule CBN vitrifiée à face droite, montez rigidement un diamant simple pointe ou une lame affûtée et réglez-le légèrement sous le centre, selon la machine et la conception du dresseur. Utilisez une faible profondeur de passe, une vitesse de table constante et plusieurs passes d'étincelage. La première passe établit le contact ; les suivantes enlèvent le minimum nécessaire pour nettoyer. Une avance trop profonde en une passe génère un effort, ébrèche le liant et peut endommager le diamant.
Gardez le dresseur affûté. Un diamant émoussé frotte, brûle le liant et produit une face glacée qui brûlera la pièce. Tournez ou indexez le diamant selon sa conception, et remplacez-le lorsqu'il cesse de couper. N'utilisez jamais un dresseur fissuré ou mal brasé.
Dressage rotatif et meules de forme
Les rouleaux diamant rotatifs s'utilisent lorsque le profil doit être généré avec précision et répétabilité, notamment sur les meules CBN vitrifiées d'engrenages, de profil et de rectification en avalant. Le dresseur et la meule tournent selon un rapport de vitesse maîtrisé, et l'avance est programmée par petits incréments avec étincelage. Le réglage est moins tolérant que le dressage fixe : faux rond du rouleau, alignement, rapport, liquide et rigidité de la machine influent tous sur le résultat.
Pour les meules à vis d'engrenages, un engrenage de dressage diamant ou un rouleau de profil génère la forme de la vis. Le dresseur doit correspondre au module et à l'angle de pression requis, et le programme de dressage doit tenir compte de l'usure de la meule. Inspectez les premières pièces après dressage, pas seulement la meule.
Dressage par touche
Le dressage par touche enlève une très petite quantité de liant pour rétablir le mordant sans modifier sensiblement le profil. Il est utile en production lorsque la meule est encore géométriquement bonne mais commence à se glacer. L'avance est typiquement de quelques micromètres, avec une ou deux passes et sans chercher à corriger la cote. Comme la profondeur est très faible, la résolution de la machine, la stabilité thermique et l'état du dresseur comptent plus que sur un dressage classique.
Le dressage par touche ne corrige pas une meule excentrée ou encrassée en profondeur dans les pores. Dans ces cas, mettez d'abord la meule en forme et nettoyez le circuit de liquide.
Conditionnement après mise en forme
Une meule CBN fraîchement mise en forme peut être trop fermée pour couper. Le conditionnement ouvre les ponts de liant et expose le grain. Sur CBN vitrifié et résineux, une pierre d'alumine ou un bloc d'acier doux appliqué légèrement sur la face est une méthode courante. Sur liant métallique, une pierre au carbure de silicium ou un procédé électrolytique peut être nécessaire. Le but est une face uniforme et ouverte, pas une face polie.
Conditionnez avec le liquide en marche et à une vitesse de meule prudente. Arrêtez lorsque la face paraît régulière et que la meule coupe sans frotter. Un conditionnement excessif arrondit le grain et enlève du liant qui faisait un travail utile.
Paramètres de dressage typiques
| Paramètre | Point de départ typique | Remarques |
|---|---|---|
| Profondeur par passe, diamant fixe | 0,005–0,02 mm | Plus léger pour les grains fins et les formes ; plusieurs passes plutôt qu'une seule profonde |
| Vitesse de table | Modérée et constante | Trop rapide laisse un motif hélicoïdal ; trop lente brûle le liant |
| Passes d'étincelage | 1–3 | Nettoient sans avance supplémentaire |
| Profondeur de dressage par touche | Quelques µm | Rétablit le mordant, pas la géométrie |
| Rapport de vitesse du dresseur rotatif | Selon la meule et le dresseur | Suivre la recommandation du fabricant ; vérifier sur la première pièce |
| Liquide pendant le dressage | En marche, dirigé sur le contact | Évacue les débris ; protège le dresseur et la meule |
Points de départ uniquement. Les valeurs correctes dépendent du liant, du grain, de la concentration, de la taille de meule, de la machine et du dresseur. À confirmer avec le fabricant.
Quand dresser
Dressez en fonction des signes observés, pas par habitude. Les déclencheurs utiles sont une montée de puissance de broche d'environ 20–30 % au-dessus de la ligne de base stable, une dérive du Ra ou de l'aspect, un encrassement visible sur la face, une brûlure ou des couleurs de revenu, du broutage, ou un changement du bruit de rectification. En grande série, un intervalle fixe peut convenir une fois la courbe d'usure connue, mais l'intervalle doit être fondé sur un comportement mesuré.
| Déclencheur | Ce qu'il suggère | Action |
|---|---|---|
| Montée de puissance à avance constante | Émoussage ou encrassement de la face | Dressage par touche ; inspecter liquide et filtration |
| Dérive de finition | Aplatissement des grains ou glaçage | Dresser et conditionner ; vérifier grain et liant |
| Brûlure | Chaleur, face émoussée ou liquide insuffisant | Corriger le liquide, dresser, réduire l'avance |
| Dérive de forme ou de cote | Usure de meule ou du dresseur | Mettre la meule en forme ; inspecter le dresseur |
| Broutage après un changement de meule | Équilibrage, montage ou faux rond du dresseur | Équilibrer et contrôler au comparateur avant de dresser |
Dresser une meule de forme sans perdre le profil
Les meules de forme portent la géométrie de la pièce dans une couronne étroite : chaque passe de dressage est donc un prélèvement sur un budget de profil limité. Établissez la position de la meule et la référence du dresseur avant la première passe, et notez les décalages. Utilisez un cycle de dressage CNC par petits incréments plutôt qu'une commande manuelle, et laissez la machine étinceler en fin de cycle. Si le profil est complexe, inspectez une pièce dressée ou un relevé de profil avant de lancer la production.
L'usure du dresseur modifie progressivement le profil. Un rouleau diamant qui a perdu un coin produira une forme arrondie qui peut encore passer un contrôle visuel. Comptez les dressages par dresseur et inspectez le rouleau ou l'engrenage de dressage à intervalle défini. Pour les meules d'engrenages, contrôlez la première pièce en pente de profil et en erreur d'angle de pression, pas seulement en cote.
Vérifier le dressage avant d'accuser la meule
Après le dressage, faites un essai court et regardez quatre choses : la meule coupe-t-elle librement, la puissance est-elle stable, la finition est-elle uniforme sur toute la face, et la géométrie est-elle correcte. Une meule qui ne coupe que d'un côté peut avoir une conicité ou une ombre de liquide. Une meule qui brille et frotte est peut-être trop fermée. Une meule qui produit un motif hélicoïdal a peut-être été déplacée trop vite.
Notez le type de dresseur, la profondeur de dressage, la vitesse de table, le rapport de vitesse et le nombre de passes d'étincelage. Quand le travail revient des mois plus tard, cet enregistrement fait la différence entre un réglage rapide et une journée d'essais.
Sécurité et manutention
Les meules CBN sont sûres lorsqu'elles sont traitées comme des outils abrasifs de précision, mais elles emmagasinent une énergie importante à leur vitesse de service. Inspectez-les pour fissures ou ébréchures avant le montage, utilisez les flasques et le couple corrects, et ne dépassez jamais la vitesse marquée. Tenez-vous à l'écart lors du premier démarrage après montage ou dressage, et utilisez le carter. Les dresseurs diamant sont cassants et peuvent éclater en cas de porte-à-faux ou de désalignement : montez-les avec un porte-à-faux minimal et le support recommandé.
Stockez les meules dans un endroit sec et stable et protégez la couche de travail des impacts. Une couronne CBN ébréchée n'est pas un problème esthétique : elle modifie l'équilibrage et peut propager une fissure. En cas de doute, retirez la meule du service.
Erreurs courantes
- Dresser trop profond. Cela enlève une couche de travail coûteuse et raccourcit la vie sans améliorer la coupe.
- Utiliser un diamant émoussé. Le dresseur frotte, la face se glace et la pièce suivante brûle.
- Dresser sans liquide de refroidissement. La chaleur endommage le liant et le dresseur, et les débris restent dans la face.
- Conditionner jusqu'à polir la meule. Une face fermée et brillante n'est pas mordante.
- Changer la meule avant de vérifier le dresseur. Beaucoup de « mauvaises meules » sont en réalité de mauvais réglages de dressage.
- Ignorer le faux rond. La mise en forme ne compense pas une meule mal montée ni un cône de broche endommagé.
Si le dressage ne rétablit pas la performance, suivez la séquence de dépannage avant de commander une autre meule. La cause est souvent liée au montage, au liquide ou aux paramètres.