
 : +86 15874211461


Kurzantwort: Richten Sie die CBN-Scheibe mit einem scharfen Diamantabrichter bei leichter Zustellung, um die Geometrie wiederherzustellen, und öffnen Sie anschließend die Stirnfläche mit einem Aluminiumoxidstab, weichem Stahl oder einem kontrollierten Diamantdurchgang, bis frische Körner frei schneiden. Verwenden Sie die kleinste Tiefe, die die Leistung wiederherstellt, halten Sie den Vorschub konstant und richten Sie nach Auslösern wie Leistungsanstieg, Finishdrift, Zusetzen oder Brandspuren ab — nicht nur nach festem Plan.
Weiterführende Lektüre: CBN-Schleifscheiben-Leitfaden · CBN-Bindungsarten · CBN-Drehzahl und Kühlmittel.
Richten und Abrichten sind nicht derselbe Arbeitsgang
Richten dreht sich um Geometrie. Es trägt genug Material ab, damit die Scheibe rund, konzentrisch und relativ zur Spindel korrekt profiliert ist. Abrichten dreht sich um die Schneidfläche. Es entfernt Bindung oder Rückstände, damit scharfe CBN-Körner freiliegen und die Scheibe frei schneidet statt zu reiben. Eine Scheibe kann perfekt rund laufen und trotzdem schlecht schneiden, weil die Stirnfläche verglast ist; sie kann scharf, aber unrund sein.
Bei CBN-Scheiben verbrauchen beide Arbeitsgänge die Arbeitsschicht, die dünn und teuer ist. Ziel ist deshalb, Geometrie und Schärfe mit minimalem Abtrag zu erreichen. Häufiges, tiefes Abrichten ist einer der häufigsten Wege, aus einer langlebigen CBN-Scheibe eine kurzlebige zu machen.
Abrichtertypen
| Abrichter | Am besten geeignet für | Charakter | Vorsichtsmaßnahmen |
|---|---|---|---|
| Einzelkorndiamant | Gerade Stirnflächen, keramisch und Kunstharz | Einfach, genau, weit verbreitet | Spitze verschleißt; drehen oder indexieren; keine stumpfe Spitze verwenden |
| Klingen- / Meißeldiamant | Gerade Stirnflächen und Formnacharbeit | Mehr Kontakt, schnelleres Richten | Höhere Kraft; bei CBN leichte Zustellung halten |
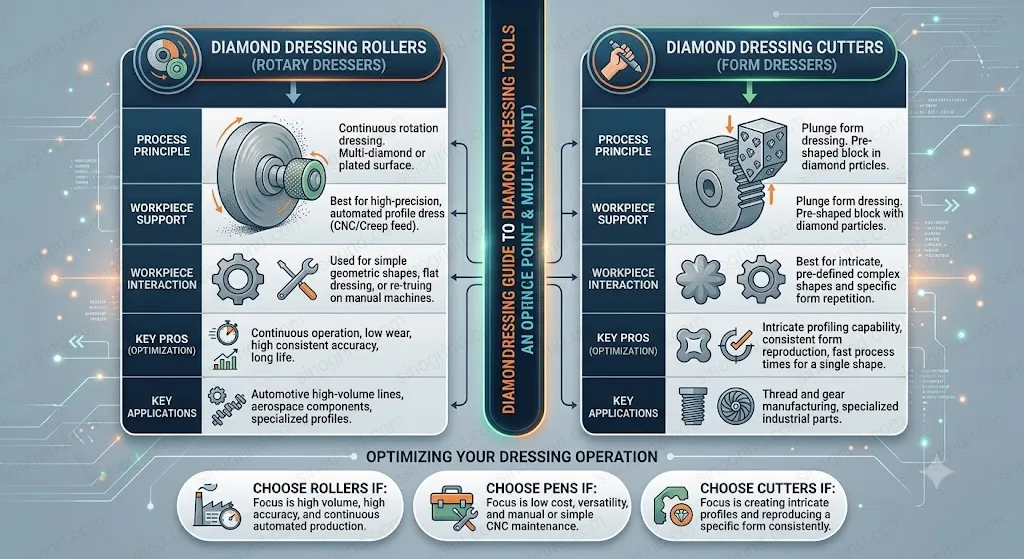
| Rotierende Diamantrolle | Keramische CBN-Form-, Zahnrad- und Serienscheiben | Konstantes Profil, gut für CNC-Abrichten | Erfordert Drehzahlverhältnisregelung und steife Abrichtspindel |
| Diamantscheibe | Stirn- und Topfscheiben | Breiter Kontakt, effizient | Wärme und Kraft; Kühlmittel und Richtung prüfen |
| Diamant-Abrichtrad | Gewindeschleifscheiben aus keramischem CBN | Erzeugt das Schneckenprofil | Profilspezifisch; Ausrichtung und Verhältnis sind entscheidend |
| Aluminiumoxidstab / weicher Stahl | Konditionieren von keramischem und Kunstharz-CBN | Öffnet die Stirnfläche ohne wesentliche Profiländerung | Kein Ersatz für das Richten; leichten Druck verwenden |
| SiC-Stab / elektrolytisch | Metallgebundenes CBN | Öffnet eine geschlossene Metallbindung | Prozessspezifisch; mit dem Scheibenhersteller abstimmen |
Stehendes Diamantabrichten
Bei einer keramischen CBN-Scheibe mit gerader Stirnfläche montieren Sie einen scharfen Einzelkorn- oder Meißeldiamanten steif und setzen ihn je nach Maschine und Abrichterbauweise leicht unter Mitte. Verwenden Sie eine geringe Schnitttiefe, einen konstanten Vorschub und mehrere Ausfunkdurchgänge. Der erste Durchgang stellt den Kontakt her; die folgenden tragen das Minimum ab, das zum Sauberwerden nötig ist. Eine zu tiefe Zustellung in einem Durchgang erzeugt Kraft, bricht die Bindung aus und kann den Diamanten beschädigen.
Halten Sie den Abrichter scharf. Ein stumpfer Diamant reibt, verbrennt die Bindung und erzeugt eine verglaste Stirnfläche, die das Werkstück verbrennt. Drehen oder indexieren Sie den Diamanten entsprechend seiner Bauart und ersetzen Sie ihn, wenn er nicht mehr schneidet. Verwenden Sie niemals einen gerissenen oder schlecht gelöteten Abrichter.
Rotierendes Abrichten und Formscheiben
Rotierende Diamantrollen werden eingesetzt, wenn das Profil genau und wiederholbar erzeugt werden muss, besonders bei keramischen CBN-Zahnrad-, Profil- und Tiefschleifscheiben. Abrichter und Scheibe drehen in einem kontrollierten Drehzahlverhältnis, und die Zustellung wird in kleinen Schritten mit Ausfunkzeit programmiert. Die Einrichtung verzeiht weniger als stehendes Abrichten: Rollenrundlauf, Ausrichtung, Verhältnis, Kühlmittel und Maschinensteifigkeit beeinflussen das Ergebnis.
Für Gewindeschleifscheiben erzeugt ein Diamant-Abrichtrad oder eine Profilrolle die Schneckenform. Der Abrichter muss zum geforderten Modul und Eingriffswinkel passen, und das Abrichtprogramm muss den Scheibenverschleiß berücksichtigen. Prüfen Sie nach dem Abrichten die ersten Teile, nicht nur die Scheibe.
Touchieren (Touch Dressing)
Touchieren trägt sehr wenig Bindung ab, um die Schärfe wiederherzustellen, ohne das Profil wesentlich zu verändern. Es ist in der Serienfertigung nützlich, wenn die Scheibe geometrisch noch gut ist, aber zu verglasen beginnt. Die Zustellung liegt typischerweise bei wenigen Mikrometern, mit einem oder zwei Durchgängen und ohne Versuch, das Maß zu korrigieren. Weil die Tiefe so klein ist, zählen Maschinenauflösung, thermische Stabilität und Abrichterzustand mehr als bei konventionellem Abrichten.
Touchieren ist keine Lösung für eine Scheibe, die unrund ist oder tief in den Poren zugesetzt hat. In diesen Fällen richten Sie die Scheibe und reinigen zuerst das Kühlmittelsystem.
Konditionieren nach dem Richten
Eine frisch gerichtete CBN-Scheibe kann zu geschlossen sein, um zu schneiden. Konditionieren öffnet die Bindungsbrücken und legt Korn frei. Bei keramischem und Kunstharz-CBN ist ein Aluminiumoxidstab oder ein weicher Stahlblock, leicht über die Stirnfläche geführt, ein übliches Verfahren. Bei Metallbindung kann ein Siliziumkarbidstab oder ein elektrolytisches Verfahren nötig sein. Ziel ist eine gleichmäßige, offene Stirnfläche, keine polierte.
Konditionieren Sie mit laufendem Kühlmittel und bei konservativer Scheibengeschwindigkeit. Hören Sie auf, wenn die Stirnfläche gleichmäßig aussieht und die Scheibe ohne Reiben schneidet. Übermäßiges Konditionieren verrundet das Korn und entfernt Bindung, die nützliche Arbeit geleistet hat.
Typische Abrichtparameter
| Parameter | Typischer Ausgangswert | Hinweise |
|---|---|---|
| Tiefe pro Durchgang, stehender Diamant | 0,005–0,02 mm | Leichter bei feiner Körnung und Form; mehrere Durchgänge statt eines tiefen |
| Vorschubgeschwindigkeit | Mäßig und konstant | Zu schnell hinterlässt ein Schraubenmuster; zu langsam verbrennt die Bindung |
| Ausfunkdurchgänge | 1–3 | Sauberwerden ohne zusätzliche Zustellung |
| Tiefe beim Touchieren | Wenige µm | Schärfe wiederherstellen, nicht Geometrie |
| Drehzahlverhältnis rotierender Abrichter | Nach Scheiben- und Abrichterauslegung | Empfehlung des Scheibenherstellers befolgen; am ersten Teil prüfen |
| Kühlmittel beim Abrichten | Ein, auf den Kontakt gerichtet | Abrichtrückstände ausspülen; Abrichter und Scheibe schützen |
Nur Ausgangswerte. Die richtigen Werte hängen von Bindung, Körnung, Konzentration, Scheibengröße, Maschine und Abrichter ab. Bestätigen Sie sie beim Scheibenhersteller.
Wann abgerichtet wird
Richten Sie nach Befund ab, nicht aus Gewohnheit. Nützliche Auslöser sind ein Anstieg der Spindelleistung um etwa 20–30 % über die stabile Grundlinie, eine Drift von Ra oder des sichtbaren Finishs, sichtbares Zusetzen auf der Scheibenstirnfläche, Brandspuren oder Anlassfarben, Rattern oder eine Änderung des Schleifgeräuschs. In der Serienfertigung kann ein festes Intervall sinnvoll sein, sobald die Verschleißkurve bekannt ist; das Intervall sollte aber auf gemessenem Verhalten beruhen.
| Auslöser | Was er nahelegt | Maßnahme |
|---|---|---|
| Leistungsanstieg bei konstanter Zustellung | Stirnfläche stumpft ab oder setzt zu | Touchieren; Kühlmittel und Filtration prüfen |
| Finishdrift | Kornverflachung oder Verglasen der Scheibe | Abrichten und konditionieren; Körnung und Bindung prüfen |
| Brandspuren | Wärme, stumpfe Stirnfläche oder Kühlmittelunterversorgung | Kühlmittel korrigieren, abrichten, Zustellung reduzieren |
| Form- / Maßdrift | Scheibenverschleiß oder Abrichterverschleiß | Scheibe richten; Abrichter prüfen |
| Rattern nach einem Scheibenwechsel | Wucht, Montage oder Abrichterrundlauf | Auswuchten und anzeigen, bevor weiter abgerichtet wird |
Eine Formscheibe abrichten, ohne das Profil zu verlieren
Formscheiben tragen die Werkstückgeometrie in einem schmalen Rand, sodass jeder Abrichtdurchgang ein Abzug vom endlichen Profilbudget ist. Legen Sie die Scheibenposition und die Abrichterreferenz vor dem ersten Durchgang fest und protokollieren Sie die Offsets. Verwenden Sie einen CNC-Abrichtzyklus mit kleinen Schritten statt manuellem Tippen und lassen Sie die Maschine am Zyklusende ausfunken. Ist das Profil komplex, prüfen Sie ein abgerichtetes Teil oder eine Profilspur, bevor Sie die Serie starten.
Abrichterverschleiß verändert das Profil allmählich. Eine Diamantrolle, die eine Ecke verloren hat, erzeugt eine verrundete Form, die eine Sichtprüfung möglicherweise noch besteht. Zählen Sie die Abrichtvorgänge pro Abrichter und prüfen Sie Rolle oder Abrichtrad in einem festgelegten Intervall. Bei Zahnradscheiben prüfen Sie am ersten Teil Profilsteigung und Eingriffswinkelfehler, nicht nur das Maß.
Prüfen Sie das Abrichtbild, bevor Sie die Scheibe verantwortlich machen
Fahren Sie nach dem Abrichten einen kurzen Test und achten Sie auf vier Dinge: Schneidet die Scheibe frei, ist die Leistung stabil, ist das Finish über die Stirnfläche gleichmäßig, und stimmt die Geometrie? Eine Scheibe, die nur auf einer Seite schneidet, hat möglicherweise einen Konus oder einen Kühlmittelschatten. Eine Scheibe, die glänzt und reibt, ist möglicherweise zu geschlossen. Eine Scheibe, die ein Schraubenmuster erzeugt, wurde möglicherweise zu schnell verfahren.
Protokollieren Sie Abrichtertyp, Abrichttiefe, Vorschub, Drehzahlverhältnis und Zahl der Ausfunkdurchgänge. Wenn die Aufgabe Monate später wiederkehrt, ist dieser Datensatz der Unterschied zwischen schneller Einrichtung und einem Tag Versuch und Irrtum.
Sicherheit und Handhabung
CBN-Scheiben sind sicher, wenn sie als Präzisionsschleifwerkzeuge behandelt werden, speichern aber bei Betriebsdrehzahl erhebliche Energie. Prüfen Sie sie vor der Montage auf Risse oder ausgebrochene Ränder, verwenden Sie die richtigen Flansche und Drehmomente und überschreiten Sie nie die markierte Geschwindigkeit. Halten Sie beim ersten Lauf nach Montage oder Abrichten Abstand und verwenden Sie die Schutzhaube. Diamantabrichter sind spröde und können zersplittern, wenn sie zu weit auskragen oder falsch ausgerichtet sind; montieren Sie sie mit minimalem Überhang und der empfohlenen Abstützung.
Lagern Sie Scheiben trocken und stabil und schützen Sie die Arbeitsschicht vor Stößen. Ein ausgebrochener CBN-Rand ist kein kosmetisches Problem; er verändert die Wucht und kann weiterreißen. Im Zweifel nehmen Sie die Scheibe außer Betrieb.
Häufige Fehler
- Zu tief abrichten. Das entfernt die teure Arbeitsschicht und verkürzt die Standzeit, ohne den Schnitt zu verbessern.
- Einen stumpfen Diamanten verwenden. Der Abrichter reibt, die Stirnfläche verglast, und das nächste Teil verbrennt.
- Ohne Kühlmittel abrichten. Wärme schädigt Bindung und Abrichter, und Rückstände bleiben in der Stirnfläche.
- Konditionieren, bis die Scheibe poliert ist. Eine geschlossene, glänzende Stirnfläche ist nicht scharf.
- Die Scheibe wechseln, bevor der Abrichter geprüft wurde. Viele „schlechte Scheiben“ sind schlechte Abrichtereinstellungen.
- Rundlauf ignorieren. Richten kann eine schlecht montierte Scheibe oder einen beschädigten Spindelkegel nicht ausgleichen.
Wenn Abrichten die Leistung nicht wiederherstellt, arbeiten Sie die Diagnosereihenfolge durch, bevor Sie eine andere Scheibe bestellen. Die Ursache liegt oft bei Montage, Kühlmittel oder Parametern.














