
 : +86 15874211461


Kurzantwort: Keramisch gebundene Scheiben halten Superabrasivkörner in einer porösen Keramikmatrix. Wählen Sie keramisch gebundenen Diamant für Hartmetall, Keramik und Glas und keramisch gebundenes CBN für gehärteten Stahl, HSS, Zahnräder und Lagerlaufbahnen. Für CBN starten Zahnradarbeiten typisch bei B76–B126 mit 125–150 %, Laufbahnen bei B64–B91 mit 125 %, jeweils mit Öl oder Hochleistungskühlmittel und leichtem Abrichten.
Weiterführende Lektüre: CBN-Bindungsarten · CBN-Körnung und Konzentration · CBN abrichten und richten · CBN-Schleifscheiben für Zahnrad und Lager.
Keramisch gebundene Schleifscheiben, häufig auch als vitrifizierte Scheiben bezeichnet, stehen für die höchste Stufe der Präzisionsschleiftechnik. Eine glasartige keramische Bindematrix mit kontrollierter Porosität hält das Schleifmittel, führt Kühlmittel zum Schnitt und lässt die Scheibe sich beim Verschleiß selbst schärfen. Ob Hartmetallwerkzeuge, Hochleistungskeramik oder gehärteter Luftfahrtstahl geschliffen werden: Das Verständnis der keramischen Bindung ist entscheidend für die Auswahl der richtigen Schleiflösung.
Dieser Leitfaden behandelt den Bindungsmechanismus, den Unterschied zwischen keramisch gebundenem Diamant und CBN, die relevanten Spezifikationsgrößen, CBN-Tabellen für Zahnrad- und Lagerarbeit sowie die Fehler, die die Scheibenstandzeit verkürzen. Nutzen Sie ihn als Arbeitsreferenz und bestätigen Sie die endgültige Spezifikation mit dem Scheibenhersteller und einem Versuch auf Ihrer Maschine.
Was sind vitrifizierte Schleifscheiben?
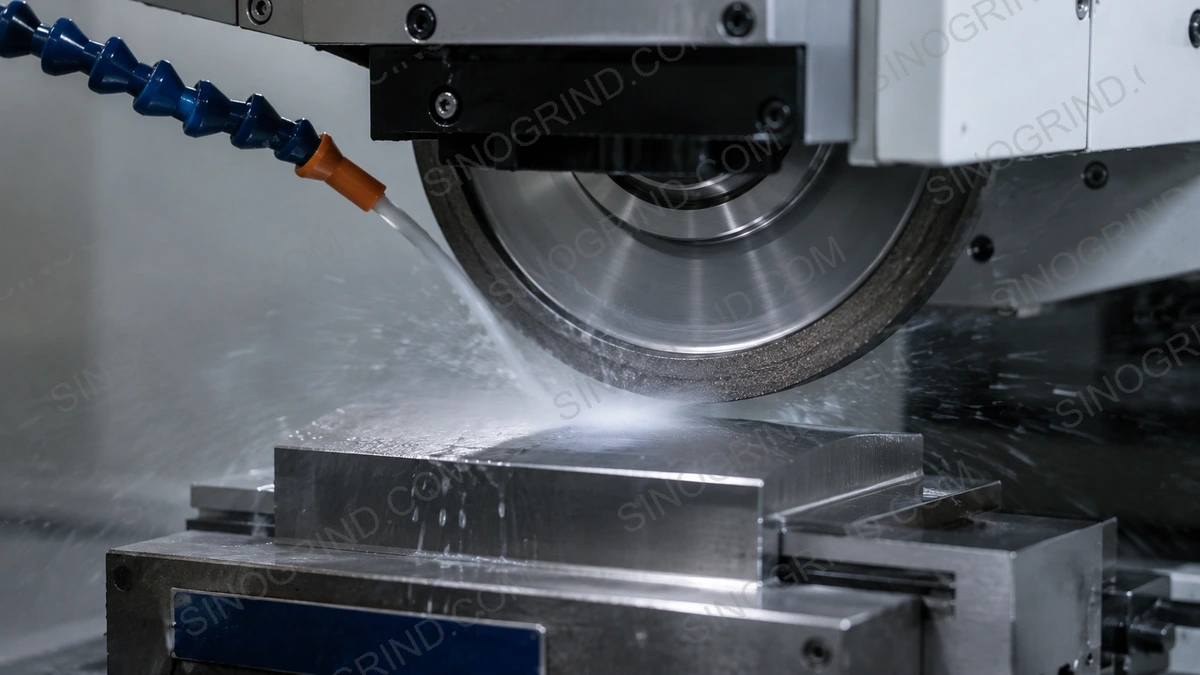
Eine keramisch gebundene Schleifscheibe ist ein Schleifwerkzeug, bei dem Diamant- oder CBN-Körner durch eine glasartige keramische Bindematrix zusammengehalten werden. Im Gegensatz zu Harz- oder Metallbindungen entsteht die keramische Bindung in einem Hochtemperatur-Brennprozess, bei dem keramische Pulver zu einer starren, porösen Struktur verschmelzen. Das Ergebnis ist eine Scheibe, die die Geometrie genau hält, Kühlmittel an den Schnitt lässt und beim Stumpfwerden der Körner kontrolliert abbaut.
Die Bindung basiert typischerweise auf Glasfritten, Feldspat, Ton und anderen keramischen Materialien. Bei Superabrasivmitteln werden Brenntemperatur und Bindungschemie so gewählt, dass das Diamant- oder CBN-Korn geschützt wird und dennoch eine feste keramische Brücke entsteht. Deshalb ist eine keramische CBN-Bindung nicht einfach eine konventionelle keramische Bindung mit CBN-Zusatz; Formulierung und Brennprofil sind schleifmittelspezifisch.
Der Scheibenkörper besteht meist aus Aluminium, Stahl oder einem Keramiksubstrat. Die Arbeitsschicht ist ein dünner Rand oder Topfabschnitt; der Grundkörper liefert Steifigkeit und sitzt auf der Spindel. Ein gut gefertigter Grundkörper läuft rund und dämpft Schwingungen, was bei keramisch gebundenen Superabrasivscheiben wichtiger ist als bei konventionellen Scheiben, weil die Arbeitsschicht dünn und teuer ist.
So funktioniert die keramische Bindung
Die keramische Bindematrix
Die keramische Bindung ist ein dreidimensionales Netzwerk aus glasig-keramischem Material, das jedes Schleifkorn umschließt. Die Bindungsbrücken zwischen den Körnern sind bewusst schwächer ausgelegt als bei einer metallgebundenen Scheibe. Diese kontrollierte Festigkeit ist der Schlüssel zur Selbstschärfung: Wenn die Schleifkräfte auf einem stumpfen Korn zunehmen, bricht die Bindungsbrücke, gibt das verschlissene Korn frei und legt darunter eine frische Schneidkante frei.
Die Festigkeit dieser Brücken lässt sich innerhalb der keramischen Familie einstellen. Eine stärkere Brücke hält das Korn länger und verbessert die Formstandzeit, kann aber verglasen, wenn das Korn vor der Freigabe stumpf wird. Eine schwächere Brücke hält die Scheibe freischneidend, verschleißt aber schneller. Das ist die „Güte“ der Scheibe, und sie ist vom Bindungsnamen zu unterscheiden.
Kontrollierte Porosität
Eines der bestimmenden Merkmale keramisch gebundener Scheiben ist ihre Porosität. Während des Brennens erzeugen Porenbildner ein Netzwerk miteinander verbundener Hohlräume in der gesamten Bindematrix. Diese Poren erfüllen drei zentrale Funktionen:
- Kühlmittelkanäle: Porosität lässt Schleifkühlmittel nahe an die Schneidzone fließen, reduziert den Wärmeaufbau und verhindert thermische Schäden am Werkstück.
- Spanabfuhr: Die Hohlräume bieten Platz für Schleifspäne, verhindern Zusetzen und erhalten die Schneidleistung.
- Kontrolle des Bindungsbruchs: Porosität schwächt die Bindungsbrücken in vorhersehbarer Weise und ermöglicht die Selbstschärfung, die die Scheibe freischneidend hält.
Porosität ist eine Spezifikationsgröße, keine feste Eigenschaft. Eine offenere Scheibe führt mehr Kühlmittel und Späne, hat aber weniger Körner im Kontakt; eine dichtere Scheibe hält Form und Finish, neigt aber eher zu Brandspuren. Das richtige Gleichgewicht hängt von Werkstoff, Kontaktfläche und Kühlmittelsystem ab.
Selbstschärfende Wirkung
Beim Schleifen erfahren stumpfe Diamant- oder CBN-Körner zunehmende Tangentialkräfte. Überschreiten diese Kräfte die Festigkeit der Bindungsbrücke, wird das Korn mit einer kleinen Menge umgebender Bindung freigegeben. Dadurch liegen kontinuierlich neue, scharfe Körner frei, und die Schneidfähigkeit bleibt über die Lebensdauer der Scheibe gleichmäßig. Das Ergebnis ist eine Scheibe, die weniger häufiges Abrichten benötigt als eine Kunstharz- oder Metallbindung, sofern Güte und Parameter zum Arbeitsgang passen.
Selbstschärfung ist nicht automatisch. Ist die Scheibe zu hart für die Last, gibt die Bindung das stumpfe Korn nicht frei und die Stirnfläche verglast. Ist sie zu weich, verliert sie Körner, bevor sie nützliche Arbeit geleistet haben. Aufgabe des Bedieners ist, die Scheibe im Fenster zu halten, in dem sie mit nützlicher Rate abbaut.
Vorteile keramisch gebundener Schleifscheiben
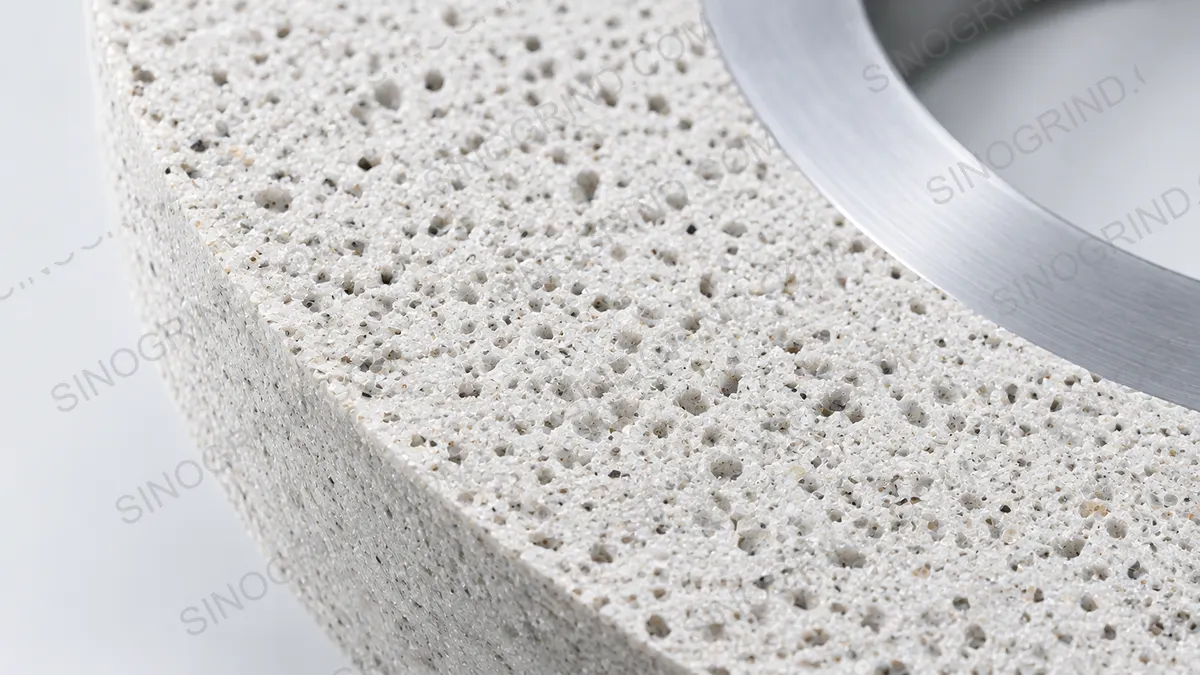
- Selbstschärfend: Die kontinuierliche Freilegung neuer Schneidkanten reduziert die Abrichthäufigkeit und hält die Schleifleistung gleichmäßig.
- Kühles Schleifen: Hohe Porosität ermöglicht effiziente Kühlmittelzufuhr und Wärmeableitung und reduziert Brandspuren, Verfärbungen und thermische Risse.
- Hohe Präzision: Die steife Bindungsstruktur hält die Scheibengeometrie genau und ermöglicht enge Toleranzen und gute Formhaltung für Profil- und Tiefschleifen.
- Hoher Materialabtrag: Trotz ihrer Präzision tragen keramische Scheiben effizient ab, weil die Selbstschärfung einen aggressiven Schnitt erhält.
- Ausgezeichnetes Oberflächenfinish: Kontrollierte Kornfreilegung und gleichmäßiger Schnitt erzeugen feine, einheitliche Oberflächen.
- Niedrige Schleifkräfte: Der freie Schnitt keramischer Bindungen reduziert die Kräfte auf das Werkstück und minimiert Verformungen bei dünnen oder empfindlichen Teilen.
- Einfaches Abrichten: Keramische Scheiben lassen sich mit Diamantwerkzeugen richten und abrichten sowie mit Aluminiumoxidstäben konditionieren, was die Wartung im Vergleich zur Metallbindung vereinfacht.
Die Grenzen sind ebenso wichtig. Keramische Bindung ist spröde und verträgt keine Stöße, unterbrochenen Schnitte, Thermoschocks oder eine nachgiebige Maschine. Sie braucht gleichmäßiges Kühlmittel und ein diszipliniertes Abrichtverfahren. Innerhalb ihres Fensters ist sie die leistungsfähigste Universalbindung für präzises eisenhaltiges und nicht eisenhaltiges Schleifen; außerhalb davon bricht sie aus, verglast oder verbrennt.
Diamant-keramische vs. CBN-keramische Schleifscheiben
Sowohl Diamant als auch CBN sind keramisch gebunden erhältlich, eignen sich aber für unterschiedliche Werkstückwerkstoffe. Die Bindungstechnik ist ähnlich, die Schleifmittelchemie nicht.
Keramisch gebundene Diamantscheiben
Keramisch gebundene Diamantschleifscheiben sind für harte, nicht eisenhaltige Werkstoffe ausgelegt. Diamant ist das härteste bekannte Schleifmittel und schneidet Werkstoffe, die konventionelle Schleifmittel schnell stumpf machen. Typische Anwendungen:
- Hartmetallschleifen: Hartmetall-Zerspanungswerkzeuge, Matrizen und Verschleißteile erfordern Diamant für effizienten Materialabtrag.
- Keramikschleifen: Aluminiumoxid, Zirkonoxid, Siliziumkarbid und Siliziumnitrid sind spröde und abrasiv; keramisch gebundene Diamantscheiben bearbeiten sie ohne übermäßige Mikrorissbildung.
- Glas und Stein: Präzisionsschleifen von Glasbauteilen, optischen Linsen sowie Natur- und Kunststein.
- Verbundwerkstoffe: Faserverstärkte Verbundwerkstoffe, Kohlenstofffaser und andere abrasive Materialien aus Luftfahrt- und Automobilfertigung.
Keramisch gebundene CBN-Scheiben
Keramisch gebundene CBN-Scheiben sind für eisenhaltige harte Werkstoffe entwickelt. Kubisches Bornitrid ist nach Diamant das härteste Material und chemisch stabil gegenüber Eisen, was es für gehärtete Stähle ideal macht. Anwendungen:
- Finish gehärteter Stähle: Werkzeugstähle, Formenstähle und Lagerstähle mit 58–65 HRC reagieren gut auf keramisches CBN.
- Zahnradschleifen: Profil- und Schleifschneckenschleifen einsatzgehärteter Zahnräder, meist mit Ölkühlmittel.
- Lagerlaufbahnen: Innen- und Außenringlaufbahnen, bei denen Krümmung, Finish und Oberflächenintegrität entscheidend sind.
- Schnellarbeitsstahl: Bohrer, Schaftfräser und Reibahlen profitieren vom kühlen Schnitt keramischen CBN.
- Luftfahrtkomponenten: Nickelbasis-Superlegierungen und einige Titanteile, vorbehaltlich eines Prozessversuchs.
Das Werkstück entscheidet über das Schleifmittel. Diamant an Stahl versagt chemisch; CBN an Hartmetall ist selten wirtschaftlich. Den vollständigen Vergleich finden Sie unter Diamant oder CBN.
Wann keramisch statt Harz oder Metall wählen
Die Bindungsauswahl hängt von den Schleifanforderungen ab. Die folgende Tabelle vergleicht keramisch mit den beiden anderen gebundenen Familien für Superabrasivmittel.
| Kriterium | Keramisch | Kunstharz | Metall |
|---|---|---|---|
| Steifigkeit / Formhaltung | Hoch | Mittel | Sehr hoch |
| Freier Schnitt / Kühle | Gut, wenn offen | Sehr gut | Mittel; kann heiß laufen |
| Porosität / Kühlmittelzugang | Hoch, zusammenhängend | Niedrig bis mittel | Niedrig |
| Wärmebeständigkeit | Hoch | Begrenzt | Hoch |
| Abrichten | Diamant, Aluminiumoxidstab, rotierend | Diamant, Aluminiumoxidstab | Diamantrolle, SiC, elektrolytisch |
| Typische Standzeit | Lang | Mittel | Am längsten bei schwerer Last |
| Beste Eignung | Präzision, Zahnrad, Lager, Form | Werkzeug- und Fräserschleifen, kühles Finishen | Tiefschliff, hoher Abtrag |
| Hauptrisiko | Spröde; kühlmittelabhängig | Formverlust; Wärmeempfindlichkeit | Schwer abzurichten; Brandspuren |
Wählen Sie keramisch, wenn Präzision, Form, Finish und thermische Kontrolle Priorität haben. Wählen Sie Kunstharz, wenn der Arbeitsgang eine verzeihende, kühle Scheibe braucht und die Formstandzeit zweitrangig ist. Wählen Sie Metall, wenn maximaler Abtrag und Formstandzeit dominieren und die Maschine Hochdruckkühlmittel und ein robustes Abrichtverfahren tragen kann. Der Leitfaden zu Bindungsarten behandelt die Verschleißmechanismen ausführlicher.
Keramische Bindung vs. Harzbindung
Kunstharzgebundene Scheiben verwenden eine organische Polymermatrix, die flexibler und nachgiebiger ist als eine keramische Bindung. Sie eignen sich besser für Grobschleifen, Entgraten und Arbeitsgänge, bei denen die Scheibe unterbrochenen Kontakt oder Schlagbelastung erfährt. Allerdings verschleißen Kunstharzbindungen schneller, verlieren rascher ihre Form und erreichen weder die Präzision noch die kühlen Schleifeigenschaften keramischer Bindungen. Wählen Sie keramisch, wenn Präzision, Oberflächengüte und thermische Kontrolle Priorität haben.
Keramische Bindung vs. Metallbindung
Metallgebundene Scheiben verwenden eine Metallmatrix, typischerweise Bronze oder Kobalt, die extrem zäh und langlebig ist. Sie sind ideal für Schwerlast-Grobschleifen, bei dem maximaler Materialabtrag und längste Scheibenlebensdauer gefordert sind. Allerdings schneiden metallgebundene Scheiben weniger frei, erzeugen mehr Wärme und sind schwieriger zu richten. Wählen Sie keramisch, wenn Sie ein Gleichgewicht zwischen Materialabtrag und Oberflächengüte benötigen oder wärmeempfindliche Werkstoffe schleifen.
Schnellentscheidungs-Leitfaden
- Wählen Sie keramisch für Präzisionsschleifen, enge Toleranzen, hervorragende Oberflächengüte oder wärmeempfindliche Werkstoffe.
- Wählen Sie Kunstharz für eine nachgiebige Bindung beim Grobschleifen, Entgraten oder bei unterbrochenen Schnitten.
- Wählen Sie Metall für maximalen Materialabtrag, längste Scheibenlebensdauer und aggressives Grobschleifen.
Schleifscheiben-Spezifikation und Auswahl
Bei der Spezifikation einer keramisch gebundenen Scheibe sind mehrere Parameter abzustimmen, damit die Scheibe zur Anwendung passt:
Schleifmitteltyp
Wählen Sie Diamant für nicht eisenhaltige Werkstoffe (Hartmetall, Keramik, Glas, Verbundwerkstoffe) oder CBN für eisenhaltige Werkstoffe (gehärteter Stahl, HSS, Zahnrad- und Lagerstähle).
Korngröße
Bei Diamant wird die Körnung üblicherweise auf der FEPA-D-Skala angegeben, bei CBN auf der FEPA-B-Skala. Gröbere Körnungen ermöglichen höhere Abtragsraten und eignen sich zum Schruppen; feinere Körnungen erzielen bessere Oberflächen und werden für die Präzisionsfertigung bevorzugt. Bei keramisch gebundenen Scheiben beeinflusst die Korngröße auch die Porosität und das Selbstschärfeverhalten.
Konzentration
Die Konzentration beschreibt den Gehalt an Schleifkorn in der Arbeitsschicht. Übliche Konzentrationen liegen zwischen 50 und 200, wobei 100 die gängigste ist. Eine höhere Konzentration bedeutet mehr Schneidpunkte pro Flächeneinheit, was den Materialabtrag verbessert, jedoch die Porosität für den Kühlmittelstrom reduzieren kann.
Scheibenform
Keramisch gebundene Scheiben sind in Standardformen erhältlich, darunter:
- 1A1 (Flachscheibe): die vielseitigste Form für Flach-, Zylinder- und Werkzeugschleifen.
- 3A1 (vertiefte Scheibe): wird beim Flachschleifen mit besserem Kühlmittelzugang zum Werkstück verwendet.
- 6A2 (Becherscheibe): üblicherweise zum Werkzeug- und Schneidplattenschleifen auf CNC-Werkzeugschleifmaschinen.
- Topfscheiben (11V9, 12A2): bevorzugt für Profilschleifen, Nutenschleifen und Nachschleifen von Schneidwerkzeugen.
Scheibendurchmesser
Zu den Standardabmessungen gehören Außendurchmesser (D), Bohrungsdurchmesser (H) und Breite (T, X, U). Keramisch gebundene Schleifscheiben werden für thermische Stabilität typischerweise auf Keramiksubstrat gefertigt, während Stahlsubstrate für größere Scheiben verwendet werden können, die eine höhere Steifigkeit erfordern.
CBN-Spezifikationen für Zahnrad- und Formschleifen
Zahnrad- und Formschleifen ist der Bereich, in dem keramisches CBN seine Kosten verdient. Die Scheibe trägt das Profil, sodass Formhaltung, Abrichtbarkeit und thermische Kontrolle gleichzeitig zählen. Die folgende Tabelle gibt praktische Ausgangswerte für häufige Zahnrad- und Formarbeitsgänge. Sie ersetzt keine zeichnungsspezifische Empfehlung.
| Arbeitsgang | Typische Scheibenform | Körnung | Konzentration | Geschwindigkeit | Kühlmittel / Abrichten |
|---|---|---|---|---|---|
| Zahnradprofil, kleines Modul | 1A1 / 1V1 Profil | B76–B107 | 125–150 % | 30–60 m/s | Öl; Diamantrolle oder Formabrichter |
| Zahnradprofil, großes Modul | 14A1 / kundenspezifisches Profil | B107–B126 | 125–150 % | 25–45 m/s | Öl; Diamantrolle |
| Wälzschleifen mit Schleifschnecke | Keramische CBN-Schnecke | B76–B126 | 125–150 % | 30–60 m/s | Öl; Diamant-Abrichtrad |
| Tiefschliff-Form | 1A1 / 6A2 / Profil | B126–B181 | 125–175 % | 25–45 m/s | Hochdruckkühlmittel oder Öl |
| Lagerlaufbahn | Topf / Profil | B64–B91 | 125 % | 30–60 m/s | Emulsion oder Öl; Diamantabrichter |
| Feines Formfinish | Profil / Topf | B46–B76 | 100–125 % | 25–45 m/s | Feine Filtration; leichtes Abrichten |
Nur Ausgangswerte. Modul, Profil, Werkstoff, Härte, Maschine und Abrichter beeinflussen die endgültige Spezifikation. Prüfen Sie sie mit dem Scheibenhersteller und einem Erstmuster.
Eine eigene Behandlung von Profil-, Schleifschnecken- und Laufbahnscheiben finden Sie im Leitfaden für Zahnrad- und Lagerschleifen.
Drehzahl von keramischem CBN
Die Geschwindigkeit ist eine Umfangsgeschwindigkeit. Die folgenden Bereiche sind Ausgangswerte für keramisches CBN, keine universellen Einstellungen. Hochgeschwindigkeits-Seriensysteme arbeiten oberhalb dieser Bereiche, wenn Scheibe, Spindel, Schutzhaube, Vorrichtung und Kühlmittel eigens dafür ausgelegt sind.
| Arbeitsgang | Typische Ausgangsgeschwindigkeit | Wirkung höherer Geschwindigkeit | Begrenzung |
|---|---|---|---|
| Flachschleifen | 25–35 m/s | Besseres Finish, mehr Wärme pro Zeiteinheit | Wucht, Kühlmittel, Scheibenauslegung |
| Außenrundschleifen | 30–45 m/s | Höhere Produktivität und Finishkonstanz | Maschinensteifigkeit, Kühlmitteldruck |
| Innenschleifen | 25–40 m/s | Kleine Scheibe braucht höhere Drehzahl für dieselben m/s | Aufnahmesteifigkeit, Spindeldrehzahlgrenze |
| Zahnradprofil | 30–60 m/s | Produktionsrate und Finish | Ölzufuhr, Abrichter, Maschinenauslegung |
| Lagerlaufbahn | 30–60 m/s | Finish und Zykluszeit | Kühlmittelausrichtung, Schwingung, Brandkontrolle |
| Tiefschliff | 25–45 m/s | Abtragsrate steigt mit Leistung und Kühlmittel | Hochdruckkühlmittel, Steifigkeit |
Prüfen Sie Scheibenkennzeichnung und Maschinenauslegung, bevor Sie am oberen Ende arbeiten. Rechnen Sie die Drehzahl neu, wenn sich der Scheibendurchmesser ändert.
Treten bei höherer Geschwindigkeit Brandspuren auf, machen Sie nicht sofort die Scheibe verantwortlich. Prüfen Sie Kühlmittelgeschwindigkeit und Düsenausrichtung, dann das Abrichtbild. Der Leitfaden zu Drehzahl und Kühlmittel erklärt den Zusammenhang zwischen Umfangsgeschwindigkeit, Durchfluss und Brandspuren.
Konzentration bei keramischem CBN
Die Konzentration ist die Menge CBN in der Arbeitsschicht. Eine Konzentration von 100 entspricht etwa 4,4 Karat pro cm³ (rund 0,88 g/cm³). Eine höhere Konzentration bringt mehr Schneidkanten in den Bogen und verbessert meist Formstandzeit und Abtrag, verringert aber den Bindungsanteil und den Raum für Späne und Kühlmittel. Bei keramischem CBN ist dieser Zielkonflikt direkt mit der Porosität verknüpft.
| Konzentration | Verhalten keramisches CBN | Typische Anwendung | Beachten |
|---|---|---|---|
| 75 % | Freischneidend, mehr Bindung und Porenraum | Feines Finishen, empfindliche Profile | Formverlust bei Präzisionsarbeit |
| 100 % | Ausgewogen universell | Flach, Außen, Innen | Körnung und Güte bestätigen |
| 125 % | Mehr Schneidkanten, bessere Form | Zahnräder, Lagerlaufbahnen, Serie | Zusetzen, wenn die Struktur zu dicht ist |
| 150 % | Starke Form und hoher Abtrag | Schwere Form, Tiefschliff, schmaler Kontakt | Brandspuren und Leistungsgrenze |
| 175–200 % | Maximale Schneidpunktdichte | Spezielle Hochlast- oder Kleinkontaktarbeit | Reduzierter Bindungsanteil; mit Hersteller abstimmen |
Erhöhen Sie die Konzentration nicht, um das Finish zu korrigieren. Das Finish wird vor allem von Körnung, Bindungsöffnung und Abrichten bestimmt. Eine höhere Konzentration in einer dichten Struktur kann Zusetzen und Brandspuren verschlimmern. Der Leitfaden zu Körnung und Konzentration behandelt die Wechselwirkung im Detail.
Struktur und Güte: die Variablen hinter dem Etikett
Eine keramische Scheibenspezifikation nennt üblicherweise Schleifmittel, Körnung, Konzentration, Bindung und Abmessungen. Struktur und Güte sind oft weniger sichtbar, entscheiden aber über das Verhalten. Die Struktur beschreibt Anteil und Anordnung von Bindung, Schleifmittel und Poren. Eine offenere Struktur führt mehr Kühlmittel und Späne; eine dichtere Struktur hält die Form und erzeugt ein feineres Finish, läuft aber heißer.
Die Güte beschreibt die Festigkeit der Bindungsbrücken und damit, wie bereitwillig die Scheibe ein stumpfes Korn freigibt. Eine härtere Güte hält das Korn länger und ist sinnvoll, wenn Formstandzeit dominiert. Eine weichere Güte gibt das Korn früher frei und hält die Scheibe freischneidend. Dasselbe Schleifmittel mit derselben Körnung und Konzentration kann in unterschiedlichen Güten geliefert werden, sodass zwei auf dem Etikett identische Scheiben sich nicht gleich verhalten.
Bei keramischem CBN ist die praktische Frage, ob die Scheibe schnell genug abbaut, um scharf zu bleiben, ohne das Profil zu verlieren. Verglast die Stirnfläche, ist die Güte möglicherweise zu hart oder die Struktur zu dicht für die Last. Verschwindet das Profil zu schnell, ist die Güte möglicherweise zu weich oder die Konzentration zu niedrig. Ändern Sie jeweils nur eine Variable und halten Sie das Abrichtverfahren konstant, damit der Vergleich aussagekräftig ist.
Abrichten von keramischem CBN
Keramisches CBN ist abrichtbar, was einer seiner Hauptvorteile in Form- und Zahnradarbeit ist. Richten stellt die Geometrie wieder her; Abrichten öffnet die Stirnfläche. Verwenden Sie ein scharfes Diamantwerkzeug und leichte Zustellungen und konditionieren Sie anschließend, wenn die Bindung es erfordert.
| Verfahren | Werkzeug | Typische Anwendung | Hinweise |
|---|---|---|---|
| Stehendes Richten | Einzelkorn- oder Meißeldiamant | Gerade Stirnflächen, Außen, Innen | Leichte Zustellung, konstanter Vorschub, Ausfunkzeit |
| Rotierendes Abrichten | Diamantrolle | Zahnrad, Profil, Tiefschliffformen | Drehzahlverhältnis und Ausrichtung entscheidend |
| Formabrichten | Diamant-Formrolle / Abrichtrad | CBN-Schleifschnecken und Profilscheiben | Modul und Eingriffswinkel abstimmen; erstes Teil prüfen |
| Touchieren | Diamant, sehr kleine Tiefe | Auffrischen in der Serie ohne Profilverlust | Maschinenauflösung und thermische Stabilität zählen |
| Konditionieren | Aluminiumoxidstab oder weicher Stahl | Stirnfläche nach dem Richten öffnen | Leichter Druck; die Fläche nicht zu polieren |
Richten Sie nach Befund ab: Leistungsanstieg, Finishdrift, Zusetzen, Brandspuren oder ein definiertes Serienintervall. Schweres oder häufiges Abrichten verbraucht die Arbeitsschicht und verkürzt die Standzeit. Ausführliche Parameter und häufige Fehler stehen im Leitfaden zum Abrichten und Richten.
Häufige Anwendungen keramisch gebundener Scheiben
Hartmetallwerkzeuge schleifen
Keramisch gebundene Diamantscheiben werden zum Schleifen von Hartmetall-Zerspanungswerkzeugen auf CNC-Werkzeugschleifmaschinen eingesetzt. Die Selbstschärfung verhindert, dass sich die Scheibe mit Hartmetallspänen zusetzt, während der kühle Schnitt das Hartmetallsubstrat und angelötete Spitzen schützt. Kunstharzbindung bleibt für Spannuten und Spanräume üblich; keramisch wird bevorzugt, wo Form und Finish über einen langen Zyklus halten müssen.
Keramik schleifen
Hochleistungskeramik für Elektronik, Medizintechnik und Luftfahrt erfordert Diamant. Die kontrollierte Porosität hilft, das spröde Bruchverhalten der Keramik zu beherrschen, und erzeugt saubere Schnitte ohne übermäßige Ausbrüche oder Mikrorisse. Feine Körnungen und leichte Zustellungen sind für den Finishing-Arbeitsgang üblich.
Finish gehärteter Stähle
Keramisch gebundene CBN-Scheiben sind die bevorzugte Wahl zum Finishen gehärteter Werkzeug-, Formen- und Lagerstähle. Der kühle Schnitt reduziert das Risiko von Wiederaufhärtung oder Anlassen der Oberfläche, während die Steifigkeit der Bindung Toleranzen im Bereich weniger Mikrometer ermöglicht. Kühlmittelzufuhr und Abrichtdisziplin entscheiden, ob dieses Potenzial genutzt wird.
Zahnräder und Lager
Keramisches CBN ist der Serienstandard für viele gehärtete Zahnrad- und Lagerarbeitsgänge. Profil- und Schleifschneckenscheiben halten die Zahnradform; Topf- und Profilscheiben halten die Laufbahnkrümmung. Ölkühlmittel ist beim Zahnradschleifen üblich, weil es den Kontakt schmiert und das Profil sauber hält. Beim Lagerschleifen wird oft Hochleistungsemulsion oder Öl mit feiner Filtration eingesetzt.
Luftfahrt und Automobil
Nickelbasis-Superlegierungen, einige Titanteile, Nockenwellen, Kurbelwellen und Getriebekomponenten werden mit keramischem CBN geschliffen, wo der Prozess qualifiziert ist. Superlegierungen sind eine differenzierte Gruppe; Legierung, Wärmebehandlung und Maschinensteifigkeit können das Optimum in Richtung keramisches Schleifmittel oder eine spezielle CBN-Güte verschieben. Vor der Festlegung testen.
Schleifen von Luft- und Raumfahrtkomponenten
Nickelbasierte Superlegierungen und Titanlegierungen in der Luft- und Raumfahrt erfordern Scheiben, die hohen Temperaturen standhalten, ohne ihre Schneidwirkung zu verlieren. Keramisch gebundene CBN-Scheiben behalten ihre Leistung in diesen anspruchsvollen Anwendungen und liefern gleichmäßige Ergebnisse an Turbinenschaufeln, Kompressorscheiben und Strukturbauteilen.
Kühlmittel und Filtration für keramisches CBN
Kühlmittel ist beim keramischen CBN-Schleifen keine Nebenfunktion, sondern Teil der Arbeitsumgebung der Scheibe. Die Poren müssen mit sauberem Kühlmittel gefüllt sein, nicht mit Schaum oder Spänen. Für Zahnrad- und Formarbeit ist reines Öl üblich, weil es den Kontakt schmiert und das Profil sauber hält. Für Flach-, Außen- und Lagerarbeit kann eine Hochleistungsemulsion wirksam sein, wenn Konzentration, Filtration und Temperatur beherrscht werden.
Die Filtration sollte die feinen Stahl- und Bindungspartikel entfernen, die Poren blockieren und das Finish verkratzen. Allgemeine Arbeit kann 20–50 µm Filtration nutzen; Präzisions- und Ölsysteme benötigen oft 10 µm oder feiner. Prüfen Sie den Filterdifferenzdruck, nicht nur den Kalender. Ein Filter, der unter Last umgeht, führt Rückstände zurück an den Kontakt.
Temperaturstabilität zählt bei Präzisionsarbeit. Ein Kühlmittelkühler oder ein ausreichend großer Tank reduziert Maßdrift und hilft, die Scheibenstirnfläche stabil zu halten. Richten Sie die Düse auf den Kontaktbogen, nah genug, um die Luftbarriere zu durchdringen, und prüfen Sie den Durchfluss bei laufender Scheibe und montierter Schutzhaube.
Prozesskontrolle in der Serie
Serienschleifen gelingt durch Wiederholbarkeit, nicht durch ein einzelnes gutes Teil. Protokollieren Sie Scheibenspezifikation, Abrichtzyklus, Geschwindigkeit, Zustellung, Kühlmittel und Prüfergebnisse und vergleichen Sie sie nach jedem Scheibenwechsel. Eine Spindelleistungskurve ist eine der günstigsten Prozessüberwachungen: Ein allmählicher Anstieg bedeutet meist, dass die Stirnfläche abstumpft oder zusetzt, während eine plötzliche Änderung auf ein Kühlmittel- oder Vorrichtungsproblem hindeuten kann.
Nutzen Sie eine Erstmusterprüfung nach dem Abrichten und nach jeder Parameteränderung. Bei Zahnrädern prüfen Sie Profil und Flankenlinie; bei Lagern Laufbahnkrümmung, Rundheit und Finish; bei Werkzeugen die Kantenqualität. Ergänzen Sie eine Prüfung der Oberflächenintegrität, wo das Teil sicherheitskritisch ist oder der Werkstoff brandempfindlich reagiert.
Definieren Sie ein Abrichtintervall aus Befunden und überwachen Sie es. Ist das Intervall zu lang, treten Brandspuren und Ausschuss auf, bevor der Bediener es bemerkt. Ist es zu kurz, wird die Arbeitsschicht unnötig verbraucht. Das richtige Intervall ist das längste, das Finish, Form und Oberflächenintegrität noch mit Reserve hält.
Wann keramisch nicht die richtige Bindung ist
Keramisches CBN ist nicht die Antwort für jede eisenhaltige Aufgabe. Handelt es sich um einen dünnen Schlitz, eine kleine Innenform oder ein einschichtiges Werkzeug mit festem Profil, kann eine galvanische Scheibe einfacher und wirtschaftlicher sein. Ist der Arbeitsgang schweres unterbrochenes Schleifen auf einer nachgiebigen Maschine, übersteht eine Kunstharzbindung möglicherweise, was bei keramisch ausbrechen würde. Steht maximale Formstandzeit im Tiefschliff mit Hochdruckkühlmittel im Vordergrund, kann Metallbindung stärker sein.
Die Entscheidung sollte Maschine, Abrichtfähigkeit und die Fähigkeit des Bedieners zur Kühlmittelkontrolle einschließen. Eine keramische Scheibe, die technisch ideal ist, auf der Maschine aber nicht abgerichtet oder gekühlt werden kann, ist keine praktische Wahl. Passen Sie die Bindung an das gesamte System an, nicht nur an die Teilezeichnung.
Häufige Fehler mit keramischem CBN
| Fehler | Folge | Besseres Vorgehen |
|---|---|---|
| Ohne ausreichend Kühlmittel fahren | Brandspuren, Bindungsabbau, Thermoschock | Bogen fluten; Düse, Durchfluss und Filtration prüfen |
| Zu tief abrichten | Kurze Standzeit und verlorenes Profil | Die kleinste Tiefe verwenden, die die Stirnfläche wiederherstellt |
| Einen stumpfen Diamanten verwenden | Verglasen und Brandspuren trotz „frischem“ Abrichten | Abrichter prüfen, drehen oder ersetzen |
| Dichte Struktur für hohen Abtrag wählen | Zusetzen und Leistungsanstieg | Struktur öffnen oder Konzentration reduzieren |
| Scheibenwucht ignorieren | Rattern und schlechtes Finish bei hoher Geschwindigkeit | Vor der Serie auswuchten und anzeigen |
| Die Scheibe vor dem Prozess wechseln | Der Fehler wiederholt sich mit neuer Scheibe | Erst Aufspannung, Kühlmittel, Abrichten und Parameter prüfen |
| Diamant am Stahlanteil eines Mischteils verwenden | Schneller Diamantverschleiß | Arbeitsgänge trennen; CBN für Stahl, Diamant für Hartmetall |
Auswahlcheckliste für eine keramische Scheibe
- Schleifmittel: Diamant für nicht eisenhaltig, CBN für eisenhaltig. Prüfen Sie die Werkstückchemie, nicht den Teilenamen.
- Arbeitsgang: Flach-, Außen-, Innen-, Zahnrad-, Lager-, Tief- oder Werkzeugschleifen.
- Scheibenform und Abmessungen: Form, Durchmesser, Breite, Bohrung und Profilzeichnung.
- Körnung und Konzentration: vom Finish- und Formbedarf ausgehen und dann für den Abtrag anpassen.
- Struktur und Güte: offen genug für Kühlmittel und Späne, fest genug für die Form.
- Geschwindigkeit: Scheibenkennzeichnung, Spindel- und Schutzhaubenauslegung prüfen; Umfangsgeschwindigkeit berechnen.
- Kühlmittel und Filtration: Typ, Konzentration, Durchfluss, Druck und Mikrometerwert.
- Abrichten: Werkzeug, Verfahren, Zustellung, Häufigkeit und Erstmusterprüfung.
Senden Sie die ausgefüllte Checkliste mit der Teilezeichnung über das Kontaktformular zur Anwendungsprüfung. Das Werkzeug zur Bindungsauswahl und das Auswahlwerkzeug für Diamant- und CBN-Scheiben helfen, die erste Spezifikation zusammenzustellen.














