: +86 15874211461

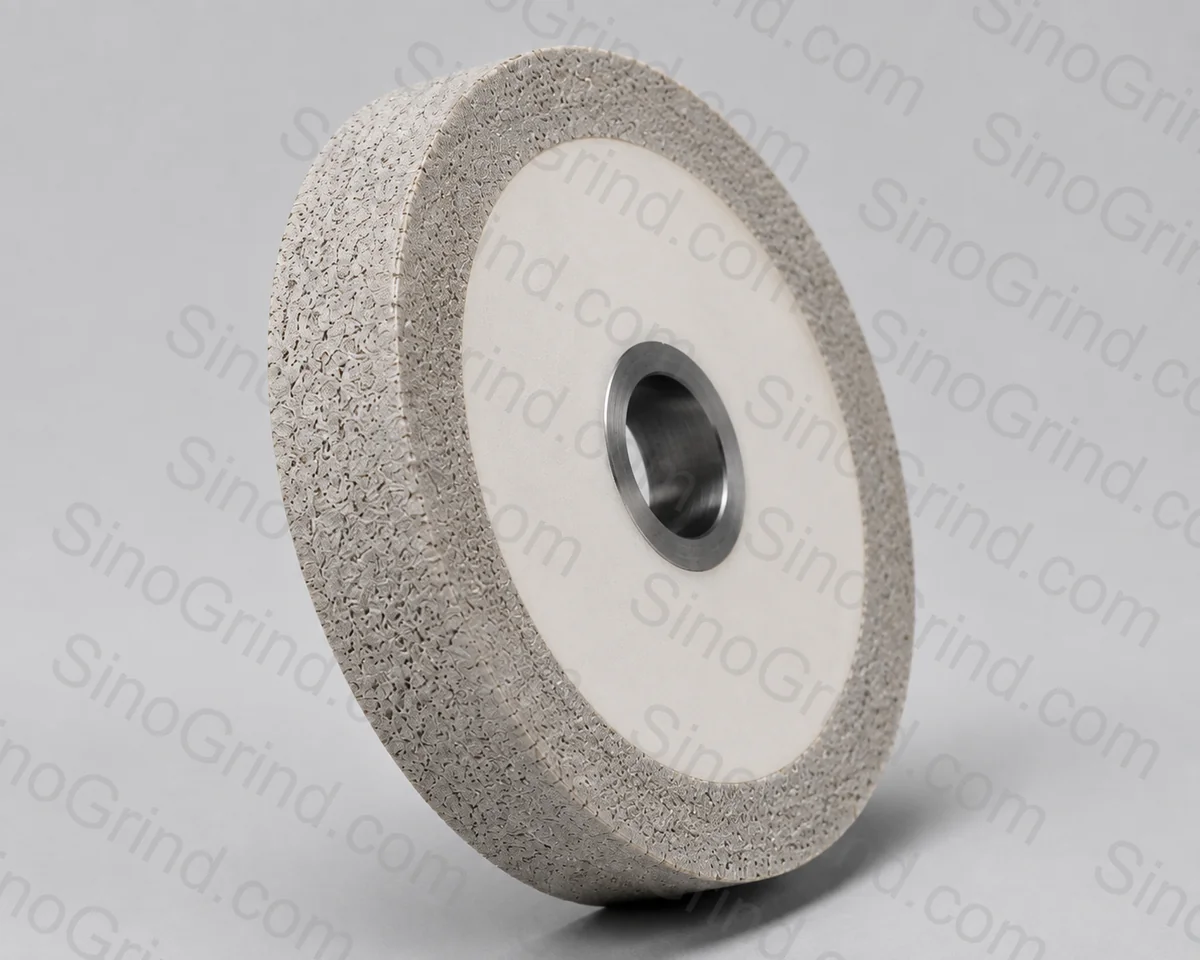
Szybka odpowiedź: Do szlifowania hartowanych kół zębatych i łożysk używaj ściernic CBN ze spoiwem ceramicznym (witryfikowanym). Ściernice kształtowe do kół zębatych zaczynają zwykle od B76–B126 i koncentracji 125–150%; ślimakowe ściernice CBN stosują podobny zakres z obciągaczem dopasowanym do profilu. Bieżnie łożysk zaczynają zwykle od B64–B91 i 125% przy drobnym obciąganiu. Pracuj z olejem lub chłodziwem o wysokiej wydajności, kontroluj przypalenie i potwierdź prędkość oraz obciąganie u producenta ściernicy.
Powiązane lektury: Przewodnik po ściernicach CBN · Ściernice diamentowe i CBN ze spoiwem ceramicznym · Obciąganie i wyrównywanie ściernic CBN.
Dlaczego CBN do kół zębatych i łożysk
Koła zębate i pierścienie łożysk wykonuje się ze stali hartowanych na wskroś lub nawęglanych, zwykle w zakresie 58–65 HRC po obróbce cieplnej. Są wykańczane po hartowaniu, ponieważ odkształcenia podczas obróbki cieplnej są większe niż końcowa tolerancja. To przenosi operację wykańczającą na twardą, odporną na zużycie i wrażliwą na ciepło powierzchnię — dokładnie taką kombinację, do której zaprojektowano CBN.
CBN utrzymuje kształt, tnie chłodniej niż ścierniwa konwencjonalne i można go obciągać do precyzyjnego profilu. W szlifowaniu kół zębatych profil ściernicy jest profilem części (lub jego odpowiednikiem generującym), więc zachowanie kształtu bezpośrednio kontroluje dokładność kierunku i profilu. W szlifowaniu łożysk krzywizna i wykończenie bieżni kontrolują hałas, żywotność i smarowanie. Oba zastosowania źle znoszą ściernicę, która przypala lub traci kształt.
Metody szlifowania kół zębatych
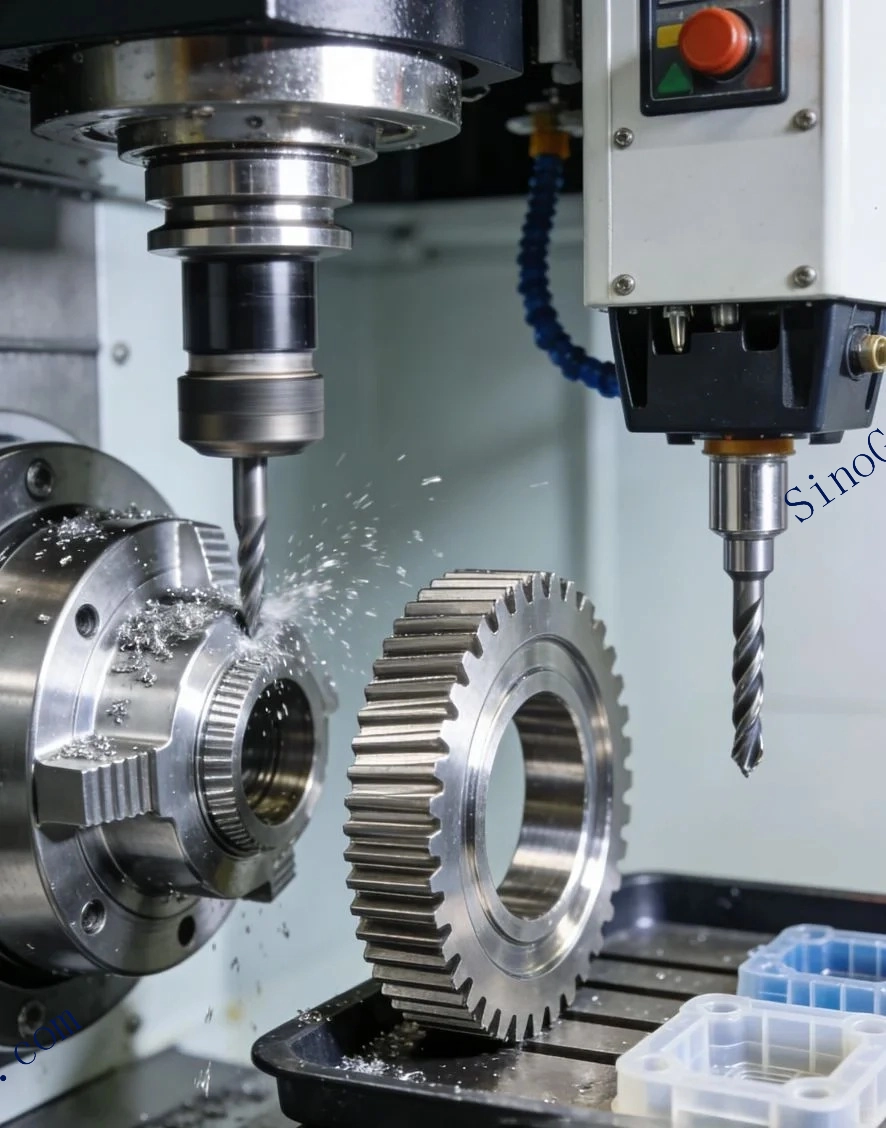
W produkcji dominują dwie metody szlifowania kół zębatych. Szlifowanie kształtowe używa ściernicy profilowej dopasowanej do wrębu zęba, wprowadzanej wgłębnie lub przesuwanej po szerokości. Jest elastyczne i nadaje się do dużych modułów, małych serii i złożonych profili. Szlifowanie generujące używa ślimakowej ściernicy CBN współpracującej z kołem, które się obraca, a ściernica przesuwa. Jest szybkie i dokładne dla mniejszych modułów i dużej serii, ale ściernica ślimakowa i jej układ obciągania są bardziej złożone.
| Metoda | Kształt ściernicy | Najlepsza do | Kluczowe wymaganie |
|---|---|---|---|
| Szlifowanie profilowe / kształtowe | 1A1, 1V1, 14A1 lub profil niestandardowy | Duże moduły, małe serie, profile złożone lub modyfikowane | Dokładne obciąganie profilu i sztywna ściernica |
| Generujące ściernicą ślimakową | Ślimak CBN ceramiczny | Małe i średnie moduły, duża seria | Diamentowe koło obciągające lub rolka, precyzyjna kontrola przełożenia |
| Honowanie / superfiniszowanie kół | Specjalne narzędzie spoiwowe lub galwaniczne | Końcowa korekta hałasu i wykończenia | Zależne od procesu; nie jest standardowym wyborem ściernicy CBN |
Kształty i specyfikacje ściernic do kół zębatych
| Cecha | Typowy wybór | Uwagi |
|---|---|---|
| Kształt ściernicy profilowej | 1A1, 1V1, 14A1, kubkowa | Zależy od wrębu zęba, modułu i układu osi maszyny |
| Ściernica ślimakowa | Ślimak CBN ceramiczny | Profil generowany przez diamentowe koło obciągające lub rolkę |
| Spoiwo | Ceramiczne (witryfikowane) | Sztywność, porowatość i obciągalność; spoiwo metalowe stosuje się w niektórych operacjach zgrubnych |
| Ziarno | B76–B126 | Grubsze do zgrubnego i dużych modułów, drobniejsze do wykańczania i małych modułów |
| Koncentracja | 125–150% | Wyższa koncentracja wspiera zachowanie kształtu wąskich profili |
| Prędkość | Typowo 30–60 m/s | Wyższe prędkości są częste w produkcji; potwierdź limity ściernicy i maszyny |
| Chłodziwo | Olej czysty lub emulsja o wysokiej wydajności | Olej jest częsty w szlifowaniu kół zębatych CBN ceramicznym; filtracja jest krytyczna |
Tylko punkty wyjścia. Geometria koła, moduł, materiał, głębokość warstwy nawęglanej, maszyna i obciągacz wpływają na końcową specyfikację. Potwierdź u producenta ściernicy.
Szlifowanie bieżni łożysk
Pierścienie łożysk szlifuje się na otworze, średnicy zewnętrznej i bieżni. Bieżń jest powierzchnią krytyczną: jej krzywizna, okrągłość, wykończenie i integralność powierzchni decydują o hałasie pracy, tarciu i trwałości zmęczeniowej. Częste są ściernice CBN ceramiczne kubkowe lub profilowe, ponieważ utrzymują kształt bieżni i można je obciągać do drobnej, otwartej powierzchni.
Operacja jest zwykle wielkoseryjna i zautomatyzowana, więc powtarzalność liczy się tak samo jak szczytowa wydajność usuwania. Chłodziwo musi stale docierać do styku z bieżnią, a ściernicę należy obciągać w kontrolowanym interwale, zanim pojawi się przypalenie lub dryf wykończenia. Stale łożyskowe są wrażliwe na odpuszczanie i ponowne hartowanie, więc kontrola integralności powierzchni jest częścią kwalifikacji procesu, a nie opcją dodatkową.
| Cecha łożyska | Typowa ściernica | Ziarno / koncentracja | Uwaga procesowa |
|---|---|---|---|
| Bieżń pierścienia wewnętrznego | CBN ceramiczny kubkowy / profilowy | B64–B91 / 125% | Mała ściernica, duża prędkość, precyzyjne ustawienie chłodziwa |
| Bieżń pierścienia zewnętrznego | CBN ceramiczny kubkowy / profilowy | B64–B91 / 125% | Zachowanie kształtu i okrągłość |
| Otwór / średnica wewnętrzna | CBN ceramiczny lub żywiczny | B76–B107 / 100–125% | Sztywność trzpienia i dostęp chłodziwa |
| Średnica zewnętrzna | CBN ceramiczny | B76–B107 / 100–125% | Kontrola okrągłości i stożkowatości |
| Elementy toczne | CBN ceramiczny lub konwencjonalny | Zależne od zastosowania | Duża seria; stabilność wykończenia i wymiaru |
Materiał i twardość
Koła zębate nawęglane wykonuje się zwykle ze stali takich jak 16MnCr5 lub 20MnCr5, z głębokością warstwy nawęglanej dopasowaną do obciążenia zęba. Koła hartowane na wskroś mogą używać 42CrMo4 lub podobnych. Pierścienie łożysk często wykonuje się ze stali 100Cr6 (AISI 52100) lub porównywalnych stali hartowanych na wskroś. Dokładny gatunek, twardość, austenit szczątkowy i głębokość warstwy wpływają na szlifowalność i wrażliwość na przypalenie.
Twardszy nie znaczy automatycznie łatwiejszy. Bardzo twarda powierzchnia może być krucha i podatna na pęknięcia; warstwa z austenitem szczątkowym może być niestabilna wymiarowo. Parametry, które działają na jednej partii obróbki cieplnej, mogą przypalić inną. Kwalifikuj proces na reprezentatywnych częściach i monitoruj twardość oraz integralność powierzchni przy zmianie dostawcy lub obróbki cieplnej.
Prędkość, chłodziwo i kontrola termiczna
Szlifowanie kół zębatych często odbywa się przy wyższych prędkościach ściernicy niż ogólne szlifowanie płaskie, ponieważ wymaga tego długość styku i wydajność produkcji. Systemy CBN ceramiczne w produkcji mogą pracować w zakresie 30–60 m/s, a w specjalnie przystosowanych maszynach wyżej. Traktuj te wartości jako punkty wyjścia: oznaczenie ściernicy, wrzeciono, osłona, układ obciągania i podawanie chłodziwa muszą wspierać tę prędkość.
Olej czysty jest częsty w szlifowaniu kół zębatych CBN ceramicznym, ponieważ smaruje styk, odprowadza ciepło i utrzymuje czystość profilu. Wymaga też zabezpieczeń przeciwpożarowych, kontroli mgły i zgodnej filtracji. Wodne chłodziwo o wysokiej wydajności może dobrze działać w szlifowaniu łożysk, ale trzeba kontrolować stężenie, filtrację i rozwój bakterii. W obu przypadkach dysza musi być zaprojektowana do geometrii styku, a nie zapożyczona z innej pracy.
Obciąganie do kół zębatych i łożysk
Ściernice profilowe obciąga się rolką diamentową, obciągaczem kształtowym lub jednostką CNC, która odwzorowuje wymagany profil. Ściernice ślimakowe używają diamentowego koła obciągającego lub rolki profilowej, która generuje kształt ślimaka. Ściernice do łożysk obciąga się obciągaczem diamentowym lub obrotowym, aby przywrócić krzywiznę bieżni i otworzyć powierzchnię. W każdym przypadku obciągacz musi być ustawiony względem ściernicy i osi maszyny, a pierwsza część po obciąganiu musi zostać sprawdzona.
Zbyt głębokie obciąganie usuwa budżet profilu; zbyt lekkie pozostawia zamkniętą powierzchnię, która przypala. Używaj najmniejszej głębokości, która przywraca geometrię i ostrość, a następnie skondycjonuj, jeśli spoiwo tego wymaga. Przewodnik po obciąganiu omawia parametry i typowe błędy.
Wskaźniki jakości kół zębatych, na które wpływa ściernica
Kontrola kół zębatych zwykle podaje kształt i nachylenie profilu, kształt i nachylenie kierunku, odchyłkę podziałki i skumulowany błąd podziałki oraz chropowatość i wygląd boków zębów. Ściernica wpływa na wszystkie, ale nie w równym stopniu. Błędy profilu często wynikają z kształtu ściernicy i zużycia obciągacza. Błędy kierunku często wynikają z przesuwu ściernicy, ustawienia maszyny lub szerokości ściernicy. Błędy podziałki mogą pochodzić z mocowania przedmiotu lub ruchu generującego, a nie ze ścierniwa. Wiedza o tym, który wskaźnik się zmienił, pomaga uniknąć wymiany ściernicy z powodu usterki maszyny.
Ściernica wpływa też na stan termiczny boku zęba. Bok bez przypalenia o stabilnej chropowatości jest cenniejszy niż nieco szybszy cykl dający kolory odpuszczania lub warstwę miękką. Kwalifikuj proces na podstawie raportu kontroli koła i trawienia boku, nie tylko wymiaru.
Integralność powierzchni łożysk i hałas
Bieżnie łożysk wykańcza się do bardzo małej chropowatości i kontrolowanej krzywizny. Ściernica musi wytwarzać równą, wolną od przypalenia powierzchnię bez śladów posuwu i drgań. Nawet niewielkie uszkodzenie termiczne może zmienić naprężenia szczątkowe i skrócić trwałość zmęczeniową, a periodyczny wzór może pojawić się jako hałas lub wibracja w złożonym łożysku.
Używaj drobnej, otwartej powierzchni ściernicy i stabilnego podawania chłodziwa. Oglądaj wygląd bieżni w świetle ukośnym i sprawdzaj okrągłość oraz krzywiznę na próbce. Jeśli skarga dotyczy hałasu, porównaj falistość bieżni i wzór powierzchni, zanim zmienisz ściernicę; przyczyną może być zbyt długi interwał obciągania lub wibracja wrzeciona, a nie specyfikacja ścierniwa.
Wymagania dotyczące maszyny i uchwytu
Szlifowanie kół zębatych i łożysk nie wybacza słabych ustawień. Wrzeciono ściernicy, wrzeciono przedmiotu, konik, podtrzymka i oś obciągania współtworzą końcową geometrię. Ściernica CBN, która dobrze pracuje na sztywnej maszynie, może drgać na lżejszej, szczególnie przy wyższych prędkościach często stosowanych w tych procesach. Sprawdź bicie, sztywność i stabilność termiczną, zanim zaczniesz optymalizować ściernicę.
Podawanie chłodziwa jest w praktyce częścią konstrukcji uchwytu. Dysza powinna być zamocowana tak, by podążała za strefą styku i nie wymagała przestawiania przez operatora. W cechach wewnętrznych lub ograniczonych używaj kształtu dyszy, który dociera do łuku bez zgniecenia i odchylenia.
Zużycie ściernicy i budżet profilu
Ściernica kształtowa ma określoną ilość warstwy roboczej, a każde obciąganie zużywa jej część. Budżet profilu to całkowite zużycie promieniowe dostępne, zanim ściernica przestanie utrzymywać tolerancję. Śledź go w milimetrach użytecznej warstwy, podzielonych przez średnie zużycie i obciąganie przypadające na cykl. Ściernica obciągana zbyt głęboko lub zbyt często wyczerpie ten budżet, zanim zużyje się jej ścierniwo, co jest kosztem możliwym do uniknięcia.
Typowe błędy w szlifowaniu kół zębatych i łożysk
| Błąd | Konsekwencja | Lepsze podejście |
|---|---|---|
| Wybór ziarna wyłącznie pod ubytek | Błąd profilu i słabe wykończenie | Zrównoważ ubytek i wykończenie; rozważ ściernice zgrubną i wykańczającą |
| Ignorowanie zużycia obciągacza | Stopniowy dryf profilu przechodzący szybką kontrolę | Śledź liczbę obciągnięć na obciągacz i sprawdzaj profil |
| Używanie chłodziwa uniwersalnego | Przypalenie, zalepianie i słaba czystość profilu | Użyj oleju lub chłodziwa o wysokiej wydajności z właściwą filtracją |
| Praca ściernicą wysokiej prędkości na maszynie bez odpowiedniego limitu | Ryzyko bezpieczeństwa i drgania | Sprawdź limity ściernicy, wrzeciona i osłony przed zwiększeniem prędkości |
| Zmiana specyfikacji po jednej przypalonej części | Powtórzenie usterki z nową ściernicą | Najpierw sprawdź chłodziwo, obciąganie, uchwyt i parametry |
Sekwencja doboru
- Zdefiniuj cechę: profil koła, ściernicę ślimakową lub bieżń łożyska, wraz z tolerancją i wykończeniem.
- Potwierdź materiał i twardość, w tym głębokość warstwy nawęglanej i stan obróbki cieplnej.
- Wybierz kształt i spoiwo: ściernicę profilową lub ślimakową do większości prac zębatych; kubkową/profilową ceramiczną do bieżni łożysk.
- Ustal ziarno i koncentrację na podstawie wykończenia, szczegółu kształtu i wymaganego ubytku.
- Dopasuj prędkość i chłodziwo do maszyny, limitu ściernicy i wrażliwości termicznej części.
- Określ metodę i częstotliwość obciągania, a następnie zakwalifikuj pierwszą część i integralność powierzchni.
Aby uzyskać weryfikację zastosowania w kołach zębatych lub łożyskach, prześlij rysunek, moduł lub geometrię bieżni, materiał i twardość, maszynę, wymiary ściernicy, chłodziwo i docelowe wykończenie przez formularz kontaktowy. Narzędzie doboru ściernic może pomóc złożyć pierwszą specyfikację.