
 : +86 15874211461

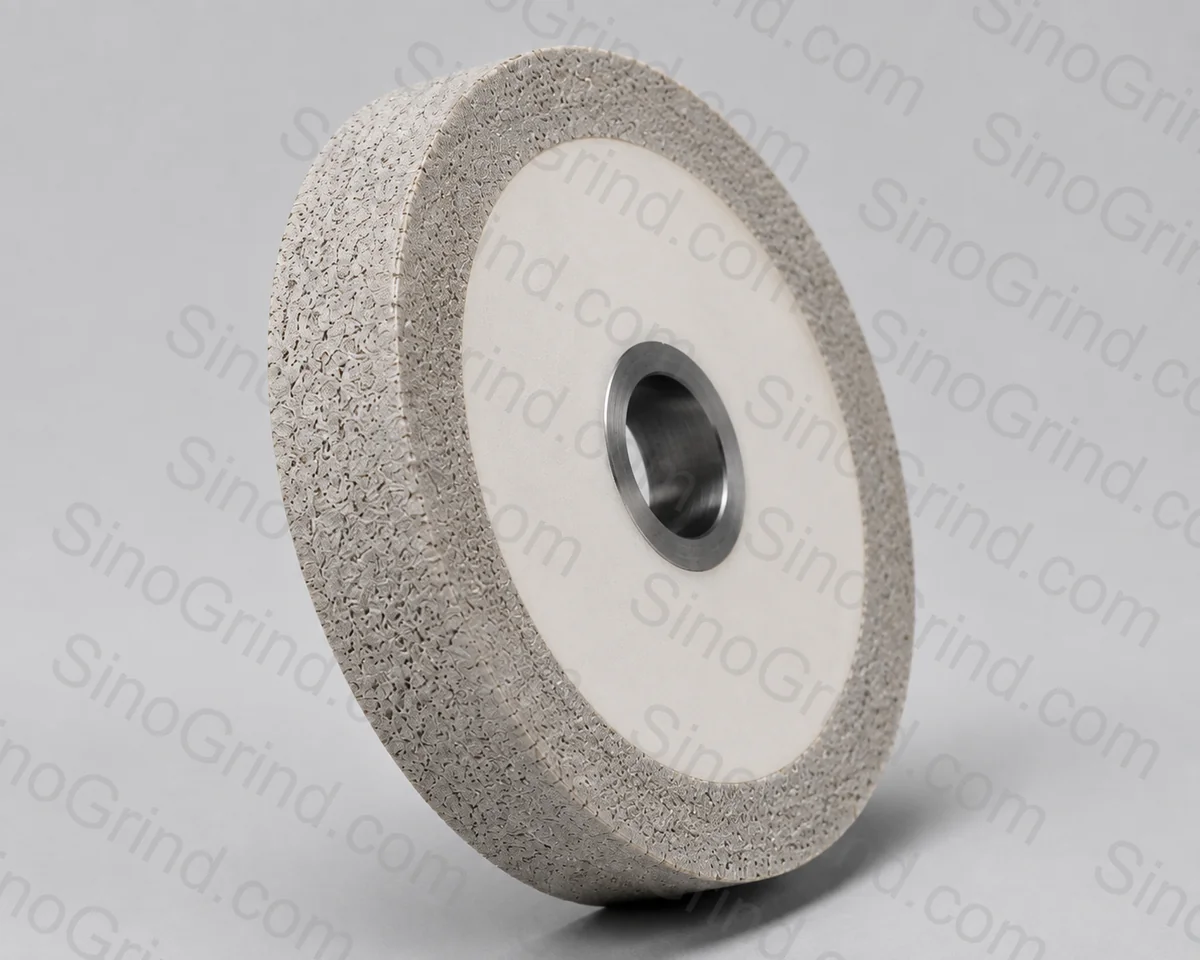
Resposta rápida: use CBN vitrificado para retificar engrenagens e rolamentos temperados. Os rebolos de perfil para engrenagens começam tipicamente em B76–B126 com 125–150% de concentração; os rebolos roscados CBN usam uma faixa semelhante com um dressador específico do perfil. As pistas de rolamento começam tipicamente em B64–B91 com 125% e dressagem fina. Trabalhe com óleo ou refrigerante de alto desempenho, controle a queima e confirme velocidade e dressagem com o fabricante do rebolo.
Leitura relacionada: Guia do rebolo CBN · Rebolos de diamante e CBN com ligante vitrificado · Dressagem e aparelhamento do rebolo CBN.
Por que usar CBN em engrenagens e rolamentos
As engrenagens e os anéis de rolamento são feitos de aços ferrosos temperados na massa ou cementados e temperados, normalmente na faixa de 58–65 HRC após o tratamento térmico. São acabados depois do endurecimento porque a distorção durante o tratamento térmico é maior do que a tolerância final. Isso coloca a operação de acabamento numa superfície dura, resistente ao desgaste e sensível ao calor — exatamente a combinação para a qual o CBN foi projetado.
O CBN mantém a forma, corta frio em comparação com os abrasivos convencionais e pode ser dressado para um perfil preciso. Na retificação de engrenagens, o perfil do rebolo é o perfil da peça (ou o seu equivalente de geração), por isso a retenção de forma controla diretamente a precisão de direção e de perfil. Na retificação de rolamentos, a curvatura e o acabamento da pista controlam o ruído, a vida e o comportamento de lubrificação. Ambas as aplicações penalizam um rebolo que queima ou perde forma.
Métodos de retificação de engrenagens
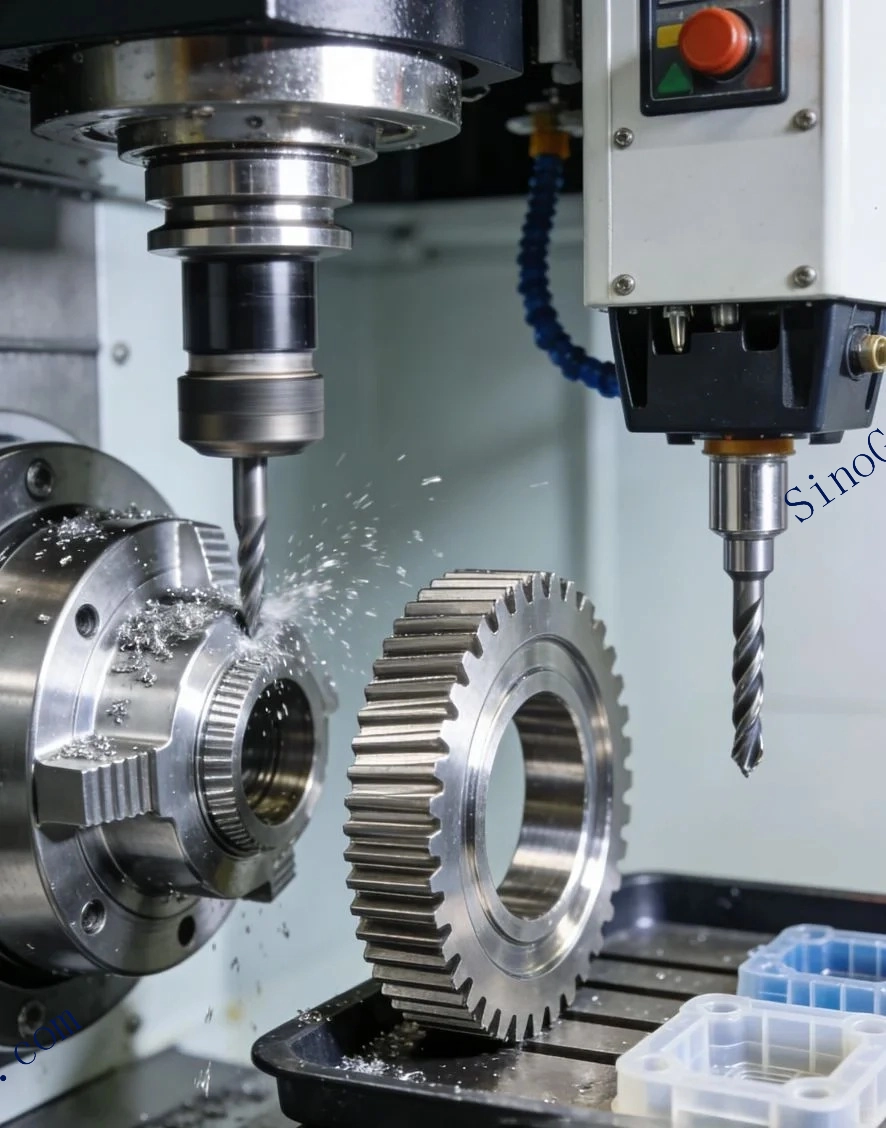
Dois métodos dominam a retificação de engrenagens em produção. A retificação de perfil usa um rebolo perfilado que corresponde ao espaço entre dentes e é mergulhado ou percorrido ao longo da face. É flexível e adequada a módulos grandes, baixo volume e perfis complexos. A retificação por geração usa um sem-fim CBN roscado que engrena com a engrenagem enquanto esta roda e o rebolo se desloca. É rápida e precisa para módulos menores e alto volume, mas o rebolo roscado e o seu sistema de dressagem são mais complexos.
| Método | Forma do rebolo | Melhor para | Requisito principal |
|---|---|---|---|
| Perfil / forma | 1A1, 1V1, 14A1 ou perfil personalizado | Módulos grandes, baixo volume, perfis complexos ou modificados | Dressagem precisa do perfil e rebolo rígido |
| Geração com rebolo roscado | Sem-fim CBN vitrificado | Módulos pequenos e médios, alto volume | Engrenagem ou rolo de dressagem de diamante, controle preciso da relação |
| Brunidura / superacabamento de engrenagens | Ferramenta aglomerada ou galvanizada especial | Correção final de ruído e acabamento | Específico do processo; não é uma escolha padrão de rebolo CBN |
Formas e especificações de rebolos para engrenagens
| Característica | Escolha típica | Notas |
|---|---|---|
| Forma do rebolo de perfil | 1A1, 1V1, 14A1, copo | Depende do espaço entre dentes, do módulo e da disposição dos eixos da máquina |
| Rebolo roscado | Sem-fim CBN vitrificado | Perfil gerado por engrenagem ou rolo de dressagem de diamante |
| Ligante | Vitrificado | Rigidez, porosidade e dressabilidade; o ligante metálico é usado em algumas operações de desbaste |
| Grão | B76–B126 | Mais grosso para desbaste e módulos grandes, mais fino para acabamento e módulos pequenos |
| Concentração | 125–150% | Concentração mais alta ajuda a retenção de forma em perfis estreitos |
| Velocidade | Tipicamente 30–60 m/s | Velocidades mais altas são comuns em produção; confirme as classificações do rebolo e da máquina |
| Refrigerante | Óleo integral ou emulsão de alto desempenho | O óleo é comum na retificação de engrenagens com CBN vitrificado; a filtragem é crítica |
Apenas pontos de partida. A geometria da engrenagem, o módulo, o material, a profundidade da camada cementada, a máquina e o dressador afetam todos a especificação final. Confirme com o fabricante do rebolo.
Retificação de pistas de rolamento
Os anéis de rolamento são retificados no furo, no diâmetro externo e na pista. A pista é a superfície crítica: a sua curvatura, redondeza, acabamento e integridade superficial determinam o ruído de funcionamento, o atrito e a vida à fadiga. Os rebolos CBN vitrificados de copo ou de perfil são comuns porque mantêm a forma da pista e podem ser dressados para uma face fina e aberta.
A operação é normalmente de alto volume e automatizada, por isso a consistência importa tanto como a taxa de remoção de pico. O refrigerante tem de chegar ao contato da pista de forma consistente, e o rebolo tem de ser dressado num intervalo controlado antes de aparecer queima ou deriva de acabamento. Os aços para rolamentos são sensíveis ao revenido e à retêmpera, por isso as verificações de integridade superficial fazem parte da qualificação do processo, não são um extra opcional.
| Recurso do rolamento | Rebolo típico | Grão / concentração | Nota de processo |
|---|---|---|---|
| Pista do anel interno | CBN vitrificado de copo / perfil | B64–B91 / 125% | Rebolo pequeno, alta velocidade, mira de refrigerante precisa |
| Pista do anel externo | CBN vitrificado de copo / perfil | B64–B91 / 125% | Retenção de forma e redondeza |
| Furo / diâmetro interno | CBN vitrificado ou de resina | B76–B107 / 100–125% | Rigidez do mandril e acesso de refrigerante |
| Diâmetro externo | CBN vitrificado | B76–B107 / 100–125% | Controle de redondeza e conicidade |
| Elementos rolantes | CBN vitrificado ou convencional | Específico da aplicação | Alto volume; estabilidade de acabamento e medida |
Material e dureza
As engrenagens cementadas e temperadas usam tipicamente aços como 16MnCr5 ou 20MnCr5, com uma profundidade de camada adequada à carga do dente. As engrenagens temperadas na massa podem usar 42CrMo4 ou semelhante. Os anéis de rolamento usam habitualmente 100Cr6 (AISI 52100) ou aços de têmpera na massa comparáveis. A classe exata, a dureza, a austenita retida e a profundidade da camada influenciam todos a retificabilidade e a sensibilidade à queima.
Mais duro não significa automaticamente mais fácil. Uma superfície muito dura pode ser frágil e sensível a fissuras; uma camada com austenita retida pode ser dimensionalmente instável. Parâmetros que funcionam num lote de tratamento térmico podem queimar outro. Qualifique o processo em peças representativas e monitorize dureza e integridade superficial quando o fornecedor ou o tratamento térmico mudar.
Velocidade, refrigerante e controle térmico
A retificação de engrenagens trabalha muitas vezes a velocidades de rebolo mais altas do que a retificação plana geral, porque o comprimento de contato e a taxa de produção o exigem. Os sistemas CBN vitrificados em produção podem operar na faixa de 30–60 m/s, com velocidades mais altas em máquinas especialmente classificadas. Trate estes valores como pontos de partida: a marcação do rebolo, o fuso, a proteção, o sistema de dressagem e a entrega de refrigerante têm de suportar a velocidade.
O óleo integral é comum na retificação de engrenagens com CBN vitrificado porque lubrifica o contato, remove calor e mantém o perfil limpo. Também exige precauções contra incêndio, controle de névoa e filtragem compatível. Um refrigerante aquoso de alto desempenho pode funcionar bem na retificação de rolamentos, mas a concentração, a filtragem e o controle bacteriológico têm de ser geridos. Em ambos os casos, o bico tem de ser projetado para a geometria do contato, não emprestado de outro trabalho.
Dressagem para engrenagens e rolamentos
Os rebolos de perfil são dressados com um rolo de diamante, um dressador de forma ou uma unidade de dressagem CNC que traça o perfil exigido. Os rebolos roscados usam uma engrenagem de dressagem de diamante ou um rolo de perfil que gera a forma do sem-fim. Os rebolos para rolamentos usam um dressador de diamante ou um dressador rotativo para restabelecer a curvatura da pista e abrir a face. Em todos os casos, o dressador tem de estar alinhado com o rebolo e com os eixos da máquina, e a primeira peça após a dressagem tem de ser inspecionada.
Dressar demasiado fundo consome o orçamento de perfil; dressar demasiado leve deixa uma face fechada que queima. Use a menor profundidade que restabeleça geometria e afiação e depois condicione se o ligante o exigir. O guia de dressagem cobre parâmetros e erros comuns.
Métricas de qualidade de engrenagens afetadas pelo rebolo
A inspeção de engrenagens reporta normalmente forma e declive do perfil, forma e declive da direção, desvio de passo e erro acumulado de passo, além de rugosidade e aspeto do flanco. O rebolo influencia todas, mas não por igual. Os erros de perfil vêm muitas vezes da forma do rebolo e do desgaste do dressador. Os erros de direção vêm muitas vezes do deslocamento do rebolo, do alinhamento da máquina ou da largura do rebolo. Os erros de passo podem vir do dispositivo de fixação ou do movimento de geração, e não do abrasivo. Saber qual métrica mudou ajuda a evitar trocar o rebolo por uma falha da máquina.
O rebolo também afeta o estado térmico do flanco. Um flanco sem queima e com rugosidade consistente vale mais do que um ciclo marginalmente mais rápido que produz cores de revenido ou uma camada amolecida. Qualifique o processo pelo relatório de inspeção da engrenagem e por um ataque no flanco, não apenas pela medida.
Integridade superficial e ruído dos rolamentos
As pistas de rolamento são acabadas com rugosidade muito fina e curvatura controlada. O rebolo tem de produzir uma superfície uniforme e sem queima, sem marcas de avanço nem vibração. Mesmo uma pequena quantidade de dano térmico pode alterar as tensões residuais e reduzir a vida à fadiga, e um padrão periódico pode manifestar-se como ruído ou vibração no rolamento montado.
Use uma face de rebolo fina e aberta e uma entrega de refrigerante estável. Inspecione o aspeto da pista com luz oblíqua e verifique redondeza e curvatura numa amostra. Se a queixa for ruído, compare a ondulação e o padrão superficial da pista antes de mudar o rebolo; a causa pode ser um intervalo de dressagem demasiado longo ou uma vibração do fuso, e não a especificação do abrasivo.
Requisitos de máquina e dispositivo
A retificação de engrenagens e rolamentos é implacável com montagens fracas. O fuso do rebolo, o cabeçote porta-peça, o contraponto, a luneta e o eixo de dressagem contribuem todos para a geometria final. Um rebolo CBN que funciona bem numa máquina rígida pode vibrar numa máquina mais leve, sobretudo nas velocidades mais altas que estes processos usam frequentemente. Verifique excentricidade, rigidez e estabilidade térmica antes de otimizar o rebolo.
A entrega de refrigerante faz parte do projeto do dispositivo na prática. O bico deve ser montado de forma a acompanhar a zona de contato e não depender do operador para o reposicionar. Em recursos internos ou confinados, use uma forma de bico que alcance o arco sem ser esmagada nem desviada.
Desgaste do rebolo e orçamento de perfil
Um rebolo de forma tem uma quantidade fixa de camada de trabalho, e cada dressagem consome parte dela. O orçamento de perfil é o desgaste radial total disponível antes de o rebolo deixar de manter a tolerância. Acompanhe-o em milímetros de camada utilizável divididos pelo desgaste médio e pela dressagem por ciclo. Um rebolo dressado demasiado fundo ou demasiadas vezes esgotará esse orçamento antes de o abrasivo estar gasto, o que é um custo evitável.
Erros comuns na retificação de engrenagens e rolamentos
| Erro | Consequência | Melhor abordagem |
|---|---|---|
| Escolher o grão apenas pela remoção | Erro de perfil e acabamento deficiente | Equilibrar remoção e acabamento; considerar rebolos de desbaste e de acabamento |
| Ignorar o desgaste do dressador | Deriva gradual de perfil que passa numa verificação rápida | Acompanhar dressagens por dressador e inspecionar o perfil |
| Usar refrigerante de uso geral | Queima, empastamento e fraca limpeza do perfil | Usar óleo ou refrigerante de alto desempenho com filtragem correta |
| Trabalhar com rebolo de alta velocidade numa máquina não classificada | Risco de segurança e vibração | Verificar as classificações do rebolo, do fuso e da proteção antes de aumentar a velocidade |
| Mudar a especificação depois de uma peça queimada | Repete a falha com um rebolo novo | Verificar refrigerante, dressagem, dispositivo e parâmetros primeiro |
Sequência de seleção
- Defina o recurso: perfil de engrenagem, sem-fim roscado ou pista de rolamento, com tolerância e acabamento.
- Confirme material e dureza, incluindo a profundidade da camada cementada e a condição do tratamento térmico.
- Escolha a forma e o ligante do rebolo: rebolo de perfil ou roscado vitrificado para a maior parte do trabalho em engrenagens; copo/perfil vitrificado para pistas de rolamento.
- Defina grão e concentração a partir do acabamento, do detalhe de forma e da remoção necessária.
- Combine velocidade e refrigerante com a máquina, a classificação do rebolo e a sensibilidade térmica da peça.
- Defina o método e a frequência de dressagem, depois qualifique a primeira peça e a integridade superficial.
Para uma análise de aplicação em engrenagens ou rolamentos, envie o desenho, o módulo ou a geometria da pista, o material e a dureza, a máquina, as dimensões do rebolo, o refrigerante e o acabamento pretendido pelo formulário de contato. A ferramenta de seleção de rebolos pode ajudar a montar a primeira especificação.














