
 : +86 15874211461

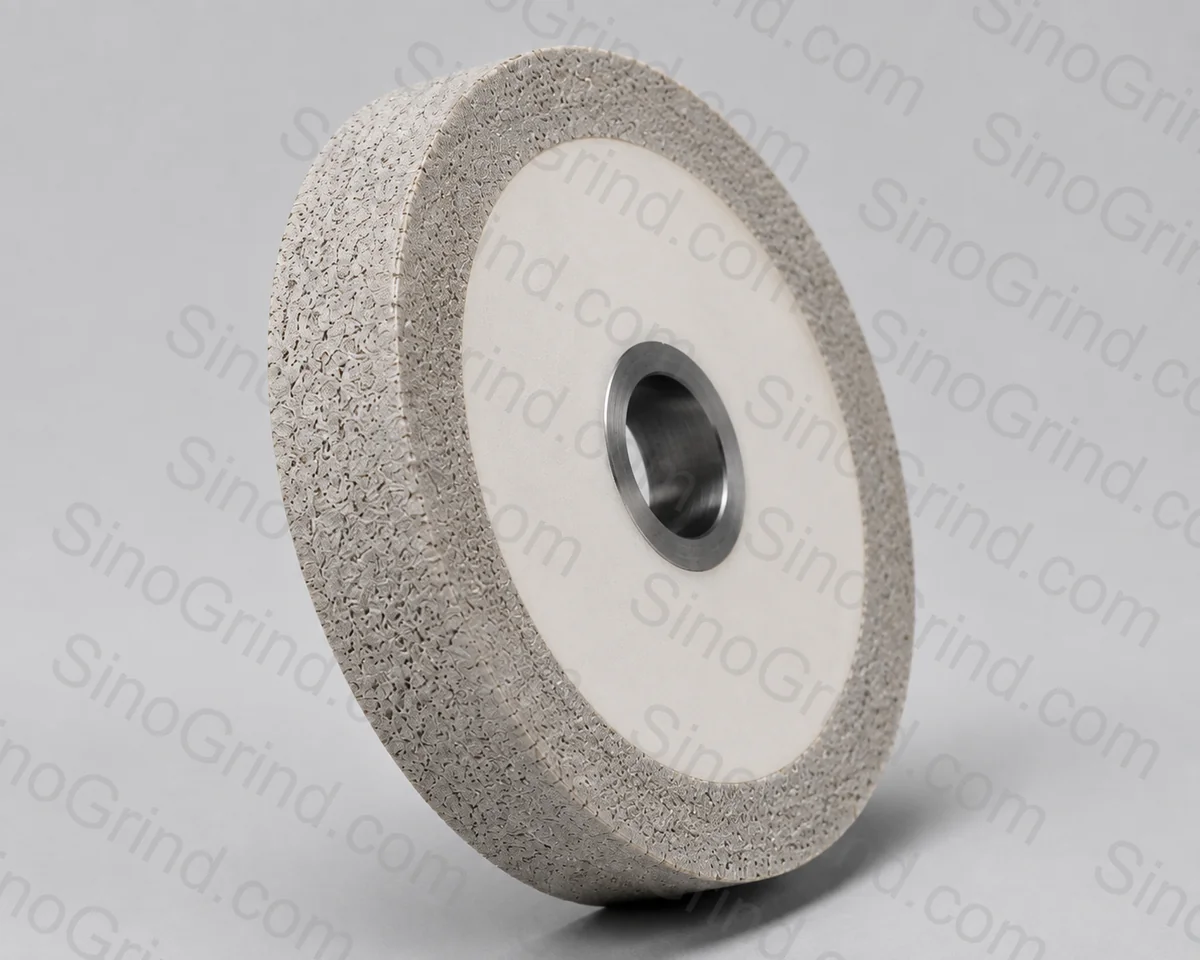
Краткий ответ: для закалённых зубчатых колёс и подшипников применяйте керамический CBN. Профильные зубошлифовальные круги обычно начинают с B76–B126 при концентрации 125–150%; резьбовые червячные круги CBN работают в близком диапазоне с правкой под конкретный профиль. Дорожки подшипников обычно начинают с B64–B91 при 125% и тонкой правке. Работайте с маслом или высокоэффективной СОЖ, контролируйте прижог и согласуйте скорость и правку с изготовителем круга.
См. также: руководство по эльборовым кругам · алмазные и CBN круги на керамической связке · правка и профилирование CBN.
Почему CBN для зубчатых колёс и подшипников
Зубчатые колёса и кольца подшипников изготавливают из сквозно- или цементованных чёрных сталей, обычно твёрдостью 58–65 HRC после термообработки. Их шлифуют после закалки, потому что коробление при термообработке превышает окончательный допуск. Так отделочная операция попадает на твёрдую, износостойкую и чувствительную к нагреву поверхность — именно на такое сочетание рассчитан CBN.
CBN держит форму, режет холоднее традиционных абразивов и правится в точный профиль. При зубошлифовании профиль круга — это профиль детали (или его производящая копия), поэтому стойкость формы напрямую управляет точностью профиля и направления зуба. При шлифовании подшипников кривизна и шероховатость дорожки определяют шум, ресурс и поведение смазки. Оба применения плохо переносят прижог и потерю формы.
Методы зубошлифования
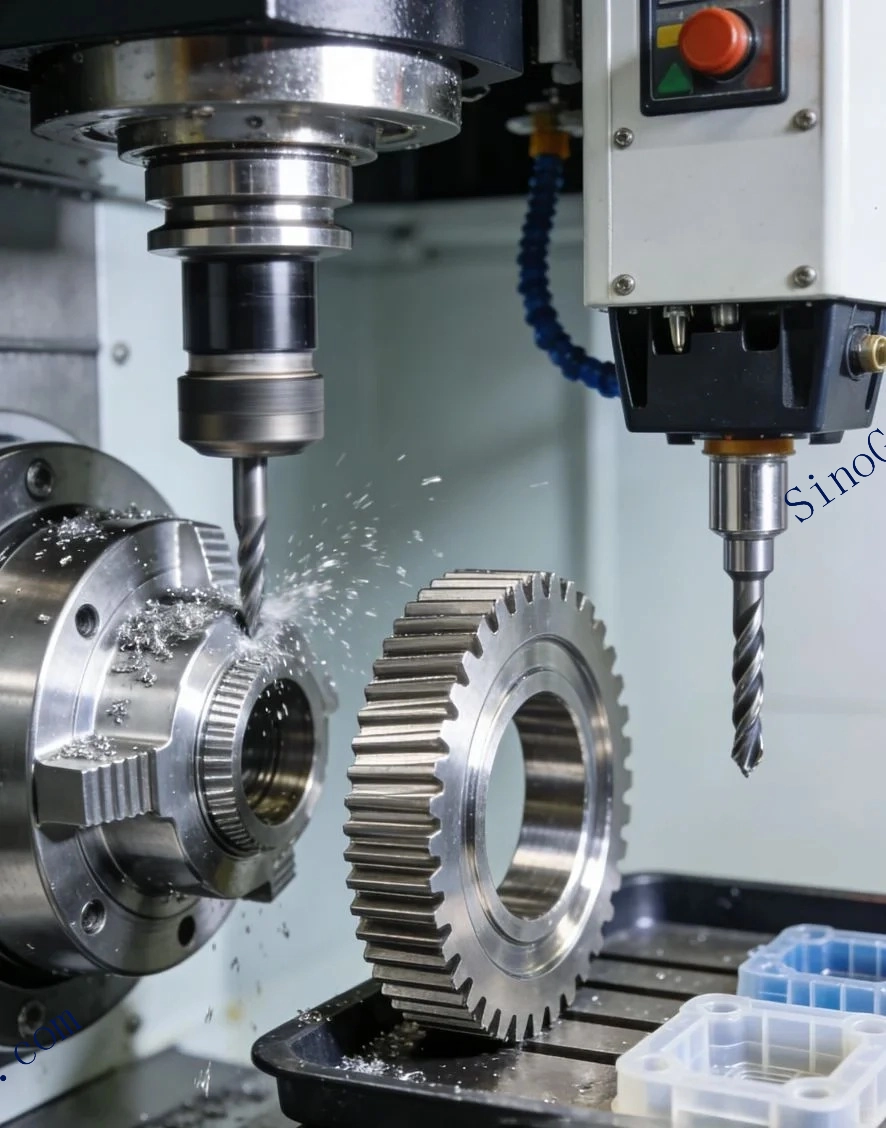
В серийном зубошлифовании доминируют два метода. Профильное шлифование использует профилированный круг, соответствующий впадине зуба, который врезается или проходит по ширине. Метод гибок и подходит для крупных модулей, малых партий и сложных профилей. Обкатное шлифование использует резьбовой червячный круг CBN, который входит в зацепление с колесом, пока колесо вращается, а круг перемещается. Метод быстр и точен для малых и средних модулей и большой серии, но резьбовой круг и система его правки сложнее.
| Метод | Форма круга | Лучше всего для | Ключевое требование |
|---|---|---|---|
| Профильное шлифование | 1A1, 1V1, 14A1 или специальный профиль | Крупные модули, малые партии, сложные и модифицированные профили | Точная правка профиля и жёсткий круг |
| Обкатка резьбовым кругом | Червячный круг из керамического CBN | Малые и средние модули, большая серия | Алмазное правящее колесо или ролик, точный контроль соотношения скоростей |
| Хонингование и суперфиниш зубьев | Специальный связанный или гальванический инструмент | Финальная коррекция шума и отделки | Зависит от процесса; не стандартный выбор круга CBN |
Формы и характеристики зубошлифовальных кругов
| Элемент | Типовой выбор | Примечания |
|---|---|---|
| Форма профильного круга | 1A1, 1V1, 14A1, чашечный | Зависит от впадины зуба, модуля и компоновки осей станка |
| Резьбовой круг | Червячный круг из керамического CBN | Профиль формируется алмазным правящим колесом или роликом |
| Связка | Керамическая | Жёсткость, пористость и правимость; металлическую иногда применяют на черновых операциях |
| Зернистость | B76–B126 | Крупнее для черновой и крупных модулей, мельче для отделки и малых модулей |
| Концентрация | 125–150% | Более высокая концентрация поддерживает сохранение формы узких профилей |
| Скорость | Обычно 30–60 м/с | В производстве часто выше; проверяйте допуски круга и станка |
| СОЖ | Чистое масло или высокоэффективная эмульсия | Для зубошлифования керамическим CBN часто применяют масло; критична фильтрация |
Только отправные точки. На окончательную спецификацию влияют геометрия зуба, модуль, материал, глубина цементованного слоя, станок и правящий инструмент. Уточняйте у изготовителя круга.
Шлифование дорожек подшипников
Кольца подшипников шлифуют по отверстию, наружному диаметру и дорожке. Дорожка — критическая поверхность: её кривизна, круглость, шероховатость и состояние поверхности определяют шум при работе, трение и усталостный ресурс. Часто применяют чашечные и профильные круги из керамического CBN: они держат форму дорожки и правятся в тонкий открытый торец.
Операция обычно крупносерийная и автоматизированная, поэтому стабильность важна не меньше пикового съёма. СОЖ должна стабильно доходить до контакта с дорожкой, а круг — правиться по контролируемому интервалу до появления прижога или ухода отделки. Подшипниковые стали чувствительны к отпуску и вторичной закалке, поэтому контроль состояния поверхности — часть аттестации процесса, а не опция.
| Элемент подшипника | Типовой круг | Зернистость и концентрация | Примечание по процессу |
|---|---|---|---|
| Дорожка внутреннего кольца | Чашечный или профильный керамический CBN | B64–B91 / 125% | Малый круг, высокая скорость, точное направление СОЖ |
| Дорожка наружного кольца | Чашечный или профильный керамический CBN | B64–B91 / 125% | Сохранение формы и круглость |
| Отверстие, внутренний диаметр | Керамический или смоляной CBN | B76–B107 / 100–125% | Жёсткость оправки и доступ СОЖ |
| Наружный диаметр | Керамический CBN | B76–B107 / 100–125% | Контроль круглости и конусности |
| Тела качения | Керамический CBN или традиционный абразив | По применению | Большая серия; стабильность отделки и размера |
Материал и твёрдость
Для цементованных колёс обычно применяют стали 16MnCr5 или 20MnCr5 с глубиной слоя, соответствующей нагрузке на зуб. Сквозно-закалённые колёса могут выполняться из 42CrMo4 или аналогичных сталей. Кольца подшипников часто делают из 100Cr6 (AISI 52100) или сопоставимых сквозно-закаливаемых сталей. На шлифуемость и склонность к прижогу влияют конкретная марка, твёрдость, остаточный аустенит и глубина слоя.
Более твёрдое не значит автоматически более простое. Очень твёрдая поверхность может быть хрупкой и склонной к трещинам; слой с остаточным аустенитом может быть размерно нестабильным. Режимы, которые работают на одной партии термообработки, могут прижечь другую. Аттестуйте процесс на представительных деталях и контролируйте твёрдость и состояние поверхности при смене поставщика или термообработки.
Скорость, СОЖ и управление теплом
Зубошлифование часто идёт на более высоких скоростях круга, чем общее плоское, потому что этого требуют длина контакта и производительность. Керамические системы CBN в производстве могут работать в диапазоне 30–60 м/с, а на специально рассчитанных станках — выше. Считайте эти значения отправными: маркировка круга, шпиндель, кожух, система правки и подача СОЖ должны соответствовать скорости.
Чистое масло часто применяют при зубошлифовании керамическим CBN: оно смазывает контакт, отводит тепло и сохраняет профиль чистым. При этом нужны противопожарные меры, контроль тумана и совместимая фильтрация. Водная высокоэффективная СОЖ хорошо работает при шлифовании подшипников, но требует контроля концентрации, фильтрации и бактерий. В обоих случаях сопло проектируют под геометрию контакта, а не берут с другой операции.
Правка для зубчатых колёс и подшипников
Профильные круги правят алмазным роликом, профильным правящим инструментом или узлом ЧПУ, который обходит требуемый профиль. Резьбовые круги правят алмазным правящим колесом или профильным роликом, формирующим червяка. Подшипниковые круги правят алмазным или роликовым инструментом, восстанавливая кривизну дорожки и вскрывая торец. В любом случае правящий инструмент должен быть выставлен относительно круга и осей станка, а первую деталь после правки нужно проверить.
Слишком глубокая правка расходует бюджет профиля; слишком лёгкая оставляет плотный торец, который прижигает. Снимайте минимальную глубину, восстанавливающую геометрию и остроту, затем прирабатывайте, если этого требует связка. Параметры и типичные ошибки разобраны в руководстве по правке.
Показатели качества зубьев, на которые влияет круг
При контроле зубчатых колёс обычно указывают форму и наклон профиля, форму и наклон направления зуба, отклонение шага и накопленную погрешность шага, а также шероховатость и вид боковой поверхности. Круг влияет на всё это, но не одинаково. Погрешности профиля чаще связаны с формой круга и износом правящего инструмента. Погрешности направления — с перемещением круга, выставлением станка или шириной круга. Погрешности шага могут идти от зажимного приспособления или обкаточного движения, а не от абразива. Понимание того, какой показатель ушёл, помогает не менять круг из-за неисправности станка.
Круг влияет и на тепловое состояние боковой поверхности. Свободная от прижога поверхность со стабильной шероховатостью ценнее, чем немного более быстрый цикл с цветами побежалости или мягким слоем. Аттестуйте процесс по протоколу контроля зубьев и травлению боковой поверхности, а не только по размеру.
Состояние поверхности подшипников и шум
Дорожки подшипников доводят до очень тонкой шероховатости с контролируемой кривизной. Круг должен давать равномерную поверхность без прижога, следов подачи и дребезга. Даже небольшое термическое повреждение меняет остаточные напряжения и снижает усталостный ресурс, а периодический след проявляется шумом или вибрацией в собранном подшипнике.
Используйте тонкий открытый торец и стабильную подачу СОЖ. Осматривайте дорожку в косом свете и контролируйте круглость и кривизну на образце. Если жалоба на шум, сравните волнистость и характер поверхности дорожки до замены круга: причина может быть в слишком длинном интервале правки или вибрации шпинделя, а не в абразиве.
Требования к станку и оснастке
Зубо- и подшипниковое шлифование плохо прощает слабую наладку. Шпиндель круга, бабка изделия, задняя бабка, люнет и ось правки вносят вклад в итоговую геометрию. Круг CBN, хорошо работающий на жёстком станке, может давать дребезг на более лёгком, особенно на высоких скоростях, характерных для этих процессов. Проверьте биение, жёсткость и термическую стабильность, прежде чем оптимизировать круг.
Подача СОЖ на практике часть конструкции оснастки. Сопло должно быть закреплено так, чтобы следовать за зоной контакта, и не полагаться на то, что оператор переставит его вручную. На внутренних и стеснённых элементах применяйте форму сопла, которая доходит до дуги, не сминаясь и не отклоняясь.
Износ круга и бюджет профиля
У профильного круга фиксированный объём рабочего слоя, и каждая правка расходует его часть. Бюджет профиля — суммарный радиальный износ, доступный до того, как круг перестанет держать допуск. Считайте его в миллиметрах пригодного слоя, делённых на средний износ и правку за цикл. Круг, который правят слишком глубоко или слишком часто, исчерпает бюджет раньше, чем износится абразив, — это предотвратимые затраты.
Типичные ошибки в зубо- и подшипниковом шлифовании
| Ошибка | Последствие | Как лучше |
|---|---|---|
| Выбор зернистости только по съёму | Погрешность профиля и плохая отделка | Уравновесить съём и отделку; рассмотреть черновой и чистовой круги |
| Игнорирование износа правящего инструмента | Постепенный уход профиля, который проходит быструю проверку | Считать правки на инструмент и контролировать профиль |
| Универсальная СОЖ | Прижог, засаливание и загрязнение профиля | Масло или высокоэффективная СОЖ с правильной фильтрацией |
| Высокоскоростной круг на нерассчитанном станке | Опасность и вибрация | Проверить допуски круга, шпинделя и кожуха до повышения скорости |
| Смена спецификации после одной прижжённой детали | Повтор той же неисправности с новым кругом | Сначала проверить СОЖ, правку, оснастку и параметры |
Последовательность выбора
- Определите элемент: профиль зуба, резьбовой червяк или дорожка подшипника, с допуском и шероховатостью.
- Уточните материал и твёрдость, включая глубину слоя и состояние термообработки.
- Выберите форму и связку: керамический профильный или резьбовой круг для большинства зубчатых работ; керамический чашечный или профильный для дорожек подшипников.
- Задайте зернистость и концентрацию по отделке, детализации профиля и требованиям к съёму.
- Согласуйте скорость и СОЖ со станком, допуском круга и тепловой чувствительностью детали.
- Определите способ и периодичность правки, затем аттестуйте первую деталь и состояние поверхности.
Для анализа зубо- или подшипникового применения пришлите чертёж, модуль или геометрию дорожки, материал и твёрдость, станок, размеры круга, СОЖ и требования к шероховатости через форму обратной связи. Собрать первую спецификацию поможет инструмент выбора кругов.













