
 : +86 15874211461

.webp)
.webp)
Como Escolher um Rebolo de Moagem
Guia passo a passo para a seleção de rebolos.
Leia maisInsira os seus parâmetros de trabalho abaixo para receber uma recomendação preliminar sobre o tipo de abrasivo, o método de fixação do abrasivo ao rebolo, o tamanho das partículas do abrasivo, a concentração deste e a direção das especificações do rebolo.
Escolher o ligante correto é uma das decisões mais importantes ao selecionar uma roda de retificação de diamante ou CBN. A matriz de ligante mantém os grãos abrasivos no lugar e controla como a roda desgasta, dressa e corta. Rodas com ligante metálico oferecem a maior vida útil e remoção de material mais alta, tornando-as ideais para retificação áspera de carboneto e cerâmicas. Rodas com ligante vítreo oferecem porosidade e comportamento de auto-afiamento, proporcionando acabamentos de superfície mais finos com excelente fluxo de refrigerante para acabamento de precisão. Rodas com ligante de resina equilibram versatilidade com bom amortecimento, adequadas para retificação de uso geral e afiação de ferramentas. Use a ferramenta abaixo para inserir o material da peça de trabalho, a operação e as condições de retificação para receber uma recomendação de ligante e abrasivo adaptada à sua aplicação.
| Critério | Pontuação | Bar |
|---|
Escolher o rebolo de retificação correta envolve a compatibilização do tipo de abrasivo, do tamanho dos grãos, da concentração, do tipo de ligante entre os componentes do rebolo e dos parâmetros de operação com a sua aplicação específica. Abaixo estão listados os principais fatores a serem considerados na seleção.
Use o diamante para materiais duros não ferrosos. (Carboneto, cerâmica, vidro, PCD, grafite, ferrita). Use o CBN para materiais ferrosos duros. (Aço temperado, aço para rolamentos, aço para ferramentas, ferro fundido). O diamante reage quimicamente com o ferro em temperaturas de retificação, tornando-o inadequado para o tratamento de metais ferrosos. O CBN é termicamente estável e quimicamente inerte em relação a peças de trabalho feitas de metais ferrosos, até aproximadamente 1.300°C.
O tamanho dos grãos (ou “grit size”) determina o equilíbrio entre a taxa de remoção do material e a qualidade do acabamento da superfície.
A concentração indica a percentagem de volume do abrasivo na camada de moagem. A notação padrão utiliza um código com números “C”, onde, por convenção, C100 corresponde a 25% do volume de abrasivo.
O composto mantém os grãos abrasivos unidos e controla o desgaste do rebolo, o comportamento de aplainamento e a ação de corte.
A classe do disco indica a força com que o ligante entre os grãos abrasivos é mantida. As classes mais macias libertam os grãos mais rapidamente (processo de autolimpeza do disco), enquanto as classes mais duras os retêm por mais tempo. Use ligantes mais duras para materiais difíceis de moer e cortes mais profundos; use ligantes mais macias para materiais fáceis de moer e cortes mais leves, a fim de evitar sobrecargas no disco.
Os discos superabrasivos funcionam normalmente a uma velocidade de 20–35 m/s no caso dos materiais com ligante à base de resina, e até cerca de 60 m/s no caso dos materiais com ligante vitrificado (os sistemas CBN de alta velocidade podem exceder este valor). Velocidades mais altas melhoram o acabamento da superfície, mas aumentam a geração de calor. Verifique sempre a velocidade máxima nominal da sua máquina antes de selecionar um disco. A retificação a seco geralmente requer velocidades mais baixas do que a retificação a úmido.
A seleção do líquido de arrefecimento afeta diretamente o desempenho do processo de moagem e a vida útil dos rebolos de moagem. O líquido de arrefecimento de fluxo contínuo é preferido para a maioria das aplicações que utilizam materiais superabradivos, pois remove eficazmente o calor e os fragmentos resultantes do processo de moagem. A lubrificação em quantidade mínima (Minimum Quantity Lubrication – MQL) é aceitável para algumas aplicações que envolvem materiais CBN em aço endurecido. A moagem a seco geralmente não é recomendada para materiais superabradivos, exceto em casos específicos em que se utilizam rebolos de moagem com ligante de resina e sistemas adequados de extração de poeira.
Os discos superabrasivos requerem um tratamento diferente dos discos convencionais. Os discos com ligante de resina podem ser lixados com bastões de retificação contendo óxido de alumínio ou com carboneto de silício de corte livre. Os discos com ligante metálico necessitam de lixadores de diamante ou de tratamentos por descarga elétrica. Os discos com ligante vitrificado podem ser lixados com lixadores de diamante convencionais. Os discos eletrofundidos não necessitam de retificação, mas perdem a sua camada abrasiva com o passar do tempo.
Esta ferramenta fornece apenas orientações para a seleção preliminar. Todas as recomendações devem ser validadas através de testes reais de moagem, de acordo com as condições específicas da sua máquina, a geometria do trabalho e os requisitos de produção. Consulte a equipe de engenharia da SINOGRIND para obter suporte específico para a sua aplicação.
Essas ferramentas fornecem orientações preliminares com base em princípios gerais de engenharia. Cada aplicação de moagem apresenta variáveis únicas – especificações do rebolo de moagem, condição da máquina, estratégia de refrigeração e objetivos do processo. Com mais de 20 anos de experiência na fabricação de rebolos superabrasivos de diamante e CBN, a equipe de engenharia da SinoGrind pode analisar a sua aplicação e recomendar um rebolo adequado às suas necessidades exatas.
Consulta gratuita • Especificações personalizadas para rebolos • Envio mundial
O diamante é a primeira escolha para a moagem de carboneto cimentado (carboneto de tungsténio). O diamante é mais duro que o CBN e oferece melhor resistência ao desgaste, bem como um melhor acabamento da superfície em materiais duros não ferrosos. O CBN é preferido para materiais ferrosos, como aço temperado e ferro fundido.
Para um acabamento de espelho verdadeiro (R < ,1 µm), use grãos de diamante ultrafinos na faixa D10–D25, com ligante de resina, seguido de etapas de polimento finais; grãos ainda mais finos (acima de D25) podem ser utilizados para superfícies de grau óptico. Como ponto de partida para trabalhos de precisão, os grãos D46–D64 geralmente permitem alcançar um valor de Ra entre 0,1 e 0,3 µm – combine-os com um líquido de arrefecimento para evitar danos térmicos.
Para a retificação de materiais ferrosos endurecidos (58 HRC e acima), os rebolos CBN com ligante vitrificado são frequentemente a melhor escolha. O ligante vitrificado proporciona uma boa retenção da forma do rebolo e uma eficiente remoção dos cavacos gerados durante o processo de retificação. Para a retificação de materiais não ferrosos duros, como carboneto ou cerâmica, o diamante electrodepositado é a opção preferida.
O refrigerante para inundações é recomendado para a maioria das operações de moagem de diamantes e CBN. Ele prolonga a vida útil dos rebolos de moagem, melhora o acabamento da superfície e previne danos térmicos. A moagem a seco geralmente não é recomendada para rebolos de moagem com ligante de resina.
Para ferro fundido, utilize uma rodinha CBN com ligante vitrificado ou de resina, com tamanhos de grãos entre B107 e B151, dependendo do resultado final desejado. As inclusões de grafite no ferro fundido cinzento tornam-no ideal para o uso de rodinhas CBN: a matriz de ferrita permite um desgaste suave, sem as agressões químicas que os diamantes sofrem ao trabalhar com materiais ferrosos.
O vidro e a cerâmica técnica requerem diamantes – nunca CBN. Para cerâmicas sinterizadas, utilize discos de diamante com ligante metálico ou de resina nas classes D64–D126; para trabalhos ópticos com vidro, use diamantes com ligante de resina de alta qualidade nas classes D9–D25, com sistema de refrigeração para evitar quebras nas bordas.

Guia passo a passo para a seleção de rebolos.
Leia mais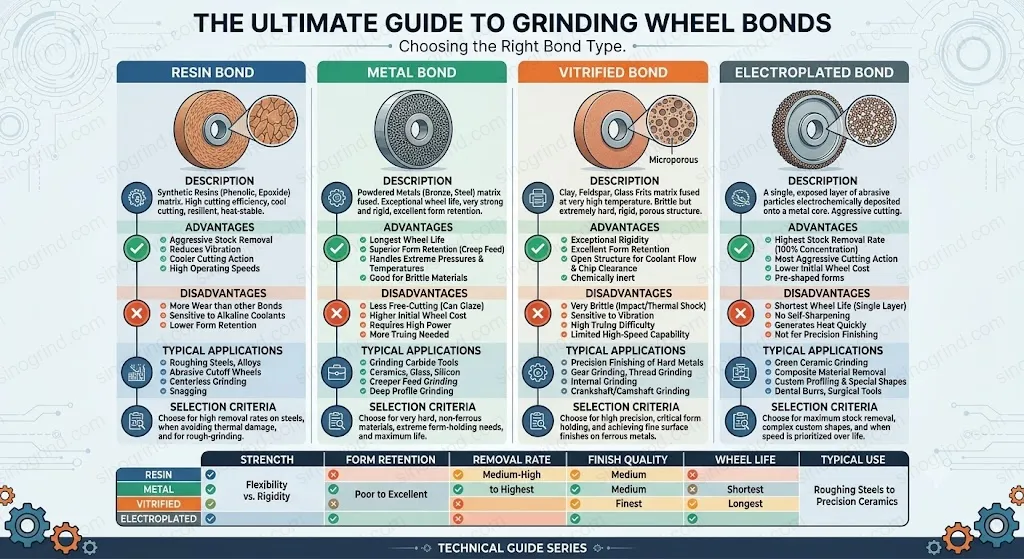
Escolher o tipo de obrigação certo para a sua aplicação.
Leia mais
Selecionar o rebolo de esmerilho correta de acordo com as exigências de acabamento da superfície.
Leia maisMais de 20 anos de experiência em retificação. Soluções abrasivas de diamante, CBN e convencionais para a fabricação de precisão em todo o mundo.




