
 : +86 15874211461


Respuesta rápida: Elija el grano FEPA B según el sobreespesor y el objetivo de acabado: aproximadamente B126–B151 para desbaste, B91–B126 para trabajo general y B46–B76 para acabado. Después elija la concentración según el área de contacto y la exigencia de forma: 75–100 % para trabajo fino o frágil, 125 % para producción y 150 % para arranque intenso o formas estrechas. Verifique la combinación con el fabricante de la muela.
Lectura relacionada: Guía de muelas de CBN · Tipos de ligante para CBN · Velocidad y refrigerante en CBN.
Grano y concentración son decisiones distintas
El grano describe el tamaño de los granos de CBN. La concentración describe cuántos hay empaquetados en un volumen determinado de la capa de trabajo. Una muela puede tener granos gruesos con concentración baja o granos finos con concentración alta, y esas dos muelas no se comportarán igual. El grano fija principalmente el acabado superficial alcanzable, la calidad del filo y la profundidad de corte por grano. La concentración fija principalmente el número de filos en el arco de contacto, la carga por grano y la cantidad de ligante disponible para retenerlos.
A veces se intenta corregir un problema de acabado subiendo la concentración, o un problema de vida de forma cambiando el grano. Normalmente eso desplaza el proceso de lado. Diagnostique qué variable limita realmente el resultado antes de cambiar la especificación.
Tamaños de grano FEPA B
El CBN se designa normalmente en la escala FEPA B. El número es un tamaño mediano nominal en micrómetros. La distribución real alrededor de esa mediana importa, sobre todo en granos finos, así que dos proveedores que ofrecen «B91» pueden no entregar un comportamiento de corte idéntico. ISO 6106 y FEPA 61 proporcionan el marco de verificación y designación.
| FEPA B | Mediana nominal | Carácter de arranque | Papel típico en el acabado | Uso típico |
|---|---|---|---|---|
| B251 | ~250 µm | Muy alto | Grueso | Desbaste intenso, grandes sobreespesores |
| B181 | ~180 µm | Muy alto | Grueso | Desbaste, acero blando a medio |
| B151 | ~150 µm | Alto | Grueso a medio | Desbaste de producción, rectificado de herramientas |
| B126 | ~125 µm | Alto | Medio | Punto de partida de uso general |
| B107 | ~106 µm | Medio-alto | Medio | Rectificado general, desbaste de formas |
| B91 | ~90 µm | Medio | Medio-fino | Acero endurecido, rodamientos y engranajes |
| B76 | ~75 µm | Medio | Fino | Semiacabado, detalle de forma |
| B64 | ~63 µm | Medio-bajo | Fino | Rectificado de acabado, pistas |
| B54 | ~53 µm | Bajo | Fino | Acabado fino, radios pequeños |
| B46 | ~45 µm | Bajo | Muy fino | Acabado de precisión, flancos de engranaje |
| B36 | ~35 µm | Muy bajo | Muy fino | Acabado fino, calidad del filo |
| B25 | ~25 µm | Muy bajo | Extra fino | Pasadas de pulido, formas delicadas |
| B15 | ~15 µm | Mínimo | Orientado a espejo | Superacabado, preparación fina de filos |
Valores nominales orientativos; confirme el grado y la distribución de tamaños con el fabricante. Convierta entre sistemas con el convertidor de tamaño de grano para diamante y CBN.
Cómo afecta el grano al acabado, al arranque y a la vida
| Cambio | Tasa de arranque | Acabado superficial (Ra) | Vida / forma de la muela | Riesgo |
|---|---|---|---|---|
| Grano más grueso | Aumenta | Más rugoso | Generalmente mayor con avivado abierto; menor detalle de forma | Astillado del filo, patrón de rayas visible |
| Grano más fino | Disminuye | Más liso | Menor si la muela se embota | Embotamiento, vitrificación, quemadura, más potencia |
| Distribución estrecha | Más uniforme | Más constante | Desgaste predecible | Mayor coste; menos tolerante al avivado |
| Distribución amplia | Mayor corte inicial | Menos constante | Desgaste irregular | Rayas por granos atípicos |
Una regla útil es usar el grano más grueso que siga cumpliendo el requisito de acabado y de filo. Ir más fino de lo necesario reduce la tasa de arranque y aumenta la probabilidad de embotamiento, sobre todo en aleaciones ferrosas blandas o pegajosas. Si el objetivo de acabado es exigente, a menudo es mejor desbastar con una muela más gruesa y acabar con una muela fina separada que forzar una sola muela fina a hacer ambos trabajos.
Qué significa la concentración
La concentración es una medida del contenido de abrasivo en la capa de trabajo. Una concentración del 100 corresponde aproximadamente a 4,4 quilates de superabrasivo por centímetro cúbico de volumen de capa, equivalente a unos 0,88 g/cm³. Las demás concentraciones se escalan en proporción: el 75 % tiene tres cuartas partes de ese contenido de abrasivo y el 150 % tiene una vez y media. Como el CBN y el diamante tienen densidades similares, la convención sirve para ambos.
| Concentración | Contenido relativo de abrasivo | Efecto en Ra | Efecto en el arranque | Efecto en la vida / forma | Uso típico |
|---|---|---|---|---|---|
| 75 % | 0,75× | Más fino para el mismo grano | Menor | Menor vida de forma pero más ligante y porosidad | Acabado fino, perfiles frágiles, poca potencia |
| 100 % | 1,0× | Referencia | Referencia | Equilibrado | Rectificado de superficies, cilíndrico y de herramientas |
| 125 % | 1,25× | Ligeramente más rugoso o sin cambios | Mayor | Mejor retención de forma | Rectificado de producción, engranajes, pistas de rodamiento |
| 150 % | 1,5× | Puede volverse más rugoso si el avivado es malo | Mayor | Vida de forma firme | Arranque intenso, creep feed, contacto estrecho |
| 175–200 % | 1,75–2,0× | Depende del ligante y del avivado | Máximo potencial | Alta, pero con menos ligante para retener los granos | Aplicaciones especiales de carga alta o contacto pequeño |
El efecto en Ra no es automático. Una concentración más alta pone más granos en el corte, lo que puede reducir la carga por grano y a veces mejorar el acabado, pero también reduce la fracción de ligante y puede hacer menos eficaz el avivado. El resultado neto depende del ligante, del avivado y del refrigerante.
Grano y concentración juntos
| Combinación | Comportamiento | Atención a |
|---|---|---|
| Grano grueso + concentración alta | Máximo arranque y forma firme | Fuerzas altas, quemadura, límite de potencia del husillo |
| Grano grueso + concentración baja | Corte libre con evacuación de viruta | Pérdida de forma y vida más corta |
| Grano fino + concentración alta | Muchos filos, buen potencial de acabado, forma firme | Embotamiento y quemadura si el ligante no es lo bastante abierto |
| Grano fino + concentración baja | Acabado frío y de corte libre | Pérdida rápida de forma en perfiles de precisión |
Cómo cambia la respuesta el ligante
Un ligante vitrificado tiene porosidad que puede alojar viruta y refrigerante, así que tolera mejor un grano fino o una concentración alta que un ligante metálico cerrado. Un ligante de resina es más blando y tolera mejor un grano fino con concentración baja, pero no puede mantener durante mucho tiempo una forma de grano fino con concentración alta. Un ligante metálico puede llevar concentración alta y grano grueso para arranque agresivo, pero necesita ayuda para mantenerse abierto.
Por eso las tablas de especificación siempre necesitan una columna de ligante. «B91, 125 %» está incompleto sin saber si el ligante es vitrificado, resina o metal. La guía de tipos de ligante explica las diferencias en detalle.
Leer la especificación de una muela de CBN
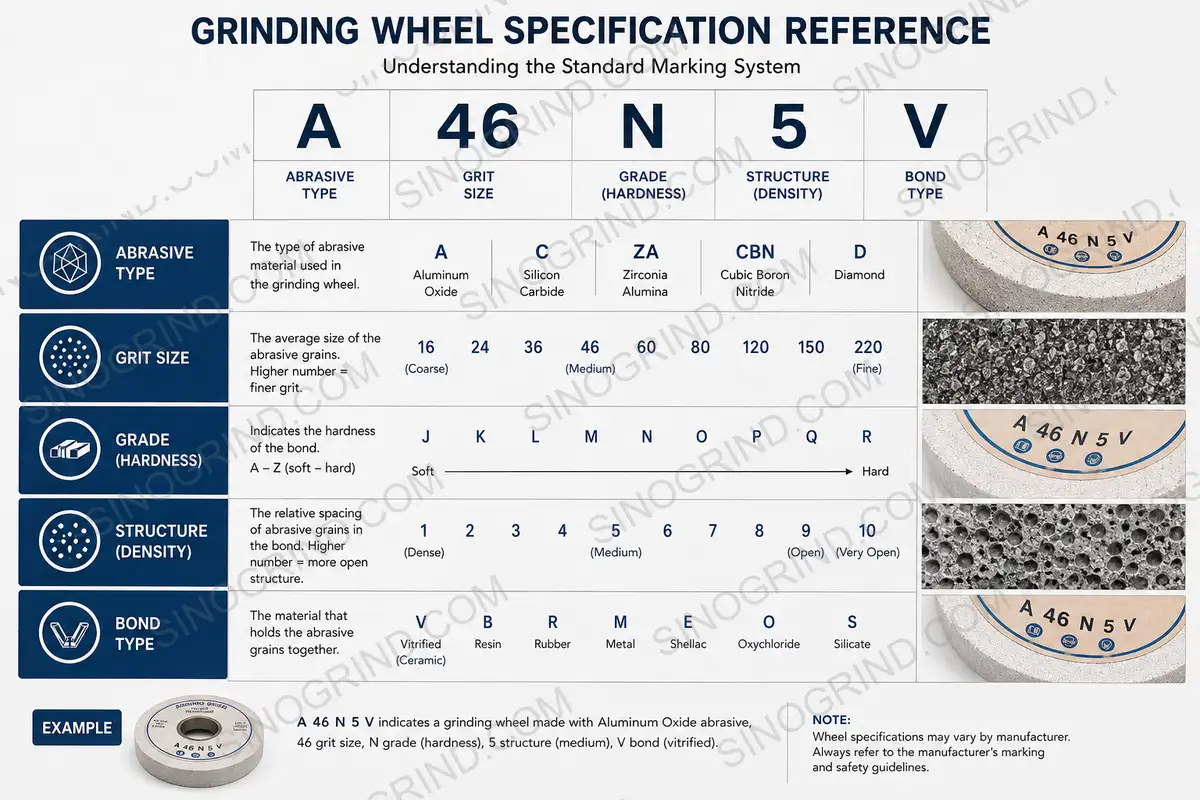
Una especificación completa de CBN se lee más o menos así: ligante vitrificado, B91, concentración 125, forma 1A1, 400 × 40 × 127, velocidad máxima 50 m/s. Cada elemento responde a una pregunta distinta. El ligante responde cómo se retienen y se refrigeran los granos; el grano responde a la escala de acabado y arranque; la concentración responde a cuántos filos hay disponibles; la forma responde a qué elemento se puede alcanzar; las dimensiones responden a la interfaz con la máquina; el marcado de velocidad responde al límite de trabajo seguro.
Al solicitar una cotización, incluya todo esto además del material y la dureza de la pieza, la operación, la máquina, el refrigerante y el objetivo de acabado. Una solicitud que solo dice «muela de CBN B91» no puede cotizarse correctamente porque falta el ligante. El generador de especificaciones de muelas construye un código RFQ estructurado a partir de estos datos.
Concentración, desgaste y coste
Una concentración más alta pone más CBN en la muela, así que el coste inicial sube y el comportamiento al desgaste cambia. Los filos adicionales comparten la carga, lo que puede reducir la fractura del grano y mejorar la vida de forma, pero la menor fracción de ligante también puede acortar la vida si los granos se arrancan antes de embotarse. La concentración económicamente óptima es la que minimiza el coste por pieza buena, no la que lleva más abrasivo.
Siga tres números durante un ensayo: desgaste de la muela por pieza, frecuencia de avivado y tasa de rechazo. Si el desgaste es bajo pero la frecuencia de avivado es alta, la muela puede ser demasiado dura o demasiado cerrada. Si el desgaste es alto y el acabado estable, una concentración mayor o un ligante más resistente puede amortizarse. Si los rechazos se deben a quemadura, la concentración no es la primera palanca — lo son el refrigerante y el avivado.
Hacer un ensayo de grano y concentración
Cambie una sola variable cada vez. Empiece con el grano recomendado para el acabado, ejecute un ciclo corto y registre Ra, potencia, quemadura, forma y desgaste. Después cambie la concentración solo si el problema limitante es la vida de forma o la tasa de arranque. Mantenga idéntico el procedimiento de avivado entre ensayos, porque un avivado distinto puede pesar más que un cambio de grano.
Rectifique un elemento representativo en lugar de una probeta de desecho siempre que sea posible. Los filos, los radios y los elementos interrumpidos se comportan de forma distinta a un bloque plano de ensayo. Si el ensayo debe usar un bloque, repítalo al menos dos veces y mida la misma ubicación para que la variación de montaje no se confunda con una diferencia de muela.
Tabla de selección por aplicación
| Aplicación | Grano típico | Concentración típica | Nota sobre el ligante |
|---|---|---|---|
| Fresas y brocas de HSS | B126–B151 | 100–125 % | Resina, corte frío |
| Superficies de acero endurecido | B91–B126 | 100–125 % | Vitrificado, estructura abierta |
| Acero endurecido cilíndrico | B91–B126 | 100–125 % | Vitrificado o metálico |
| Rectificado interior | B64–B107 | 100–125 % | Vitrificado, muela pequeña |
| Pistas de rodamiento | B64–B91 | 125 % | Vitrificado, avivado fino |
| Rectificado de perfiles de engranaje | B76–B126 | 125–150 % | Vitrificado, refrigerante de aceite |
| Formas en creep feed | B126–B181 | 125–175 % | Metálico o vitrificado, refrigerante de alta presión |
| Preparación fina de filos | B25–B46 | 75–100 % | Resina o vitrificado, pasadas ligeras |
Solo puntos de partida. Confírmelos con el fabricante de la muela y un ensayo en la máquina, el refrigerante y el utillaje reales.
Errores habituales
- Usar la concentración para corregir el acabado. El acabado depende principalmente del grano, la apertura del ligante y el avivado. Subir la concentración puede empeorar el embotamiento.
- Usar un grano más fino para corregir la quemadura. Un grano más fino suele aumentar el calor. Corrija primero el suministro de refrigerante, el avivado y la penetración.
- Ignorar la distribución de tamaños. Dos granos B91 pueden cortar distinto si uno tiene valores atípicos o una dispersión mayor.
- Copiar una especificación sin el ligante. Los números de grano y concentración significan poco sin el ligante y el grado.
- Saltarse el ensayo. Un ensayo de un solo elemento cuesta mucho menos que un lote de piezas quemadas.














