+86 15874211461

Obtenir une finition de surface optimale est essentiel dans le secteur de la fabrication de précision. Que vous lissiez des composants aéronautiques, des pièces automobiles ou des dispositifs médicaux, la qualité de la surface a un impact direct sur les performances des pièces, leur durée de vie et la satisfaction des clients.
Ce guide complet explique comment choisir la meule de rectification appropriée et optimiser vos paramètres de meulage afin d'obtenir des finitions de surface constamment de haute qualité.
1. Comprendre la rugosité de la surface
La rugosité de la surface est généralement mesurée à l'aide de la valeur Ra (moyenne arithmétique), qui représente l'écart moyen du profil de la surface par rapport à la ligne moyenne.
Miroir
Très bon
Moyen
Rugueux
Brut
| Finition de surface | Valeur Ra | Applications typiques | Méthode de meulage |
|---|---|---|---|
| Finition miroir | 0,05 – 0,1 µm | Composants optiques, paliers de roulements | Limage et polissage d'ultraprécision |
| Finition très bonne | 0,1 – 0,4 µm | Arbres de précision, composants hydrauliques | Meulage de précision surfacique/cylindrique |
| Finition moyenne | 0,4 – 0,8 µm | Composants généraux de machines | Lignes de meulage standard pour surfaces ou cylindres |
| Finition rugueuse | 0,8 – 1,6 µm | Surfaces d'accouplement non critiques | Meulage à haute efficacité |
| Finition brute | 1,6 – 3,2 µm | Enlèvement de matière, meulage préparatoire | Opérations de meulage brutales |
2. Sélection de la meule de rectification en fonction de la finition de surface
La meule abrasive est le facteur le plus déterminant pour la qualité du fini de la surface. Les paramètres clés de la meule comprennent :
Taille des grains abrasifs
La taille des grains est le principal facteur déterminant de la qualité de la finition de la surface. Les grains fins permettent d’obtenir des surfaces plus lisses, mais éliminent la matière plus lentement.
| Taille du grain | Ra typique | Enlèvement de matériau | Le meilleur pour... |
|---|---|---|---|
| Maille 80/100 | 0,8 – 1,6 µm | Élevé | Meulage grossier, élimination rapide de la matière |
| Maille 120/150 | 0,4 – 0,8 µm | Moyen | Meulage à usage général |
| Maille 200/220 | 0,2 – 0,4 µm | Faible | Meulage de finition |
| Maille 320/400 | 0,1 – 0,2 µm | Très faible | Meulage de finition de précision |
| Maille 600+ | 0,05 – 0,1 µm | Minimal | Meulage de finition miroir |

Type d'abrasif
- Diamant : Idéal pour les matériaux durs (carbure, céramique, verre). Finition excellente sur les matériaux non ferreux.
- CBN : Adéquat pour les aciers durcis et les alliages aérospatiaux. Protège la finition des surfaces même à des températures élevées.
- Oxyde d'aluminium : Bon pour le meulage à usage général des matériaux ferreux.
- Carbure de silicium : Adapté à l'acier fondu, aux métaux non ferreux et aux matériaux non métalliques.
Catégorie de la meule (dureté)
La dureté de la meule a un impact sur la finition de sa surface.
- Catégories de dureté plus douces (H-J) : Les grains sont libérés plus facilement, ce qui permet d'obtenir de meilleurs résultats sur les matériaux durs.
- Catégories moyennes (K-M) : Performances équilibrées pour les applications générales.
- Catégories plus dures (N-S) : Les grains sont retenus plus longtemps, ce qui est avantageux pour les matériaux mous ; cependant, cela peut entraîner des finitions plus rugueuses.
3. Paramètres de meulage pour une finition optimale
Paramètres critiques
Même la meilleure meule de rectification ne produira pas de bons résultats si les paramètres de meulage ne sont pas optimisés. Les trois paramètres clés sont la vitesse de la meule, la vitesse de la pièce à meuler et le rythme d’alimentation.
| Paramètre | Effet sur la finition | Stratégie d'optimisation |
|---|---|---|
| Vitesse des meules | Vitesse plus élevée = finition plus fine | Augmentez la vitesse des passes de finition (dans les limites des caractéristiques techniques des meules). |
| Vitesse de la pièce | Vitesse plus faible = finition plus fine | Ralentissez la vitesse de la pièce lors des dernières passes. |
| Vitesse d'alimentation | Alimentation plus faible = finition plus fine | Utilisez des passes légères avec arrêt complet de l'alimentation. |
| Profondeur de coupe | Une coupe moins profonde assure un fini plus lisse. | Utilisez plusieurs passes légères au lieu d'une seule passe puissante. |
| Débit de liquide de refroidissement | Débit plus élevé = meilleure finition | Assurez un apport suffisant de liquide de refroidissement à la zone de meulage. |
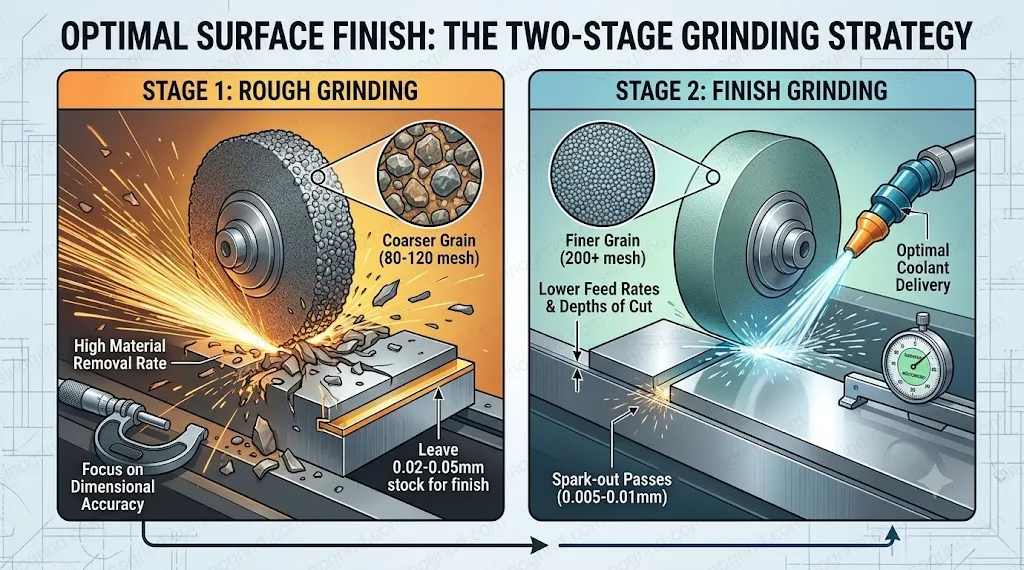
4. Stratégie de meulage en deux étapes
Pour des résultats optimaux, utilisez une approche en deux étapes :
Étape 1 : Meulage brut
- Utilisez un grain plus gros (80-120 mailles).
- Taux d'élevé d'élimination de matière.
- Se concentrer sur l'exactitude dimensionnelle.
- Laissez une réserve de matériau de 0,02 à 0,05 mm pour le ponçage final.
Étape 2 : Finition du meulage
- Utilisez un tamis à mailles plus fines (200+ mailles).
- Profondeurs de coupe et vitesses d'alimentation réduites.
- Incluez des passes de finition avec une profondeur très faible (0,005–0,01 mm).
- Optimiser l'apport de liquide de refroidissement.
5. Problèmes courants de finition de surface et solutions
| Problème | Causes probables | Solutions |
|---|---|---|
| Griffures | Liquide de refroidissement contaminé, abrasif détaché. | Filtrer le liquide de refroidissement, dresser la meule (si nécessaire), vérifier l'équilibre de la meule. |
| Marques de brûlure | Circulation de liquide de refroidissement insuffisante, meule émoussée, paramètres élevés. | Augmenter le volume de liquide de refroidissement, remplacer la meule endommagée, et ajuster les paramètres. |
| Ondulations | Déséquilibre des meules, vibrations de la machine, mauvais choix des meules. | Équilibrer la meule, contrôler la machine, utiliser un matériau de moindre dureté. |
| Finition rugueuse | La meule tourne trop difficilement ; le grain est trop grossier ; le débit d'alimentation est trop élevé. | Utilisez un grain plus fin, et réduisez la quantité de matière utilisée. |
| Finition inégale | Chargement des meules, usure inégale, problèmes avec le liquide de refroidissement. | Dresser la meule ; vérifier la distribution du liquide de refroidissement. |
6. Recommandations spécifiques aux matériaux
Acier trempé (HRC 50+)
- Meule : CBN 150-220 mailles, liaison résine ou vitrifiée
- Vitesse : 30-40 m/s
- Finition attendue : Ra de 0,2 à 0,4 µm
Carbure
- Meule : Diamant 150-320 mailles, liaison résine
- Vitesse : 20-30 m/s
- Finition attendue : Ra de 0,1 à 0,3 µm
Acier inoxydable
- Meule : CBN 120-180 mailles, liaison résine
- Vitesse : 25–35 m/s
- Finition attendue : Ra de 0,3 à 0,6 µm
Matériaux céramiques
- Meule : Diamant 200-400 mailles, liaison résine ou métallique
- Vitesse : 15–25 m/s
- Finition attendue : Ra de 0,05 à 0,2 µm
7. Mesure et suivi de la finition de surface
Un fini de surface cohérent nécessite des mesures régulières ainsi qu'un suivi constant du processus de production.
- Testeurs de rugosité de surface : Utilisez des profilomètres pour des mesures précises de la rugosité (Ra).
- Comparaison visuelle : Conservez des échantillons de référence pour les comparaisons visuelles rapides.
- Suivi du processus : Mesurer les forces de meulage et la consommation d'énergie.
- Contrôle statistique : Mettez en œuvre la méthode SPC (Statistical Process Control) pour détecter rapidement les variations dans la qualité des finitions des produits.
Conclusion
Pour obtenir une finition de surface optimale, il est nécessaire de choisir avec soin les meules de rectification, les paramètres de travail ainsi que les stratégies de traitement. En comprenant la relation entre la taille des grains, le type de liaison utilisé, les paramètres de meulage et la finition de surface, il est possible de produire systématiquement des pièces répondant aux spécifications les plus exigeantes.
Chez SinoGrind, nous proposons une gamme complète de meules conçues pour obtenir une finition de surface de haute qualité sur tous les matériaux. Notre équipe technique peut vous aider à choisir les spécifications de meule les plus adaptées et à définir les paramètres de meulage pour vos applications spécifiques. Contactez-nous pour discuter de vos besoins en matière de finition de surface.