+86 15874211461

Raggiungere una finitura superficiale ottimale è fondamentale nella produzione di precisione. Che si tratti di rettificare componenti per l’aerospazio, parti automobilistiche o dispositivi medici, la qualità della superficie influisce direttamente sulle prestazioni del componente, sulla sua durata nel tempo e sulla soddisfazione del cliente.
Questa guida completa spiega come scegliere la corretta mola da rettifica e ottimizzare i parametri di lavoro al fine di ottenere risultati costantemente eccellenti in termini di qualità della superficie.
1. Comprendere la rugosità della superficie
La ruvidità della superficie viene solitamente misurata utilizz e o il valore Ra (media aritmetica), che rappresenta la deviazione media del profilo della superficie rispetto alla linea media.
Specchio
Fine
Medio
Ruvido
Grossolano
| Finitura superficiale | Valore Ra | Applicazioni tipiche | Metodo di Rettifica |
|---|---|---|---|
| Finitura a Specchio | 0,05 – 0,1 μm | Componenti ottici, guarnizioni per cuscinetti. | Lavorazione a ultra-precisione, rettifica. |
| Finitura Fine | 0,1 – 0,4 μm | Alberi di precisione, componenti idraulici | Rettifica cilindrica/superficiale di precisione |
| Finitura Media | 0,4 – 0,8 μm | Componenti generali di macchine | Lavorazione standard su superfici o cilindri con macchine da rettifica. |
| Finitura Ruvida | 0,8 – 1,6 μm | Superfici di accoppiamento non critiche | Rettifica ad alta efficienza |
| Finitura Grossolana | 1,6 – 3,2+ μm | Rimuozione delle scorte, rettifica preparatoria. | Operazioni di rettifica grossolana |
2. Scegliere la mola da rettifica in base al tipo di finitura superficiale desiderata
La mola da rettifica rappresenta il fattore più critico per determinare la qualità della finitura superficiale. I parametri principali della mola da rettifica includono:
Dimensione dei granuli abrasivi
La dimensione dei grani è il principale fattore che determina la qualità della finitura superficiale. I grani più fini producono finiture più lisce, ma rimuovono il materiale più lentamente.
| Dimensione dei grani | Ra Tipico | Rimuozione del materiale | Ideale Per |
|---|---|---|---|
| 80/100 mesh | 0,8 – 1,6 μm | Alto | Rettifica grossolana, rapida rimozione del materiale |
| 120/150 mesh | 0,4 – 0,8 μm | Medio | Rettifica per uso generale |
| 200/220 mesh | 0,2 – 0,4 μm | Basso | Rettifica di finitura fine |
| 320/400 mesh | 0,1 – 0,2 μm | Molto Basso | Rettifica di finitura di precisione |
| 600+ mesh | 0,05 – 0,1 μm | Minimo | Rettifica a finitura specchio |

Tipo di Abrasivo
- Diamond: Ideale per materiali duri (carburi, ceramiche, vetro). Garantisce un finissaggio eccellente anche sui materiali non ferrosi.
- CBN: Adatto per acciai temprati e leghe aeronautiche; mantiene l’aspetto estetico delle superfici anche alle alte temperature.
- Ossido di alluminio: Buono per la rettifica generale di materiali ferrosi.
- Silicon Carburo: Adatto per ghisa, metalli non ferrosi e materiali non metallici.
Grado di Durezza della Mola
La durezza della mola influisce sul finire della superficie.
- Gradi più morbidi (H-J): Rilascia i granuli più facilmente, ottenendo risultati migliori sui materiali duri.
- Gradi medi (K-M): Le prestazioni sono equilibrate, adatte a un uso generale.
- Gradi più duri (N-S): Mantiene i granuli nella loro forma originale per un periodo più lungo; è più adatto per materiali morbidi, ma può produrre finiture più ruvide.
3. Parametri di macinazione per un risultato finale ottimale
Parametri Critici
Anche la migliore mola da rettifica produrrà risultati scadenti se i parametri di lavoro non vengono ottimizzati. I tre parametri chiave sono: la velocità della mola, la velocità di lavoro e la velocità di avanzamento del materiale da rettificare.
| Parametro | Effetto sul risultato finale (cioè sull’aspetto estetico del prodotto). | Strategia di Ottimizzazione |
|---|---|---|
| Velocità della mola | Velocità maggiore = finitura più fine | Aumentare la velocità dei passaggi finali (entro i limiti consentiti dalle caratteristiche tecniche della mola). |
| Velocità di lavoro | Velocità di lavoro minore = finitura più fine | Riduci la velocità di lavoro durante le ultime passate (le fasi finali del processo di lavorazione). |
| Tasso di Alimentazione | Alimentazione minore = finitura più fine | Utilizzare passate leggere di spark-out a avanzamento zero. |
| Profondità di Taglio | Taglio più superficiale = finitura più uniforme. | Utilizzare più passaggi di luce, invece di un unico taglio “intenso” (cioè un taglio che richiede molta energia o forza). |
| Flusso del refrigerante | Flusso maggiore = finitura migliore | Assicurare un’adeguata fornitura di liquido raffreddante nella zona di macinazione. |
4. Strategia di macinazione a due fasi
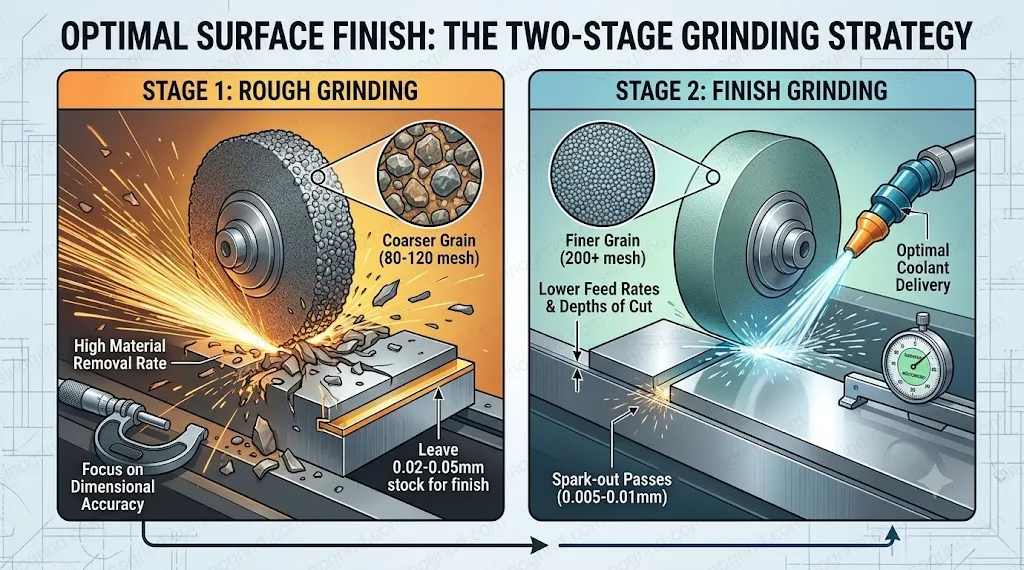
Per ottenere risultati ottimali, utilizzare un approccio a due fasi:
Fase 1: Rettifica Grossolana
- Utilizzare una grana più grossolana (80-120 mesh).
- Tasso di rimozione materiale maggiore
- Focalizzarsi sull’accuratezza dimensionale.
- Lasciare un margine di materiale pari a 0,02–0,05 mm per la fase finale di rettifica.
Fase 2: Finitura
- Utilizzare una grana più fine (200+ mesh).
- Tassi di alimentazione e profondità di taglio ridotti
- Includere strati di materiale sottile (spessore compreso tra 0,005 e 0,01 mm).
- Ottimizzare la distribuzione del liquido di raffreddamento.
5. Problemai comuni nei trattamenti superficiali e relative soluzioni
| Problema | Cause Probabili | Soluzioni |
|---|---|---|
| Segni di Vibrazione/Strisciature | Raffreddante contaminato; materiale abrasivo non fissato adeguatamente. | Filtrare il liquido di raffreddamento; sostituire la mola danneggiata; verificare l’equilibrio delle mole. |
| Tracce di bruciatura | Quantità insufficiente di liquido refrigerante; mola poco affilata; parametri elevati. | Aumentare il volume del liquido di raffreddamento, sostituire la mola danneggiata, modificare i parametri del sistema. |
| Segni di vibrazione (chatter). | Disequilibrio delle mole, vibrazioni della macchina, scelta inappropriata delle mole. | Mola di bilanciamento, macchina per il controllo, utilizzare materiali di qualità più morbida. |
| Finitura Ruvida | La mola è troppo rigida da utilizzare; la grana del materiale è troppo grossolana; inoltre, la velocità di alimentazione è troppo elevata. | Utilizzare una qualità più morbida, una grana più fine, e ridurre la quantità di materiale da lavorare. |
| Finitura irregolare. | Carico sulle mole, usura irregolare, problemi con il liquido di raffreddamento. | Mola di servizio; verificare la distribuzione del liquido di raffreddamento. |
6. Raccom e azioni specifiche per ciascun tipo di materiale
Acciaio temprato (HRC 50+)
- Mola: CBN, grana 150-220, legante in resina o vetrificato
- Velocità: 30-40 m/s
- Tempi di completamento previsti: spessore della pellicola da 0,2 a 0,4 μm.
Carburo
- Mola: diamante, grana 150-320, legante in resina
- Velocità: 20–30 m/s
- Tempi di completamento previsti: Ra 0,1–0,3 μm
Acciaio inossidabile
- Mola: CBN, grana 120-180, legante in resina
- Velocità: 25–35 m/s
- Tempo di completamento previsto: Ra 0,3–0,6 μm
Materiali ceramici
- Mola: diamante, grana 200-400, legante in resina o metallo
- Velocità: 15–25 m/s
- Tempi di completamento previsti: Ra 0,05–0,2 μm
7. Misurazione e monitoraggio della finitura superficiale
Un finitura superficiale uniforme richiede misurazioni regolari e un costante monitoraggio del processo di produzione.
- Strumenti per la misurazione della ruvidezza della superficie: Utilizzare i profilometri per ottenere misurazioni accurate del valore Ra.
- Confronto visivo: Mantenere campioni di riferimento per controlli rapidi.
- Monitoraggio dei processi: Misurare le forze di sfregamento e il consumo energetico durante il funzionamento dei componenti.
- Controllo statistico: Implementare il metodo SPC (Statistical Process Control) per rilevare precocemente eventuali variazioni nella qualità dei prodotti finiti.
Conclusione
Per ottenere una finitura superficiale ottimale è necessaria una selezione attenta dei dischi da rettifica, dei parametri utilizzati e delle strategie di lavorazione. Comprendendo il rapporto tra la dimensione dei grani, il tipo di legame del disco, i parametri di rettifica e la qualità della finitura superficiale, è possibile produrre in modo costante componenti che soddisfino le specifiche più esigenti.
Presso SinoGrind offriamo una vasta gamma di dischi da rettifica progettati per garantire un finissaggio superficiale di eccellenza su tutti i materiali. Il nostro team tecnico può aiutarvi a scegliere le specifiche più adatte per i dischi da utilizzare e a definire i parametri di rettifica necessari per le vostre applicazioni particolari. Contattateci per discutere i vostri requisiti in termini di finissaggio superficiale.