: +86 15874211461

Dostosowanie powierzchni do optymalnych wymagań jest kluczowe w produkcji wysokiej dokładności. Niezależnie od tego, czy obrabia się elementy lotnicze, części samochodów czy urządzenia medyczne, jakość powierzchni bezpośrednio wpływa na wydajność części, żywotność produktu oraz zadowolenie klienta.
Ten kompletny przewodnik wyjaśnia, jak wybrać odpowiedni ściernica szlifująca oraz jak optymalizować parametry szlifowania, aby uzyskać zawsze doskonałe wyniki w postaci jakości powierzchni.
1. Zrozumienie grubości powierzchni
Chropowatość powierzchni mierzy się zwykle za pomocą wartości Ra (średnia arytmetyczna), która odzwierca średnią odchylność profilu powierzchni od linii środkowej.
Lustrzana
Drobna
Medium
Chropowata
Gruboziarnista
| Wymiar powierzchni | Wartość Ra | Typowe zastosowania | Metoda szlifowania |
|---|---|---|---|
| Wykończenie lustrzane | 0.05 - 0.1 μm | Elementy optyczne, bieżnie łożysk | Szlifowanie ultra-precyzyjne, docieranie |
| Wykończenie dokładne | 0.1 - 0.4 μm | Precyzyjne wały, elementy hydrauliczne | Precyzyjne szlifowanie powierzchniowe / cylindryczne |
| Wykończenie średnie | 0.4 - 0.8 μm | Ogólne elementy maszyn | Standardowe szlifowanie powierzchniowe / cylindryczne |
| Wykończenie zgrubne | 0.8 - 1.6 μm | Niekluczowe powierzchnie współpracujące | Wysokowydajne szlifowanie |
| Gruba powierzchnia | 1.6 - 3.2+ μm | Zdejmowanie naddatku, szlifowanie przygotowawcze | Szlifowanie zgrubne |
2. Wybór ściernicy pod kątem uzyskania pożądanej jakości powierzchni
Ściernica szlifująca jest najważniejszym elementem decydującym o jakości powierzchni. Kluczowe parametry ściernicy to:
Rozmiar zęrka ściernego
Rozmiar ziaren jest głównym czynnikiem decydującym o jakości wykończenia powierzchni. Ziarna mniejsze dają gładszą powierzchnię, ale usuwają materiał wolniej.
| Rozmiar zrna | Typowy Ra | Usunięcie materiału | Najlepsze dla… |
|---|---|---|---|
| 80/100 mesh | 0.8 - 1.6 μm | Wysoka | Szlifowanie zgrubne, szybkie zdejmowanie naddatku |
| 120/150 mesh | 0.4 - 0.8 μm | Medium | Szlifowanie ogólnego przeznaczenia |
| 200/220 mesh | 0.2 - 0.4 μm | Low | Szlifowanie wykończeniowe |
| 320/400 mesh | 0.1 - 0.2 μm | Very Low | Precyzyjne szlifowanie wykończeniowe |
| 600+ mesh | 0.05 - 0.1 μm | Minimal | Szlifowanie na lustro |
Typ ściernika
- Diament: Najlepszy do obróbki twardych materiałów (węglików, ceramiki, szkła). Daje doskonałe wykończenie na materiałach nieżelaznych.
- CBN: Lepszy od innych materiałów do obróbki stali hartowanych oraz stopów lotniczych. Zachowuje jakość powierzchni w wysokich temperaturach.
- Tlenek glinu: dobry do ogólnego szlifowania materiałów żelaznych.
- Węglik krzemu: odpowiedni do żeliwa, metali nieżelaznych oraz materiałów niemetalicznych.
Stopień twardości koła
Stopień twardości koła ma wpływ na jakość wykończenia powierzchni.
- Miękkie stopnie (H–J): Łatwiej uwalniają ziarna, co daje lepsze wykończenie na twardych materiałach.
- Średnie stopnie (K–M): Zrównoważona wydajność w typowych zastosowaniach.
- Twarde stopnie (N–S): Dłużej utrzymują ziarna; lepsze do miękkich materiałów, ale mogą dawać nieco szorstszą powierzchnię.
3. Parametry szlifowania dla optymalnego efektu końcowego
Parametry krytyczne
Nawet najlepsza ściernica da słabe wyniki, jeśli parametry szlifowania nie są zoptymalizowane.
| Parametr | Wpływ na ostateczny wygląd produktu | Strategia Optymalizacji |
|---|---|---|
| Prędkość obrotu koła | Wyższa prędkość = gładsza powierzchnia | Zwiększ prędkość przy przejściach wykończeniowych (w zakresie dopuszczalnym koła) |
| Prędkość wykonywania pracy | Niższa prędkość robocza = gładsza powierzchnia | Zmniejsz prędkość roboczą przy przejściach końcowych |
| Prędkość podawania materiału | Mniejszy posuw = gładsza powierzchnia | Stosuj lekkie przejścia wyiskrzające przy zerowym posuwie |
| Głębokość cięcia | Płytsze cięcie = gładsza powierzchnia | Stosuj kilka lekkich przejść zamiast jednego głębokiego cięcia |
| Przepływ chłodziwa | Większy przepływ = lepsza powierzchnia | Zapewnij odpowiedni dopływ chłodziwa do strefy szlifowania |
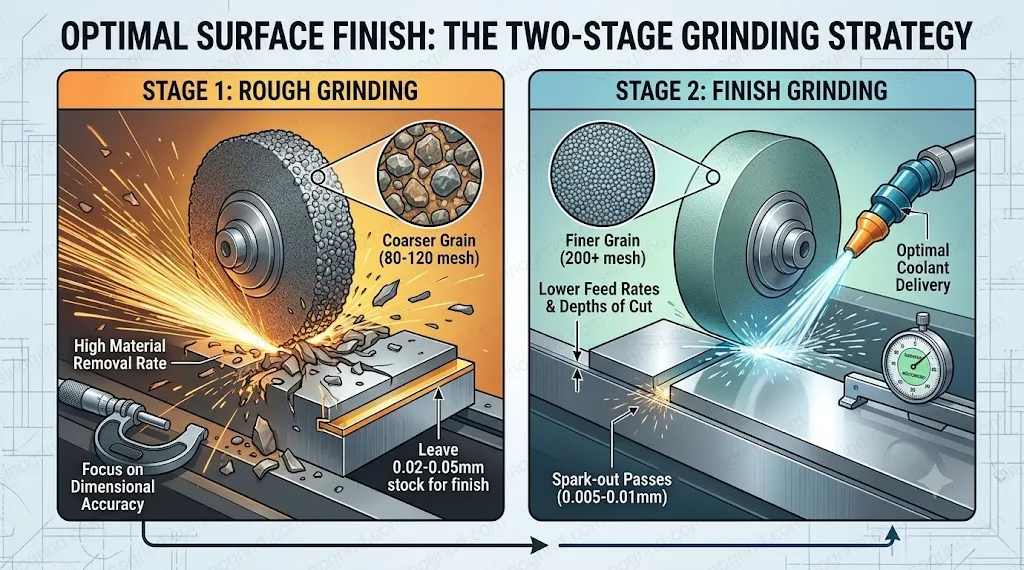
4. Strategia szlifowania w dwóch etapach
Aby uzyskać optymalne wyniki, zastosuj dwustopniowy podejście.
Etap 1: Grubze szlifowanie
- Wykorzystaj materiał o większym rozmiarze ziaren (80–120 mesh).
- Wyższy tempo odrywania materiału
- Skup się na dokładności wymiarów.
- Zostaw 0,02–0,05 mm materiału na dokładne szlifowanie końcowego etapu.
Etap 2: Zakończenie procesu szlifowania
- Wybierz siatkę o większej średnicy ziaren (200+ mesh).
- Niższe prędkości podawania materiału oraz mniejsze głębiny cięć.
- Włącz pasy o grubości 0,005–0,01 mm.
- Optymalizuj proces dostawki chłodziwa.
5. Najczęściejsze problemy z wykończeniem powierzchni oraz rozwiązania
| Problem | Prawdopodobne przyczyny | Rozwiązania |
|---|---|---|
| Ścierwiny | Zanieczyszczone chłodziwo, luźne ziarno ścierne | Przefiltruj chłodziwo, obciągnij koło, sprawdź wyważenie |
| Blizny od oparzeń | Niewystarczające chłodziwo, stępione koło, zbyt wysokie parametry | Zwiększ chłodziwo, obciągnij koło, zmniejsz parametry |
| Ślady drgań | Niewyważenie koła, drgania maszyny, nieodpowiedni dobór koła | Wyważ koło, sprawdź maszynę, użyj niższej twardości |
| Niezgładka powierzchnia | Zbyt twarde koło, zbyt grube ziarno, zbyt duży posuw | Użyj niższej twardości, drobniejszego ziarna, zmniejsz posuw |
| Nierówna powierzchnia. | Zatykanie koła, nierówne zużycie, problemy z chłodziwem | Obciągnij koło, sprawdź rozprowadzenie chłodziwa |
6. Rekomendacje specyficzne dla poszczególnych materiałów
Zaostrzone stalowe (HRC 50+)
- Ściernica: siatka typu CBN 150–220; spajanie realizowane za pomocą żywicy lub wypełnienia szklanego.
- Prędkość: 30–40 m/s
- Oczekiwany rozmiar końca: 0,2–0,4 μm
Węglik
- Ściernica: siatka typu „Diamond” o rozmiarze otworów 150–320, związane żywicą
- Prędkość: 20–30 m/s
- Oczekiwany rozmiar końca: 0,1–0,3 μm
Nierdzewna stal
- Ściernica: siatka typu CBN 120–180, spoiwo z użyciem żywicy
- Prędkość: 25–35 m/s
- Oczekiwany wynik badań: grubość powierzchni 0,3–0,6 μm
Materiały ceramiczne
- Ściernica: siatka typu „Diamond” o rozmiarze otworów 200–400, związane żywicą lub metalem
- Prędkość: 15–25 m/s
- Oczekiwany wynik pomiaru: grubość powierzchni 0,05–0,2 μm
7. Mierzenie i monitorowanie jakości powierzchni
Aby uzyskać jednolite wykończenie powierzchni, konieczne jest regularne pomiarowanie oraz monitorowanie całego procesu.
- Testery chropowatości powierzchni: Do dokładnych pomiarów parametru Ra używaj profilometrów.
- Porównanie wizualne: Przechowuj próbki referencyjne, aby szybko sprawdzać wyniki.
- Monitorowanie procesu: śledzenie sił szlifowania i zużycia energii.
- Kontrola statystyczna: Wdroż metodę SPC (Statistical Process Control), aby wcześnie wykrywać odchylenia jakości.
Konkluzja
Aby uzyskać optymalną jakość powierzchni, konieczne jest uważne wybór ściernic szlifujących, parametrów oraz strategii procesu szlifowania. Zrozumienie zależności pomiędzy wielkością ziaren, typem łącza między elementami ściernicy a jakością jakości powierzchni umożliwia produkcję części spełniających najbardziej wymagające specyfikacje.
W firmie SinoGrind oferujemy szeroką gamę ściernic szlifujących zaprojektowanych z myślą o uzyskaniu doskonałej jakości powierzchni na wszystkich materiałach. Nasz zespół techniczny pomoże wybrać najbardziej odpowiedni model ściernicy oraz ustalić parametry szlifowania dla Twoich konkretnych zastosowań. Skontaktuj się z nami, aby porozmawić o Twoich wymaganiach dotyczących jakości powierzchni.