: +86 15874211461


Kurzantwort: Ausrichten stellt Geometrie und Rundlauf wieder her, Abrichten die Schneidfläche. Verwenden Sie einen Sternabrichter für Bank- und Grobarbeiten und einen scharfen Einspitzdiamanten für Präzisionsarbeit. Beginnen Sie mit 0,01–0,03 mm Tiefe pro Durchgang zum Finishen, 0,05–0,1 mm zum Grobabrichten, mit gleichmäßigem Vorschub und Überflutungskühlung. Abrichten, wenn die Fläche verglast, zusetzt, die Form verliert oder das Finish driftet — nicht nach festem Kalender.
Weiterführende Lektüre: Fehlersuche an der Aluminiumoxid-Scheibe · Körnung und Härtegrad wählen · Diamant-Abrichtwerkzeuge · Leitfaden für Diamant-Abrichtwerkzeuge.
Abrichten, Ausrichten und Konditionieren
Die drei Begriffe werden oft synonym verwendet, beschreiben aber unterschiedliche Ergebnisse. Eine Scheibe kann rund und trotzdem verglast sein, oder scharf und unrund. Zu wissen, welches Problem vorliegt, entscheidet über Werkzeug und Durchgang.
| Arbeitsgang | Was er behebt | Typisches Werkzeug | Ergebnis |
|---|---|---|---|
| Ausrichten | Unrundheit, Konizität, Rundlauffehler, Formverlust | Einspitz- oder Mehrspitzdiamant, Rotationsabrichter | Konzentrische Geometrie und korrektes Profil |
| Abrichten | Verglasung, Zusetzen, stumpfe Körner, geschlossene Poren | Sternabrichter, Diamant, Abrichtstab | Scharfe, offene Schneidfläche |
| Konditionieren | Endgültiger Oberflächencharakter nach dem Ausrichten oder Abrichten | Leichter Diamantdurchgang, feiner Stab | Kontrollierte Offenheit und Finish |
Bei vielen Arbeiten erledigt ein Diamantdurchgang Ausrichten und Abrichten zugleich. Bei Form- und Produktionsscheiben werden die Schritte getrennt.
Warum eine Aluminiumoxid-Scheibe abgerichtet werden muss
Aluminiumoxid gilt als selbstschärfend, was aber nicht heißt, dass es nie Aufmerksamkeit braucht. Das Korn bricht unter Last, die Bindung gibt das verschlissene Fragment frei und legt eine frische Schneide frei. Das funktioniert gut, wenn Druck, Geschwindigkeit und Härtegrad stimmen. Sonst wird das Korn schneller stumpf, als die Bindung es freigibt, und die Fläche verglast. Oder die Poren füllen sich mit Werkstoff und die Scheibe setzt zu. In beiden Fällen schneidet die Scheibe nicht mehr, sondern reibt.
Abrichten setzt diesen Zyklus zurück. Es entfernt die stumpfe oder zugesetzte Schicht und öffnet die Fläche, sodass Kühlmittel in die Schleifzone gelangt und Späne entweichen können. Bei ungleichmäßigem Verschleiß korrigiert es außerdem die Geometrie. Eine gut abgerichtete Aluminiumoxid-Scheibe schneidet kühler, hält das Finish und braucht weniger Spindelleistung als eine verglaste — obwohl sie etwas kleiner ist.
Den richtigen Abrichter wählen
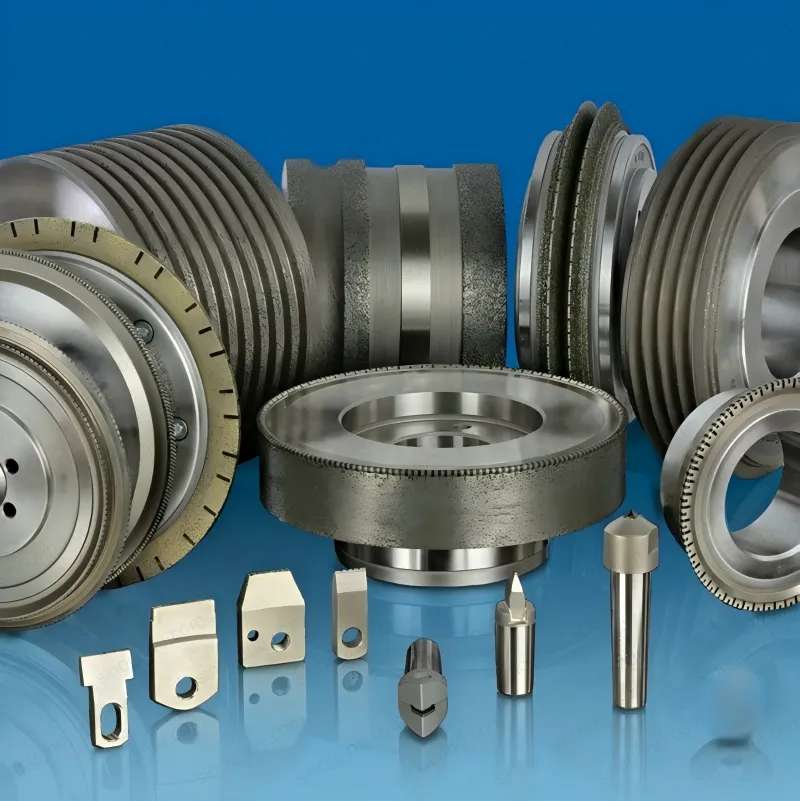
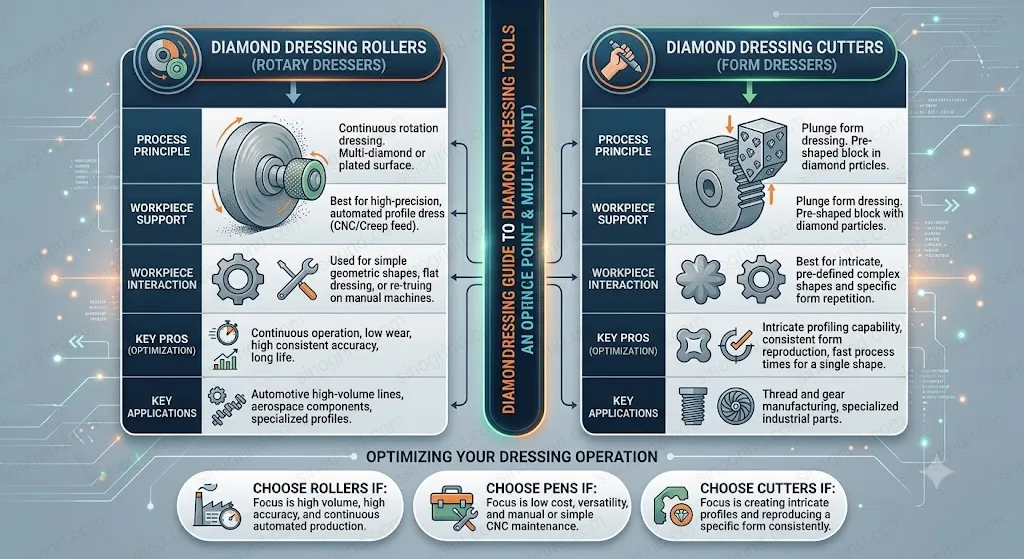
| Abrichter | Am besten für | Stärken | Grenzen |
|---|---|---|---|
| Sternabrichter | Bank- und Ständerschleifmaschinen, grobes Öffnen, Schruppscheiben | Günstig, schnell, gutmütig; bricht Verglasung und Zusetzen rasch auf | Hinterlässt grobe Fläche; nicht für Präzisionsform oder Finish |
| Einspitzdiamant | Flach-, Außenrund-, Spitzenlos- und Werkzeugschleifen | Präzise, kontrollierbar, saubere Fläche; kann ausrichten | Diamant kann abstumpfen oder ausbrechen; braucht starre Aufnahme und Kühlmittel |
| Mehrspitzen- / Cluster-Diamant | Keramisch gebundene Produktionsscheiben, schnelleres Abrichten | Schnellerer Vorschub, offenere Fläche, längere Werkzeugstandzeit | Weniger präzise Form; braucht höhere Steifigkeit |
| Klingen- / Formdiamant | Radien, Winkel und Formschleifen | Überträgt ein bestimmtes Profil | Anwendungsspezifisch; empfindliche Kanten |
| Rotierende Diamantrolle | Serien-Formschleifen und CNC-Schleifen | Schnell, wiederholbar, langlebig; richtet auf manchen Maschinen während des Schleifens ab | Hohe Kosten; braucht separate Abrichtspindel und Einrichtung |
| Abrichtstab | Kleine Scheiben, Schleifstifte, leichtes Öffnen | Praktisch und günstig | Nicht für Präzisionsgeometrie; bedienerabhängig |
Den Abrichter an Bindung und Toleranz anpassen, nicht nur an den Scheibendurchmesser.
Für die meisten Aluminiumoxid-Arbeiten ist der Einspitzdiamant das Präzisionswerkzeug der Wahl. Er ist einfach, kontrollierbar und breit verfügbar. Ein Sternabrichter ist richtig, wenn eine zugesetzte Fläche an einer Bankschleifmaschine oder bei grober Schrupparbeit schnell geöffnet werden soll. Rotierende Diamantrollen sind eine Investition in die Serie: Sie lohnen sich, wenn dasselbe Formprofil tausende Male abgerichtet wird und Wiederholbarkeit den Kapitaleinsatz rechtfertigt.
Schritt für Schritt: Aluminiumoxid-Scheibe abrichten
- Stoppen und trennen. Maschine stoppen, Energie trennen und Schutzhaube anbringen. Die Scheibe vor dem Abrichten auf Risse, Ausbrüche oder Schäden prüfen. Eine beschädigte Scheibe wird ausgetauscht, nicht abgerichtet.
- Abrichter starr aufnehmen. Den Halter nahe an der Scheibe klemmen, um Überstand zu minimieren. Prüfen, ob Diamant oder Stern scharf ist und das Werkzeug im richtigen Winkel sitzt.
- Scheibe und Kühlmittel starten. Die Scheibe auf Drehzahl bringen und den Kühlmittelfluss vor dem Kontakt bestätigen. Den Abrichter nie von Hand verstellen, während die Scheibe läuft.
- Sanft antasten. Den Abrichter langsam in Kontakt bringen. Auf ein sauberes Schnittgeräusch achten; ein Quietschen oder Polieren bedeutet meist zu geringe Tiefe oder ein stumpfes Werkzeug.
- Gleichmäßig verfahren. Mit konstantem Vorschub über die Fläche fahren. An den Kanten nicht verweilen und im Schnitt nicht umkehren.
- Mehrere leichte Durchgänge. Fortsetzen, bis die Fläche sauber, offen und konzentrisch ist. Ein gleichmäßiges Funkenbild über die Fläche ist ein gutes Zeichen.
- Mit einem Ausfunkdurchgang abschließen. Ein leichter Durchgang bei gleichem Vorschub ebnet die Fläche und entfernt den Rest der zugesetzten Schicht.
- Prüfen und testen. Stoppen, Rundlauf und Wuchtung prüfen, ein Testteil schleifen und das Finish begutachten, bevor die Serie weiterläuft.
Ausgangswerte für Tiefe, Vorschub und Geschwindigkeit
| Parameter | Grobabrichten | Finishen / Präzision | Hinweise |
|---|---|---|---|
| Tiefe pro Durchgang | 0,05 – 0,1 mm | 0,01 – 0,03 mm | Genug, um die zugesetzte Schicht zu entfernen; tiefer verschwendet Scheibe |
| Vorschub (Drehmaschinentyp) | 0,2 – 0,4 mm/U | 0,1 – 0,2 mm/U | Gleichmäßiger Vorschub ist wichtiger als der genaue Wert |
| Vorschub (Tischtyp) | 200 – 400 mm/min | 100 – 250 mm/min | Langsamer bei Form- und Feinfinisharbeit |
| Diamantwinkel | 5–15° Schleppwinkel | 5–15° Schleppwinkel | Spitze leicht nachlaufend, um Graben zu vermeiden |
| Kühlmittel | Überflutung | Überflutung | Saubere Flüssigkeit; auf den Kontakt richten |
| Gesamtabrichttiefe | 0,1 – 0,3 mm | 0,05 – 0,15 mm | Die geschädigte Schicht entfernen, nicht mehr |
Typische Ausgangswerte für konventionelle Aluminiumoxid-Scheiben. Für Ihre Bindung, Scheibengröße und Maschine mit Scheiben- und Abrichterhersteller bestätigen.
Die Zahlen sind weniger wichtig als das Prinzip: ein scharfes Werkzeug, eine leichte Tiefe und ein gleichmäßiger Vorschub ergeben eine saubere Fläche. Ein stumpfes Werkzeug poliert die Scheibe bei jeder Tiefe und verschließt die Poren — schlechter als gar nicht abzurichten. Sieht die Scheibe nach einem Durchgang noch glänzend aus, stoppen Sie und prüfen den Diamanten, bevor Sie die Tiefe erhöhen.
Bank- und Ständerschleifmaschinen
Beim Bankschleifen wird das Abrichten am häufigsten vernachlässigt und ist am einfachsten zu beheben. Ein Sternabrichter genügt meist. Fest auf der Werkzeugauflage halten, leicht an die Scheibe führen und über die Fläche bewegen. Nicht hineindrücken und die Scheibenseite nicht als Schleiffläche verwenden. Bei einer Ständerschleifmaschine hält ein paar Sekunden leichter Druck alle paar Betriebsstunden die Scheibe offen und das Finish gleichmäßig.
Hat die Scheibe Riefen oder ist sie stark unrund, ist ein Diamantabrichter in einer geeigneten Halterung die bessere Wahl. Ein Sternabrichter folgt der vorhandenen Form und korrigiert keine tiefe Riefe. Prüfen Sie Freiraum der Werkzeugauflage und Schutzhaube vor dem Start.
Präzisions-Flach-, Außenrund- und Werkzeugschleifen
Auf Präzisionsmaschinen ist Abrichten Teil des Prozesses, kein Wartungsgedanke. Der Abrichter ist auf dem Tisch oder einem eigenen Schlitten montiert, die Scheibe wird mit kontrollierter Tiefe und kontrolliertem Vorschub abgerichtet, und derselbe Durchgang wird zu Beginn jeder Charge oder bei einer definierten Teilezahl wiederholt. Diese Wiederholbarkeit hält erstes und letztes Teil maßgleich.
Beim Außenrundschleifen mit laufender Scheibe und eingeschaltetem Kühlmittel abrichten und anschließend Konizität und Rundlauf prüfen. Beim Flachschleifen hinterlässt ein Quervorschub-Abrichten eine gleichmäßige Fläche über die Scheibenbreite. Beim Werkzeugschleifen genügt oft ein leichter letzter Durchgang, um die Schneide wiederherzustellen, ohne die Form zu verändern. In allen drei Fällen sollte der Abrichter starr montiert und der Diamant scharf sein.
Die Fläche konditionieren
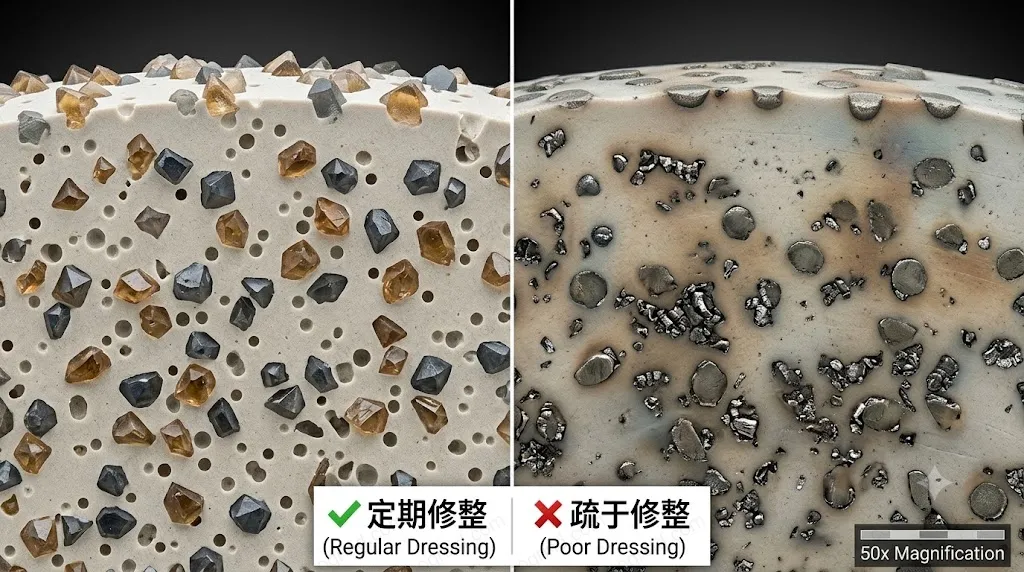
Konditionieren ist die abschließende Kontrolle darüber, wie offen oder geschlossen die Scheibenfläche ist. Nach dem Ausrichten hinterlässt ein leichter Durchgang mit langsamem Vorschub eine feinere Fläche; ein schnellerer Vorschub oder ein gröberer Abrichter ergibt eine offenere Fläche, die kühler schneidet und weniger zusetzt. Bei Aluminiumoxid-Scheiben ist Konditionieren meist nur der letzte Diamantdurchgang, keine separate chemische oder Stabbehandlung. Abrichtstäbe werden vor allem bei Superabrasivscheiben eingesetzt, wo die Bindung geöffnet werden muss, ohne Diamant oder CBN stumpf zu machen.
Brennt die Scheibe im Finishing-Durchgang, versuchen Sie eine etwas offenere Konditionierung statt eines weicheren Härtegrades. Ist das Finish zu rau, genügt oft ein leichterer letzter Durchgang. Ändern Sie jeweils nur eine Sache und prüfen Sie das Teil, nicht nur die Scheibe.
Wie oft abrichten
Ein universelles Intervall gibt es nicht. In der Serie wird das Abrichten oft über eine Teilezahl, einen Spindellast-Schwellwert, eine Finish-Prüfung oder eine Maßdrift ausgelöst. In der Auftragsfertigung entscheidet, wie die Scheibe aussieht und klingt. Die folgenden Signale sind verlässlich:
- Aussehen der Fläche: glänzende Verglasung, Metallzusetzen, polierte Bänder oder eine verschlissene Kante.
- Funkenbild: Die Funken werden klein, hell und konzentriert statt zu einem vollen, gleichmäßigen Vorhang.
- Geräusch: Der Schnitt wird leiser und höher, oder es beginnt zu quietschen.
- Finish: Ra driftet, Rattermarken erscheinen oder die Oberfläche beginnt sich zu verfärben.
- Maße: Das Teil beginnt zwischen Prüfungen zu driften oder konisch zu werden.
- Spindellast: Die Leistung steigt bei gleichem Abtrag — ein Zeichen, dass die Scheibe reibt.
- Wärme: Das Teil ist nach dem Durchgang wärmer, oder Kühlmittel dampft am Kontakt.
Häufiges leichtes Abrichten ist meist besser als ein schwerer Rettungsdurchgang. Es hält die Scheibe in ihrem stabilen Schneidbereich und vermeidet den Temperatursprung, den eine vollständig verglaste Fläche erzeugt. Der Kompromiss ist Scheibenverbrauch; das richtige Intervall balanciert Standzeit gegen Finish, Taktzeit und Ausschuss.
Kühlmittel und Sicherheit
Nass abrichten, wenn der Prozess nass läuft. Kühlmittel kontrolliert die Wärme am Diamanten, spült loses Korn weg und verhindert, dass der Abrichter zusetzt. Halten Sie die Flüssigkeit sauber; verschmutztes Kühlmittel trägt Feinabrieb, der die neue Fläche verkratzen kann. Den Strahl auf den Kontaktpunkt richten, nicht auf die Schutzhaube, und den Durchfluss vor dem Antasten prüfen.
Sicherheit ist nicht optional. Schutzhaube anbringen, Augen- und Gesichtsschutz tragen und die Hände von der drehenden Scheibe fernhalten. Vor dem Verstellen von Abrichter oder Scheibe die Maschine trennen. Die Scheibe vor dem Aufspannen auf Risse prüfen und niemals die angegebene Drehzahl überschreiten. Große Scheiben sollten nach dem Ausrichten gewuchtet werden, und die Maschine sollte vor dem Schleifen kurz mit montierter Schutzhaube laufen.
Häufige Fehler
- Einen stumpfen Diamanten verwenden. Er poliert die Scheibe, statt sie zu schneiden, verschließt die Poren und verursacht Schleifbrand.
- Zu tief abrichten. Das verschwendet Scheibe, verändert die Geometrie und kann eine kleine Maschine überlasten.
- Zu leicht abrichten. Die zugesetzte Schicht bleibt, die Scheibe sieht abgerichtet aus und verglast trotzdem.
- Zu schnell verfahren. Das hinterlässt eine spiralförmige oder geriefte Fläche und ungleichmäßigen Kontakt.
- Ohne Kühlmittel abrichten. Das riskiert thermische Schäden an der Scheibe und lässt Abrieb in der Fläche.
- Erst abrichten, wenn die Scheibe bereits verglast ist. Das erzwingt einen schweren Durchgang mit Temperatursprung; leichtes, häufiges Abrichten ist besser.
- Einen Sternabrichter für eine Präzisionsform verwenden. Er kann das Profil nicht halten und rundet die Kante ab.
- Rundlauf und Wuchtung danach nicht prüfen. Eine frisch abgerichtete Scheibe kann trotzdem vibrieren, wenn sie unwuchtig ist.
- Eine beschädigte Scheibe abrichten. Risse und Ausbrüche sind ein Austauschfall, kein Abrichtfall.
Wenn Abrichten das Problem nicht löst, liegt es wahrscheinlich am Härtegrad, am Kühlmittel oder an der Geschwindigkeit. Arbeiten Sie den Leitfaden zur Fehlersuche durch, bevor Sie die Scheibe wechseln, und nutzen Sie das Bindungsauswahl-Tool, wenn Sie unsicher sind, ob die Bindung die Grenze darstellt.