
 : +86 15874211461


Respuesta rápida: el perfilado restaura la geometría y la excentricidad; el avivado restaura la cara de corte. Use un avivador estrellado para banco y trabajo basto y un diamante de punta única afilado para precisión. Empiece con 0,01–0,03 mm de profundidad por pasada para acabado y 0,05–0,1 mm para avivado basto, con avance constante y refrigerante a inundación. Avive cuando la cara se vitrifique, se cargue, pierda forma o el acabado derive, no por calendario fijo.
Lectura relacionada: Solución de problemas de la muela de alúmina · Selección de grano y dureza · Herramientas de rectificado de muelas · Guía de herramientas de rectificado de diamante.
Avivado, perfilado y acondicionado
Los tres términos se usan a menudo como sinónimos, pero describen resultados distintos. Una muela puede estar perfilada y seguir vitrificada, o estar afilada y fuera de redondez. Saber qué problema tiene decide qué herramienta y qué pasada necesita.
| Operación | Qué corrige | Herramienta típica | Resultado |
|---|---|---|---|
| Perfilado | Falta de redondez, conicidad, excentricidad, pérdida de forma | Diamante de punta única o múltiple, avivador rotativo | Geometría concéntrica y perfil correcto |
| Avivado | Vitrificación, carga, grano embotado, poros cerrados | Avivador estrellado, diamante, barra de avivado | Cara de corte afilada y abierta |
| Acondicionado | Carácter final de la superficie tras perfilar o avivar | Pasada ligera de diamante, barra fina | Apertura y acabado controlados |
En muchos trabajos una sola pasada de diamante realiza perfilado y avivado a la vez. En muelas de forma y de producción los pasos pueden separarse.
Por qué una muela de alúmina necesita avivado
La alúmina se describe como autoafilable, pero eso no significa que nunca necesite atención. El grano se fractura bajo carga y el ligante suelta el fragmento gastado, exponiendo un filo nuevo. Eso funciona bien cuando la presión, la velocidad y la dureza son correctas. Cuando no lo son, el grano se embota más rápido de lo que el ligante lo suelta y la cara se vitrifica. O los poros se llenan de material de la pieza y la muela se carga. En ambos casos, la muela deja de cortar y empieza a rozar.
El avivado reinicia ese ciclo. Elimina la capa embotada o cargada y abre la cara para que el refrigerante llegue a la zona de rectificado y las virutas puedan salir. También corrige la geometría si la muela se ha desgastado de forma desigual. Una muela de alúmina bien avivada corta más frío, mantiene el acabado y consume menos potencia de husillo que una muela con la cara vidriada, aunque sea ligeramente más pequeña.
Elegir el avivador correcto
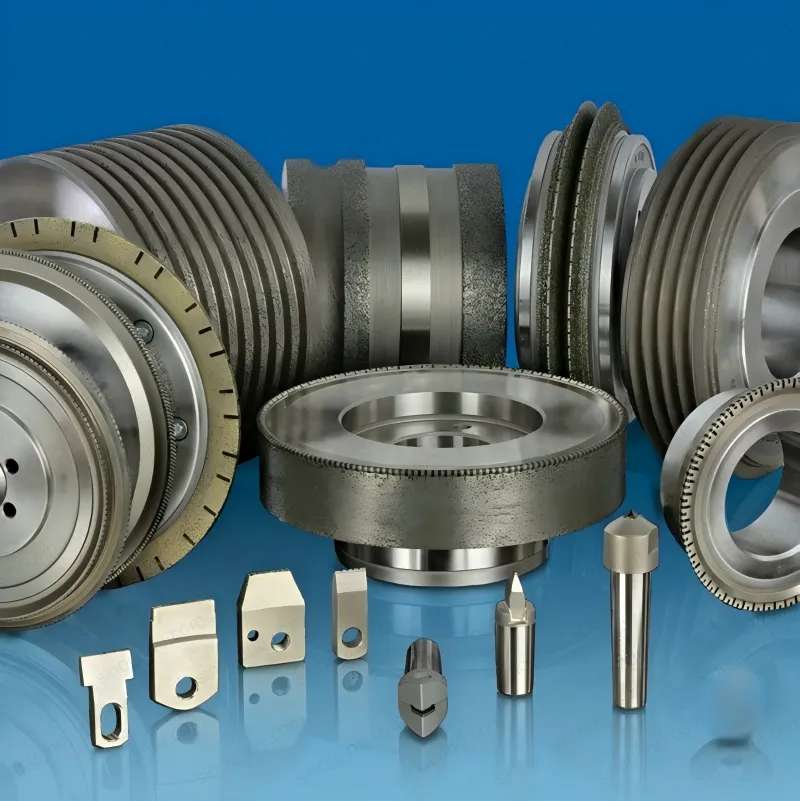
| Avivador | Mejor para | Ventajas | Límites |
|---|---|---|---|
| Estrellado | Esmeriladoras de banco y pedestal, apertura basta, muelas de desbaste | Barato, rápido, tolerante; rompe la vitrificación y la carga con rapidez | Deja una cara basta; no sirve para forma o acabado de precisión |
| Diamante de punta única | Rectificado plano, cilíndrico, sin centros y de herramientas | Preciso, controlable, deja una cara limpia; puede perfilar | El diamante puede embotarse o astillarse; necesita montaje rígido y refrigerante |
| Diamante multipunta / en racimo | Muelas vitrificadas de producción, avivado más rápido | Avance más rápido, cara más abierta, mayor vida de herramienta | Forma menos precisa; exige más rigidez |
| Diamante de hoja / de forma | Radios, ángulos y rectificado de formas | Transfiere un perfil concreto | Específico por aplicación; filos frágiles |
| Rodillo de diamante rotativo | Rectificado de formas y CNC de alto volumen | Rápido, repetible, duradero; en algunas máquinas aviva durante el rectificado | Coste alto; necesita un husillo de avivado y un ajuste dedicados |
| Barra de avivado | Muelas pequeñas, puntas montadas, apertura ligera | Práctica y económica | No sirve para geometría de precisión; depende del operario |
Ajuste el avivador al ligante y a la tolerancia, no solo al diámetro de la muela.
Para la mayoría del trabajo con alúmina, el diamante de punta única es la herramienta de precisión por defecto. Es sencillo, controlable y fácil de encontrar. El avivador estrellado es la elección correcta cuando la prioridad es abrir rápido una cara cargada en una muela de banco o en un desbaste basto. Los rodillos de diamante rotativos son una inversión de producción: tienen sentido cuando se aviva la misma forma miles de veces y la repetibilidad justifica el coste del equipo.
Paso a paso: avivar una muela de alúmina
- Pare y aísle. Detenga la máquina, aísle la alimentación y coloque la protección. Inspeccione la muela en busca de grietas, astillas o daños antes de avivar. Una muela dañada se retira, no se aviva.
- Monte el avivador con rigidez. Fije el portaherramientas cerca de la muela para minimizar el voladizo. Compruebe que el diamante o la estrella están afilados y que la herramienta está en el ángulo correcto.
- Arranque la muela y el refrigerante. Lleve la muela a velocidad y confirme el caudal de refrigerante antes del contacto. No ajuste nunca el avivador a mano con la muela girando.
- Toque con suavidad. Acerque el avivador despacio. Escuche un sonido de corte limpio; un chirrido o un pulido suele indicar que la profundidad es demasiado ligera o que la herramienta está roma.
- Avanze de forma constante. Use un avance uniforme por toda la cara. No permanezca en los bordes ni invierta el sentido en el corte.
- Dé pasadas ligeras sucesivas. Continúe hasta que la cara esté limpia, abierta y concéntrica. Un patrón de chispas uniforme en toda la cara es buena señal.
- Termine con una pasada de chispeo. Una pasada ligera con el mismo avance iguala la cara y elimina el resto de la capa cargada.
- Compruebe y pruebe. Pare, revise excentricidad y equilibrado, y después rectifique una pieza de prueba e inspeccione el acabado antes de volver a producción.
Profundidad, avance y velocidad de partida
| Parámetro | Avivado basto | Acabado / precisión | Notas |
|---|---|---|---|
| Profundidad por pasada | 0,05 – 0,1 mm | 0,01 – 0,03 mm | Suficiente para eliminar la capa cargada; más profundidad desperdicia muela |
| Avance (tipo torno) | 0,2 – 0,4 mm/rev | 0,1 – 0,2 mm/rev | Un avance uniforme importa más que la cifra exacta |
| Avance (tipo mesa) | 200 – 400 mm/min | 100 – 250 mm/min | Más lento en formas y acabados finos |
| Ángulo del diamante | 5–15° de arrastre | 5–15° de arrastre | Punta ligeramente retrasada para no clavarse |
| Refrigerante | Inundación | Inundación | Fluido limpio; apuntado al contacto |
| Profundidad total de avivado | 0,1 – 0,3 mm | 0,05 – 0,15 mm | Eliminar la capa dañada, no más |
Puntos de partida típicos para muelas de alúmina convencionales. Confirme con el fabricante de la muela y del avivador para su ligante, tamaño de muela y máquina.
Los números importan menos que el principio: herramienta afilada, poca profundidad y avance constante producen una cara limpia. Una herramienta roma, a cualquier profundidad, pule la muela y sella los poros, lo que es peor que no avivar. Si la muela sigue brillante después de una pasada, pare e inspeccione el diamante antes de añadir profundidad.
Muelas de banco y pedestal
El esmerilado de banco es donde más se descuida el avivado y donde más fácil es corregirlo. Un avivador estrellado suele bastar. Sujételo con firmeza sobre el descanso, acérquelo ligeramente a la muela y muévalo por la cara. No lo clave ni use el lateral de la muela como superficie de rectificado. En una esmeriladora de pedestal, unos segundos de presión ligera cada pocas horas de uso mantienen la muela abierta y el acabado constante.
Si la muela tiene surcos o está muy fuera de redondez, un avivador de diamante en un portaherramientas adecuado es mejor opción. Un avivador estrellado sigue la forma existente y no corregirá un surco profundo. Compruebe la holgura del descanso y la protección antes de arrancar.
Rectificado plano, cilíndrico y de herramientas de precisión
En máquinas de precisión, el avivado forma parte del proceso, no es un mantenimiento secundario. El avivador se monta en la mesa o en un carro dedicado, la muela se aviva con una profundidad y un avance controlados, y la misma pasada se repite al inicio de cada lote o en un recuento de piezas definido. Esa repetibilidad es lo que mantiene la primera y la última pieza del mismo tamaño.
Para rectificado cilíndrico, avive con la muela girando y el refrigerante encendido, y después compruebe conicidad y excentricidad. Para rectificado plano, un avivado con avance transversal deja una cara uniforme en todo el ancho de la muela. Para rectificado de herramientas, una pasada final ligera suele bastar para restaurar el filo sin cambiar la forma. En los tres casos, el avivador debe estar montado con rigidez y el diamante afilado.
Acondicionar la cara
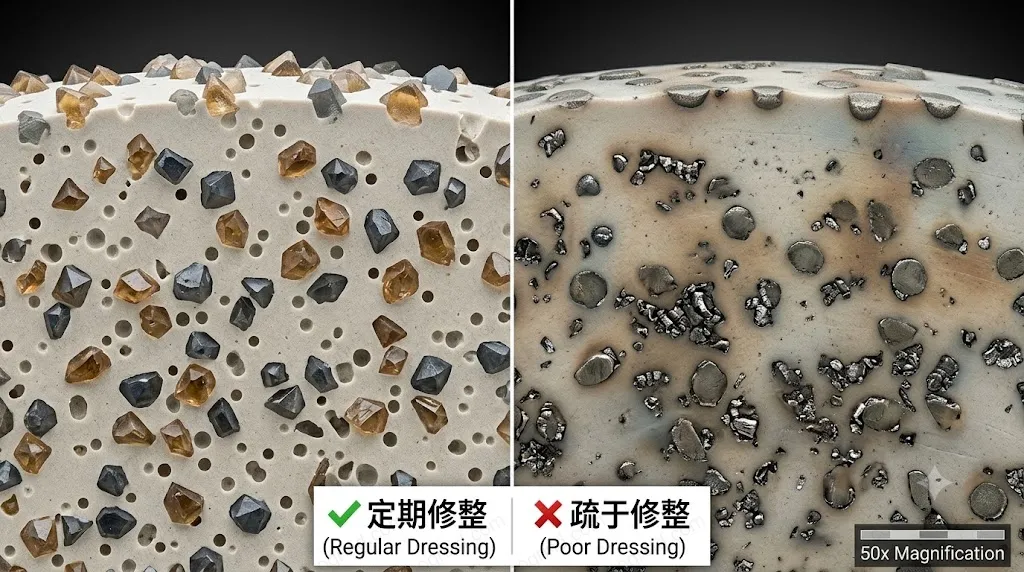
El acondicionado es el control final de cómo de abierta o cerrada queda la cara de la muela. Después del perfilado, una pasada ligera con avance lento deja una cara más fina; un avance más rápido o un avivador más basto deja una cara más abierta que corta más frío y se carga menos. En muelas de alúmina, el acondicionado suele ser simplemente la última pasada de diamante, no un tratamiento químico ni con barra aparte. Las barras abrasivas se usan sobre todo en muelas superabrasivas, donde el ligante debe abrirse sin embotar el diamante o el CBN.
Si la muela quema en una pasada de acabado, pruebe un acondicionado algo más abierto en lugar de una dureza más blanda. Si el acabado es demasiado basto, una pasada final más ligera puede bastar. Cambie una cosa cada vez e inspeccione la pieza, no solo la muela.
Cada cuánto avivar
No hay un intervalo universal. En producción, el avivado suele dispararse por un recuento de piezas, un umbral de carga del husillo, una comprobación de acabado o una deriva dimensional. En un taller de trabajos variados, lo dispara el aspecto y el sonido de la muela. Las señales siguientes son fiables:
- Aspecto de la cara: brillo vítreo, metal adherido, bandas pulidas o borde gastado.
- Patrón de chispas: las chispas se vuelven pequeñas, brillantes y concentradas en lugar de una cortina amplia y uniforme.
- Sonido: el corte se vuelve más silencioso y agudo, o empieza a chirriar.
- Acabado: el Ra deriva, aparecen marcas de aleteo o la superficie empieza a decolorarse.
- Dimensiones: la pieza empieza a derivar o a conicarse entre comprobaciones.
- Carga del husillo: la potencia sube para la misma tasa de arranque, señal de que la muela roza.
- Calor: la pieza está más caliente después de la pasada, o el refrigerante humea en el contacto.
Un avivado ligero y frecuente suele ser mejor que una pasada de rescate fuerte. Mantiene la muela en su rango de corte estable y evita el pico de temperatura que acompaña a una cara totalmente vitrificada. El intercambio es el consumo de muela, así que el intervalo correcto es el que equilibra la vida de la muela con el acabado, el tiempo de ciclo y el rechazo.
Refrigerante y seguridad
Avive en húmedo siempre que el proceso trabaje en húmedo. El refrigerante controla el calor en el diamante, arrastra el grano suelto y evita que el avivador se cargue. Mantenga el fluido limpio; el refrigerante sucio lleva finos que pueden rayar la cara nueva. Apunte el chorro al punto de contacto en lugar de a la protección y compruebe el caudal antes de tocar.
La seguridad no es opcional. Coloque la protección, use protección ocular y facial y mantenga las manos lejos de la muela en movimiento. Aísle la máquina antes de ajustar el avivador o la muela. Compruebe si hay grietas antes de montar y no supere nunca la velocidad marcada. Las muelas grandes deben equilibrarse después del perfilado, y la máquina debe girar brevemente con la protección puesta antes de rectificar.
Errores comunes
- Usar un diamante romo. Pule la muela en lugar de cortarla, sella los poros y provoca quemado.
- Avivar demasiado profundo. Desperdicia muela, cambia la geometría y puede sobrecargar una máquina pequeña.
- Avivar demasiado ligero. No elimina la capa cargada, así que la muela parece avivada pero sigue vitrificándose.
- Avance demasiado rápido. Deja una cara en espiral o con crestas y un contacto desigual.
- Sin refrigerante. Arriesga daño térmico a la muela y deja residuos en la cara.
- Avivar solo cuando la muela ya está vitrificada. Obliga a una pasada fuerte y a un pico de temperatura; un avivado ligero y frecuente es mejor.
- Usar un avivador estrellado en una forma de precisión. No puede mantener el perfil y puede redondear el borde.
- No comprobar excentricidad ni equilibrado después. Una muela recién avivada puede seguir vibrando si está desequilibrada.
- Avivar una muela dañada. Las grietas y astillas son una decisión de sustitución, no de avivado.
Si el avivado no resuelve el problema, probablemente la cuestión sea la dureza, el refrigerante o la velocidad. Siga la guía de solución de problemas antes de cambiar la muela y use la herramienta de selección de ligante si no tiene claro si el ligante es la limitación.













