
 : +86 15874211461


Краткий ответ: большинство неисправностей круга из оксида алюминия связано с правкой, СОЖ, скоростью или классом твёрдости, а не с дефектом круга. Прижог указывает на твёрдый или зализанный круг, чрезмерное врезание или недостаток СОЖ. Засаливание — это налипание материала в поры, часто на нержавеющей и мягкой стали. Зализывание — блестящий торец, на котором затупившееся зерно держится слишком долго. Сначала правьте, затем проверяйте СОЖ, скорость и класс.
См. также: Правка и профилирование · Зернистость и твёрдость · Круги из оксида алюминия · Руководство по корундовым кругам.
Диагностируйте в правильном порядке
Диагностика идёт не так, когда первое подозрение становится единственным расследованием. Прижог может быть вызван твёрдым кругом, тупым правящим инструментом, слабой СОЖ, большим врезанием или изношенным шпинделем — и замена круга до проверки остальных четырёх причин тратит время и деньги. Пройдите список по порядку и меняйте по одному параметру.
- Убедитесь, что круг соответствует работе. Сверьте тип абразива, зернистость, твёрдость и связку с материалом и операцией. Коричневый круг твёрдого класса на нержавеющей стали — это ошибка спецификации, которую правкой не исправить.
- Осмотрите и выправьте торец. Ищите зализывание, засаливание, некруглость, изношенную кромку или полированную полосу. Правьте острым инструментом и повторите пробу, прежде чем что-то менять.
- Проверьте СОЖ. Расход, давление, концентрацию, фильтрацию и направление сопла. Сопло, промахивающееся мимо дуги контакта, — частая причина прижога, похожего на дефект круга.
- Рассчитайте скорость круга. Убедитесь, что обороты шпинделя дают окружную скорость в пределах номинала круга, и пересчитывайте её по мере износа диаметра.
- Проверьте врезание, продольную подачу и выдержку. Слишком большая глубина, слишком медленная подача или пауза в резе поднимают локальную температуру.
- Проверьте станок. Биение шпинделя, балансировку, состояние фланцев, жёсткость оснастки, люфт стола и давление задней бабки.
Симптом, причина и решение
| Симптом | Вероятная причина | Первое решение | Если не помогло |
|---|---|---|---|
| Синие или коричневые прижоги на детали | Твёрдый или зализанный круг, чрезмерное врезание, мало СОЖ | Выправить круг; уменьшить врезание; направить СОЖ на дугу | Более мягкий класс или более открытая структура |
| Торец блестящий и твёрдый, искры слабые | Зализывание; связка слишком твёрдая для материала | Правка острым одноточечным алмазом | Мягче класс, крупнее зерно или открытее круг |
| Металл размазан по торцу круга | Засаливание; вязкая заготовка, плохая СОЖ, плотный круг | Правка; увеличить расход и давление СОЖ | Более открытая структура, мягче класс, белый WA для нержавейки |
| Следы дребезга или регулярные волны | Дисбаланс, биение, ослабленная оснастка или изношенный шпиндель | Остановиться, проверить установку и балансировку; спрофилировать круг | Осмотр станка; уменьшить вылет круга |
| Плохая шероховатость | Тупой круг, слишком крупное зерно, неверная правка, вибрация | Правка; проверить зернистость и подачу | Мельче зерно или лучший отделочный круг |
| Круг очень быстро изнашивается | Слишком мягкий класс, чрезмерное давление, неверная связка | Уменьшить врезание; проверить класс | Твёрже класс или прочнее зерно |
| Круг не режет после правки | Тупой правящий инструмент, слишком малая глубина, полированный торец | Острый инструмент и чуть больший проход | Заменить правящий инструмент; проверить метод правки |
| Круг некруглый | Плохая установка, люфт шпинделя, неравномерный износ | Спрофилировать круг и проверить биение | Проверить подшипники шпинделя и фланцы |
| Конус на детали | Несоосность станка, неравномерный износ круга, отжатие оснастки | Проверить соосность и картину износа круга | Исправить геометрию станка; настроить правку |
| Тёмные искры и сильный нагрев | Слишком большое давление, твёрдый круг, голодная СОЖ | Уменьшить глубину и подачу; восстановить СОЖ | Пересмотреть класс и структуру |
| Трещины круга или выкрошенная кромка | Удар, неверное обращение, превышение скорости или тепловой удар | Стоп. Снять круг с эксплуатации. | Проверить хранение, установку и ограничения по скорости |
| Деталь меняет цвет после шлифования | Теплоизменённый слой, недостаток СОЖ, выдержка | Снизить тепловложение; улучшить охлаждение | Проверить класс круга и режимы |
Справочник по наиболее частым причинам, а не исчерпывающее дерево отказов. Всегда сначала разбирайте симптомы, связанные с безопасностью.
Прижог: тепло там, где его быть не должно
Прижог — сначала тепловая проблема и только потом проблема круга. Зона шлифования нагревается сильнее, чем выдерживает заготовка, и поверхность отпускается, окисляется или трескается. Видимый след может быть синим, коричневым или соломенным, но повреждение уходит ниже поверхности в виде разупрочнённого или напряжённого слоя. На закалённых деталях этот слой может проявиться только при эксплуатации.
Самая частая ошибка — винить круг, когда проблема в СОЖ. Проверьте, что сопло близко к дуге контакта, расход достаточен, жидкость чистая, а концентрация в диапазоне поставщика. Полная струя, направленная в двух дюймах от реза, рез не охлаждает. После СОЖ посмотрите на врезание и выдержку: пауза в конце прохода может навредить сильнее, чем чуть завышенная подача.
Если процесс уже мокрый и врезание разумное, круг, вероятно, слишком твёрдый или слишком мелкий. Мягкий класс раньше отпускает затупившееся зерно и держит в резе свежие кромки. Открытая структура даёт СОЖ и стружке место. На закалённой стали обычное направление — белый WA в мягком классе.
Засаливание: когда круг заполняется
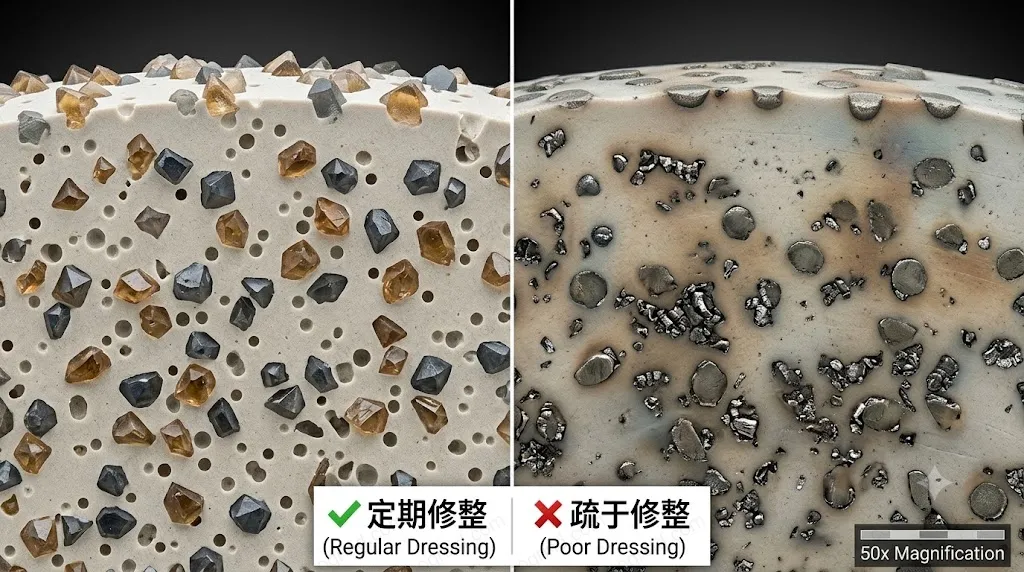
Засаливание — это приваренный или размазанный по порам материал заготовки. Торец выглядит серым или блестящим от металла, круг перестаёт резать, а тепло быстро растёт. Часто встречается на нержавеющей стали, мягкой низкоуглеродистой стали, алюминии и вязких сплавах; вероятность выше у плотного круга, мелкого зерна или твёрдого класса.
Решение состоит из трёх частей. Во-первых, раскройте торец острым правящим инструментом, чтобы открыть поры. Во-вторых, увеличьте расход СОЖ и добейтесь её попадания в зону контакта: засаливание часто является проблемой эвакуации стружки. В-третьих, рассмотрите более открытую структуру или более мягкий класс. На нержавеющей стали белый корунд обычно лучше коричневого: он более хрупкий и режет холоднее. Избегайте выдержки: трущий круг засалится даже при правильной спецификации.
Если засаливание появляется только на передней кромке, проверьте выравнивание круга и направление вращения. Если полосой — проверьте покрытие СОЖ и разброс твёрдости заготовки. Засаленный круг может выглядеть как зализанный, но решения разные, поэтому внимательно осмотрите торец перед сменой класса.
Зализывание: блестящий круг, который не режет
Зализывание в одном отношении противоположно засаливанию: поры не заполнены металлом, но зёрна затупились, а связка их не отпустила. Торец приобретает полированный стеклянный вид, и круг скользит по работе. Искры становятся мелкими и яркими, деталь нагревается, шероховатость ухудшается.
Немедленное решение — правка: острый одноточечный алмаз на разумной глубине снимает затупленный слой и открывает свежее зерно. Долгосрочное решение — согласовать класс с заготовкой. Твёрдый круг на твёрдой стали — классическое сочетание для зализывания, потому что зерно тупится раньше, чем связка его отпустит. Идите в сторону мягче, открытее или применяйте более хрупкое зерно, например белый WA.
Скорость круга тоже важна. Слишком низкая для данной работы скорость заставляет круг скользить, а превышение номинала — вопрос безопасности и может изменить эффективную твёрдость. Считайте указанный максимум пределом и рассчитывайте фактическую окружную скорость при текущем диаметре.
Проверки правки

Правка — самое частое средство от прижога, засаливания и зализывания, и одновременно частая их причина при плохом исполнении. Тупой алмаз полирует торец вместо того, чтобы резать его, запечатывает поры, и круг выглядит выправленным, но ведёт себя как зализанный. Слишком быстрая подача оставляет спираль; слишком малая глубина не снимает засаленный слой.
- Используйте острый инструмент. Поворачивайте или переставляйте одноточечный алмаз, чтобы работала свежая кромка, и заменяйте его при затуплении.
- Давайте достаточную глубину. Для точных работ типичны несколько сотых миллиметра за проход; для черновой правки — глубже. Уточняйте у производителя круга и правящего инструмента.
- Держите подачу равномерной. Стабильная подача даёт однородный торец. Слишком быстро — гребни; слишком медленно — полирование.
- Правьте с СОЖ, если процесс мокрый. СОЖ при правке снижает тепловой удар и смывает загрязнения.
- Правьте до того, как круг полностью зализается. Частая лёгкая правка обычно лучше тяжёлого «спасательного» прохода.
В руководстве по правке и профилированию подробнее описаны звёздочка и алмаз, отправные значения глубины и подачи, а также приработка торца.
Проверки СОЖ
СОЖ выполняет три задачи: отводит тепло, смывает стружку и смазывает контакт. Если чего-то не хватает, круг выглядит хуже, чем есть. Проверьте следующее, прежде чем менять спецификацию:
- Расход и давление. Достигает ли струя дуги контакта с силой, достаточной, чтобы пробить пограничный слой?
- Положение сопла. Придвиньте его к кругу и направьте на входную сторону контакта, а не на кожух.
- Концентрация. Разводите водосмешиваемую СОЖ в диапазоне поставщика и проверяйте рефрактометром.
- Фильтрация. Грязная СОЖ возвращает мелкую стружку в рез и царапает поверхность.
- Стабильность температуры и расхода. Система, которая пульсирует или перегревается, делает процесс нестабильным.
- Совместимость. Используйте СОЖ, рекомендованную для материала и связки круга; некоторые процессы предпочитают чистое масло.
Проверки скорости и подачи
Окружная скорость круга рассчитывается по диаметру и оборотам:
v (м/с) = π × D (мм) × n (об/мин) ÷ 60 000
Например, круг диаметром 250 мм при 1800 об/мин даёт около 23,6 м/с. По мере износа диаметр падает, и при тех же оборотах окружная скорость снижается, что может изменить рез и шероховатость. Пересчитывайте после правки или заметного износа. Калькулятор круга выполнит расчёт и оценит скорость съёма и мощность.
Для врезания и продольной подачи универсального числа нет: всё зависит от ширины круга, материала, жёсткости станка и СОЖ. Начинайте осторожно, затем увеличивайте, пока круг не начнёт засаливаться или прижигать, и отступите. Стабильный процесс — тот, где круг остаётся острым, а деталь холодной всю смену, а не тот, что выглядит быстрым на первом проходе.
Вибрация, дребезг и балансировка
Дребезг оставляет регулярные следы на детали и ускоряет износ круга. Сначала проверьте простое: чистые фланцы, посадочное отверстие без заусенцев, равномерное давление фланцев и круг, отбалансированный под скорость. Затем станок: биение шпинделя, люфт подшипников, жёсткость оснастки и перемещение стола. Круг, который вибрирует после установки, нужно спрофилировать и проверить снова; если вибрация осталась, остановитесь и осмотрите шпиндель и круг.
Никогда не загоняйте круг на шпиндель силой и не перетягивайте фланцы. Используйте правильный размер фланцев, чистую прокладку и инструкцию производителя по установке. Треснувший или выкрошенный круг снимают с эксплуатации независимо от того, насколько малым кажется повреждение.
Что менять первым
- Правка. Это быстро, дёшево и устраняет большинство проблем торца.
- СОЖ. Восстановите расход и направление, прежде чем трогать спецификацию круга.
- Подача и скорость. Уменьшите врезание, проверьте окружную скорость, уберите выдержку.
- Класс и структура. Идите в сторону мягче или открытее, если круг всё ещё зализывается или засаливается.
- Тип абразива. Переходите с коричневого на белый для нержавеющей стали или закалённых работ; рассматривайте розовый или хромистый для сохранения формы.
- Процесс или станок. Если ничего из перечисленного не помогло, ограничением могут быть жёсткость, мощность охлаждения или сам станок.
Если проверки сделаны, а круг всё равно ведёт себя плохо, пришлите маркировку круга, материал и твёрдость заготовки, тип станка, скорость круга, СОЖ и фотографии торца и детали. Наши инженеры обычно сужают причину по этим данным. Используйте страницу контактов или генератор спецификаций, чтобы упорядочить информацию.













