: +86 15874211461

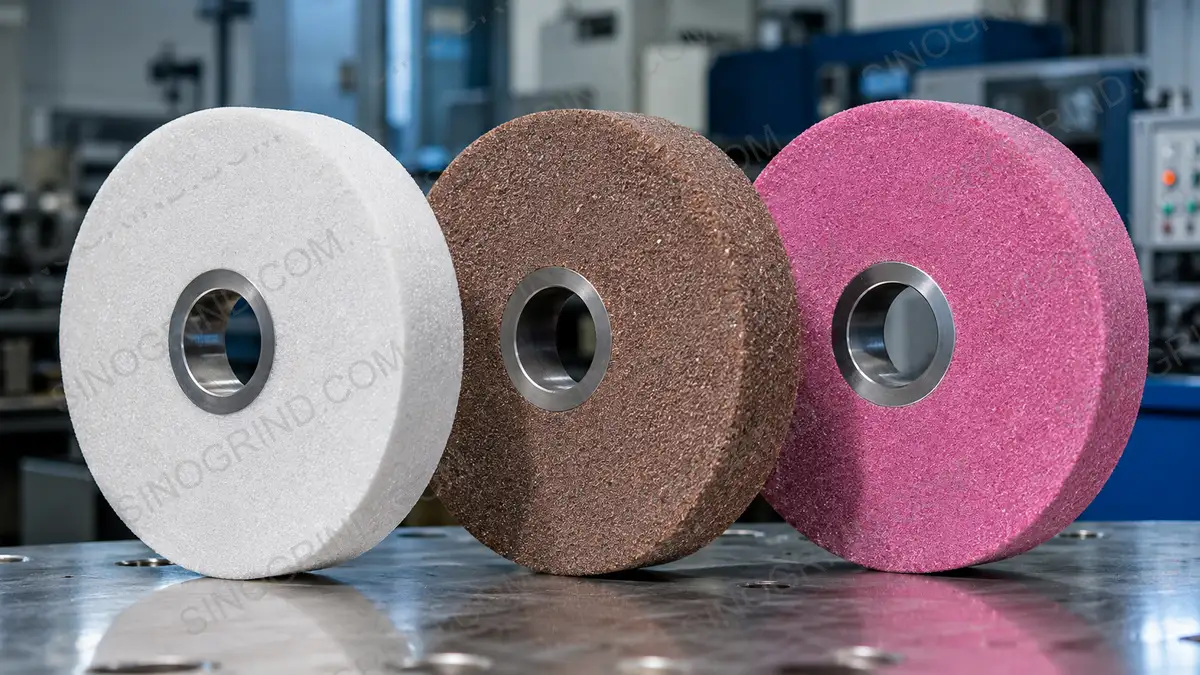
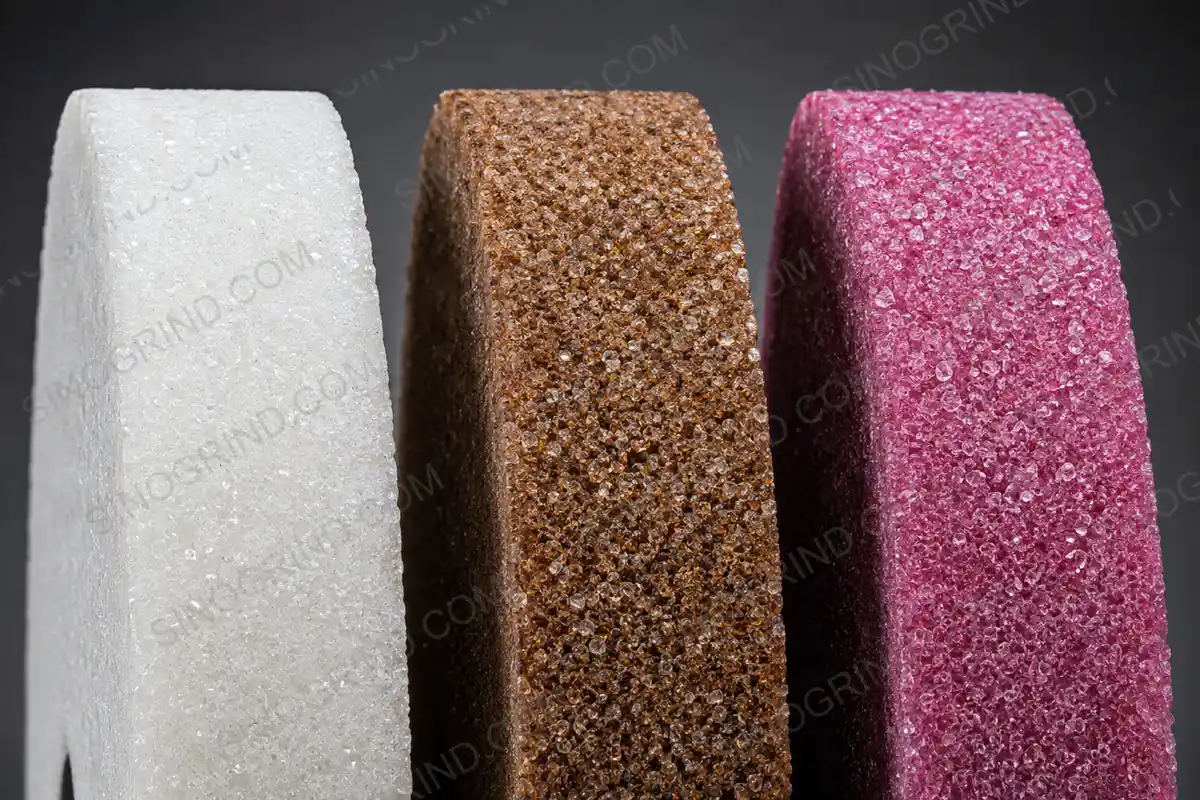
Корунд, также известный как сплав оксида алюминия (Al2O3), является основным абразивным материалом для шлифовки стали, чугуна и других железосодержащих металлов. Шлифовальный круг на основе корунда содержит острые, прочные зерна оксида алюминия, соединенные керамическим, смолистым или резиновым связующим веществом. Правильный выбор шлифовального круга основывается на соответствии типа абразива, связующего вещества, зернистости и степени твердости материалу, требуемому качеству поверхности и другим параметрам.
Что такое корундовый шлифовальный круг?
Корундовый шлифовальный круг представляет собой традиционный абразивный инструмент, изготовленный из смеси зерен оксида алюминия, связанных между собой специальным материалом. В отличие от алмазных или CBN-шлифовальных кругов, корундовые круги обладают высокой экономичностью и универсальностью в использовании, что делает их наиболее распространенным абразивом для общих и точных шлифовочных работ. Они являются стандартным выбором для обработки стали, чугуна, инструментальной стали и нержавеющей стали.
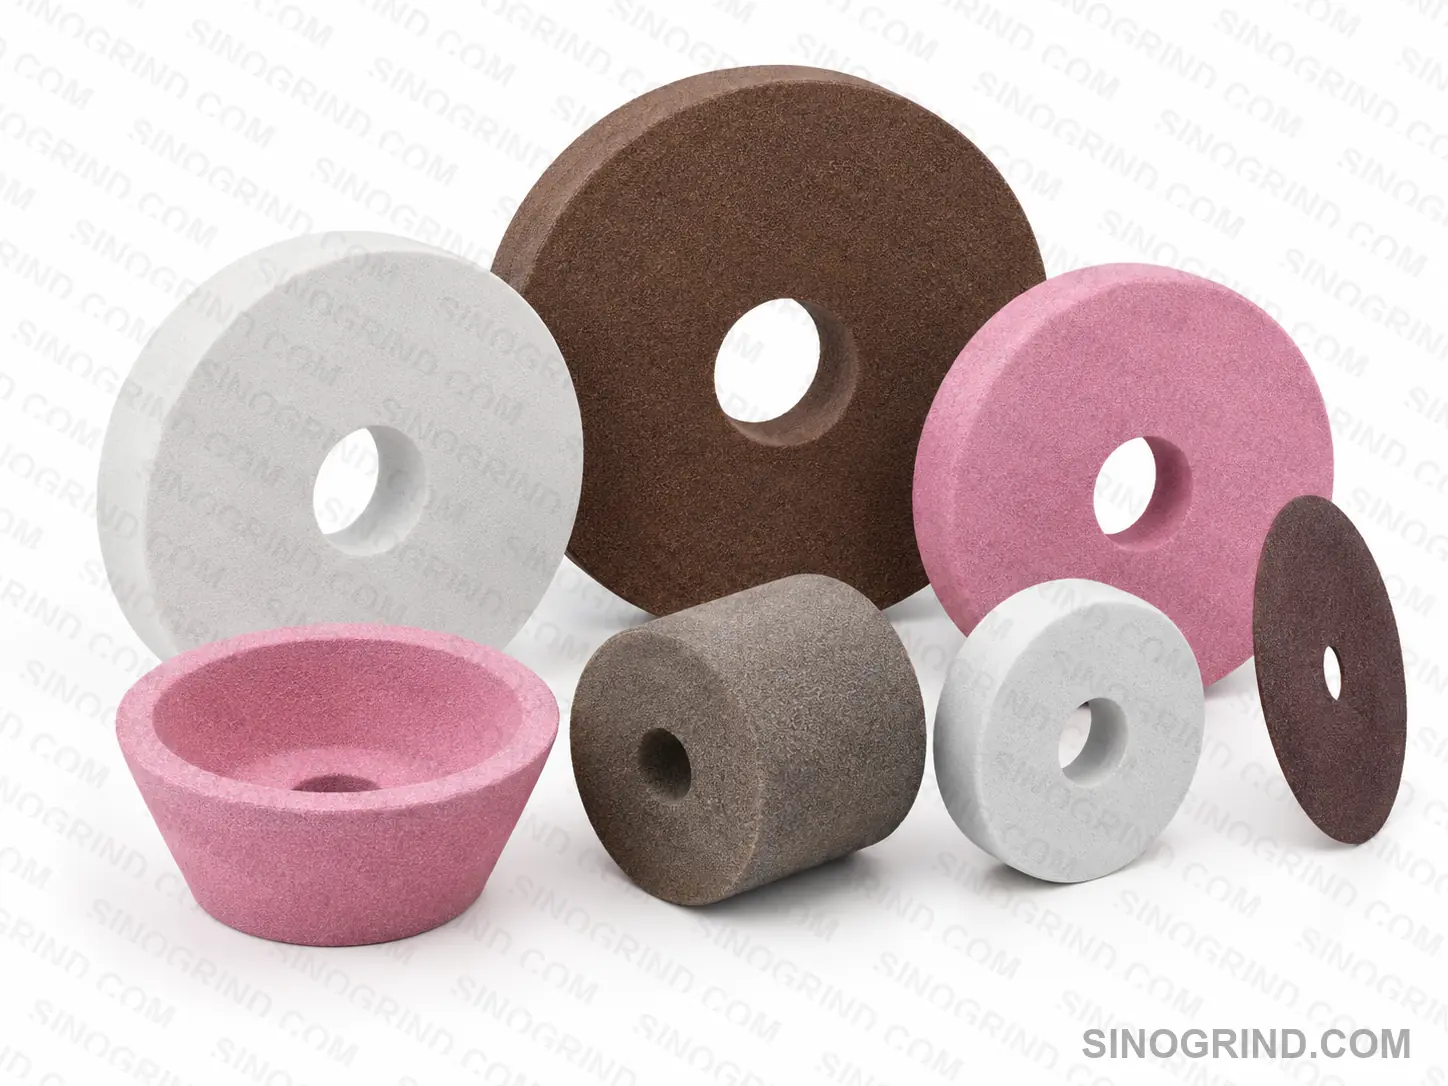
Шлифовальные круги из корунда классифицируются в зависимости от чистоты и обработки зерен алюминиевого оксида. Три наиболее распространенных типа — это белый корунд, коричневый корунд и хромированный корунд; каждый из них обладает уникальными характеристиками при шлифовании.
Белый корундовый шлифовальный круг
Белый корунд представляет собой абразив на основе оксида алюминия высокой чистоты (обычно более 99% Al2O3), имеющий белый цвет. Его острые, хрупкие зерна легко ломаются, что позволяет шлифовальному кругу самоостряться и обеспечивает эффективное резание при низкой температуре. Благодаря этим свойствам белые корундовые круги идеально подходят для обработки закаленной стали, высокоскоростной стали и термочувствительных материалов, при которых необходимо избегать образования ожогов.
Применения включают шлифование поверхностей, шлифование инструментов и режущих элементов, внутреннее шлифование, а также точную обработку закаленной стали. Шлифовальные круги из белого корунда обеспечивают отличную поверхностную гладкость, но изнашиваются быстрее, чем круги из корунда коричневого цвета при больших нагрузках.
Корундовый шлифовальный круг коричневого цвета
Брауновый корунд (брауновый спеченный алюминий, BFA) является наиболее распространенным и экономически выгодным абразивным материалом на основе оксида алюминия. Он содержит небольшое количество оксида титана, что придает ему коричневый цвет и делает зерна более прочными и менее ломкими по сравнению с белым корундом. Брауновые шлифовальные круги предпочтительны для общего шлифования стали, чугуна и углеродистой стали.
Браун корунд обладает отличной прочностью и длительным сроком службы шлифовального круга, что делает его идеальным для грубой шлифовки, удаления заусенцев и высокоэффективных операций на железных металлах. Является стандартным абразивом для столешных и настольных шлифовальных машин, а также для использования в обычных мастерских.
Хром-корундовый шлифовальный круг
Хром-корунд (розовый или рубиновый корунд) представляет собой сплав оксида алюминия с оксидом хрома, что придает ему розовый или рубиновый цвет. Он сочетает в себе остроту белого корунда с прочностью коричневого корунда. Шлифовальные круги из хром-корунда работают при низкой температуре, хорошо сохраняют свою форму и обеспечивают качественную обработку поверхности, что делает их идеальными для обработки легированной стали, инструментальной стали, а также для высокоэффективного шлифования, когда важны как удаление материала, так и получение гладкой поверхности.
Типы связок шлифовальных кругов на основе корунда
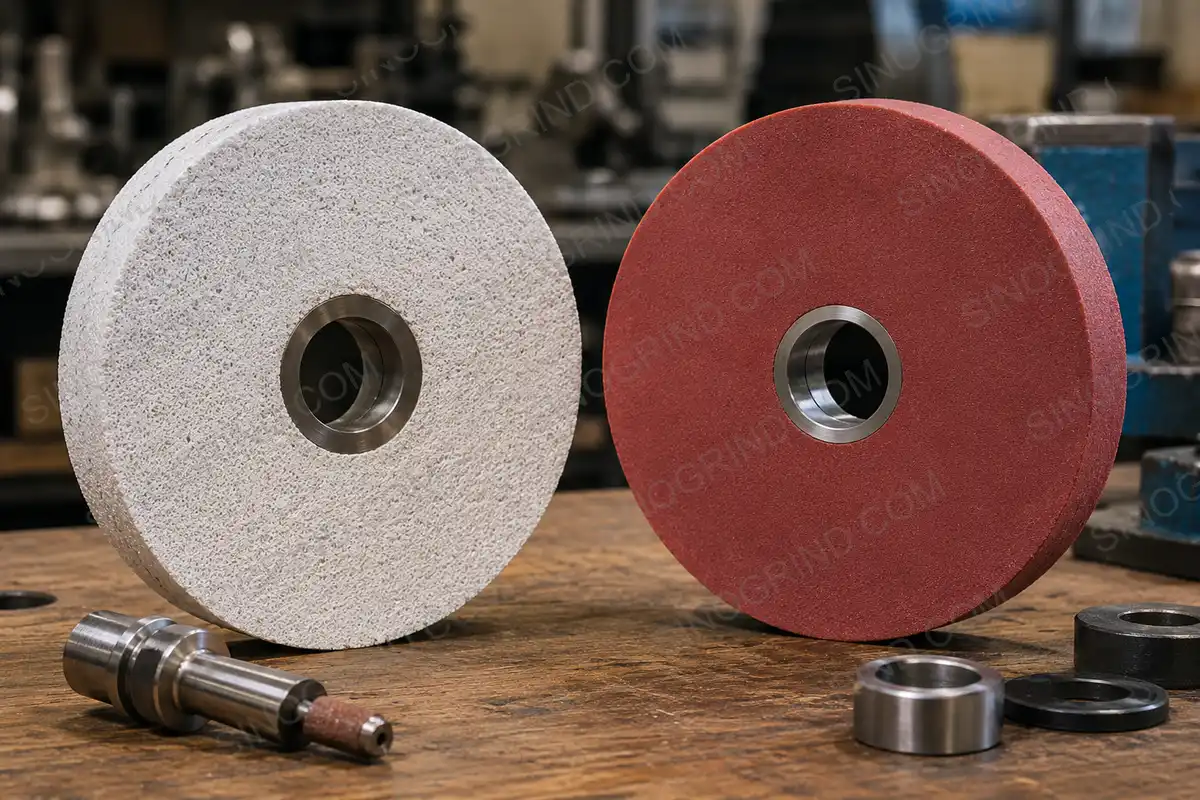
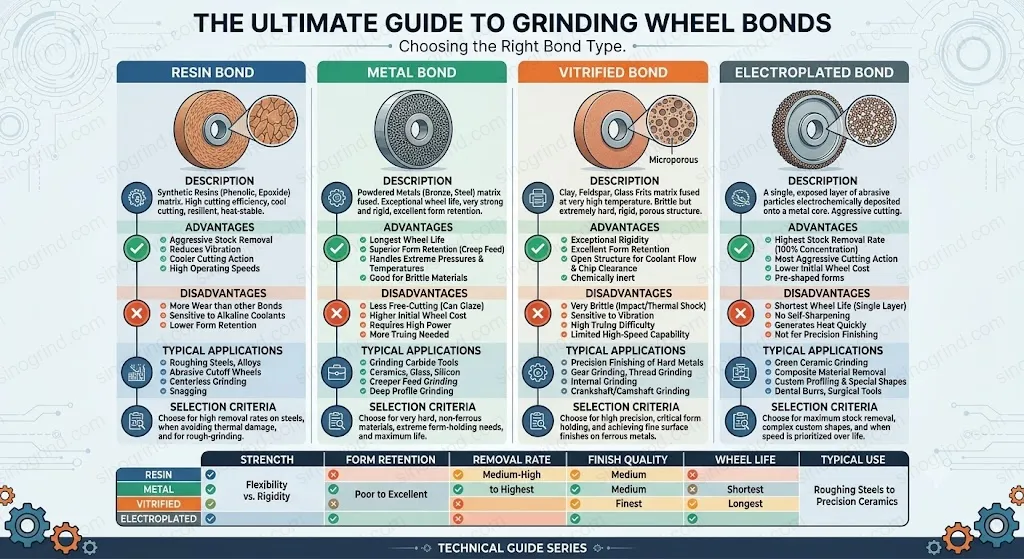
- Керамическое связывающее вещество: Наиболее распространенное связывающее для корундовых шлифовальных кругов. Пористое, жесткое и подходящее для использования с охлаждающей жидкостью; идеально подходит для точной обработки и высокопроизводственных процессов шлифования. Доступно в широком спектре твердостных классов.
- Смоляная связка: Гибкая и устойчивая к ударам, используется для режущих и зацепляющих шлифовальных кругов, а также для переносного шлифования в условиях частых воздействий ударов.
- Резиновый связующий материал: Используется для изготовления тонких резцовых колец и регулирующих колец в процессе бесцентрового шлифования. Обеспечивает гладкую поверхность и высокую скорость удаления материала.
- Магнезитовый связующий материал: специальный материал, используемый для изготовления шлифовальных кругов и в некоторых случаях при поверхностном шлифовании.
Характеристики и выбор корундовых кругов для шлифования
Выбор подходящего шлифовального круга требует сопоставления нескольких ключевых характеристик с материалом вашей заготовки, настройками станка и требованиями к чистоте поверхности. Стандартная система маркировки корундового шлифовального круга указывает тип абразива, размер зерна, твердость, тип связки и структуру круга в компактном коде (например: A36L5V). Понимание каждого элемента позволяет выбрать наиболее эффективный и экономичный корундовый круг для вашего производства.
Размер зерна напрямую влияет на чистоту поверхности и скорость съема материала. Крупные зерна (16#–36#) агрессивно снимают материал и подходят для грубого шлифования и обдирки. Средние зерна (46#–60#) обеспечивают баланс между скоростью съема и качеством поверхности и служат универсальным выбором для большинства шлифовальных операций. Мелкие зерна (80#–180#) создают гладкую поверхность и незаменимы для заточки инструмента, финишного шлифования и прецизионной обработки. Для операций, требующих зеркальной поверхности, в финальном проходе используют микрозернистые фракции (220# и мельче).
Твердость относится к прочности связки, удерживающей абразивные зерна, а не к твердости самого абразива. Более мягкие марки (G–J) легче освобождают зерна, что делает их идеальными для шлифования твердых материалов, таких как закаленная сталь и нержавеющая сталь, где острый, свободно режущий круг предотвращает прижог. Более твердые марки (K–P) удерживают зерна дольше и лучше подходят для мягких материалов, таких как низкоуглеродистая сталь и чугун, где круг должен противостоять преждевременному износу. Общее правило: для твердых материалов требуются корундовые круги мягких марок, а мягкие материалы выигрывают от использования кругов более твердых марок.
Структура круга (расстояние между зернами) регулирует поток охлаждающей жидкости и вывод стружки. Открытые структуры предпочтительны для высокоскоростного съема материала и глубокого шлифования, где критически важен отвод стружки, тогда как плотные структуры обеспечивают лучшую чистоту поверхности и сохранение формы для прецизионных операций.
Как выбрать корундовый шлифовальный круг
- Зернистость: Крупная зернистость (16#–36#) используется для интенсивного удаления материала; средняя зернистость (46#–60#) – для общего шлифования; мелкая зернистость (80#–180#) – для финишной обработки и получения точной геометрии.
- Классы твердости: Мягкие классы (G–J) используются для твердых материалов и областей с большим контактом; жесткие классы (K–P) – для мягких материалов и областей с малым контактом. Для более твердых материалов требуются более мягкие шлифовальные круги, и наоборот.
- Шлифовальные круги бывают с керамической (витрифицированной) связкой для работы с высокой точностью и в промышленных условиях, а также с смоляной или резиновой связкой для резки материалов и работы в условиях ограниченного пространства.
- Тип абразива: Брауновый корунд – для обработки обычной стали и чугуна; Белый корунд – для обработки закаленной стали и доводки поверхностей до идеального состояния; Хромовый корунд – для обработки легированной стали и высокоэффективных процессов шлифования.
Корундовые, алмазные и CBN-шлифовальные круги
Корундовые шлифовальные круги являются экономически выгодным и традиционным выбором для обработки черных металлов. Алмазные круги используются для обработки карбида, керамики и стекла. Круги на основе CBN обеспечивают более эффективную обработку закаленной стали с меньшим выделением тепла и более длительным сроком службы по сравнению с корундовыми, но их стоимость выше. Для большинства случаев обработки обычной стали и литого железа корундовые круги представляют собой оптимальный баланс между ценой, производительностью и универсальностью использования.
Применение корундовых шлифовальных кругов
Корундовые шлифовальные круги находят применение во многих отраслях промышленности: для шлифования поверхностей стальных пластин и форм, цилиндрического и бесцентрового шлифования валов и подшипников, шлифования инструментов и режущих элементов, внутренних отверстий, а также для выполнения различных операций по обработке материалов. Компания SinoGrind поставляет корундовые шлифовальные круги и аксессуары размером от 100 мм до 800 мм. (аксессуары для шлифовки)
Вам нужен корундовый шлифовальный круг для вашего процесса? Сообщите нам тип материала, его твердость, размер круга и параметры шлифования. Наши инженеры подберут подходящий корундовый круг белого, коричневого или хромированного цвета для вашего задания.
Часто задаваемые вопросы
В: В чем разница между белыми, коричневыми и хромированными корундовыми шлифовальными кругами?
О: Белый корунд (WA) используется для закаленной стали и прецизионной отделки из-за его острых, хрупких зерен. Коричневый корунд (A) является универсальным выбором для стали и чугуна, обладая хорошей прочностью. Хромированный корунд (PA) обеспечивает более высокую твердость по сравнению с коричневым и предпочтителен для легированной стали и высокопроизводительного шлифования.
В: Можно ли использовать шлифовальные круги из корунда на карбидных материалах?
О: Шлифовальные круги из корунда не рекомендуются для тугстен-карбидных или керамических материалов. Алмазные шлифовальные круги являются правильным выбором для этих очень твердых материалов. Использование корундовых кругов на карбиде приводит к быстрому заглаживанию круга, недостаточному удалению материала и потенциальному ущербу обрабатываемой детали.
В: Какую зернистость мне следует выбрать для шлифования корундом?
О: Для чернового шлифования и интенсивного снятия металла используйте крупнозернистые круги (16#-36#). Для универсального шлифования среднезернистые круги (46#-60#) обеспечивают лучший баланс между скоростью съема и чистотой поверхности. Для чистовой и прецизионной обработки используйте мелкозернистые круги (80#-180#). Зеркальная поверхность требует микроразмеров (220# и мельче).
В: Как правильно выбрать степень твердости для корундового шлифовального круга?
О: Твердые материалы (закаленная сталь, нержавеющая сталь) требуют мягких шлифовальных кругов (G-J), которые быстро отдают изношенные зерна. Мягкие материалы (мягкая сталь, чугун) требуют более твердых шлифовальных кругов (K-P), которые удерживают зерна дольше. Общее правило: твердым материалам нужны мягкие круги, а мягким — твердые.
В: Какой тип связки лучше всего подходит для корундовых шлифовальных кругов?
О: Кермическая связка является наиболее распространенным выбором для корундовых кругов, обеспечивая точность, хорошее сохранение формы и легкую правку. Синтетическая смолистая связка предпочтительна для отрезных кругов и ручного шлифования. Резиновая связка используется для тонких отрезных кругов и шлифовальных кругов в бесцентровой обработке.