: +86 15874211461

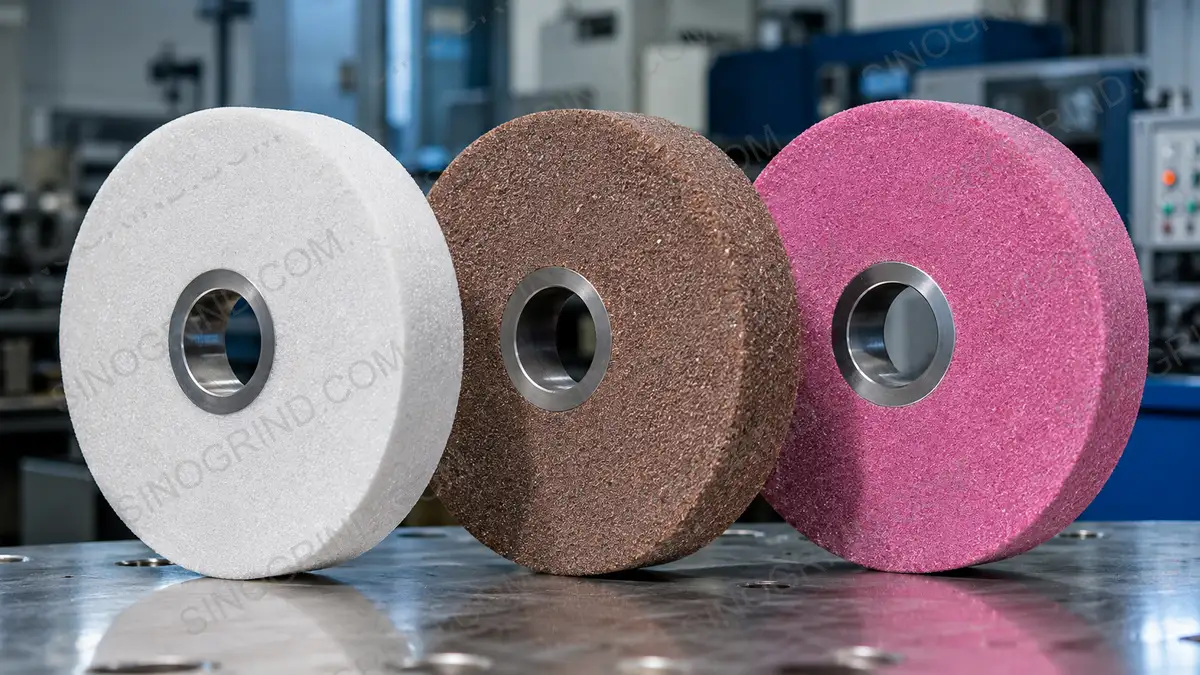
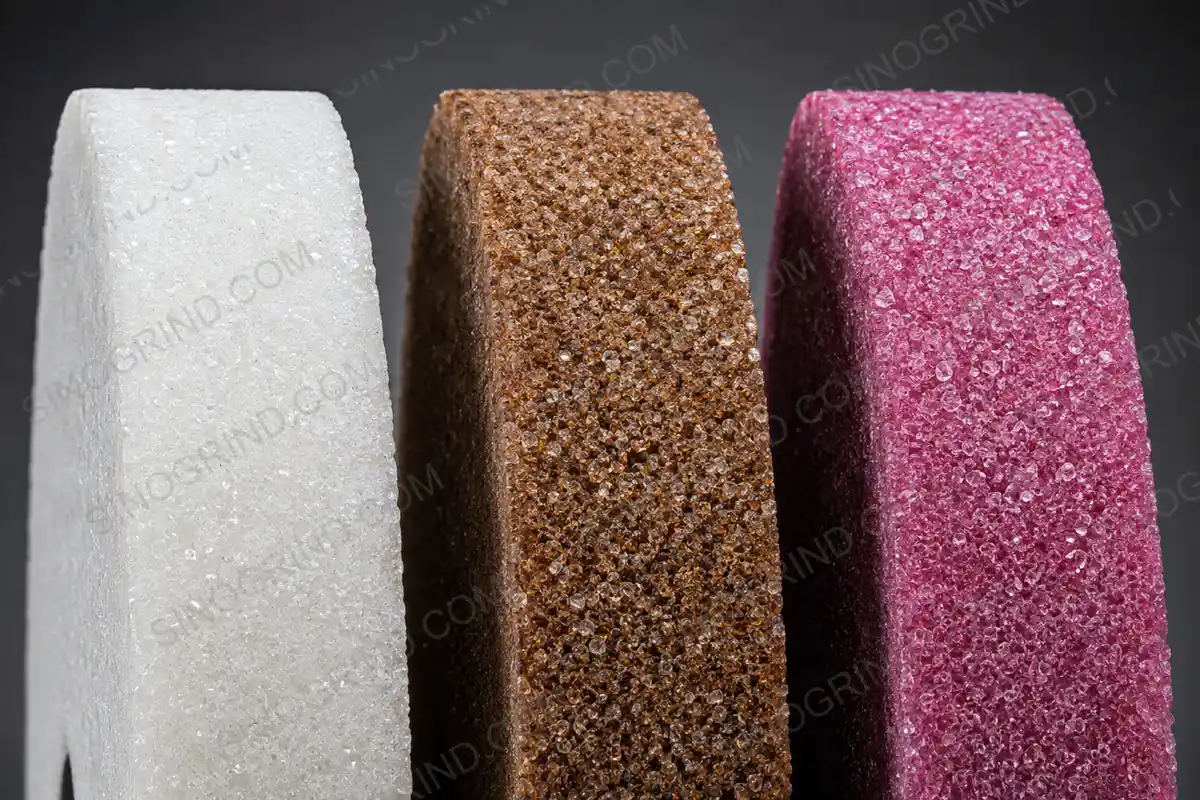
El corindón, también conocido como óxido de aluminio fundido (Al2O3), es el abrasivo más utilizado para el pulido de acero, hierro fundido y metales ferrosos. Una muela de corindón combina granos rectificados y resistentes de óxido de aluminio, unidos mediante un pegamento de tipo vitrificado, de resina, de goma o de magnesita. La elección de la muela de corindón adecuada implica seleccionar el tipo de abrasivo, el tipo de pegamento, el tamaño de los granos y el grado de dureza que mejor se adapten al material y al acabado deseado.
¿Qué es una muela de amolar de corindón?
Una muela de corindón es una muela abrasiva convencional hecha de granos de óxido de aluminio fundido unidos entre sí. A diferencia de las muelas de diamante o CBN, el corindón es económico y versátil, lo que lo convierte en el abrasivo más utilizado en pulido general y de precisión. Es la elección estándar para pulir acero, hierro fundido, acero para herramientas y acero inoxidable.
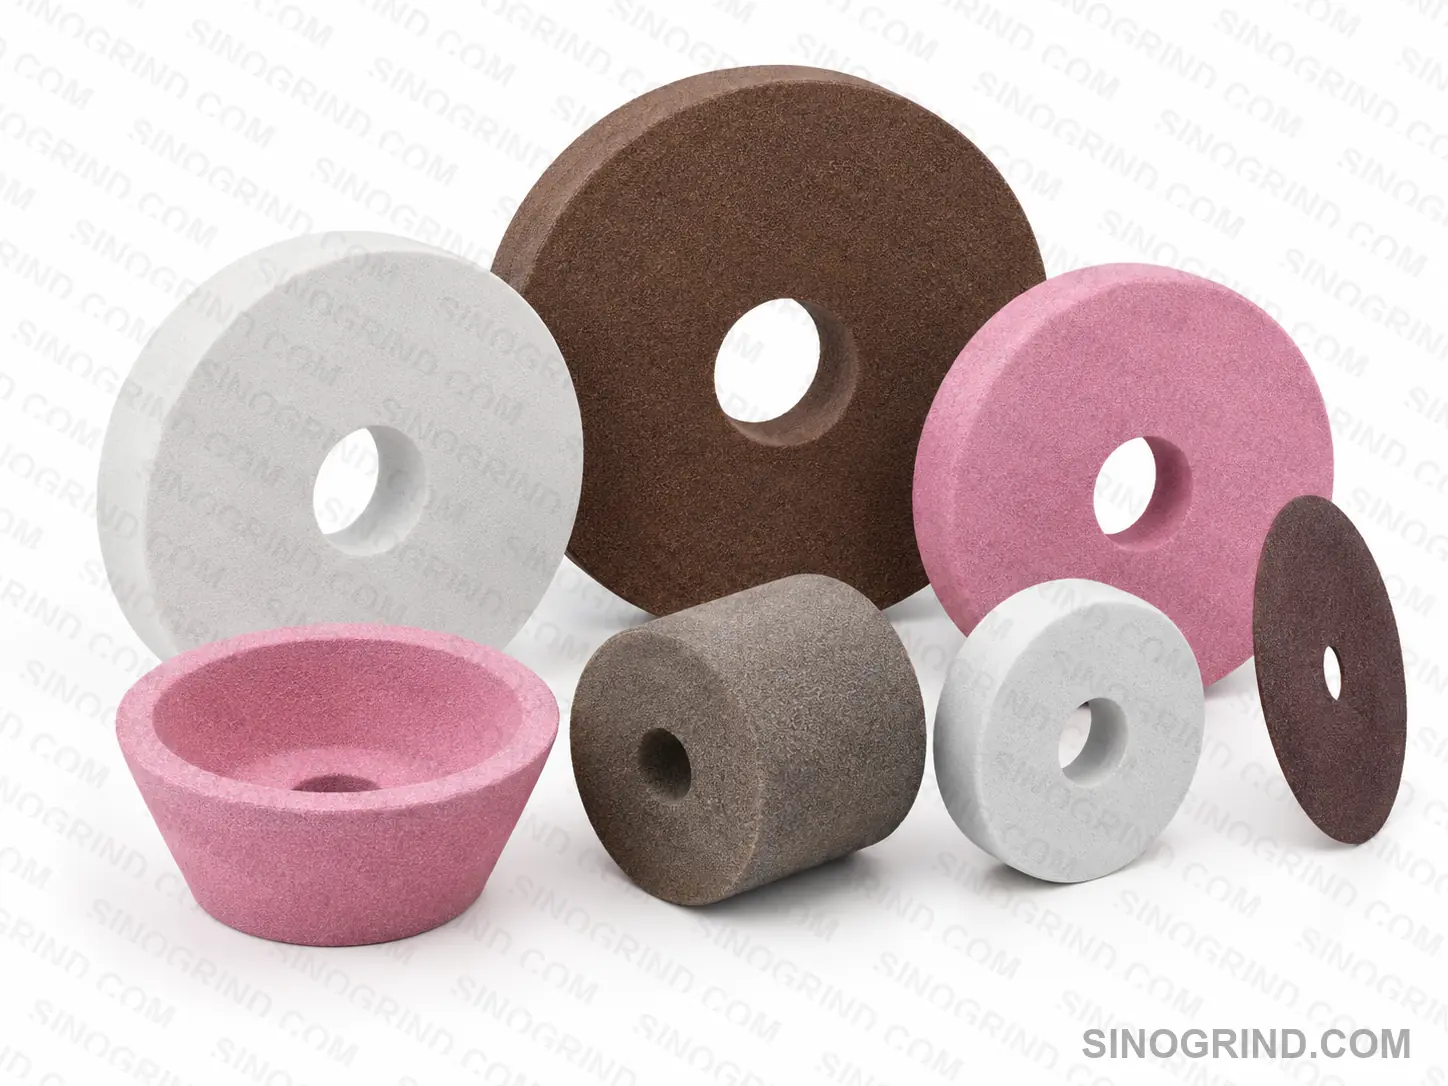
Las muelas de corindón se clasifican según la pureza y el tratamiento de los granos de óxido de aluminio. Los tres tipos más comunes son el corindón blanco, el corindón marrón y el corindón cromado, cada uno con características de abrasión distintas.
Muela de corindón blanco
El corindón blanco es un abrasivo de óxido de aluminio de alta pureza (generalmente más del 99% Al2O3) que presenta un color blanco. Sus granos rectificados y frágiles se rompen fácilmente, lo que permite que la muela se autoafile y mantenga una temperatura de corte baja. Esto hace que las muelas de corindón blanco sean ideales para el acabado de aceros endurecidos, aceros de alta velocidad y materiales sensibles al calor, en los que se debe evitar la quemadura.
Las aplicaciones incluyen el pulido de superficies, el pulido de herramientas y cuchillas, el pulido interno y el acabado de precisión de acero endurecido. Las muelas de corindón blanco ofrecen un excelente acabado de superficie, pero se desgastan más rápidamente que las de corindón marrón bajo cargas pesadas.
Muela de corindón marrón
El corindón marrón (alúmina fundida marrón, BFA) es el abrasivo de óxido de aluminio más común y económico. Contiene un pequeño porcentaje de óxido de titanio, lo que le confiere un color marrón y granos más resistentes y menos frágiles que los del corindón blanco. Las muelas de corindón marrón son la primera opción para el pulido general de acero, hierro fundido y acero al carbono.
El corindón marrón ofrece una excelente tenacidad y una larga vida útil del disco de abrasión, lo que lo convierte en ideal para el pulido áspero, la eliminación de rebabes y operaciones de alta producción en metales ferrosos. Es el abrasivo estándar para amoladoras de banco, amoladoras de pedestal y uso general en talleres.
Aro de amolición de corindón cromado
El corindón cromado (corindón de color rosa o rubí) es una aleación de óxido de aluminio mezclado con óxido de cromo, lo que le confiere un tono rosa o rojo. Combina la afiladez del corindón blanco con la dureza del corindón marrón. Las muelas de corindón cromado cortan de manera eficiente, mantienen bien su forma y proporcionan acabados de calidad, lo que las hace ideales para el trabajo con acero aleado, acero para herramientas y procesos de rectificado de alta producción, donde es importante tanto la eliminación de material como el acabado final del producto.
Tipos de ligantes para muelas de corindón
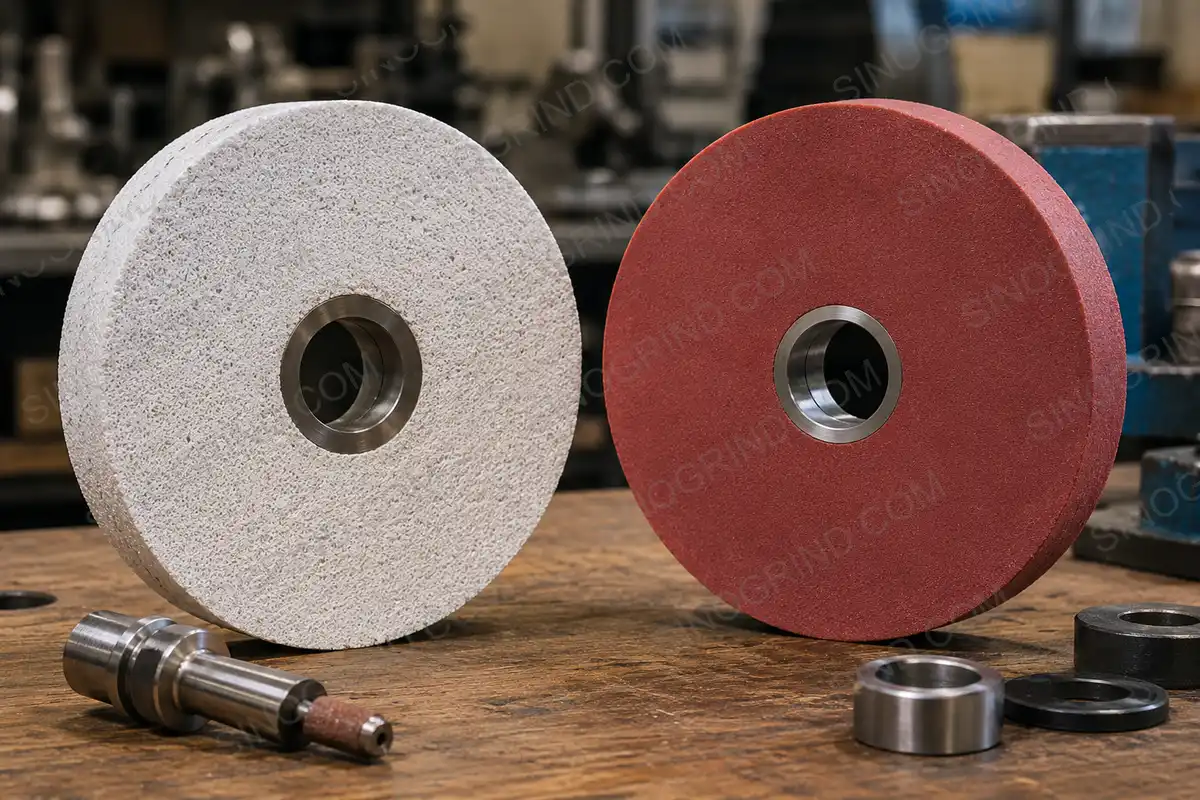
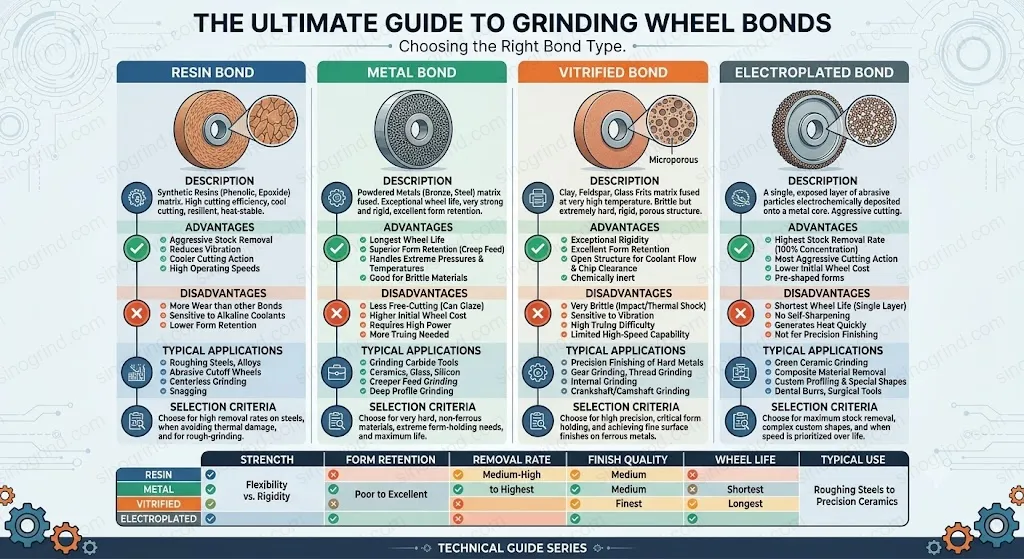
- Vítrificado ligante: El tipo de ligante de corindón más común. Es poroso, rígido y compatible con los fluidos de refrigeración, lo que lo hace adecuado para el pulido de precisión y la producción en masa. Está disponible en una amplia gama de grados de dureza.
- Ligante de resina: Flexible y resistente a los golpes, utilizado para muelas de corte, muelas de agarre y amolado portátil en entornos con impactos frecuentes.
- Ligante de goma (Rubber bond): Se utiliza en muelas de corte delgadas y en muelas de regulación en el pulido sin centro (centerless grinding). Proporciona un acabado suave y una alta capacidad de eliminación de material.
- Ligante de magnesita: Un tipo de ligante especial utilizado para segmentos de amolado y algunas aplicaciones de rectificado de superficies.
Especificaciones y Selección de Muelas de Corindón
Seleccionar la muela adecuada requiere hacer coincidir varias especificaciones clave con el material de su pieza, la configuración de la máquina y los requisitos de acabado superficial. El sistema de marcado estándar para una muela de corindón especifica el tipo de abrasivo, el tamaño de grano, el grado de dureza, el tipo de aglomerante y la estructura de la muela en un código compacto (por ejemplo: A36L5V). Comprender cada elemento garantiza que elija la muela de corindón más eficiente y rentable para su operación.
El tamaño de grano influye directamente en el acabado superficial y la tasa de eliminación de material. Los granos gruesos (16#–36#) eliminan material de forma agresiva y son adecuados para molienda áspera y desbaste. Los granos medianos (46#–60#) equilibran la tasa de eliminación con la calidad de la superficie y sirven como la opción de propósito general para la mayoría de las aplicaciones de molienda. Los granos finos (80#–180#) producen acabados suaves y son esenciales para el afilado de herramientas, el acabado final y el trabajo de superficies de precisión. Para aplicaciones que exigen un acabado espejo, se utilizan tamaños de micrograno (220# y más finos) en la pasada final.
El grado de dureza se refiere a la resistencia del aglomerante que retiene los granos abrasivos, no a la dureza del abrasivo en sí. Los grados más blandos (G–J) liberan los granos más fácilmente, lo que los hace ideales para molienda de materiales duros como acero endurecido y acero inoxidable, donde una muela afilada y de corte libre evita quemaduras. Los grados más duros (K–P) retienen los granos por más tiempo y son más adecuados para materiales blandos como acero dulce y hierro fundido, donde la muela debe resistir el desgaste prematuro. La regla general: los materiales duros requieren muelas de corindón de grado blando, y los materiales blandos se benefician de grados más duros.
La estructura de la muela (el espaciado entre granos) controla el flujo de refrigerante y la evacuación de virutas. Las estructuras abiertas se prefieren para una gran eliminación de material y molienda profunda, donde la evacuación de virutas es crítica, mientras que las estructuras densas proporcionan un mejor acabado superficial y mantenimiento de la forma para aplicaciones de precisión.
Cómo elegir una muela de corindón
- Tamaño de grano: grano grueso (16#–36#) para gran remoción de material; grano medio (46#–60#) para rectificado general; grano fino (80#–180#) para acabado y geometría precisa.
- Grado de dureza: Grados suaves (G–J) para materiales duros y áreas de contacto grandes; grados duros (K–P) para materiales blandos y áreas de contacto pequeñas. Los materiales más duros requieren muelas más suaves, y viceversa.
- Selección de ligante: vitrificado para precisión y producción; resina o goma para corte y trabajo portátil.
- Tipo de abrasivo: corindón marrón para acero general y hierro fundido; corindón blanco para acero templado y acabado; corindón cromado para acero aleado y rectificado de alta producción.
Muelas de corindón vs diamante vs CBN
Las muelas de corindón son la opción económica y convencional para el mecanizado de metales ferrosos. Las muelas de diamante se utilizan específicamente para el trabajo con carburos, cerámicos y vidrio. Las muelas de CBN (Nitruro de Boro Cúbico) pulen el acero endurecido generando menos calor y con una mayor duración que las de corindón, aunque a un costo más elevado. Para la mayoría de los casos de mecanizado de acero común y hierro fundido, la muela de corindón ofrece el equilibrio perfecto entre coste, rendimiento y versatilidad.
Aplicaciones de las muelas de corindón
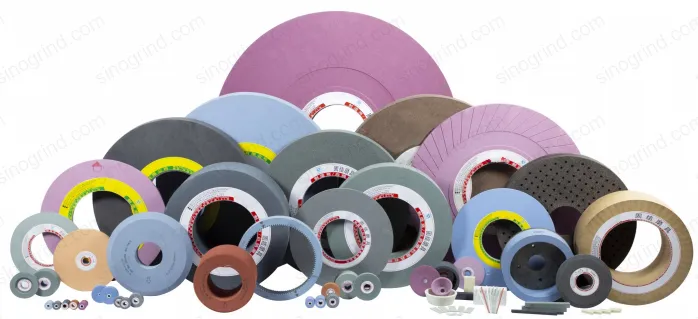
Las muelas de corindón se utilizan en todo el sector industrial: para el pulido de superficies de placas de acero y matrices, el pulido cilíndrico y sin centros de ejes y rodamientos, el pulido de herramientas y cuchillas, el pulido de orificios internos, operaciones de corte y desgaste, así como accesorios de pulido como segmentos y puntas montadas. SinoGrind suministra muelas de corindón y accesorios en tamaños que van de 100mm a 800mm. (accesorios de rectificado)
Necesita una muela de corindón para su aplicación? Háganos saber el material, la dureza, el tamaño de la muela y los parámetros de pulido. Nuestros ingenieros recomendarán la muela de corindón blanca, marrón o cromada más adecuada para su trabajo.
Preguntas frecuentes
Q: ¿Cuál es la diferencia entre las muelas de corindón blanco, marrón y cromado?
A: El corindón blanco (WA) se utiliza para el acero templado y el acabado de precisión, gracias a sus granos rectificados y frágiles. El corindón marrón (A) es la opción más versátil para acero y hierro fundido, ya que posee una buena tenacidad. El corindón cromado (PA) ofrece una dureza superior al corindón marrón y se prefiere para el acero aleado y procesos de molienda de alta producción.
Q: ¿Se pueden utilizar discos de amolado de corindón para materiales de carburo?
A: No se recomienda el uso de discos de corindón para materiales de carburo de tungsteno o cerámicos. Los discos de diamante son la opción adecuada para estos materiales extremadamente duros. El uso de corindón con carburo de tungsteno provoca un rápido desgaste del disco, una eliminación deficiente del material y un posible daño en la pieza de trabajo.
Q: ¿Qué tamaño de grano debo elegir para el molido de corindón?
A: Para el pulido áspero y la eliminación de grandes cantidades de material, utiliza granos gruesos (16#-36#). Para el pulido de uso general, los granos medianos (46#-60#) ofrecen el mejor equilibrio entre la velocidad de eliminación de material y la calidad del acabado de la superficie. Para trabajos de acabado y precisión, utiliza granos finos (80#-180#). Los acabados de tipo espejo requieren granos de tamaño muy fino (220# o superior).
Q: ¿Cómo elijo el grado de dureza adecuado para una muela de corindón?
A: Los materiales duros (acero templado, acero inoxidable) requieren muelas de grado suave (G-J), que eliminan rápidamente las partículas desgastadas. Los materiales blandos (acero blando, hierro fundido) necesitan muelas de grado más duro (K-P), que retienen esas partículas durante más tiempo. La regla general es: los materiales duros requieren muelas suaves, y los materiales blandos requieren muelas duras.
Q: ¿Qué tipo de ligante es el más adecuado para las muelas de corindón?
A: El tipo de ligante utilizado en las muelas es el factor más importante a la hora de elegir el material adecuado. El ligante vitrificado es la opción más común para las muelas de corindón, ya que ofrece precisión, buena retención de la forma del material y facilidad en el rectificado. El ligante de resina se prefiere para las muelas de corte y para los procesos de amolado portátiles. El ligante de goma, por su parte, se utiliza en muelas de corte delgadas y en muelas de ajuste en procesos de amolado sin centro (centerless grinding).