: +86 15874211461

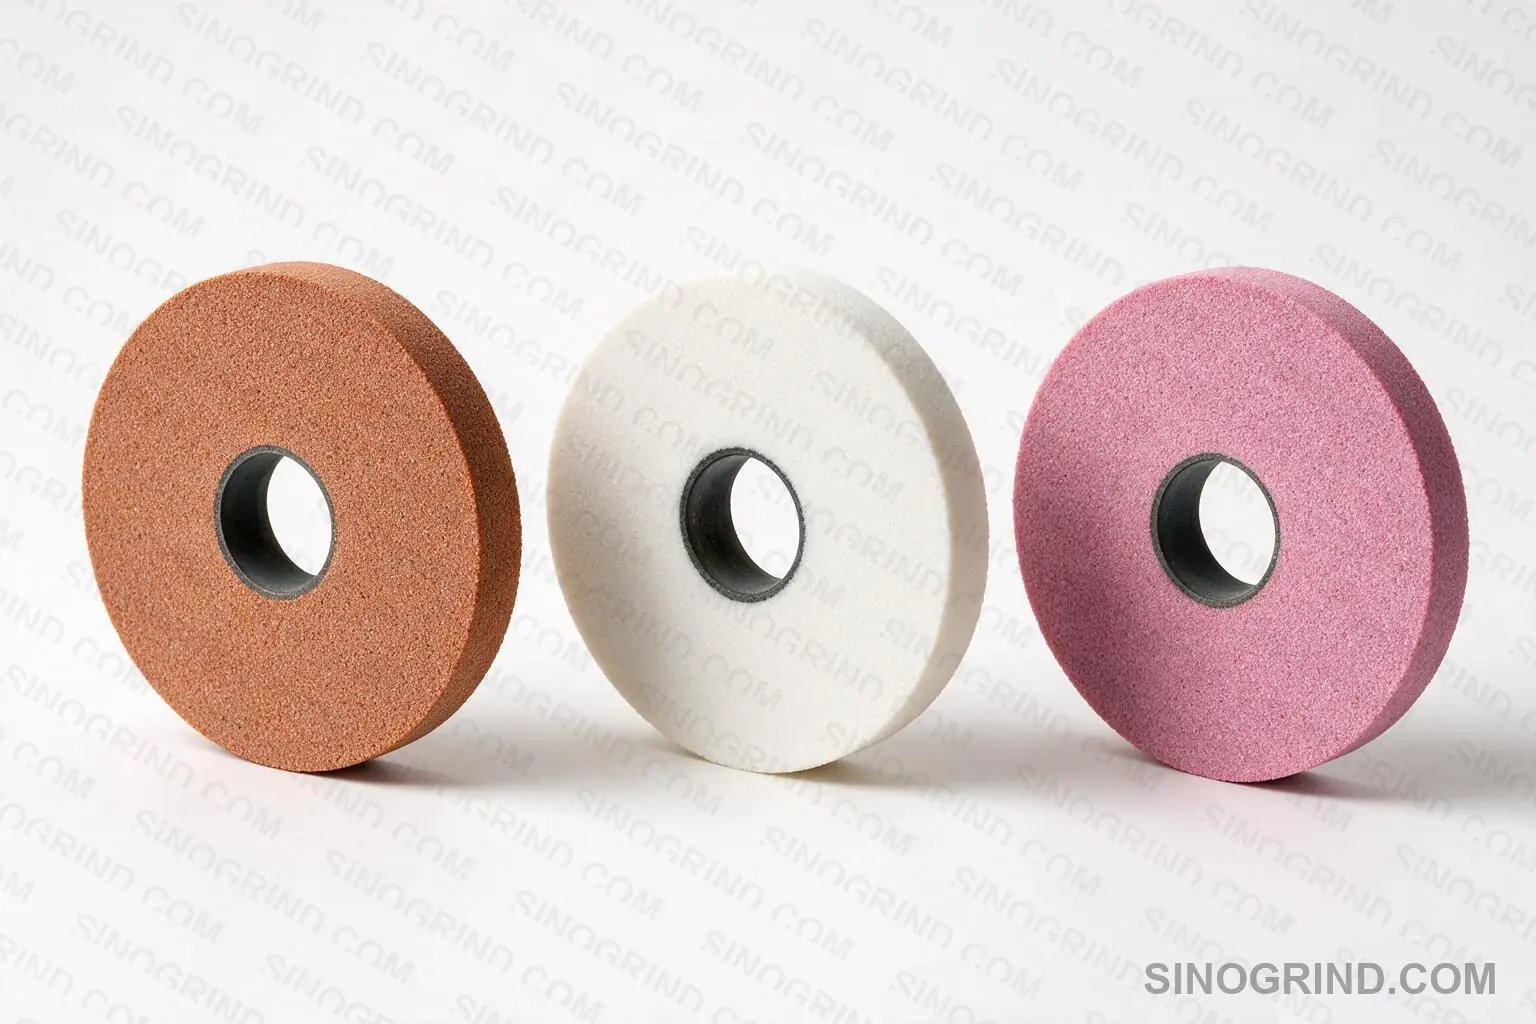
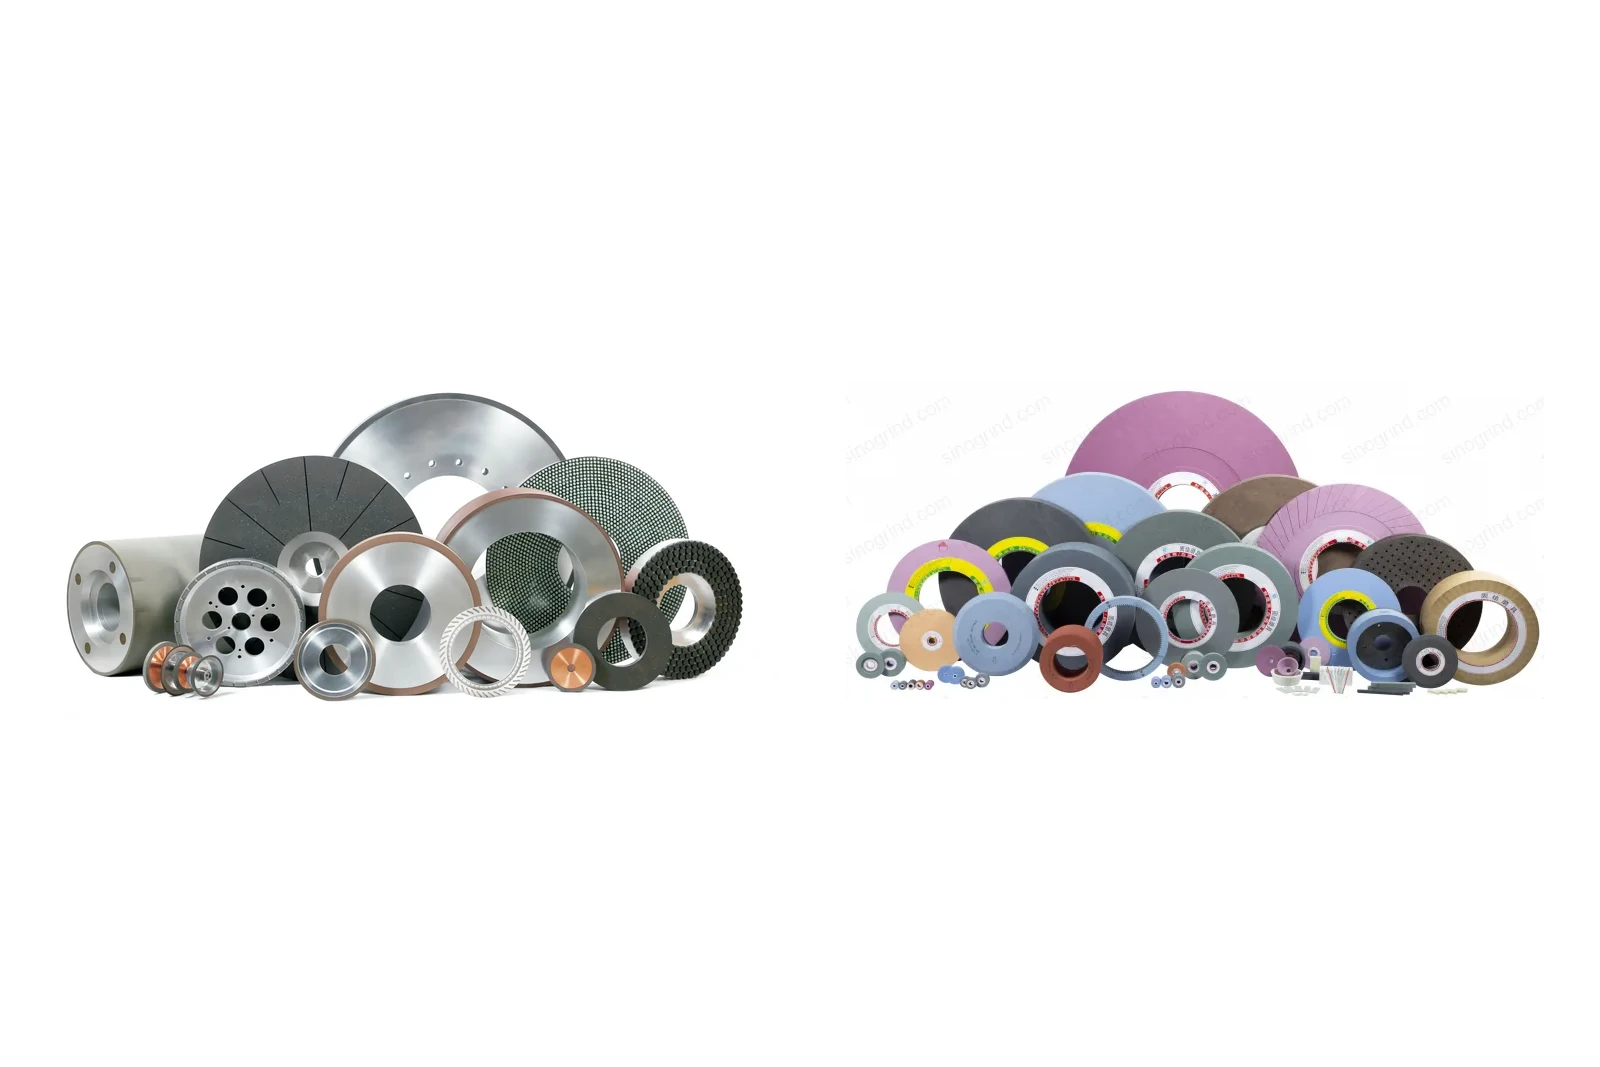
Para el aluminio, empiece con una muela de carburo de silicio de grano grueso y estructura abierta, con refrigerante a chorro o lubricante. El aluminio es blando y dúctil, por lo que la muela tiende a cargarse en vez de desgastarse. El óxido de aluminio funciona con buena lubricación; el diamante se usa para aluminio con alto contenido de silicio y compuestos de matriz metálica, donde el desgaste abrasivo es severo.
Por qué el aluminio se comporta de manera diferente
El aluminio tiene baja dureza, alta ductilidad y un punto de fusión relativamente bajo. En lugar de formar virutas limpias, el material puede untarse y soldarse en la cara de la muela. Una vez que la muela se carga, deja de cortar, genera calor y produce una superficie rugosa o untada. El problema suele ser la estructura de la muela y la lubricación, no solo el abrasivo.
Selección de muela
| Muela | Mejor para | Grano / estructura | Notas |
|---|---|---|---|
| Carburo de silicio (negro/verde) | La mayoría de las aleaciones de aluminio, fundición y forjado | Grueso (24–60), estructura abierta | Grano afilado y quebradizo; buena primera opción |
| Óxido de aluminio | Aluminio general con buena lubricación | Grueso, abierto | Grano resistente; puede cargarse sin lubricante |
| Diamante | Aluminio de alto silicio, MMC, acabado de precisión | D126–D46, ligante resinoso o metálico | Usar refrigerante; evitar la carga |
| Abrasivo recubierto / de láminas | Mezcla, desbarbado, eliminación ligera de material | Grueso | No es una muela de precisión, pero es útil para acabados |
Utilice una muela con estructura abierta y suficiente porosidad; una muela densa se carga rápidamente en aluminio.
Grano y estructura
Elija un grano más grueso que el que usaría para acero. Una muela gruesa y abierta permite que la viruta tenga espacio para salir y reduce la presión de contacto que causa el empastado. Para un acabado fino, mejore el afilado de la muela, el refrigerante y la rigidez de la máquina antes de pasar a un grano mucho más fino.
Refrigerante y lubricación
- Se prefiere refrigerante por inundación para cualquier remoción significativa de material; elimina las virutas y enfría el corte.
- Una emulsión a base de agua con buena lubricidad funciona para aluminio en general; aceite puro se utiliza en algunas operaciones de precisión.
- Para trabajos manuales ligeros, una barra lubricante o niebla puede reducir la carga, pero no es un sustituto del enfriamiento por inundación a altas tasas de remoción.
- Mantenga el refrigerante limpio; las partículas de aluminio y el aceite contaminante aceleran la carga.
Velocidad de la muela y avance
Trabaje a una velocidad superficial moderada y evite una profundidad de corte excesiva. La alta velocidad aumenta la temperatura y favorece el empastado. Una muela afilada, velocidad moderada y flujo adecuado son más efectivos que simplemente reducir la velocidad. Para muelas de diamante en aluminio con alto contenido de silicio, utilice la velocidad recomendada por el fabricante de la muela y un flujo generoso de refrigerante.
Avivado
Avivar con frecuencia para mantener la muela abierta y afilada. Una muela cargada a veces puede limpiarse con una barra de avivado, pero si la carga reaparece rápidamente, cambie la estructura de la muela o el refrigerante en lugar de avivar con más frecuencia. Consulte la guía de avivado de muelas de diamante para muelas de diamante.
Errores comunes
- Usar una muela dura y densa destinada a acero; se carga casi inmediatamente.
- Rectificar en seco sin extracción o lubricante.
- Usar un grano demasiado fino para solucionar un problema de acabado causado por carga.
- Operar demasiado rápido y sobrecalentar la pieza de trabajo.
- Permitir que se acumulen partículas de aluminio en el refrigerante.
Seguridad: polvo de aluminio
El polvo de aluminio es combustible. Utilice recolección húmeda o un sistema de extracción de polvo debidamente clasificado, ponga a tierra el equipo y mantenga limpia el área de trabajo. No utilice una aspiradora estándar para polvo fino de aluminio.
Límite de uso — cuándo no usar diamante
El diamante es el abrasivo más duro y la opción correcta para materiales duros, frágiles y no ferrosos, como el carburo cementado, la cerámica, el vidrio, el silicio, el zafiro, la ferrita, el grafito y los materiales compuestos. No debe usarse en metales ferrosos —acero, fundición y sus aleaciones— porque el carbono del diamante reacciona con el hierro a las temperaturas de rectificado (aproximadamente por encima de 700 °C / 1300 °F). Esta afinidad química provoca un desgaste rápido y anómalo del diamante (grafitización) y destruye la muela. Para acero, acero templado, fundición y otras piezas ferrosas, use en su lugar CBN (nitruro de boro cúbico).