: +86 15874211461

Alüminyum için kaba taneli, açık yapılı silisyum karbür taş ve bol soğutma sıvısı veya yağlayıcı ile başlayın. Alüminyum yumuşak ve sünektir; bu nedenle taş aşınmak yerine yüklenmeye eğilimlidir. Alüminyum oksit iyi yağlama ile çalışır; elmas, aşındırıcı aşınmanın yüksek olduğu yüksek silisyumlu alüminyum ve metal matrisli kompozitlerde kullanılır.
Neden alüminyum farklı bir şekilde davranır
Alüminyum düşük sertliğe, yüksek elastikiyete ve yaklaşık düşük erime noktasına sahiptir. Çiplerin temiz ve düzenli olarak oluşması yerine, malzeme taşlama taşı yüzeyine yapışır ve bağlanır. Taşlama taşı yüklenir ve kesme işlemi durur, ısı üretir ve yüzey düzensiz veya yapışkan bir hal alır. Sorun genellikle taşlama taşı yapısı ve yağlama, değil de aşındırıcıdır.
Taşlama taşı seçimi
| Taşlama taşı | En uygun olanı | Tane / yapısı | Notlar |
|---|---|---|---|
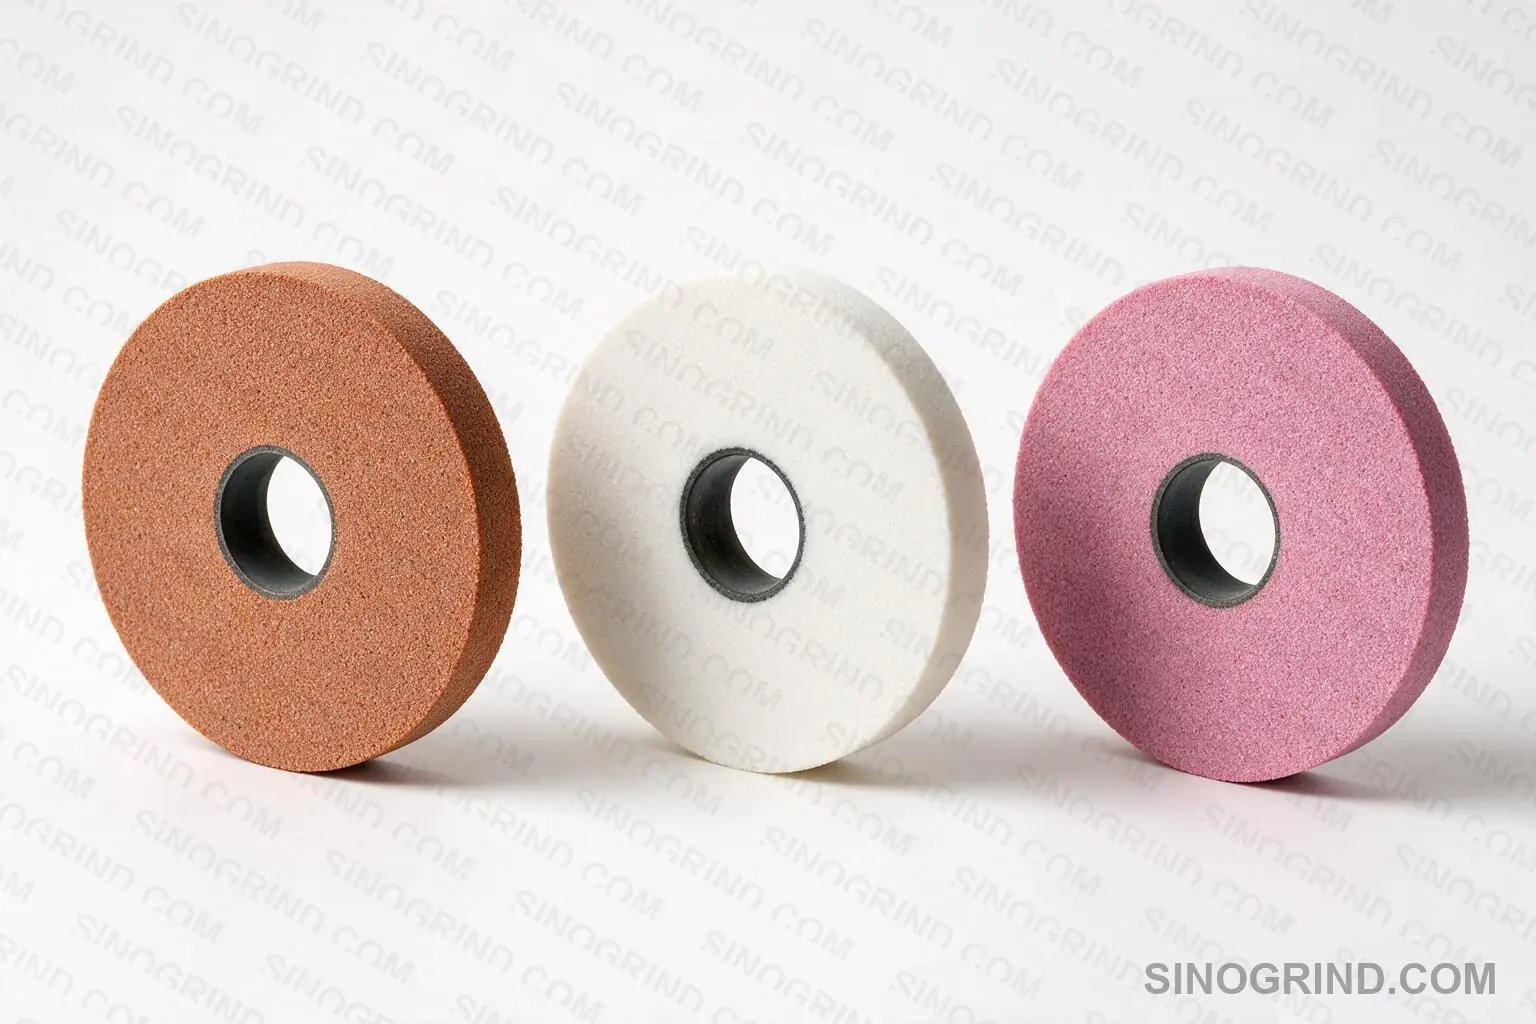
| Silikon karbür (siyah/yeşil) | Çoğu alüminyum alaşımları, dökme ve işlenmiş | Kaba (24-60), açık yapı | Açık, kırılgan tane; iyi ilk tercih |
| Alüminyum oksit | Genel alüminyum iyi yağlanmada | Kaba, açık | Dayanıklı tane; yağlayıcı olmadan yükü kaldırabilir |
| Elmas | Yüksek silisyum alüminyum, MMC, hassas bitirme | D126-D46, reçine veya metal bağ | Soğutma sıvısı kullanın; yüklemeyi önleyin |
| Kaplı aşındırıcı / flap | Karıştırma, takma, hafif malzeme kaldırma | Kaba | Daha fazla hassas bir taşlama taşı değil, ama yüzey kalitesini iyileştirmek için yararlı |
Açık yapılı ve yeterli gözenekliliğe sahip bir taşlama taşı kullanın; alüminyumda bir yoğun yapılı taşlama taşı hızlıca yüklenir.
Tane ve yapı
Çelik için kullanacağınız tane kadar daha kaba bir tane seçin. Bir kaba, açık yapılı taşlama taşı, parça için bir çıkış yolu verir ve temas basıncını azaltır ki bu da sürme neden olur. İnce yüzey kalitesini elde etmek için taşlama taşı keskinliğini, soğutma sıvısını ve makinenin rijitliğini iyileştirdikten sonra çok daha ince bir tane seçebilirsiniz.
Soğutma sıvısı ve yağlama
- Sürekli soğutma sıvısı önemli malzeme kaldırma için tercih edilir; çipleri temizler ve kesimi soğutur.
- Alüminyum için genel olarak iyi yağlayıcılı bir su bazlı emülsiyon çalışır; bazı hassas işlemlerde saf yağ kullanılır.
- Ağırlıksız hafif el işçiliği için, yağlayıcı stick veya buhar yükü azaltabilir, ancak yüksek kaldırma hızlarında sürekli soğutma sıvısı için bir alternatiftir.
- Soğutma sıvısını temiz tutun; alüminyum tozları ve kirlenmiş yağ yükü hızlandırır.
Taşlama taşı hızı ve besleme
Hafif bir yüzey hızı ile çalışın ve aşırı derinlikli kesimlerden kaçının. Yüksek hız sıcaklığı artırır ve smearing'i teşvik eder. Keskin bir taş, orta hız ve yeterli akış daha etkiliyse, yalnızca hızınızı azaltmak yerine, bir sharp taş, orta hız ve yeterli akış daha etkilidir. Yüksek silikon alüminyum için elmas taşlama taşı kullanıyorsanız, taşlama taşı üreticisinin önerdiği hızda ve bol soğutma akışını kullanın.
Düzeltme
Daha sık form düzeltme yapın ki taş açık ve keskin kalsın. Yüklenmiş bir taş bazen bir düzeltme sopası ile temizlenebilir, ancak yüklenme tekrar hızlı bir şekilde geri dönerse, taş yapısını veya soğutma sıvısını değiştirmek yerine daha sık form düzeltme yapmayın. Elmas taşlama taşı için elmas taşlama taşı form düzeltme rehberini görüntüleyin.
Hata yapma
- Sertleştirilmiş çelik için tasarlanmış yoğun bir taş kullanmak; hemen yüklenmeyi sağlar.
- Taşlama kuru olarak yapmadan soğutma sıvısı veya yağ kullanmadan.
- Yüklenmenin neden olduğu bitirme problemine gidermek için çok ince bir tane kullanmak.
- Aşırı hızda çalışmak ve iş parçası üzerinde aşırı ısınmak.
- Sürtünme sıvısında alüminyum tozları birikmesini bırakmak.
Güvenlik: alüminyum tozu
Alüminyum tozu yanıcıdır. Nemli toplama veya uygun derecelendirilmiş toz çekme sistemini kullanın, ekipmanı zemini ve çalışma alanını temiz tutun. Standart atölye aspiratörünü ince alüminyum tozu için kullanmayın.
Sınır kuralı — elmasın kullanılmaması gereken durumlar
Elmas en sert aşındırıcıdır ve sert metal, seramik, cam, silikon, safir, ferrit, grafit ve kompozitler gibi sert, kırılgan, demir içermeyen malzemeler için doğru seçimdir. Çelik, dökme demir ve bunların alaşımları gibi demir esaslı metallerde kullanılmamalıdır; çünkü elmastaki karbon, taşlama sıcaklıklarında (yaklaşık 700 °C / 1300 °F üzerinde) demirle reaksiyona girer. Bu kimyasal ilgi, hızlı ve anormal elmas aşınmasına (grafitizasyon) yol açarak taşlama taşını tahrip eder. Çelik, sertleştirilmiş çelik, dökme demir ve diğer demir esaslı iş parçaları için bunun yerine CBN (kübik bor nitrür) kullanın.