: +86 15874211461

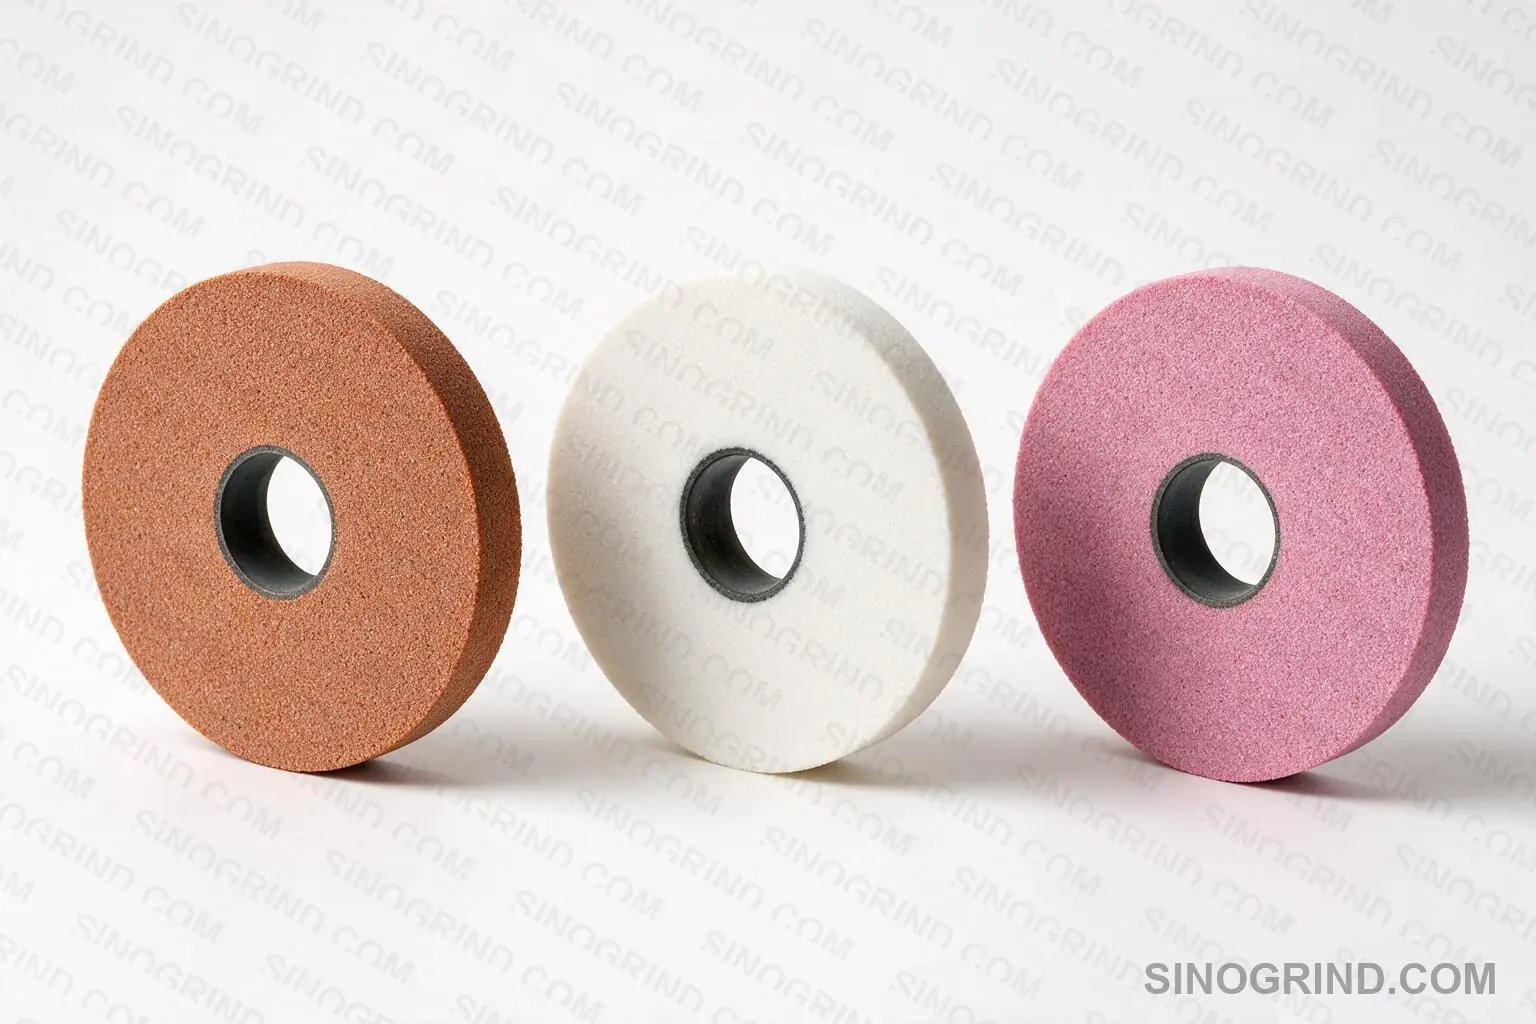
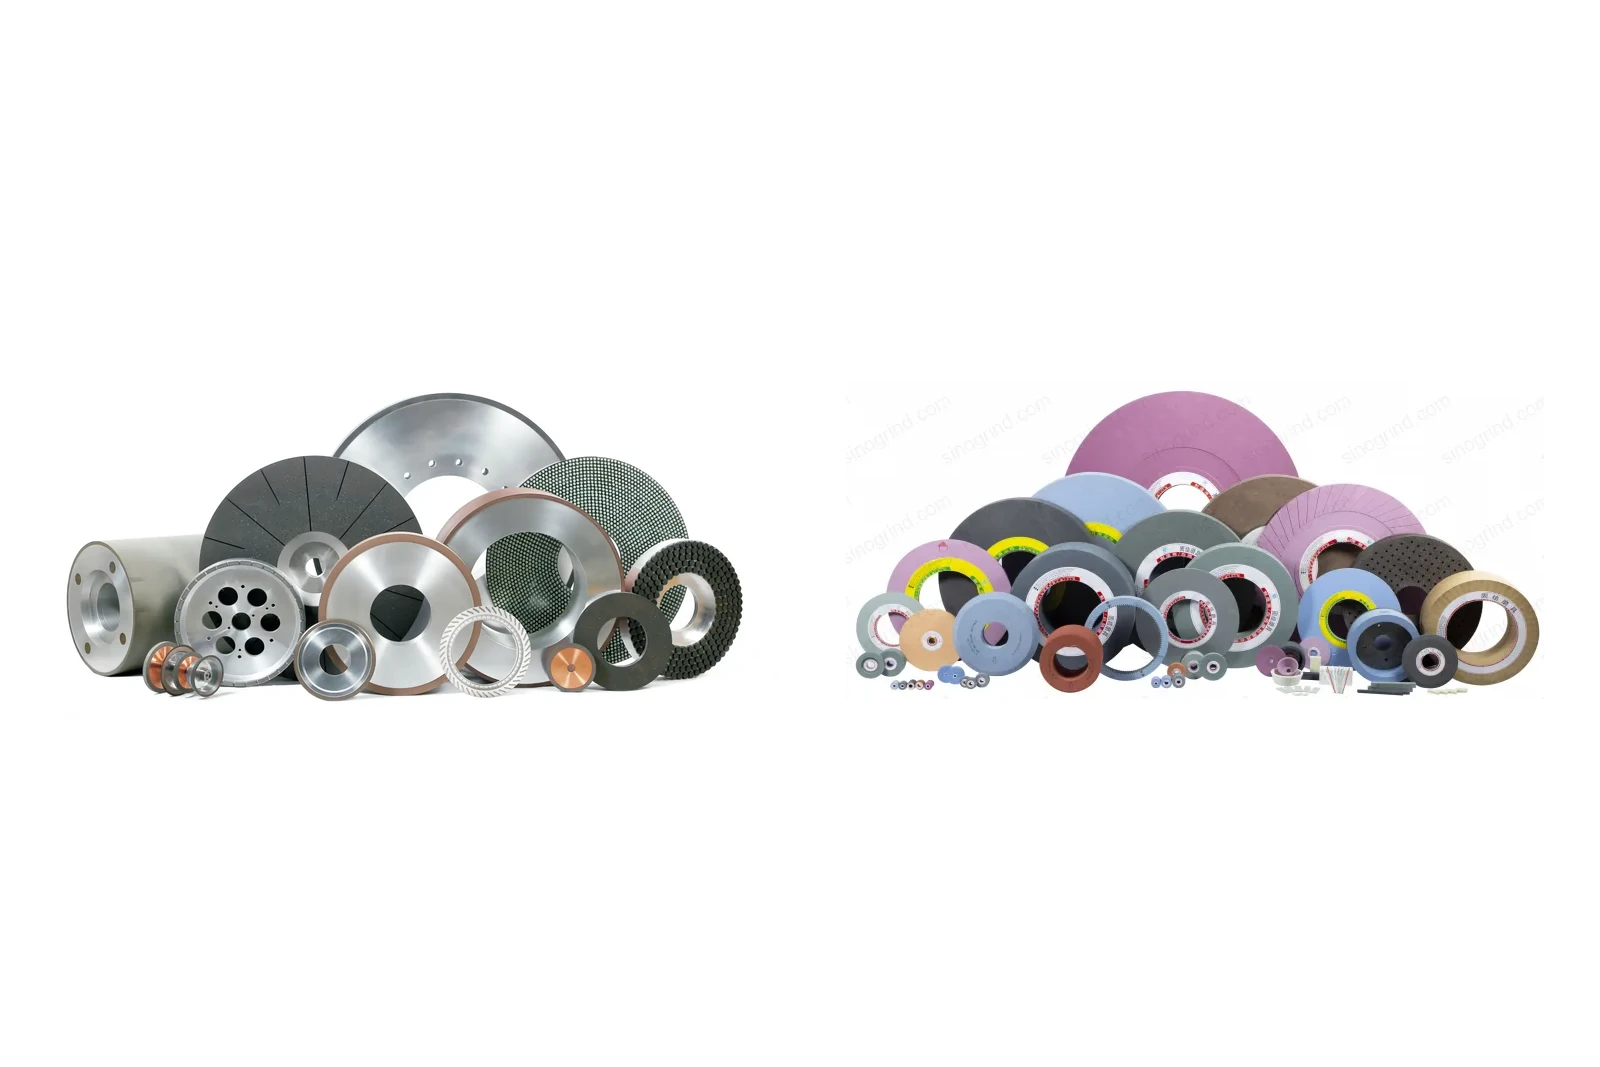
Para o alumínio, comece com um rebolo de carboneto de silício de grão grosso e estrutura aberta, com refrigerante em abundância ou lubrificante. O alumínio é macio e dúctil, por isso o rebolo tende a empastar em vez de se desgastar. O óxido de alumínio funciona com boa lubrificação; o diamante é usado em alumínio com alto teor de silício e compósitos de matriz metálica, onde o desgaste abrasivo é severo.
Por que o alumínio se comporta de forma diferente
O alumínio tem baixa dureza, alta ductilidade e ponto de fusão relativamente baixo. Em vez de formar cortes limpos, o material pode sujar e soldar na face do rebolo. Uma vez que o rebolo carrega, ele para de cortar, gera calor e produz uma superfície rugosa ou suja. O problema é geralmente a estrutura do rebolo e a lubrificação, não o abrasivo sozinho.
Seleção do Rebolos
| Rebolo | Melhor para | Grão / estrutura | Notas |
|---|---|---|---|
| Silício carbeto (preto/verde) | A maioria dos aços de alumínio, ferro fundido e laminado | Coarse (24–60), estrutura aberta | Grão afiado, quebradiço; boa escolha inicial |
| Oxido de alumínio | Alumínio geral com boa lubrificação | Coarse, aberto | Grão resistente; pode carregar sem lubrificante |
| Diamante | Alumínio com alto teor de silício, MMC, acabamento de precisão | D126–D46, ligante resinoso ou metálico | Utilize refrigerante; evite sobrecarga |
| Acrílico revestido / flapper | Ajuste, lixamento, remoção de pequena quantidade de material | Coarse | Não é um rebolo de precisão, mas útil para acabamento |
Utilize um rebolo com estrutura aberta e suficiente porosidade; um rebolo denso sobrecarrega rapidamente no alumínio.
Grão e estrutura
Escolha um grão mais grosso do que o que você faria para aço. Um rebolo coeso e aberto dá ao cisco um lugar para ir e reduz a pressão de contato que causa mancha. Para um acabamento fino, melhore a afiamento do rebolo, o refrigerante e a rigidez da máquina antes de mover para um grão muito mais fino.
Refrigerante e lubrificação
- Lubrificante em fluxo é preferido para qualquer remoção significativa de material; ele escoa os cacos e resfria a corte.
- Uma emulsão a base de água com boa lubrificidade funciona para alumínio geral; óleo puro é usado em algumas operações de precisão.
- Para trabalho manual leve, um bastão ou neblina de lubrificante pode reduzir a carga, mas não é um substituto para resfriamento em fluxo em altas taxas de remoção.
- Mantenha o refrigerante limpo; finas de alumínio e óleo de trampolim aceleram a carga.
Velocidade do rebolo e alimentação
Rode a uma velocidade de superfície moderada e evite uma profundidade de corte excessiva. Alta velocidade eleva a temperatura e encoraja a espalhamento. Um rebolo afiado, velocidade moderada e fluxo adequado são mais eficazes do que simplesmente diminuir a velocidade. Para rebolos de diamante em alumínio de alta silício, use a velocidade recomendada pelo fabricante do rebolo e um fluxo generoso de refrigerante.
Dressagem
Dressar frequentemente para manter o rebolo aberto e afiado. Um rebolo carregado pode ser limpo ocasionalmente com um bastão de dressagem, mas se a carga retornar rapidamente, altere a estrutura do rebolo ou o refrigerante em vez de dressar mais frequentemente. Consulte a guia de dressagem de rebolo de diamante para rebolos de diamante.
Erros comuns
- Usar um rebolo duro e denso destinado ao aço; ele carrega quase imediatamente.
- Retificar sem refrigerante ou sem extração.
- Usar um grão muito fino para resolver um problema de acabamento causado por sobrecarga.
- Executar com velocidade muito alta e sobrecalorar o trabalho.
- Deixar as partículas de alumínio acumularem-se no refrigerante.
Segurança: pó de alumínio
O pó de alumínio é combustível. Use coleta úmida ou um sistema de extração de pó com classificação apropriada, aterrissar o equipamento e manter a área de trabalho limpa. Não use um aspirador de loja padrão para pó de alumínio fino.
Limite de aplicação — quando não usar diamante
O diamante é o abrasivo mais duro e a escolha correta para materiais duros, frágeis e não ferrosos, como carboneto cimentado, cerâmica, vidro, silício, safira, ferrita, grafite e compósitos. Não deve ser utilizado em metais ferrosos — aço, ferro fundido e suas ligas — porque o carbono do diamante reage com o ferro nas temperaturas de retificação (aproximadamente acima de 700 °C / 1300 °F). Essa afinidade química provoca desgaste rápido e anormal do diamante (grafitização) e destrói o rebolo. Para aço, aço temperado, ferro fundido e outras peças ferrosas, use CBN (nitreto de boro cúbico) em vez disso.