: +86 15874211461

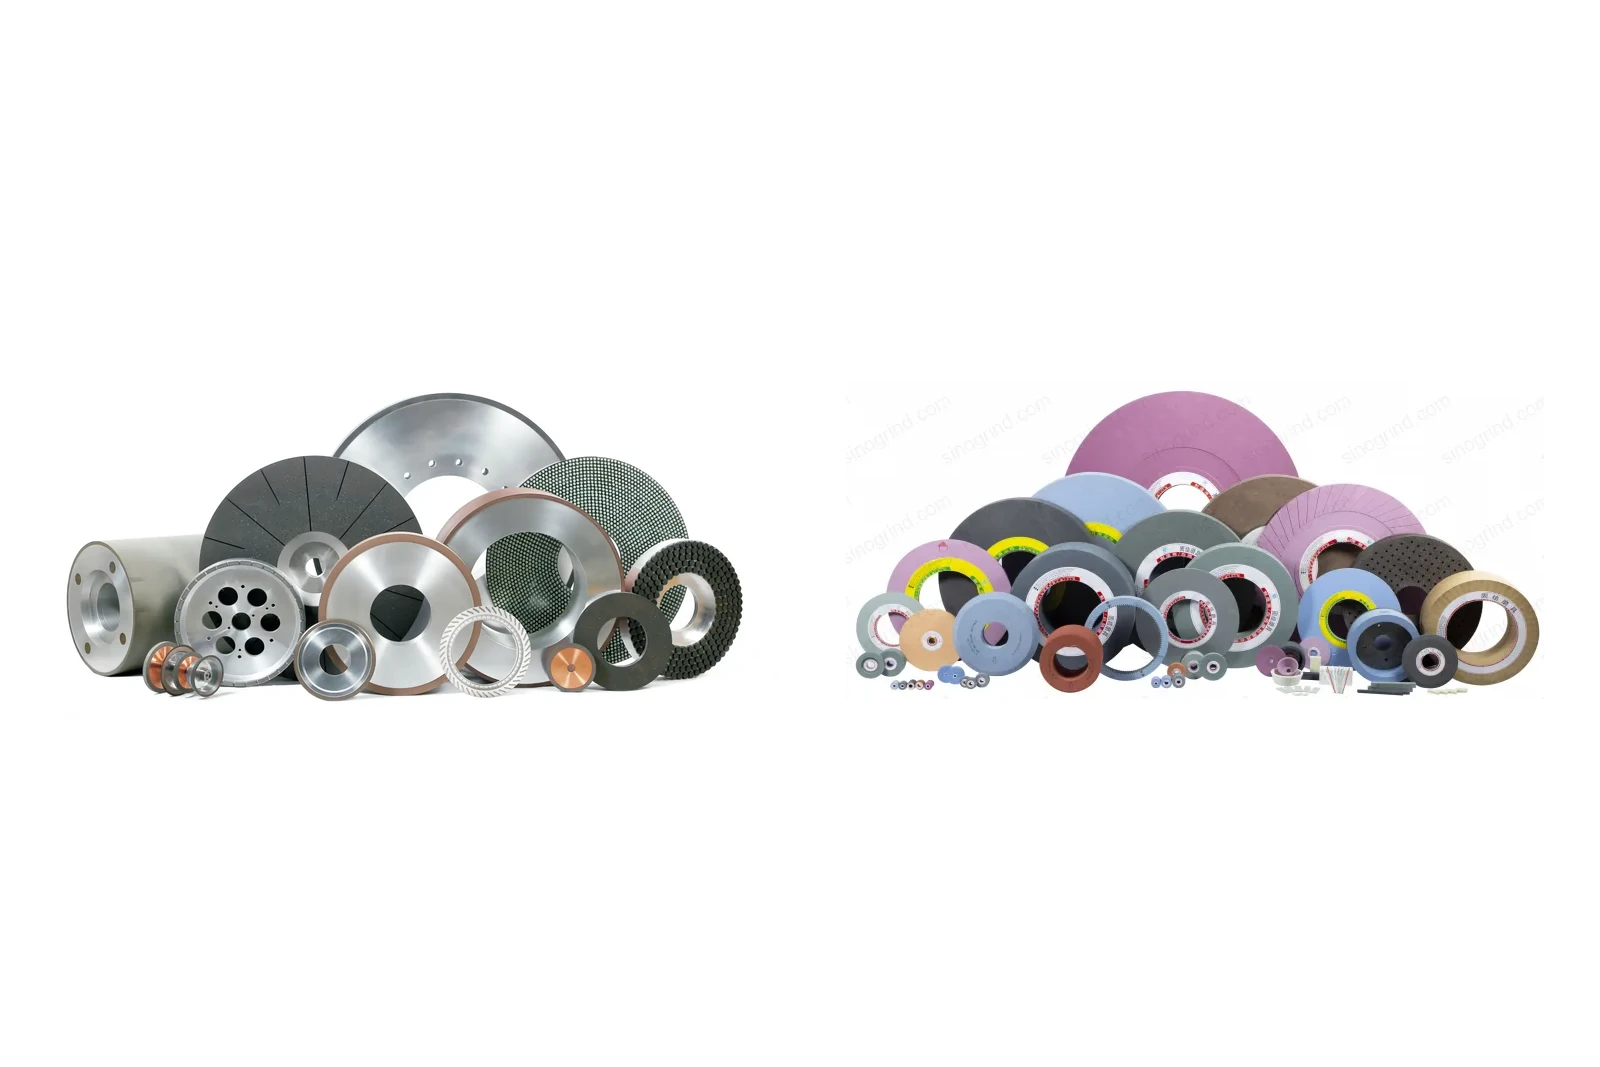
Per l'alluminio, inizia con una mola in carburo di silicio a grana grossa e struttura aperta, con abbondante refrigerante o un lubrificante. L'alluminio è tenero e duttile, quindi la mola tende a impastarsi invece di consumarsi. L'ossido di alluminio funziona con una buona lubrificazione; il diamante si usa per alluminio ad alto contenuto di silicio e compositi a matrice metallica, dove l'usura abrasiva è elevata.
Perché l'alluminio si comporta in modo diverso
L'alluminio ha una durezza bassa, una duttilità alta e un punto di fusione relativamente basso. Invece di formare chips puliti, il materiale può strofinare e saldare sulla faccia della mola. Una volta che la mola carica, si ferma di tagliare, genera calore e produce una superficie ruvida o strofinata. Il problema è solitamente la struttura della mola e la lubrificazione, non l'abrasivo solo.
Selezione della mola
| Mola | Migliore per | Grana / struttura | Note |
|---|---|---|---|
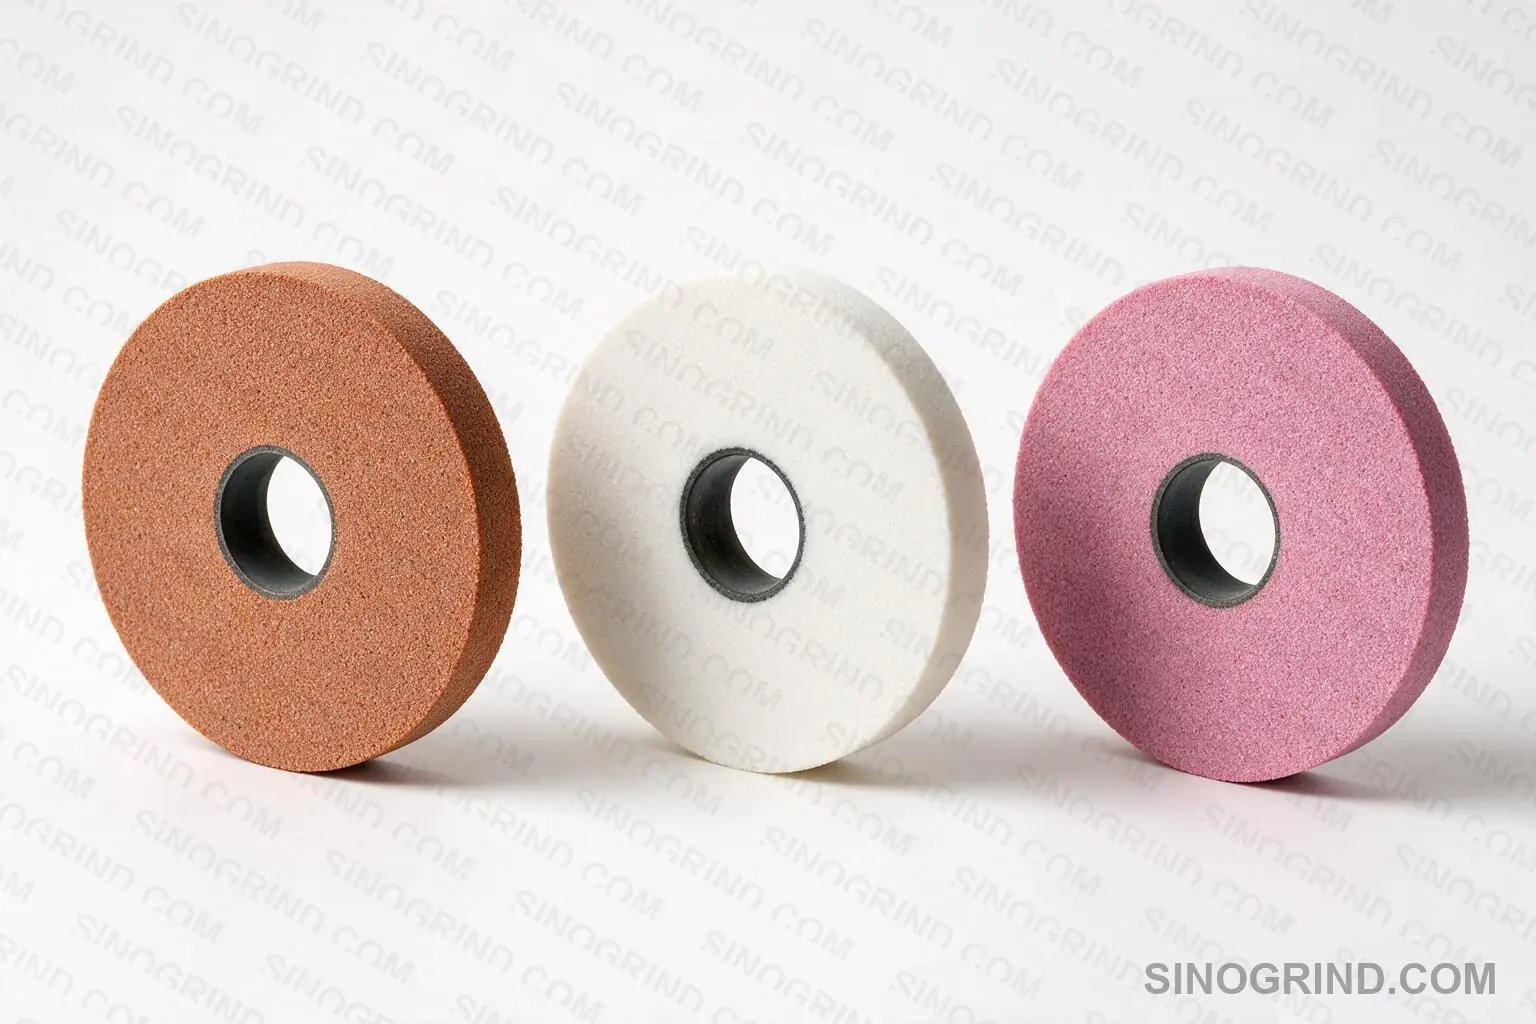
| Silicio carburo (nero/verde) | La maggior parte degli alleati di alluminio, sia di fusione che laminati | Grosso (24-60), struttura aperta | Grano affilato e fragile; buona scelta iniziale |
| Ossido di alluminio | Aluminium generale con buona lubrificazione | Grosso, aperto | Grano resistente; può caricare senza lubrificante |
| Diamante | Alluminio ad alto silicio, MMC, finitura di precisione | D126–D46, legante resinoso o legante metallico | Utilizzare il refrigerante; evitare l'overloading |
| Abitrazione rivestita / spatola | Fusione, levigatura, rimozione di piccola quantità di materiale | Grossolana | Non una mola di precisione, ma utile per la finitura |
Utilizzare una mola con struttura aperta e sufficiente porosità; una mola densa carica velocemente sull'alluminio.
Grana e struttura
Scegliere una grana più grossolana di quella che si utilizzerebbe per l'acciaio. Una mola grossolana e aperta dà al pezzo di carbone un posto dove andare e riduce la pressione di contatto che causa lo sfregio. Per una finitura fine, migliorare la nettezza della mola, il refrigerante e la rigidità della macchina prima di passare a una grana molto più fine.
Refrigerante e lubrificazione
- Il refrigerante in piena immersione è preferito per qualsiasi rimozione di materiale significativa; svuota i pezzi e raffredda la tagliatura.
- Una emulsione a base di acqua con buona lubrificazione funziona per l'alluminio generale; l'olio puro viene utilizzato in alcune operazioni di precisione.
- Per il lavoro manuale leggero, uno stick o una nebbia lubrificante possono ridurre la carica, ma non sostituisce il raffreddamento a piena immersione ad alte velocità di rimozione.
- Mantieni pulito il refrigerante; le polveri di alluminio e l'olio di scarto accelerano la carica.
Velocità della mola e alimentazione
Corri a una velocità di superficie moderata e evita un eccessivo profondità di taglio. Una velocità alta aumenta la temperatura e incoraggia la sporcizia. Una mola affilata, velocità moderata e flusso adeguato sono più efficaci che rallentare semplicemente. Per le moli diamantate su alluminio ad alto silicio, utilizza la velocità raccomandata dal produttore e un flusso di refrigerante generoso.
Raddrizzatura
Raddrizza frequentemente per mantenere la mola aperta e affilata. Una mola carica può essere a volte pulita con uno stick di raddrizzatura, ma se la carica torna velocemente, cambia la struttura della mola o il refrigerante piuttosto che raddrizzare più spesso. Consulta il guida alla raddrizzatura della mola diamantata per le moli diamantate.
Errori comuni
- Utilizza una mola diamantata dura e densa destinata all'acciaio; carica quasi immediatamente.
- Rettificare senza estrazione o lubrificante.
- Usare una grana troppo fine per risolvere un problema di finitura causato da carico.
- Eseguire a velocità troppo elevate e surriscaldare l'oggetto di lavoro.
- Lasciare che le polveri di alluminio accumulino nel refrigerante.
Aluminio polverizzato: sicurezza.
La polvere di alluminio è infiammabile. Utilizzare la raccolta umida o un sistema di estrazione di polvere adeguatamente valutato, terra l'attrezzatura e mantieni la zona di lavoro pulita. Non utilizzare un aspiratore di magazzino standard per la polvere di alluminio fine.
Limite d'impiego — quando non usare il diamante
Il diamante è l'abrasivo più duro ed è la scelta corretta per i materiali duri, fragili e non ferrosi come il carburo cementato, le ceramiche, il vetro, il silicio, lo zaffiro, la ferrite, la grafite e i compositi. Non deve essere usato sui metalli ferrosi — acciaio, ghisa e loro leghe — perché il carbonio del diamante reagisce con il ferro alle temperature di rettifica (all'incirca oltre 700 °C / 1300 °F). Questa affinità chimica provoca una rapida e anomala usura del diamante (grafitizzazione) e distrugge la mola. Per acciaio, acciaio temprato, ghisa e altri pezzi ferrosi, usare invece il CBN (nitruro di boro cubico).