: +86 15874211461

Beginnen Sie bei Aluminium mit einer grobkörnigen, offenporigen Siliziumkarbid-Scheibe und Flutkühlung oder einem Schmiermittel. Aluminium ist weich und duktil, daher neigt die Scheibe zum Zusetzen statt zum Verschleiß. Aluminiumoxid funktioniert mit guter Schmierung; Diamant wird für hochsiliziumhaltiges Aluminium und Metallmatrix-Verbundwerkstoffe verwendet, bei denen der Verschleiß hoch ist.
Warum Aluminium sich anders verhält
Aluminium hat geringe Härte, hohe Duktilität und einen relativ niedrigen Schmelzpunkt. Statt saubere Späne zu bilden, kann das Material verschmieren und sich in die Scheibenoberfläche einbacken. Sobald die Scheibe beladen ist, hört sie auf zu schneiden, erzeugt Wärme und erzeugt eine raue oder verschmierte Oberfläche. Das Problem liegt meist in der Scheibenstruktur und Schmierung, nicht nur im Schleifmittel.
Scheibenauswahl
| Scheibe | Am besten für | Körnung / Struktur | Hinweise |
|---|---|---|---|
| Siliziumkarbid (schwarz/grün) | Die meisten Aluminiumlegierungen, Gussteile und Knetlegierungen | Grobe Körnung (24–60), offene Struktur | Scharfes, sprödes Korn; gute erste Wahl |
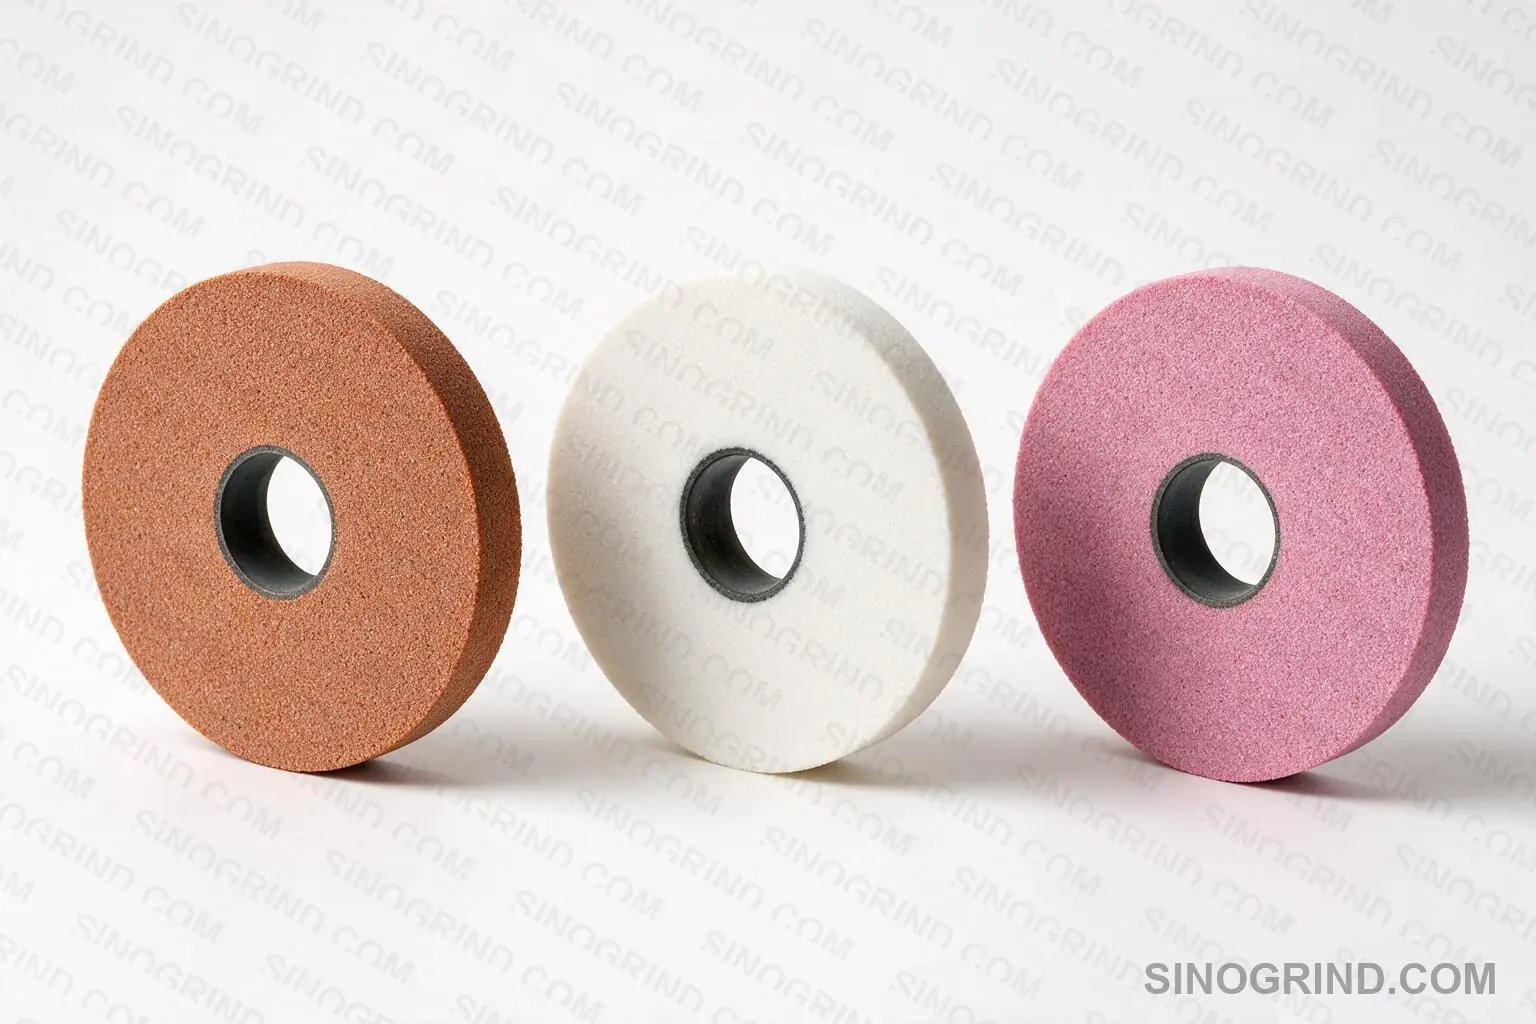
| Aluminiumoxid | Allgemeines Aluminium mit guter Schmierung | Grob, offen | Zähes Korn; kann ohne Schmiermittel beladen werden |
| Diamant | Hochsilizium-Aluminium, MMC, Präzisionsfinish | D126–D46, Kunstharz- oder Metallbindung | Kühlschmierstoff verwenden; Zusetzen vermeiden |
| Beschichtetes Schleifmittel / Flap | Gratenentfernung, Entgraten, leichter Materialabtrag | Grob | Keine Präzisionsschleifscheibe, aber nützlich für die Endbearbeitung |
Verwenden Sie eine Schleifscheibe mit offener Struktur und ausreichender Porosität; eine dichte Scheibe lädt sich schnell bei Aluminium ab.
Körnung und Struktur
Wählen Sie eine gröbere Körnung als für Stahl. Eine grobe, offene Schleifscheibe gibt dem Span Platz und verringert den Kontaktdruck, der zu Verschmieren führt. Für eine feine Oberflächengüte verbessern Sie die Schärfe der Scheibe, den Kühlschmierstoff und die Maschinensteifigkeit, bevor Sie zu einer viel feineren Körnung wechseln.
Kühlschmierstoff und Schmierung
- Flutkühlung ist bei größerem Materialabtrag vorzuziehen; sie spült Späne aus und kühlt den Schnitt.
- Eine wasserbasierte Emulsion mit guter Schmierfähigkeit eignet sich für allgemeines Aluminium; bei einigen Präzisionsarbeiten wird Reinöl verwendet.
- Für leichte manuelle Arbeiten kann ein Schmierstift oder Sprühnebel das Abladen reduzieren, aber es ist kein Ersatz für Flutkühlung bei hohen Abtragsraten.
- Halten Sie den Kühlschmierstoff sauber; Aluminiumfeinteile und Fremdöl beschleunigen das Abladen.
Scheibengeschwindigkeit und Vorschub
Arbeiten Sie mit einer moderaten Oberflächengeschwindigkeit und vermeiden Sie übermäßige Schnitttiefe. Hohe Geschwindigkeit erhöht die Temperatur und begünstigt Verschmieren. Eine scharfe Schleifscheibe, moderate Geschwindigkeit und ausreichender Kühlschmierstofffluss sind effektiver als einfach langsamer zu arbeiten. Für Diamantschleifscheiben auf hochsiliziumhaltigem Aluminium verwenden Sie die vom Schleifscheibenhersteller empfohlene Geschwindigkeit und einen großzügigen Kühlschmierstofffluss.
Abrichten
Richten Sie häufig ab, um die Schleifscheibe offen und scharf zu halten. Eine zugesetzte Schleifscheibe kann manchmal mit einem Abrichtstäbchen gereinigt werden, aber wenn die Zusetzung schnell zurückkehrt, ändern Sie die Schleifscheibenstruktur oder den Kühlschmierstoff, anstatt häufiger abzurichten. Siehe den Leitfaden zum Abrichten von Diamantschleifscheiben für Diamantschleifscheiben.
Häufige Fehler
- Verwendung einer harten, dichten Schleifscheibe für Stahl; sie setzt sich fast sofort zu.
- Trockenschleifen ohne Absaugung oder Schmiermittel.
- Verwendung einer zu feinen Körnung, um ein durch Zusetzung verursachtes Oberflächenproblem zu beheben.
- Zu schnelles Arbeiten und Überhitzen des Werkstücks.
- Ansammlung von Aluminiumfeinstaub im Kühlschmierstoff zulassen.
Sicherheit: Aluminiumstaub
Aluminiumstaub ist brennbar. Verwenden Sie Nassabsaugung oder ein geeignetes Staubabsaugsystem, erden Sie die Ausrüstung und halten Sie den Arbeitsbereich sauber. Verwenden Sie keinen Standard-Industriesauger für feinen Aluminiumstaub.
Grenzregel — wann Diamant nicht verwendet werden sollte
Diamant ist das härteste Schleifmittel und die richtige Wahl für harte, spröde, Nichteisen-Materialien wie Hartmetall, Keramik, Glas, Silizium, Saphir, Ferrit, Graphit und Verbundwerkstoffe. Es darf nicht für Eisenmetalle verwendet werden – Stahl, Gusseisen und deren Legierungen –, da der Kohlenstoff im Diamant bei Schleiftemperaturen (etwa über 700 °C / 1300 °F) mit Eisen reagiert. Diese chemische Affinität führt zu schnellem, abnormalem Diamantverschleiß (Graphitisierung) und zerstört die Schleifscheibe. Für Stahl, gehärteten Stahl, Gusseisen und andere Eisenwerkstücke verwenden Sie stattdessen CBN (kubisches Bornitrid).