: +86 15874211461

Pour l'aluminium, commencez par une meule en carbure de silicium à gros grain et structure ouverte, avec arrosage abondant ou un lubrifiant. L'aluminium est tendre et ductile : la meule a tendance à s'encrasser plutôt qu'à s'user. L'alumine convient avec une bonne lubrification ; le diamant s'utilise pour l'aluminium à haute teneur en silicium et les composites à matrice métallique, où l'usure abrasive est sévère.
Pourquoi l'aluminium se comporte différemment
L'aluminium a une faible dureté, une grande ductilité et un point de fusion relativement bas. Au lieu de former des copeaux propres, le matériau peut coller et se souder sur la face de la meule. Une fois la meule chargée, elle cesse de couper, génère de la chaleur et produit une surface rugueuse ou collée. Le problème est généralement la structure de la meule et la lubrification, et non l'abrasif seul.
Sélection de la meule
| Meule | Meilleur pour | Grain / structure | Remarques |
|---|---|---|---|
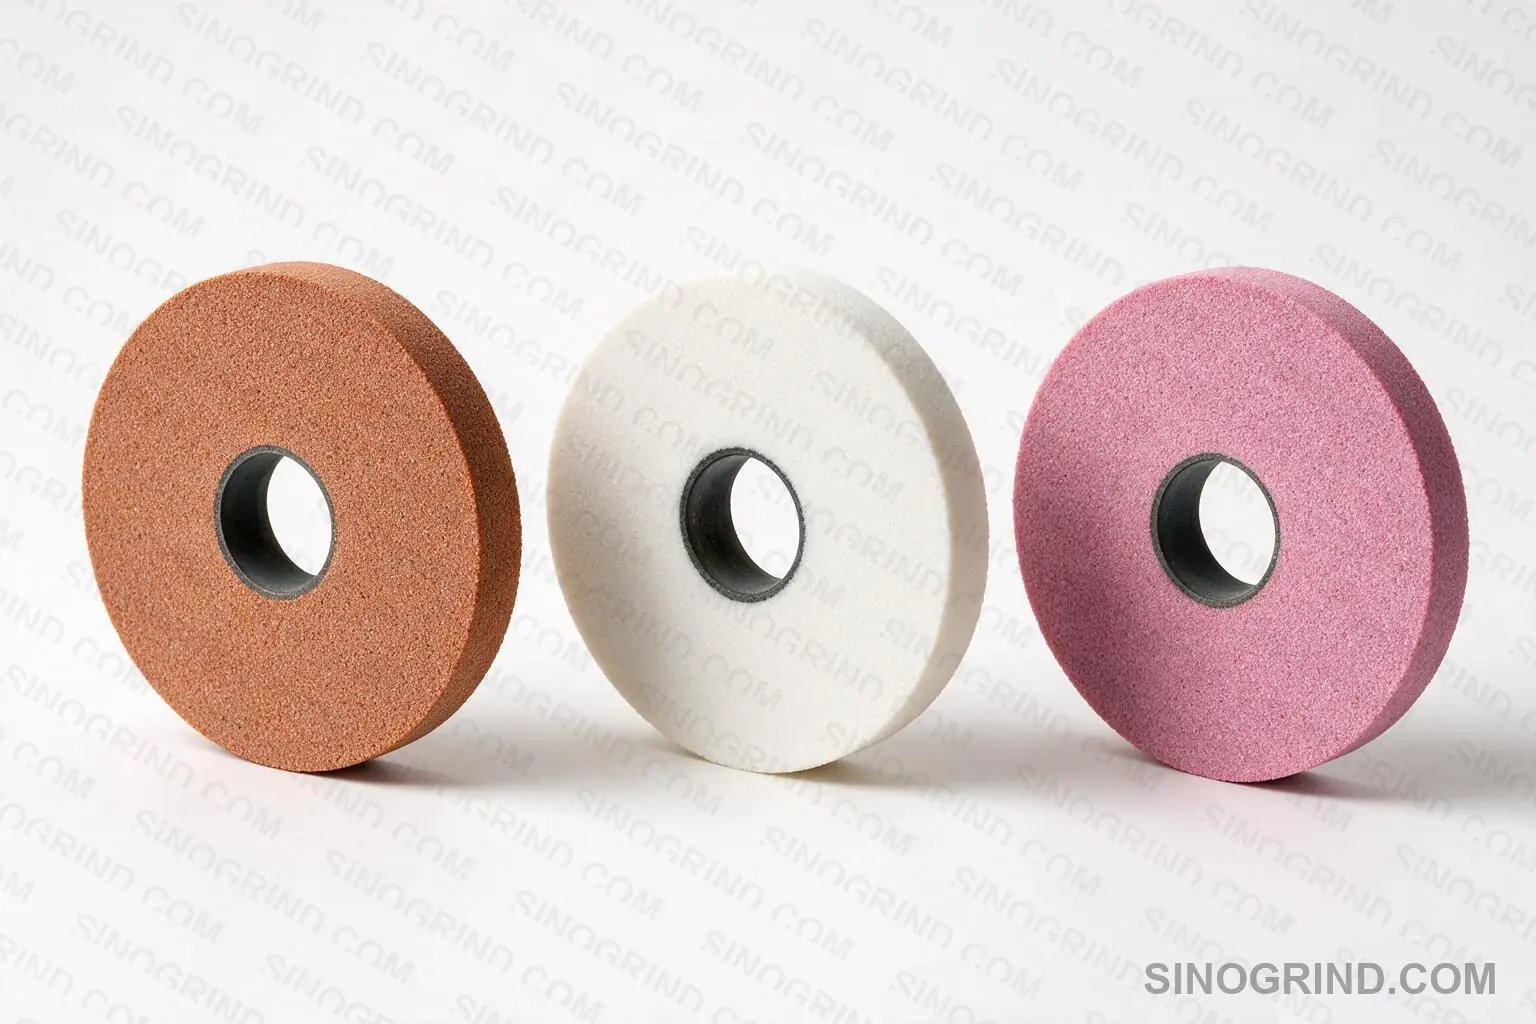
| Silice de carbone (noir/vert) | La plupart des alliages d'aluminium, fonte et laminée | Rasoir (24-60), structure ouverte | Grain aigu, fragile ; bon choix premier |
| Oxyde d'aluminium | Aluminium général avec bonne lubrification | Rasoir, ouvert | Grain robuste ; peut charger sans lubrifiant |
| Diamant | Aluminium à haute teneur en silice, MMC, finition précise | D126–D46, liant résine ou métallique | Utilisez un liquide de refroidissement; évitez le surcharge |
| Étrier abrasif recouvert / clapet | Mélange, arrondi, retrait léger de matière | Coarse | Pas une meule de précision, mais utile pour le finissage |
Utilisez une meule avec une structure ouverte et une porosité suffisante; une meule dense charge rapidement sur l'aluminium.
Grain et structure
Choisissez un grain plus grossier que vous ne le feriez pour l'acier. Une meule grossière ouverte donne au poudroiement un endroit où aller et réduit la pression de contact qui cause la frottage. Pour un fini fin, améliorez la netteté de la meule, le liquide de refroidissement et la rigidité de la machine avant de passer à un grain bien plus fin.
Liquide de refroidissement et lubrification
- Le liquide de refroidissement à flux est préféré pour tout retrait significatif de matière ; il évacue les copeaux et refroidit la coupe.
- Une émulsion à base d'eau avec une bonne lubrification fonctionne pour les aluminium généraux ; l'huile pure est utilisée dans certaines opérations de précision.
- Pour les travaux manuels légers, un bâton lubrifiant ou une brume peut réduire la charge, mais ce n'est pas un substitut pour le refroidissement à flux à hauts taux de retrait.
- Conservez le liquide de refroidissement propre ; les fines d'aluminium et les huiles de roulement accélèrent la charge.
Vitesse de la meule et alimentation
Faites tourner à une vitesse de surface modérée et évitez une profondeur de coupe excessive. Une vitesse élevée augmente la température et encourage la dispersion. Une meule aiguisée, une vitesse modérée et un débit adéquat sont plus efficaces que de simplement ralentir. Pour les meules diamant sur aluminium à haute teneur en silicium, utilisez la vitesse recommandée par le fabricant de la meule et un débit généreux de liquide de refroidissement.
Dressage
Dressez souvent pour garder la meule ouverte et aiguisée. Une meule chargée peut parfois être nettoyée avec un bâton de dressage, mais si la charge revient rapidement, changez la structure de la meule ou le liquide de refroidissement plutôt que de dresser plus souvent. Consultez la guide de dressage de la meule diamant pour les meules diamant.
Erreurs courantes
- Utilisation d'une meule dure et dense destinée à l'acier ; elle charge presque immédiatement.
- Rectifier sans extraction ni lubrifiant.
- Utiliser un grain trop fin pour résoudre un problème d'achèvement causé par un chargement.
- Faire tourner la pièce trop vite et la surchauffer.
- Laisser s'accumuler les fines d'aluminium dans le liquide de refroidissement.
Sécurité : poussière d'aluminium
La poussière d'aluminium est combustible. Utiliser une collecte humide ou un système d'extraction de poussière correctement évalué, raccorder le matériel au sol et garder la zone de travail propre. N'utiliser pas une aspiratrice de magasin standard pour la poussière d'aluminium fine.
Limite d'utilisation — quand ne pas utiliser le diamant
Le diamant est l'abrasif le plus dur et le bon choix pour les matériaux durs, fragiles et non ferreux tels que le carbure cémenté, la céramique, le verre, le silicium, le saphir, la ferrite, le graphite et les composites. Il ne doit pas être utilisé sur les métaux ferreux — acier, fonte et leurs alliages — car le carbone du diamant réagit avec le fer aux températures de rectification (au-dessus d'environ 700 °C / 1300 °F). Cette affinité chimique provoque une usure rapide et anormale du diamant (graphitisation) et détruit la meule. Pour l'acier, l'acier trempé, la fonte et les autres pièces en matériau ferreux, utilisez plutôt le CBN (nitrure de bore cubique).