: +86 15874211461

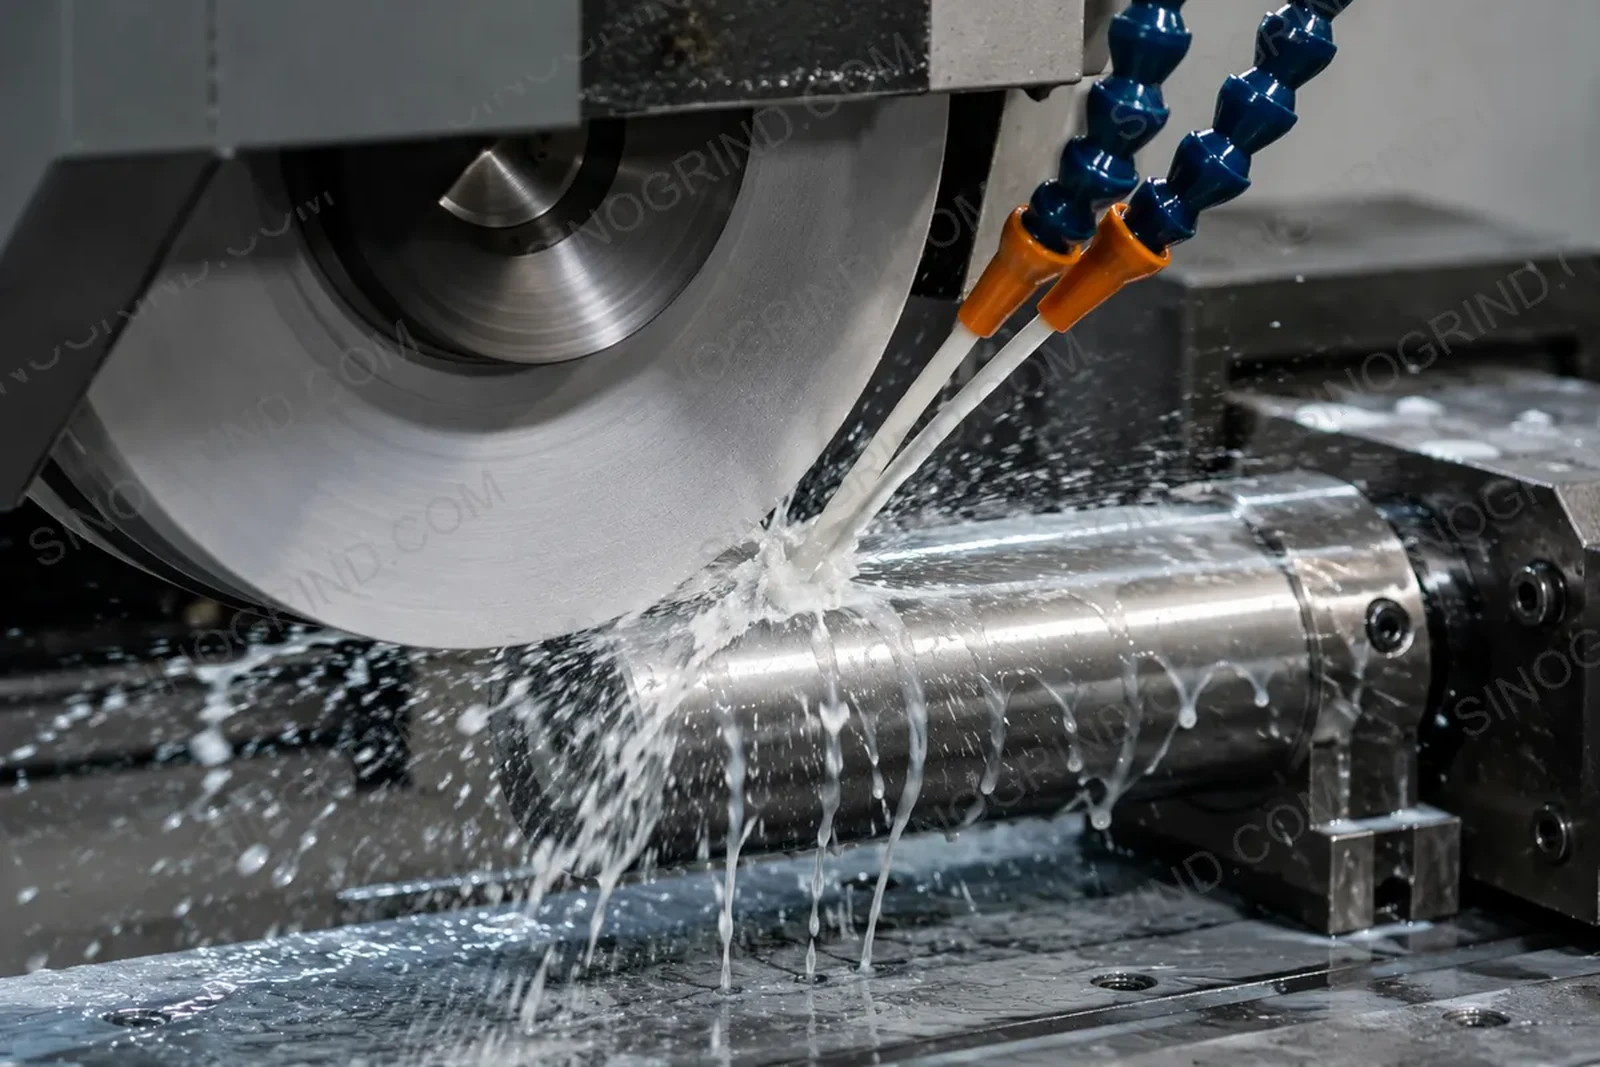
Utilisez la rectification humide lorsque la chaleur, l'état de surface, la durée de vie de la meule ou l'évacuation des copeaux comptent : acier trempé, CBN, liant vitrifié, fort enlèvement de matière et tolérances serrées. La rectification à sec peut convenir pour une finition légère avec des meules diamant à liant résine, certains composites et les cas où le liquide contaminerait la pièce — mais uniquement avec extraction de poussière, profondeur de passe modérée et contrôle de la température.
Ce que fait vraiment le liquide de refroidissement
Le liquide de refroidissement n'est pas uniquement pour refroidir. Il exécute quatre tâches à la zone de contact :
- Enlève la chaleur de la meule et de la pièce de travail pour prévenir la brûlure, les fissures et la trempe.
- Enlève le copeau pour qu'il ne reentre pas dans la coupe et ne gratte pas la surface.
- Lubrifie l'interface copeau/liant, réduisant la friction et le recul de la meule.
- Maintient la surface de la meule propre, réduisant la charge et le glissement.
L'humide vs sec au premier coup d'œil
| Facteur | Rectification humide | Rectification sèche |
|---|---|---|
| Contrôle de la chaleur | Très bon avec un flux correct et une mise en place appropriée | Limité ; repose sur une profondeur de coupe faible et sur l'extraction d'air et de poussière |
| État de surface | Généralement meilleur et plus cohérent | Peut être bon sur des passages légers ; risque de brûlure et de dégâts thermiques |
| Durée de vie de la meule | Plus longue pour le CBN, liant vitrifié et liant métallique | Plus courte où les dégâts thermiques endommagent le liant ou le grain |
| Élimination des copeaux | Évacue les copeaux | Exige une aspiration/vide et un nettoyage fréquent |
| Tolérance | Meilleure stabilité thermique | La croissance de la pièce en raison de la chaleur peut dériver |
| Coût | Liquide de refroidissement, filtration, élimination | Coût de fluide plus bas mais risque et nettoyage plus élevés |
| Meilleure adaptation | Acier, diamant CBN, liant vitrifié, forte TIR, production | Finissage léger, diamant résine, certains composites, pièces sensibles à la contamination |
Lorsque le façonnage humide est le choix le plus sûr
- Les pièces en aciers ferreux : acier, fonte et alliages supra sont sensibles à la brûlure de rectification.
- Les meules CBN et vitrifiées : ces liants et abrasifs fonctionnent le mieux avec un contrôle de la chaleur.
- Taux élevés de retrait de matière ou de coupes profondes : la génération de chaleur augmente rapidement avec la profondeur et la vitesse.
- Tolérance serrée et finissage fin : la croissance thermique et l'usure de la meule nécessitent un contrôle.
- Les productions en série : un liquide de refroidissement constant fait partie d'un processus répétitif.
Lorsque la rectification sèche peut fonctionner
La rectification sèche n'est pas automatiquement incorrecte. Elle peut être pratique pour un finition léger avec une meule diamant liée à la résine, pour certaines pièces composites ou revêtues où un fluide est indésirable, et dans les ateliers où la gestion du liquide de refroidissement n'est pas disponible. Les conditions sont strictes : profondeur de coupe faible, vitesse de meule modérée, meule aiguisée, bonne extraction de poussière et un processus qui s'arrête avant que la pièce ne surchauffe.
Ne jamais utiliser la rectification sèche comme raccourci pour un processus qui brûle déjà. La brûlure est un signe que l'apport de chaleur dépasse la suppression ; réduire la profondeur de coupe, augmenter l'avance ou ajouter un liquide de refroidissement.
Type et livraison du liquide de refroidissement
| Liquide de refroidissement | Utilisation typique | Remarques |
|---|---|---|
| Émulsion à base d'eau | La plupart des rectifications de fer, CBN, liant vitrifié | Bon refroidissement ; contrôler la concentration et la croissance bactérienne |
| Huile nette | La rectification, un peu de précision et le travail de carbure | Une bonne lubrification et une protection contre la rouille ; il faut gérer le feu et la brouille |
| Synthétique / semi-synthétique | Rectification générale | Plus propre et plus stable ; vérifiez la lubrification pour des coupes lourdes |
| Brouille / MQL | Finissage léger, zones difficiles à inonder | Flux faible ; ne pas substituer la refroidissement par inondation à haute MRR |
| Air / extraction de poussière | Rectification sèche | Supprime la poussière et les copeaux ; ne retire pas la chaleur de la zone de contact. |
L'écoulement compte autant que la chimie. Dirigez la buse vers la zone de contact, pas vers le sommet de la meule, et utilisez un débit suffisant pour couvrir la pleine arc de contact. Un erreur courante est un grand réservoir avec une pompe faible et une buse qui manque le coup.
Diagnostic de panne
| Symptôme | Cause probable | Action |
|---|---|---|
| Brûlure ou discoloration | Pas assez de liquide de refroidissement, coupe trop profonde, meule usée | Augmenter le débit, réduire la profondeur, dresser la meule |
| Charge | Oeuvre en aluminium, mauvaise filtration, mauvais liquide de refroidissement | Améliorez la filtration, ajustez le liquide de refroidissement, ouvrez la structure de la meule |
| Broutement | Défaut d'équilibrage de la meule, mauvaise fixation, coupe interrompue | Équilibrez et rectifiez la meule, améliorez la rigidité |
| Dureté excessive de la meule | Choix de liant/grain incorrect, vitesse excessive, incompatibilité chimique | Vérifiez la spécification et la vitesse ; utilisez CBN pour l'acier |
| Mousse / mauvaise sédimentation | Concentration ou contamination du liquide de refroidissement | Vérifiez la concentration, éliminez l'huile de rejet, remplacez si dégradé |
Sécurité
Le sciage sec d'aluminium, de magnésium, de titane et de quelques composites crée des poussières combustibles. Utilisez une collecte humide, un équipement à terre et une entretien du local ; ne vous fiez pas à un aspirateur de atelier seul.
Limite d'utilisation — quand ne pas utiliser le diamant
Le diamant est l'abrasif le plus dur et le bon choix pour les matériaux durs, fragiles et non ferreux tels que le carbure cémenté, la céramique, le verre, le silicium, le saphir, la ferrite, le graphite et les composites. Il ne doit pas être utilisé sur les métaux ferreux — acier, fonte et leurs alliages — car le carbone du diamant réagit avec le fer aux températures de rectification (au-dessus d'environ 700 °C / 1300 °F). Cette affinité chimique provoque une usure rapide et anormale du diamant (graphitisation) et détruit la meule. Pour l'acier, l'acier trempé, la fonte et les autres pièces en matériau ferreux, utilisez plutôt le CBN (nitrure de bore cubique).