: +86 15874211461

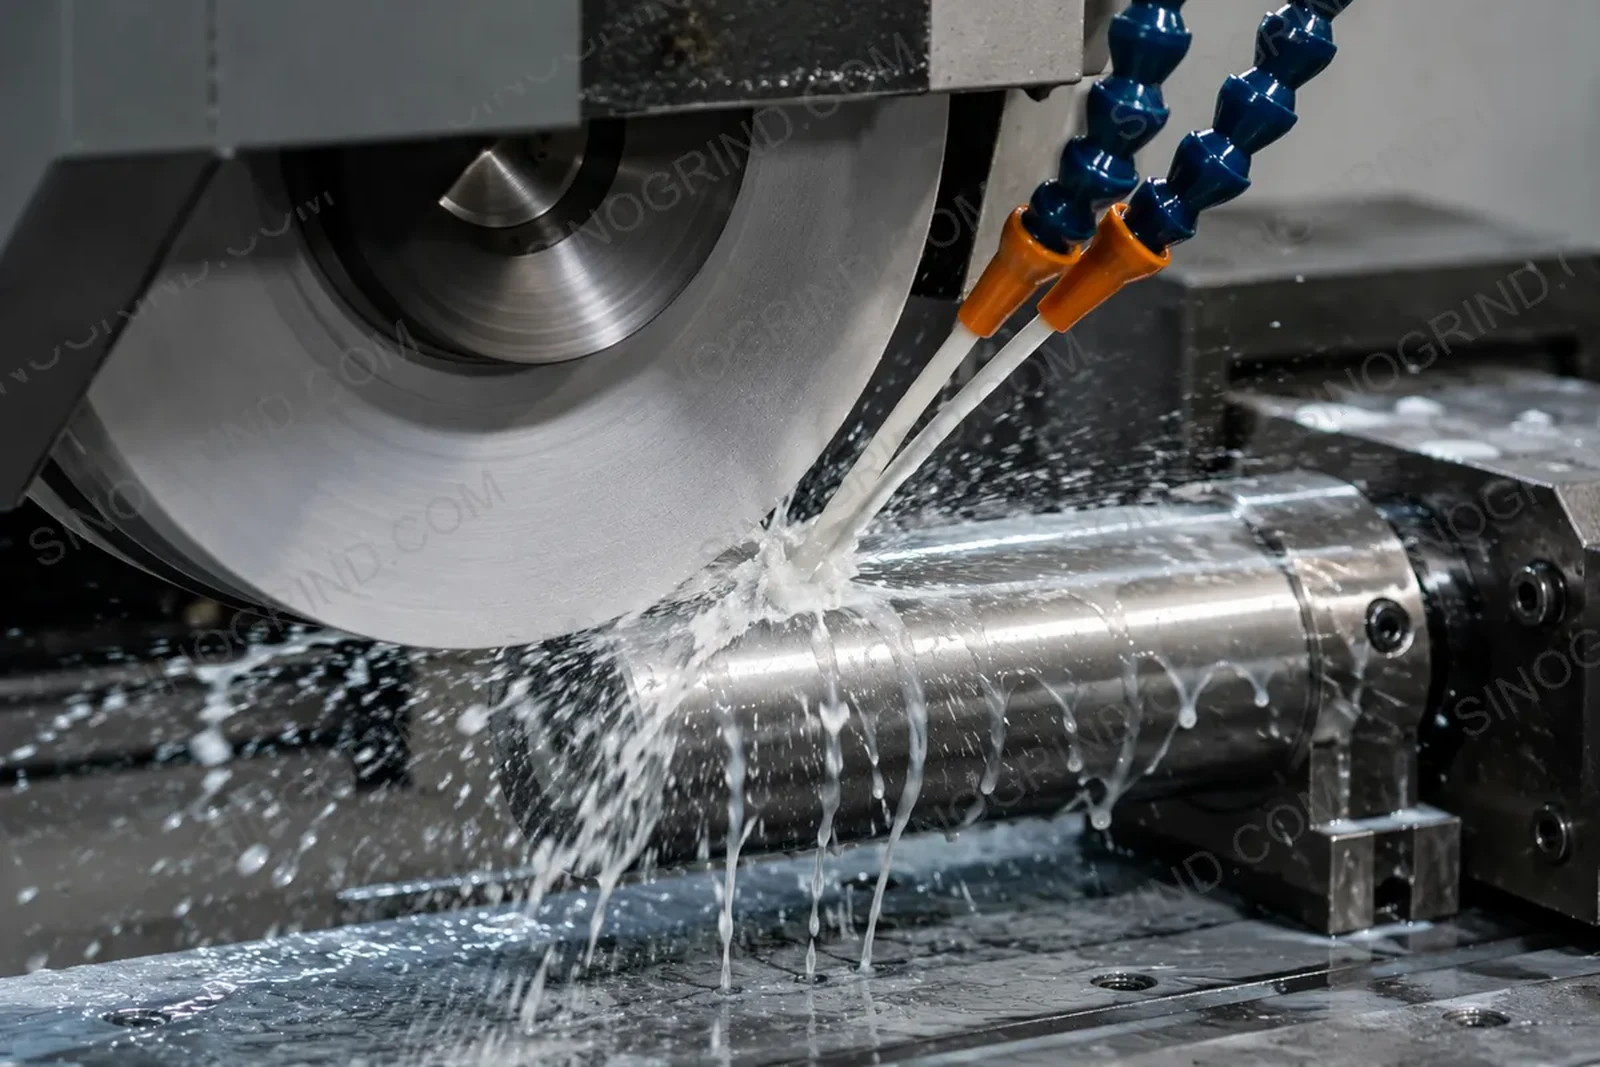
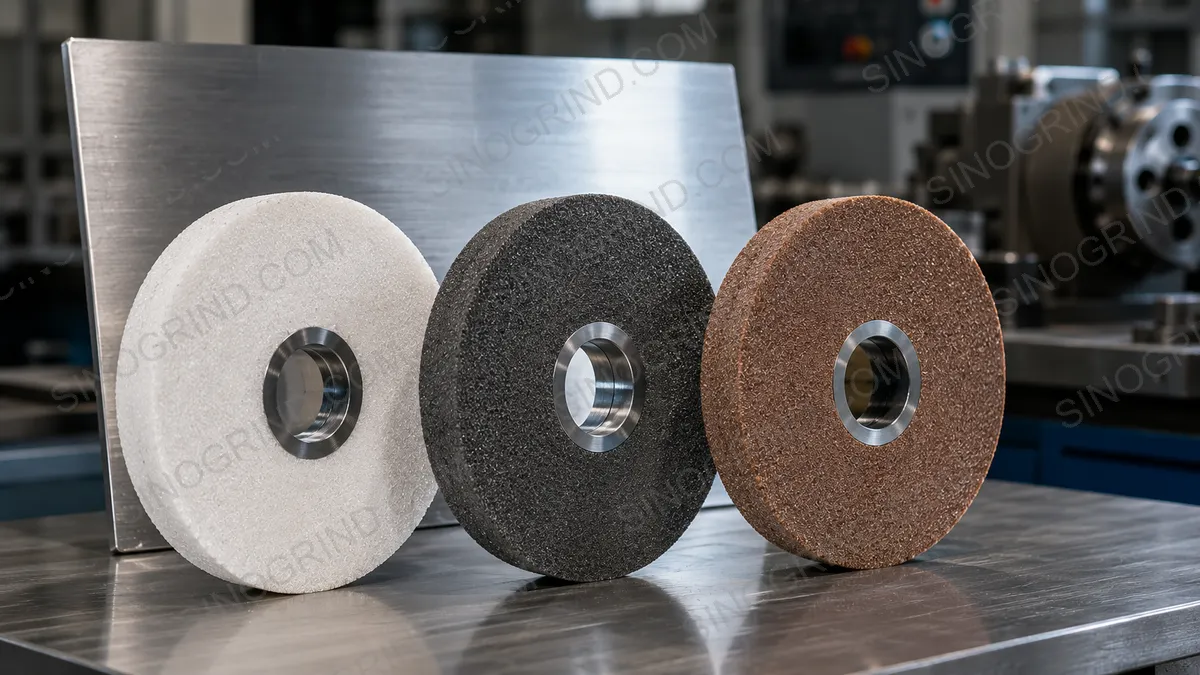
Применяйте мокрое шлифование, когда важны температура, чистота поверхности, стойкость круга или отвод стружки: закалённая сталь, CBN, керамическая связка, большой съём материала и жёсткие допуски. Сухое шлифование допустимо для лёгкой отделки алмазными кругами на смоляной связке, некоторых композитов и случаев, когда СОЖ загрязнила бы деталь, но только с отсосом пыли, умеренной глубиной резания и контролем температуры.
Что на самом деле делает СОЖ
СОЖ не только охлаждает. Она выполняет четыре задачи в зоне контакта:
- Удаляет тепло от круга и детали для предотвращения прижога, трещин и закалки.
- Очищает стружку, чтобы она не возвращалась в разрез и не оставляла царапин на поверхности.
- Смазывает интерфейс стружки/связки, уменьшает трение и износ круга.
- Кладет круговую поверхность, уменьшая загрузку и глянцевание.
Влажный против сухой взгляд
| Фактор | Влажная шлифовка | Сухая шлифовка |
|---|---|---|
| Контроль температуры | Отлично с правильным потоком и местом установки | Ограничено; зависит от низкой глубины резания и вытягивания воздуха/пыли |
| Шероховатость поверхности | Обычно лучше и более постоянная | Может быть хорошей на легких проходах; риск прижога и теплового повреждения |
| Стойкость круга | Дольше для CBN, керамической и металлической связки | Кратковременнее где тепловой ущерб связке или зерну |
| Удаление стружки | Утилает стружку | Требует вакуумной/вытяжной системы и часто требует очистки |
| Точность | Лучшая термическая стабильность | Рост детали из-за тепла может сдвигаться |
| Стоимость | СОЖ, фильтрация, утилизация | Снижение затрат на жидкость, но повышение риска и чистки |
| Лучшее соответствие | Закаленная сталь, алмазный шлифовальный круг CBN, керамическая связка, высокая скорость удаления материала, производство | Легкая шлифовка, алмазный шлифовальный круг смоляной связки, некоторые композиционные материалы, чувствительные к загрязнениям детали |
Когда выбор мокрой шлифовки безопаснее
- Ферросплавные заготовки: сталь, чугун и сверхлегированные сплавы чувствительны к прижогу.
- Алмазный шлифовальный круг CBN и шлифовальный круг керамической связки: эти связки и абразивы лучше всего справляются с контролируемой тепловой нагрузкой.
- Высокие скорости удаления материала или глубокие вырезы: скорость генерации тепла быстро возрастает с глубиной и скоростью вращения.
- Тугие толерансы и тонкий финиш: термическая усадка и износ шлифовального круга требуют контроля.
- Производственные циклы: постоянное использование СОЖ является частью повторяемого процесса.
Когда сухой шлифовальный процесс может работать
Сухое шлифование не обязательно неправильно. Это может быть практично для легкого шлифования алмазным шлифовальным кругом со смоляной связкой, для некоторых композитных или покрытых деталей, где жидкость нежелательна, и в мастерских, где управление СОЖ не доступно. Условия строгие: низкая глубина резания, средняя скорость шлифовального круга, острые края, хорошая вытяжка пыли и процесс, останавливающийся до overheats детали.
Никогда не используйте сухое шлифование как замену процессу, который уже горит. Прижог означает, что тепловложение превышает съём материала; снизьте глубину резания, увеличьте подачу или добавьте СОЖ.
Тип и доставка СОЖ
| СОЖ | Обычное применение | Примечания |
|---|---|---|
| Водная эмульсия | Большинство стальных шлифования, CBN, керамическая связка | Хорошая охлаждение; контролируйте концентрацию и рост бактерий |
| Чистое масло | Хонинг, некоторые точные и твердосплавные работы | Хорошая смазка и защита от коррозии; требуется управление огнем и распылом |
| Синтетическая / полусинтетическая | Общая шлифовка | Более чистый и стабильный; проверьте смазываемость для тяжелых отрезков |
| Распыление / MQL | Легкая финишная шлифовка, сложные зоны, трудные для заливки | Низкая скорость; не замена для заливной смазки при высоких ММР |
| Воздух / вытяжка пыли | Сухая шлифовка | Удаляет пыль и осколки; не удаляет тепло из зоны контакта |
Скорость потока так же важна, как и химия. Направляйте сопло на зону контакта, а не на верхнюю часть круга, и обеспечьте достаточную скорость потока, чтобы покрыть всю дугу контакта. Обычная ошибка — большой бак со слабым насосом и соплом, которое не достигает реза.
Выявление неполадок
| Симптом | Вероятная причина | Действие |
|---|---|---|
| Прижог или окисление | Мало СОЖ, слишком глубокий рез, тупой круг | Увеличьте поток, уменьшите глубину реза, профиляйте круг |
| Загрузка | Мягкий деталь, плохая фильтрация, неправильное СОЖ | Улучшить фильтрацию, настроить СОЖ, открыть структуру шлифовального круга |
| Дрожание | Некачественная балансировка круга, плохая поддержка, прерывистый процесс | Проверьте балансировку и профилируйте круг, улучшите жесткость |
| Быстрое изнашивание шлифовального круга | Неправильная связка/зерно, чрезмерная скорость, несовпадение химических свойств | Проверьте спецификацию и скорость; используйте CBN для стали |
| Пена/плохое осаждение | Концентрация или загрязнение СОЖ | Проверьте концентрацию, удалите грязную нефть, замените, если загрязнено |
Безопасность
Сухое шлифование алюминия, магния, титана и некоторых композиционных материалов создает воспламеняющуюся пыль. Используйте мокрую сборку, заземленное оборудование и уборку; не полагайтесь на один пылесос.
Границы применимости — когда не используют алмаз
Алмаз — самый твёрдый абразив, и он подходит для твёрдых, хрупких, не содержащих железа материалов: твёрдого сплава, керамики, стекла, кремния, сапфира, феррита, графита и композитов. Его нельзя применять для чёрных металлов — стали, чугуна и их сплавов, — поскольку углерод алмаза реагирует с железом при температурах шлифования (примерно выше 700 °C / 1300 °F). Это химическое сродство вызывает быстрое аномальное изнашивание алмаза (графитизацию) и разрушает круг. Для стали, закалённой стали, чугуна и других заготовок из чёрных металлов используйте вместо него CBN (кубический нитрид бора).