: +86 15874211461

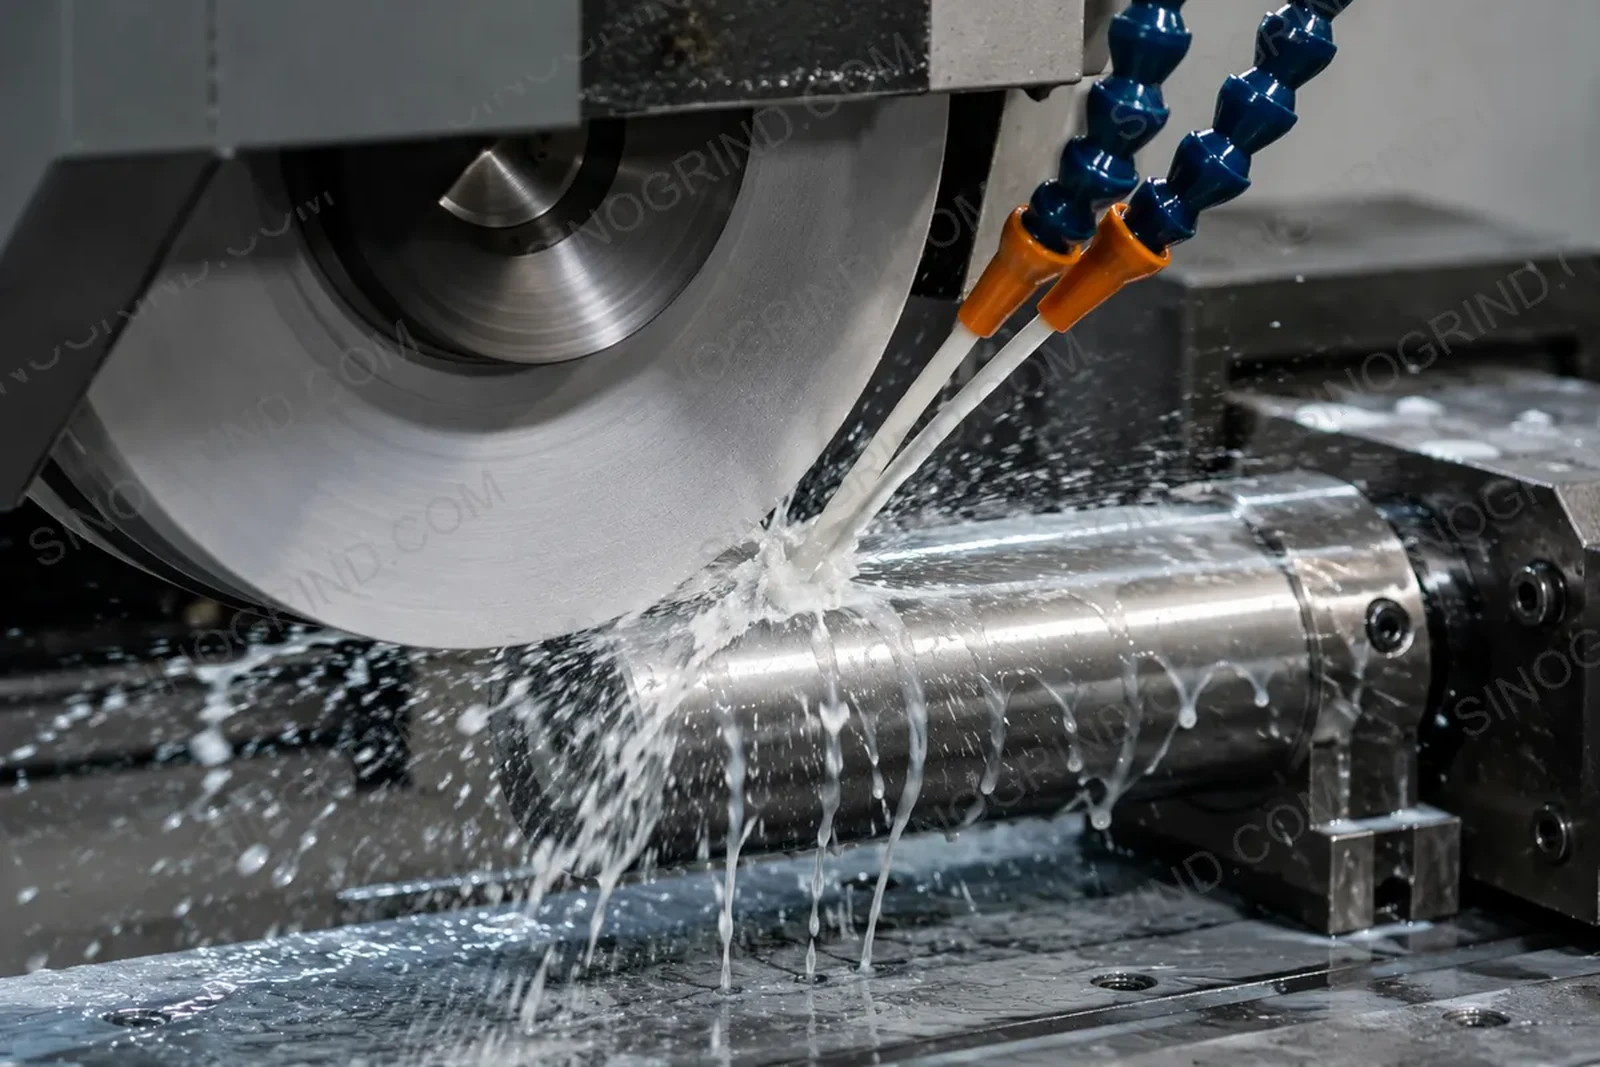
Stosuj szlifowanie na mokro, gdy liczą się ciepło, jakość powierzchni, trwałość ściernicy lub usuwanie wiórów: stal hartowana, CBN, spoiwo ceramiczne, duży ubytek materiału i ciasne tolerancje. Szlifowanie na sucho może być dopuszczalne przy lekkim wykańczaniu ściernicami diamentowymi na spoiwie żywicznym, niektórych kompozytach i tam, gdzie chłodziwo zanieczyściłoby przedmiot — ale tylko z odsysaniem pyłu, ostrożną głębokością skrawania i kontrolą temperatury.
Co naprawdę robi chłodziwo
Chłodziwo nie jest tylko chłodziwem. Wykonuje cztery zadania w strefie kontaktu:
- Usuwa ciepło z ściernicy i wyrobu, aby zapobiec przypaleniu, pękaniu i hartowaniu.
- Wyrzuca obrzęki, aby nie powróciły do kroju i nie zaczerpnęły powierzchni.
- Smoothes powierzchnię odpadów/współczynnika, redukując tarcie i zużycie ściernicy.
- Czyszcza powierzchnię ściernicy, redukując obciążenie i szkliwozmywanie.
Wet vs suchy w przybliżeniu
| Faktor | Ściernica wodna | Ściernica sucha |
|---|---|---|
| Kontrola ciepła | Doskonałe przy poprawnym przepływie i umiejscowieniu | Limitowane; polega na niskiej głębokości cięcia i wydajności powietrza/powietrza i pyłu |
| Chropowatość powierzchni | Zwykle lepsza i bardziej zgodna | Może być dobra w lekkich przejściach; ryzyko przypalenia i uszkodzenia cieplnego |
| Trwałość ściernicy | Dłuższa dla CBN, spoiwa ceramiczne i metalowe | Krótsza gdzie ciepło uszkadza spoiwo lub ziarno |
| Usunięcie drobiny | Wypłukuje odkroje | Wymaga wyciągania pyłów i częstego czyszczenia |
| Dopasowanie | Lepsza stabilność cieplna | Wzrost części spowodowany ciepłem może odchylić się |
| Koszt | Chłodziwo, filtracja, odpady | Niska koszt chłodziwa, ale wyższe ryzyko i czyszczenie |
| Najlepsze dopasowanie | Stal, CBN, spoiwo ceramiczne, wysoka szybkość usuwania materiału, produkcja | Lekkie dopasowanie powierzchni, ściernica diamentowa żywiczna, niektóre kompozyty, części wrażliwe na zanieczyszczenia |
Gdy zmywanie jest bezpieczniejszym wyborem
- Przegrzane części żelazowe: stal, żeliwo i nadstopa są wrażliwe na przypalenie podczas obciążenia.
- CBN i spoiwo ceramiczne: te związki i abrazyjne wykonywają najlepiej przy kontrolowanym cieple.
- Wysoka szybkość usuwania materiału lub głębokie cięcia: generacja ciepła rośnie szybko wraz z głębokością i prędkością.
- Tight tolerance i drobna chropowatość powierzchni: zarówno wzrost cieplny, jak i zużycie ściernicy wymagają kontroli.
- Produkcja w cyklu: zawsze stosuj spójne chłodziwo w powtarzalnym procesie.
Kiedy sucha obróbka może działać
Sucha obróbka nie jest automatycznie błędna. Może być praktyczna dla lekkich faz końcowych przy użyciu ściernicy diamentowej z żywicznym spoiwem, dla niektórych kompozytów lub części z powłoką, gdzie płyn jest niepożądany, oraz w warsztatach gdzie zarządzanie chłodziwem nie jest dostępne. Warunki są rygorystyczne: niski głębokość wycięcia, umiarkowana prędkość ściernicy, ostre ściernice, dobre wydobywanie pyłu i proces, który zatrzymuje się przed przegrzaniem części.
Nigdy nie stosuj suchej obróbki jako skrótu dla procesu, który już przypala. Przypalenie jest znakiem, że wprowadzona temperatura przekracza usunięcie; zmniejsz głębokość skrawania, zwiększ posuw lub dodaj chłodziwo.
Rodzaj i dostawa chłodziwa
| Chłodziwo | Zastosowanie typowe | Uwagi |
|---|---|---|
| Wodna emulsja | Najczęściej feruza, CBN, spoiwo ceramiczne | Dobre chłodzenie; kontroluj koncentrację i wzrost bakterii |
| Czysty olej | Honing, niektóre precyzyjne i prace z węglikami spiekanymi | Dobra smarowalność i ochrona przed rdzą; potrzebne zarządzanie ogniem i mgłą |
| Syntetyczne / półsyntetyczne | Granie ogólne | Czystsze i bardziej stabilne; sprawdź smarowalność dla ciężkich cięć |
| Mgła / MQL | Lekkie końcówki, trudne do zalania strefy | Mała przepływność; nie jest to zamiennikiem chłodzenia zalewowego przy wysokim MRR |
| Powietrze / wydmy | Granie suchym | Usuwa pył i strzępy; nie usuwa ciepła z strefy kontaktu |
Rzeczywistość przepływu jest ważna jak chemia. Celuj w strzępikach w strefie kontaktu, a nie na wierzchu ściernicy, i użyj wystarczającej ilości przepływu do pokrycia pełnego łuku kontaktu. Powszechnym błędem jest duży zbiornik z słabym pompą i strzykawką, która nie trafia w cięcie.
Rozwiązywanie problemów
| Objaw | Przyczyna prawdopodobna | Działanie |
|---|---|---|
| Przypalenie lub zaciemnienie | Brak wystarczającej ilości chłodziwa, zbyt głębokie cięcie, zaczerpniona ściernica | Zwiększ przepływ, zmniejsz głębokość cięcia, obciągaj ściernicę |
| Nadmiar | Miękki materiał roboczy, słaba filtracja, nieprawidłowe chłodziwo | Popraw filtry, dostosuj chłodziwo, otwórz strukturę ściernicy |
| Drgania | Niesymetryczność ściernicy, zły wsparcie, przerwany ciąg | Wyważ i wyprowadź ściernicę, popraw wytrzymałość |
| Szybkie zużycie ściernicy | Złe spoiwo/grit, zbyt duła prędkość, nieprawidłowa chemia | Sprawdź specyfikację i prędkość; użyj CBN do stali |
| Pęcherzyki / zły osad | Koncentracja lub zanieczyszczenie chłodziwa | Sprawdź koncentrację, uszczelniej olej, wymień jeśli jest zniszczony |
Bezpieczeństwo
Suszenie aluminium, magnezu, tytanu i niektórych kompozytów powoduje powstanie pyłów spalnych. Używaj kolektora mokrego, zasilania zazielenionego i czystości w miejscu pracy; nie zależaj tylko od suszarki warsztatowej.
Granica zastosowań — kiedy nie stosować diamentu
Diament jest najtwardszym materiałem ściernym i właściwym wyborem do twardych, kruchych, nieżelaznych materiałów, takich jak węgliki spiekane, ceramika, szkło, krzem, szafir, ferryt, grafit i kompozyty. Nie wolno go stosować do metali żelaznych — stali, żeliwa i ich stopów — ponieważ węgiel zawarty w diamencie reaguje z żelazem w temperaturach szlifowania (około 700 °C / 1300 °F i powyżej). To powinowactwo chemiczne powoduje szybkie, nieprawidłowe zużycie diamentu (grafityzację) i niszczy ściernicę. Do stali, stali hartowanej, żeliwa i innych przedmiotów żelaznych należy zamiast tego stosować CBN (kubiczny azotek boru).