: +86 15874211461

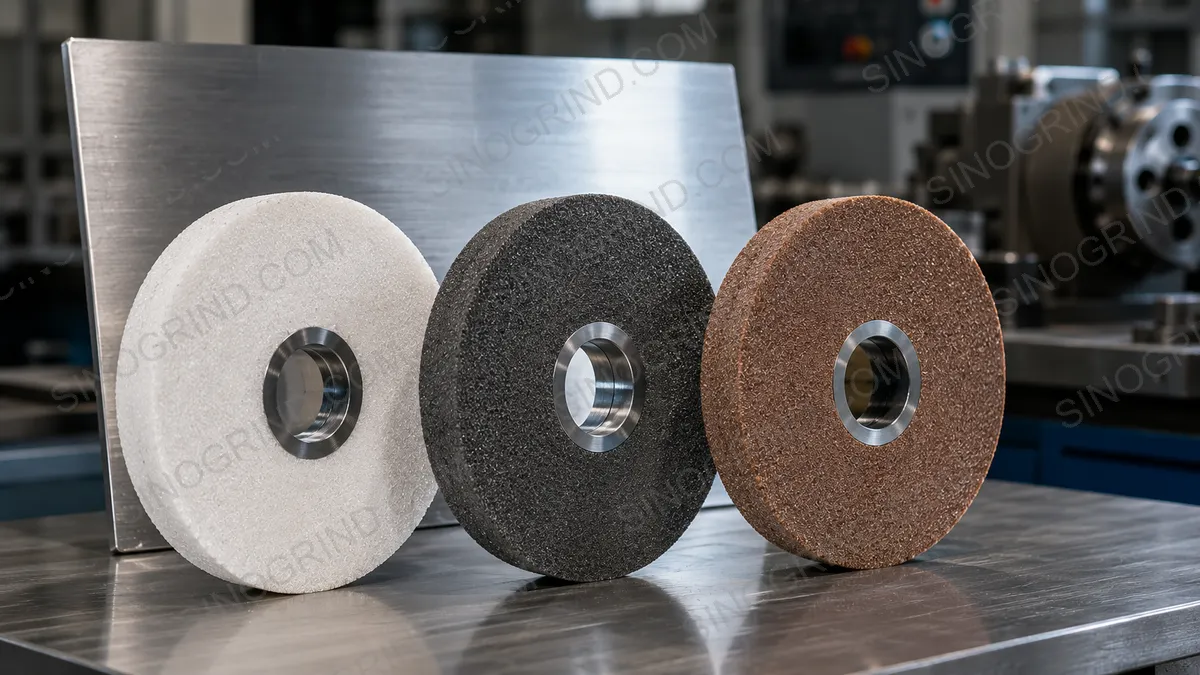
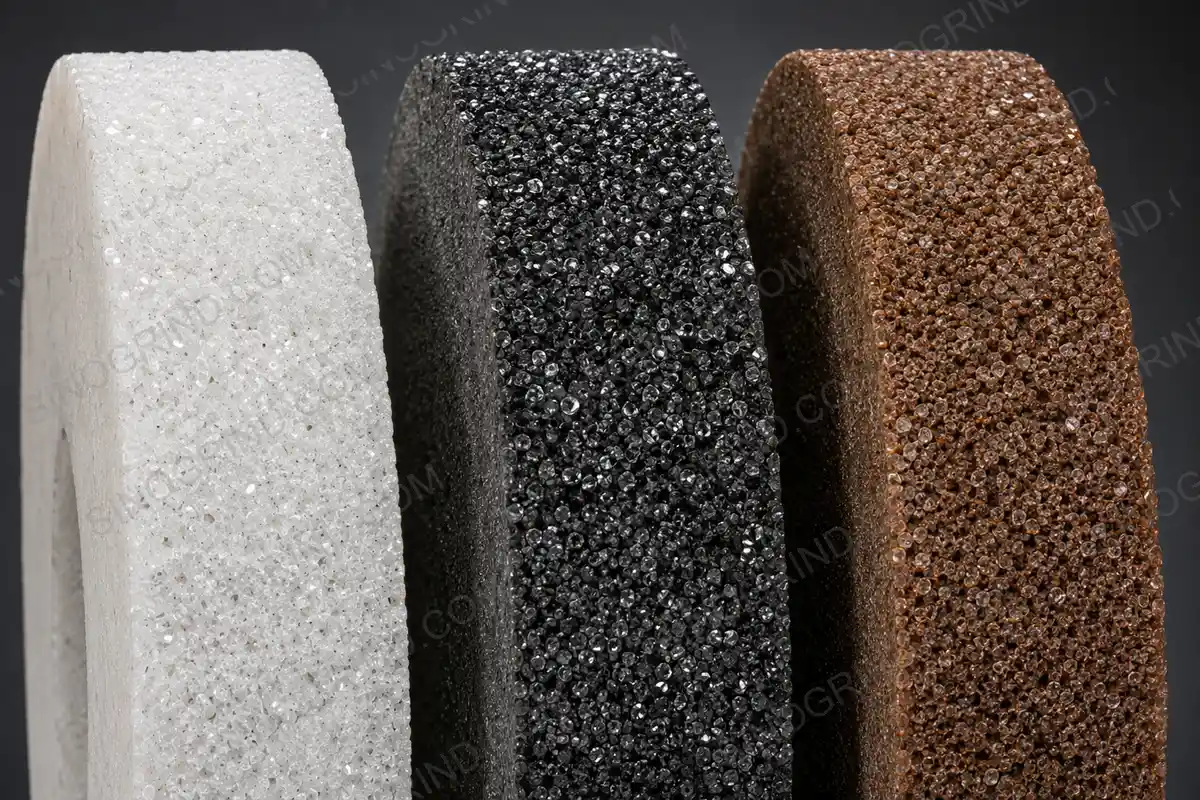
Wybór odpowiedniego kóła szlifującego do stali nierdzewnej jest kluczowy, aby uniknąć uszkodzeń spowodowanych ciepłem, tworzenia twardości powierzchni podczas szlifowania oraz niskiej jakości wykończenia. Najlepszymi opcjami są kola z białym aluminiem oksydowym do zwykłego szlifowania stali nierdzewnej, kola z CBN (korundem cebnicznym) do szlifowania stali nierdzewnej utwardzonej oraz kola z zirkoniem aluminowym do intensywnego usuwania materiału. Ten przewodnik wyjaśnia, które kóło szlifujące do stali nierdzewnej jest najlepsze do realizacji poszczególnych zadań.
Czemu nierdzewna stal jest trudna do szlifowania?
Stal nierdzewna jest wytrzymała, lecz ma niską przepuszczalność cieplną. Ciepło szybko gromadzi się w obszarze szlifowania, co może powodować powstanie zon pod wpływem ciepła, zmiany koloru materiału oraz utwardzenie powierzchni. Dlatego wybrany ściernica do szlifowania musi efektywnie chłodzić się podczas pracy i zachowywać ostrość – niewłaściwy ściernica może uszkodzić powierzchnię materiału oraz skrócić żywotność samego ściernicy.
Najlepszy ściernica do stali nierdzewnej: z aluminiumu.
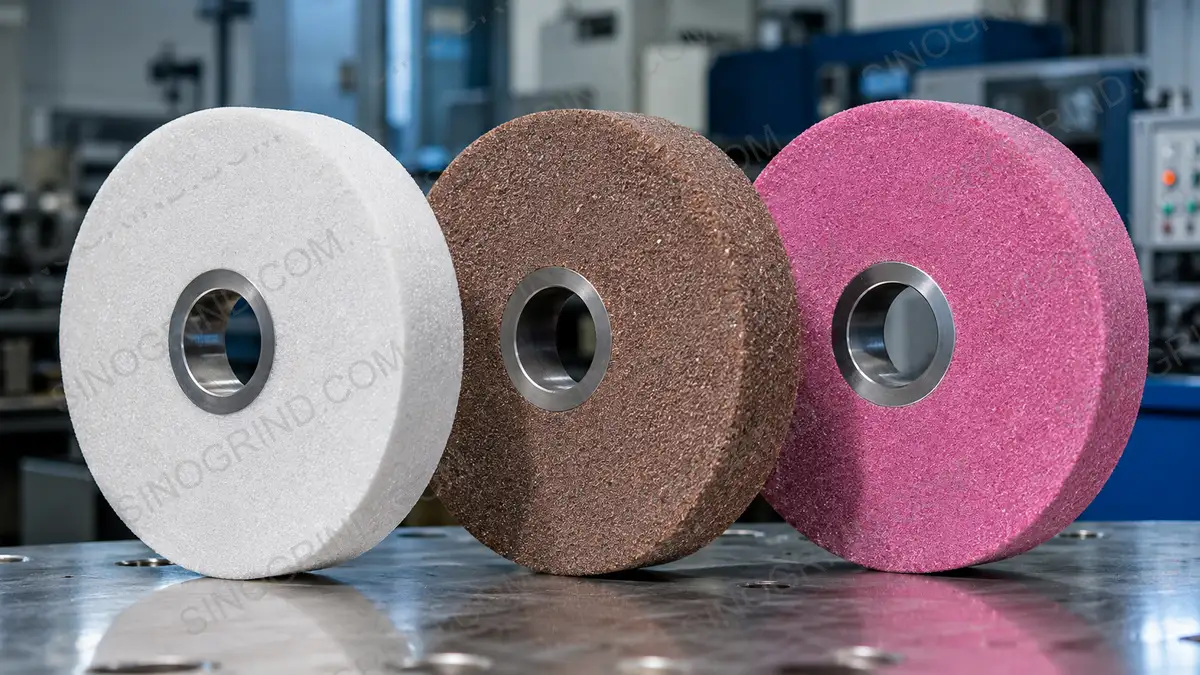
Kółka z białym aluminiowym oksidem (White Aluminium Oxide, WA) są najczęściej wybieranymi narzędziami do szlifowania nierdzewnej stali. Ich ostre, kruchłe zęzła odrywają się, odkrywając nowe krawędzie szlifujące, co pomaga utrzymać kółko w chłodnym stanie i zapobiega przypaleniu materiału. Kółka WA idealnie nadają się do szlifowania powierzchni, ostrzenia narzędzi oraz wykonywania operacji wykończających na nierdzewnej stali.
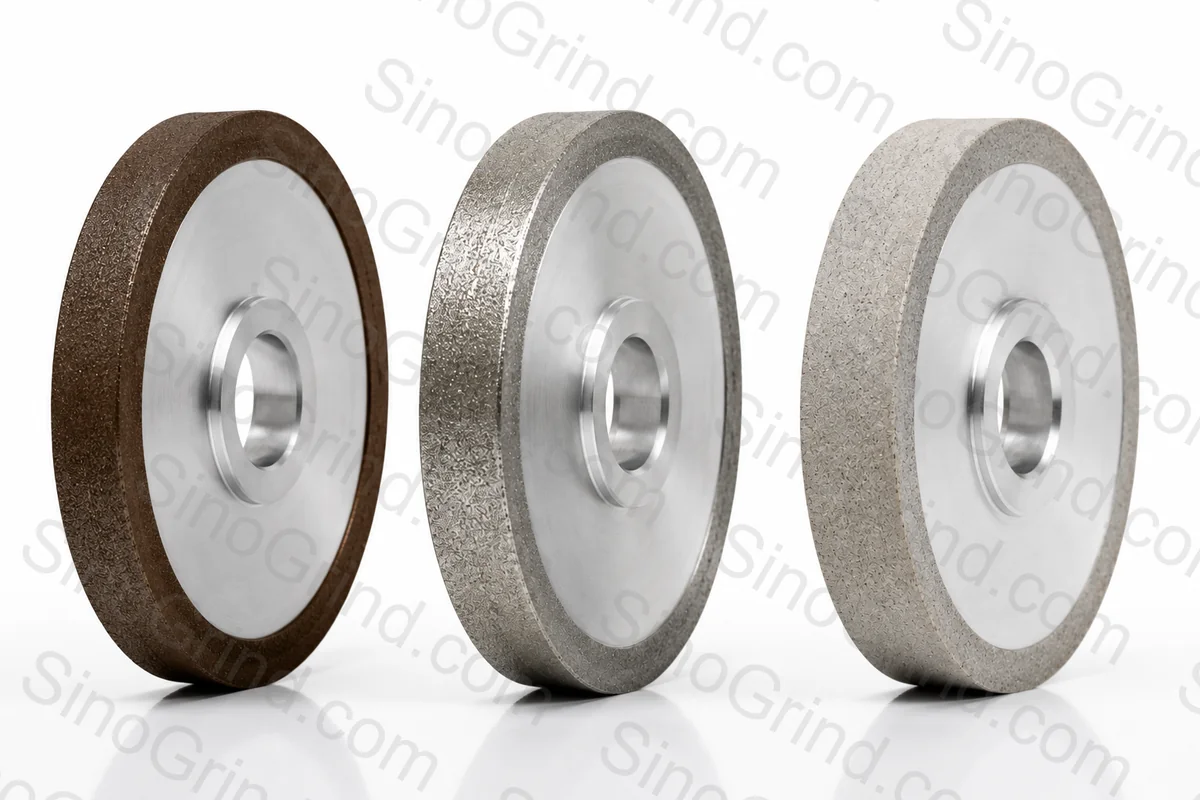
Kółko szlifujące z materiału CBN do szlifowania stali nierdzewnej
Kółka z CBN (cubic boron nitride) są przeznaczone do szlifowania wytrzymałej stali nierdzewnej oraz stali wysokoszlachetnych, przy minimalnym wytworzeniu ciepła i długim okresie eksploatacji. Stanowią najlepszą opcję dla procesów szlifowania wysokiej dokładności, zwłaszcza w przypadku elementów z wytrzymałej stali nierdzewnej, mimo że ich cena jest wyższa w porównaniu z tradycyjnymi kółkami z aluminium oxidu.
Zirconia alumina do skutecznego usuwania dużych ilości materiału
Kółka zirkonowe z aluminią są samozagrzewającymi się i wytrzymałymi w użytkowaniu, co czyni je idealnymi narzędziami do intensywnego szlifowania i usuwania zanieczyszczeń z nierdzewnej stali. Mogą pracować pod dużym naciskiem bez powstania powierzchni szlifowanej w formie „szkła” (tzw. glazingu) i usuwają materiał szybciej niż standardowe kółka z aluminiowym oxidem przy obróbce trudnych stopów nierdzewnych.
Jak wybrać ziarno, rodzaj łącza pomiędzy elementami narzędzia i chłodziwo?
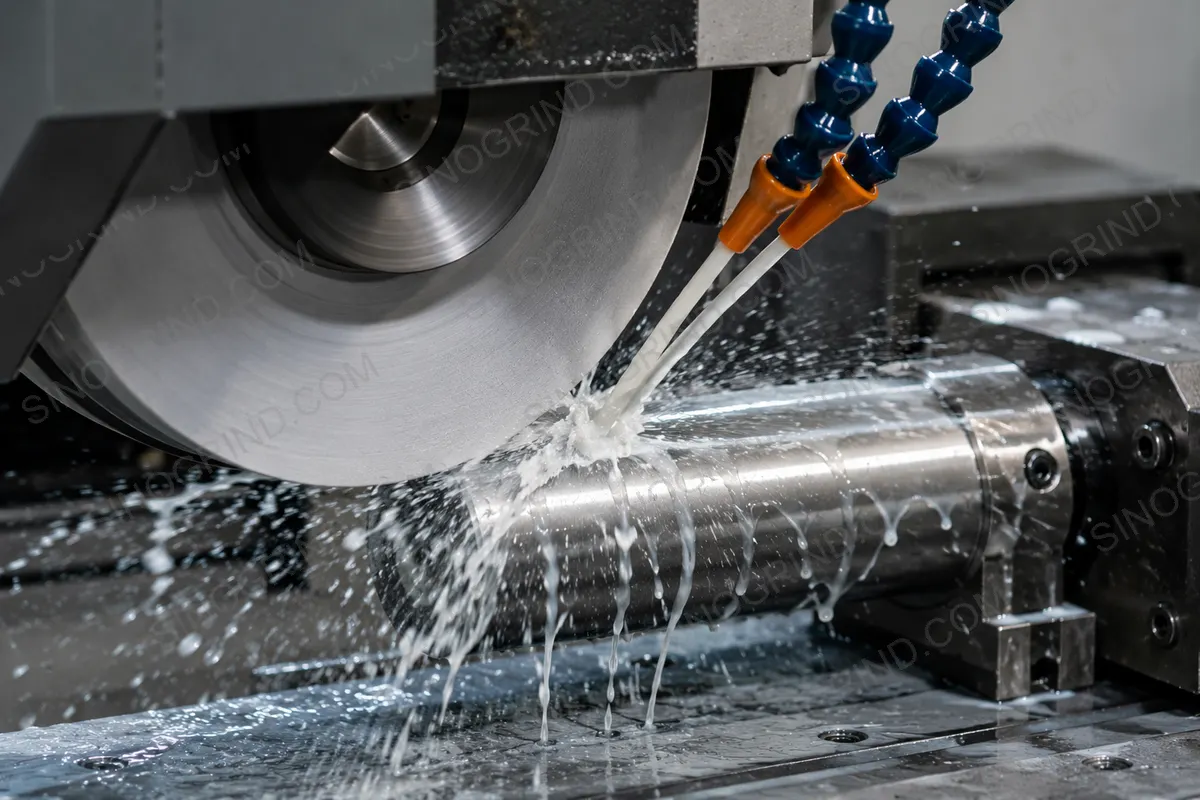
- Wielkość ziaren: Grube ziaren (36#–46#) są przeznaczone do grubego szlifowania i usunięcia większych ilości materiału; średnie ziaren (60#–80#) do standardowych prac szlifujących; delikatne ziaren (100#–180#) do dokładnego wykończenia powierzchni.
- Klasa twardości: należy używać klas twardości od miękkich do średnich (G–L), aby ściernica pozostawała ostra i efektywnie obcinała materiały ze stali nierdzewnej, przy tym z minimalnym zużyciem energii.
- Związek: W przypadku precyzyjnego szlifowania używa się wytwarzany metodą vitryfikacji związek; do prac z cięciem materiałów oraz do pracy w terenie zaleca się związek na bazie żywicy lub gumy.
- Chłodzić: Podczas szlifowania stali nierdzewnej zawsze używaj wystarczającej ilości chłodziwa, aby kontrolować powstający ciepło i zapobiegć utwardzeniu materiału.
- Naprawka i pielęgnowanie kóła szlifującego: Regularnie wykonywaj procedury naprawki kóła za pomocą Diamentowe narzędzia do obciągania, aby zachować jego otwartą strukturę i dobrze sprawiające właściwości szlifowania.
Powszechnie występujące błędy podczas szlifowania stali nierdzewnej
Najczęściej występujące błędy to użycie twardej kółka, które po dłuższym czasie pracy pokrywa się powłoką glazu, obróbka bez zastosowania chłodziwa oraz nadmierny nacisk podczas procesu szlifowania. Kółko pokryte glazurą ściera materiał zamiast go ciąć, co powoduje powstanie ciepła, które utwardza powierzchnię ze stali nierdzewnej. Zawsze używaj kółka ostrego i pozostawaj w spokoju – niech to kółko samo wykona całą pracę.
Jaki ściernica jest najlepszy do Twojego zadań?
Do standardowego szlifowania stali nierdzewnej najlepszym i najekonomiczniejszym rozwiązaniem jest korzystanie z kół szlifowych z białym aluminiumoxidem. W przypadku szlifowania stali nierdzewnej utwardzonej lub wymagającego wysokiej dokładności należy zamiast tego używać kół szlifowych z materiałem CBN (Cobalt-Based Nitride). Jeśli potrzebny jest intensywny, gruby proces szlifowania, zirconia alumina umożliwia najszybsze usunięcie metalu. (ściernica CBN)
Podaj nam materiał obrabianego elementu, jego twardość oraz parametry procesu szlifowania. Nasi inżynierzy zaproponują odpowiedni ściernica do Twoich potrzeb w przypadku obróbki elementów z nierdzewnej stali.