: +86 15874211461

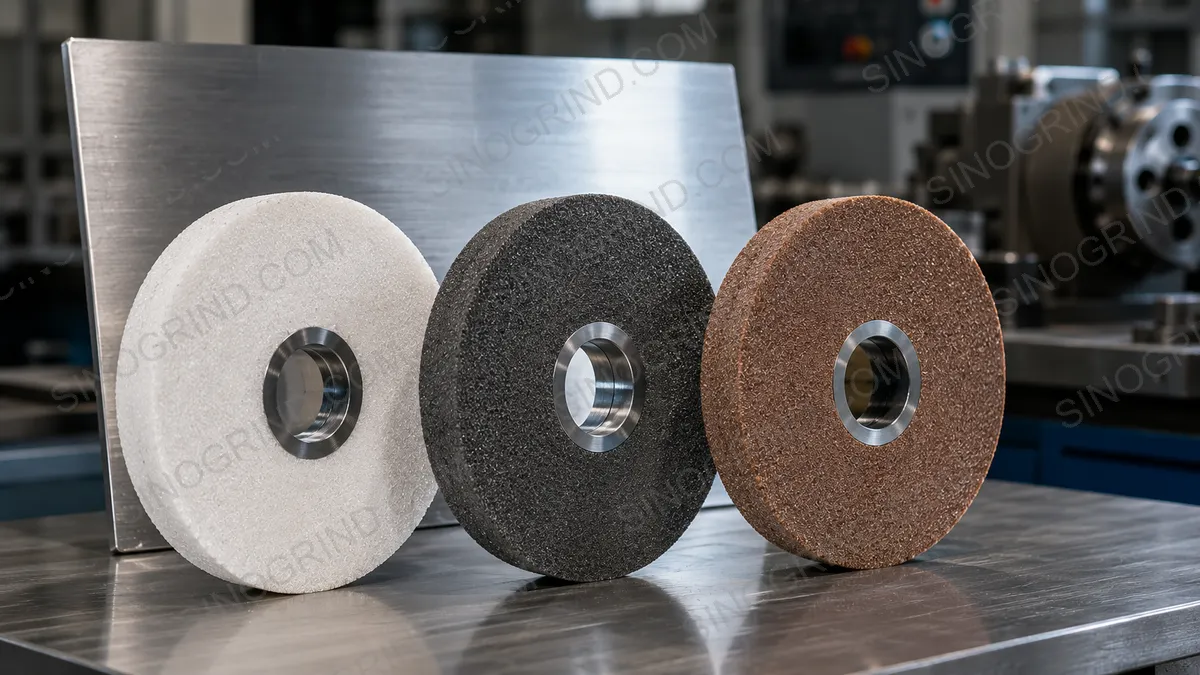
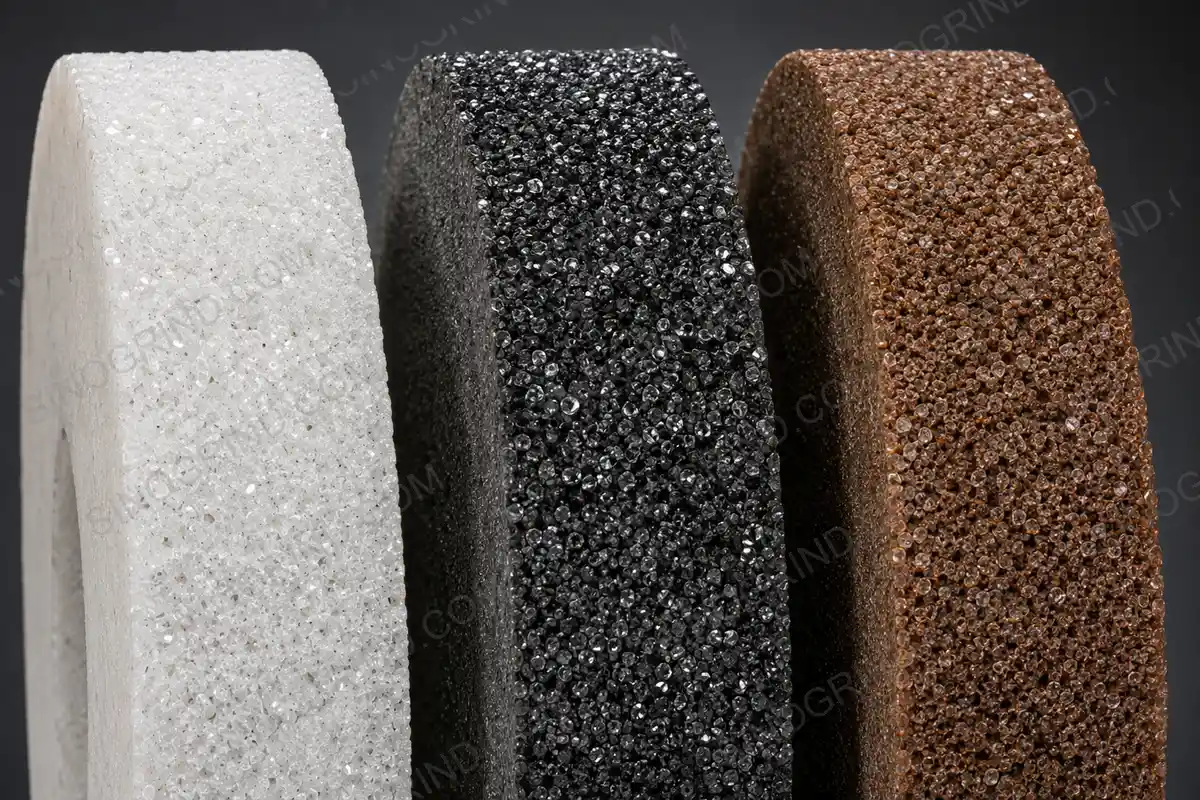
Die richtige Wahl des Schleifscheibe für Edelstahl ist entscheidend, um Wärsschäden, Werkhärten sowie eine schlechte Oberflächenqualität zu vermeiden. Die besten Optionen sind weiße Aluminiumoxid-Schleifwerke für die allgemeine Schleifbearbeitung von Edelstahl, CBN-Schleifwerke für gehärteten Edelstahl sowie für präzise Schleifarbeiten, sowie Zirkonia-Aluminiumoxid-Schleifwerke für die effiziente Entfernung großer Materialmengen. Dieser Leitfaden erklärt, welches Schleifwerk für welche Anwendung am besten geeignet ist.
Warum Edelstahl schwer zu schleifen ist
Edelstahl ist widerstandsfähig, aber auch „klebrig“ in seiner Struktur (d.h. die Oberfläche lässt sich nur schwer bearbeiten), und weist außerdem eine niedrige Wärmeleitfähigkeit auf. Wärme sammelt sich schnell an der Schleifstelle an, was zu Wärmebeeinflussten Zonen, Verfärbungen sowie einer Verhärtung des bearbeiteten Materials führen kann. Aus diesem Grund muss der gewählte Schleifstein kühl arbeiten und seine Schärfe beibehalten – ein falscher Schleifstein beschädigt die Oberfläche des Werkstücks und verkürzt zudem die Lebensdauer des Schleifsteins.
Die beste Schleifscheibe für die Bearbeitung von Edelstahl: Aluminiumoxid
Weiße Aluminiumoxid-Wälze (White Aluminium Oxide, WA) sind die am häufigsten verwendeten Werkzeuge zum Schleifen von Edelstahl. Die scharfen, bröcklichen Körner lösen sich ab und bilden neue Schneidekanten, wodurch die Welle gekühlt bleibt und ein Verbrennen des Materials verhindert wird. WA-Wälze eignen sich ideal für die Oberflächenbearbeitung, das Schleifen von Werkzeugen sowie für Feinbearbeitungsarbeiten an Edelstahl.
CBN-Welle für Edelstahl
CBN-Wälze (aus kubischem Bornitrid) schleifen gehärtetes Edelstahl sowie hochlegiertes Stahl mit minimaler Wärmeentwicklung und einer hervorragenden Lebensdauer der Wälze. Sie sind die beste Wahl für die präzise Schleifbearbeitung von gehärteten Edelstahlkomponenten in großem Maßstab – allerdings sind sie teurer als herkömmliche Aluminiumoxid-Wälze.
Zirkonia-Alumina für die effektive Entfernung großer Materialmengen
Zirkonia-Alumina-Wälze sind selbstschärfend und langlebig, wodurch sie ideal für das schwere, raue Schleifen sowie das Entfernen von Verunreinigungen aus Edelstahl geeignet sind. Sie vertragen hohe Drücke, verformen sich nicht und entfernen das Material schneller als herkömmliche Aluminiumoxid-Wälze bei hartem Edelstahl.
Wie man Körnung, Bindung und Kühlflüssigkeit für Schleifwerkzeuge auswählt
- Körnung: Grobe Körnung (36#–46#) für grobes Schleifen und Materialentfernung; mittlere Körnung (60#–80#) für allgemeine Arbeiten; feine Körnung (100#–180#) für das Feinschleifen.
- Härtegrad: Verwenden Sie weiche bis mittlere Härtegrade (G–L), damit der Schleifkörper scharf bleibt und beim Schleifen von Edelstahl eine kühle Schneideoberfläche erzeugt.
- Verbindungsmaterial: Vitrifiziertes Bindematerial für präzises Schleifen; Harz- oder Gummi-Bindematerial für Abtrenn- und tragbare Anwendungen.
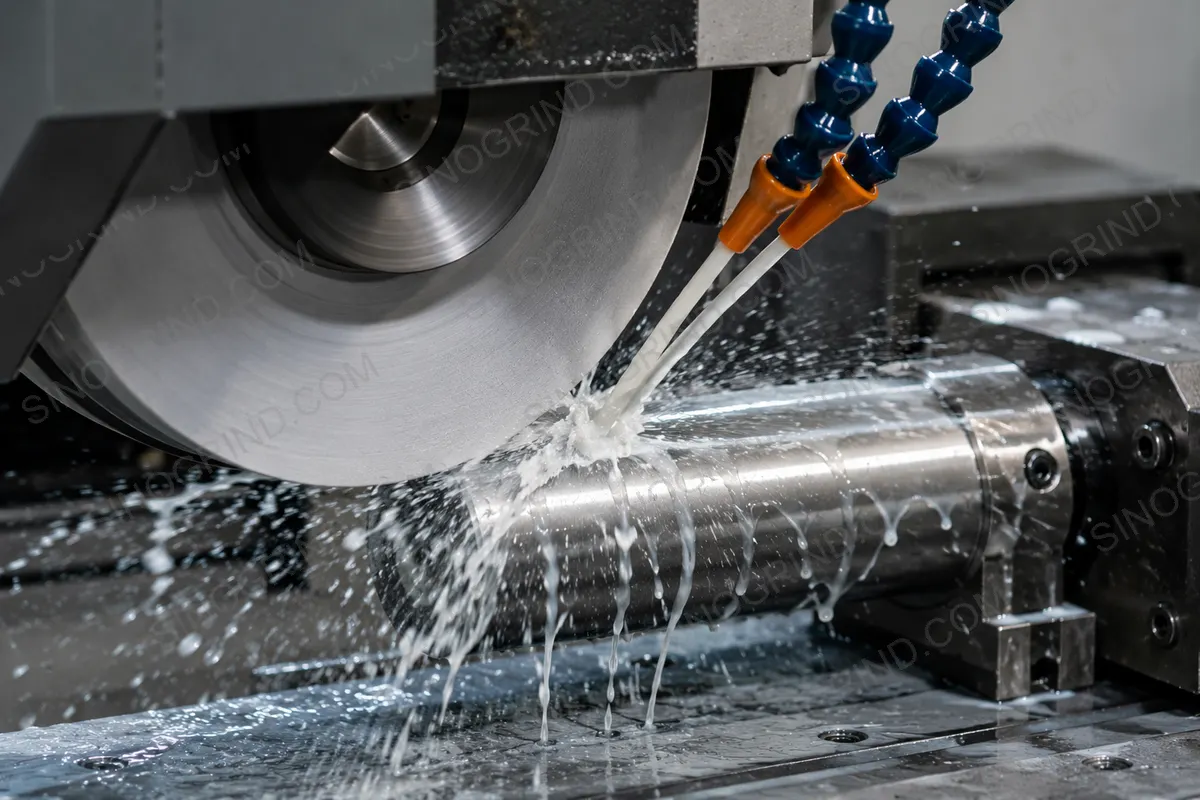
- Kühlflüssigkeit: Beim Schleifen von Edelstahl sollte immer ausreichend Kühlflüssigkeit verwendet werden, um die Wärmeentstehung zu kontrollieren und eine Verhärtung des Werkstoffs zu verhindern.
- Nachschleifen: Schleifen Sie die Schleifkörper regelmäßig mit einem Diamant-Abrichtwerkzeuge, um deren Struktur offen zu halten und die Schneidefähigkeit zu bewahren.
Häufige Fehler beim Schleifen von Edelstahl
Die häufigsten Fehler bei der Verwendung von Schleifwerkzeugen sind: 1. Die Verwendung einer harten Schleifscheibe, die während des Schleifvorgangs eine glänzende Schicht bildet, 2. Das Schleifen ohne Kühlmittel, 3. Ein zu starkes Drücken auf das Werkstück. Eine glänzende Schleifscheibe reibt das Werkstück anstelle dessen, dass sie es tatsächlich schneidet – dadurch entsteht Wärme, die die Oberfläche des Edelstahls härter macht. Achten Sie immer darauf, dass die Schleifscheibe gekühlt wird, verwenden Sie eine scharfe Schleifscheibe und überlassen Sie die Schleifarbeit der Schleifscheibe selbst.
Welches Schleifrad eignet sich am besten für Ihre Anwendung?
Für die allgemeine Schleifbearbeitung von Edelstahl ist eine weiße Schleifscheibe aus Aluminiumoxid die wirtschaftlichste und zuverlässigste Wahl. Für gehärteten Edelstahl oder präzise Schleifarbeiten in großem Umfang sollte man eine Schleifscheibe aus CBN (Kubisches Bornitrid) verwenden. Bei der groben Entfernung von Metallablagerungen entfernt Zirkonia-Alumina das Metall am schnellsten. (CBN-Schleifscheibe)
Teilen Sie uns mit, aus welchem Material Ihr Werkstück besteht, welche Härte es aufweist sowie welche Schleifparameter gelten. Unsere Ingenieure werden Ihnen das geeignete Schleifwerkzeug für Ihre Anwendung mit Edelstahl empfehlen.
Häufig gestellte Fragen
Q: Welche Körnung eignet sich am besten zum Schleifen von Edelstahl?
A: Für Edelstahl werden in der Regel mittlere bis hohe Körnungen wie Aluminiumoxid (#80 bis #220) oder Kubisches Bornitrid (CBN) empfohlen. Diese bieten ein gutes Gleichgewicht zwischen der Materialabtragsrate und der Oberflächenqualität. Feinere Körnungen können für Präzisionsbearbeitungen verwendet werden, sind jedoch für die anfängliche Schleifbearbeitung von Edelstahl weniger effizient.
Q: Welche Schleifkörperzusammensetzung eignet sich am besten für Edelstahl?
A: Keramische Schleifkörper aus Aluminiumoxid sowie aus Kubischem Bornitrid (CBN) sind hervorragende Wahlmöglichkeiten für die Schleifbearbeitung von Edelstahl. Sie weisen eine höhere Härte, Langlebigkeit und Wärmebeständigkeit auf als herkömmliche Schleifkörper. Diese Zusammensetzungen tragen dazu bei, das Werkstück zu schonen und die Lebensdauer der Schleifkörper zu verlängern.
Q: Wie sollte ich meinen Schleifkörper für die Schleifbearbeitung von Edelstahl vorbereiten?
A: Regelmäßige Nachschleifung ist entscheidend, um die Leistung beim Schleifen von Edelstahl aufrechtzuerhalten. Verwenden Sie einen Diamant-Nachschleifer, um angesammelte Schleifspäne von der Schleifkörperoberfläche zu entfernen. Ein scharfes und sauberes Schleifkörperprofil sorgt für einen gleichmäßigen Materialabtrag und verhindert ungleichmäßige Abnutzung – insbesondere aufgrund der Neigung von Edelstahl zur Werkhärtung.
Q: Welcher Kühlmittel-/Schmierstoff wird für die Schleifbearbeitung von Edelstahl empfohlen?
A: Die Schleifbearbeitung von Edelstahl erzeugt viel Wärme; daher ist ein ausreichender Kühlmittel unerlässlich. Wasserlösliche Öle oder spezielle Kühlmittel für die Schleifbearbeitung von Edelstahl werden in der Regel empfohlen. Diese Kühlmittel helfen dabei, die Wärme abzuleiten, die Reibung zu verringern, thermische Schäden am Werkstück zu verhindern und Schleifspäne wegzuwaschen, um die Lebensdauer der Werkzeuge und die Oberflächenintegrität zu gewährleisten.
Q: Warum härtet sich Edelstahl während der Schleifbearbeitung ab?
A: Edelstahl neigt aufgrund seines hohen Chromgehalts und komplexer Legierungselemente zur Werkhärtung. Während des Schleifvorgangs entstehen durch die schnelle Materialentfernung Spannungen, die zu einer verhärteten, gestrafften Schicht auf der Oberfläche führen. Dadurch wird das Material härter und schwieriger zu schleifen – es sind in der Regel spezielle Schleifkörper und Techniken erforderlich, um dies effektiv zu bewältigen.