: +86 15874211461

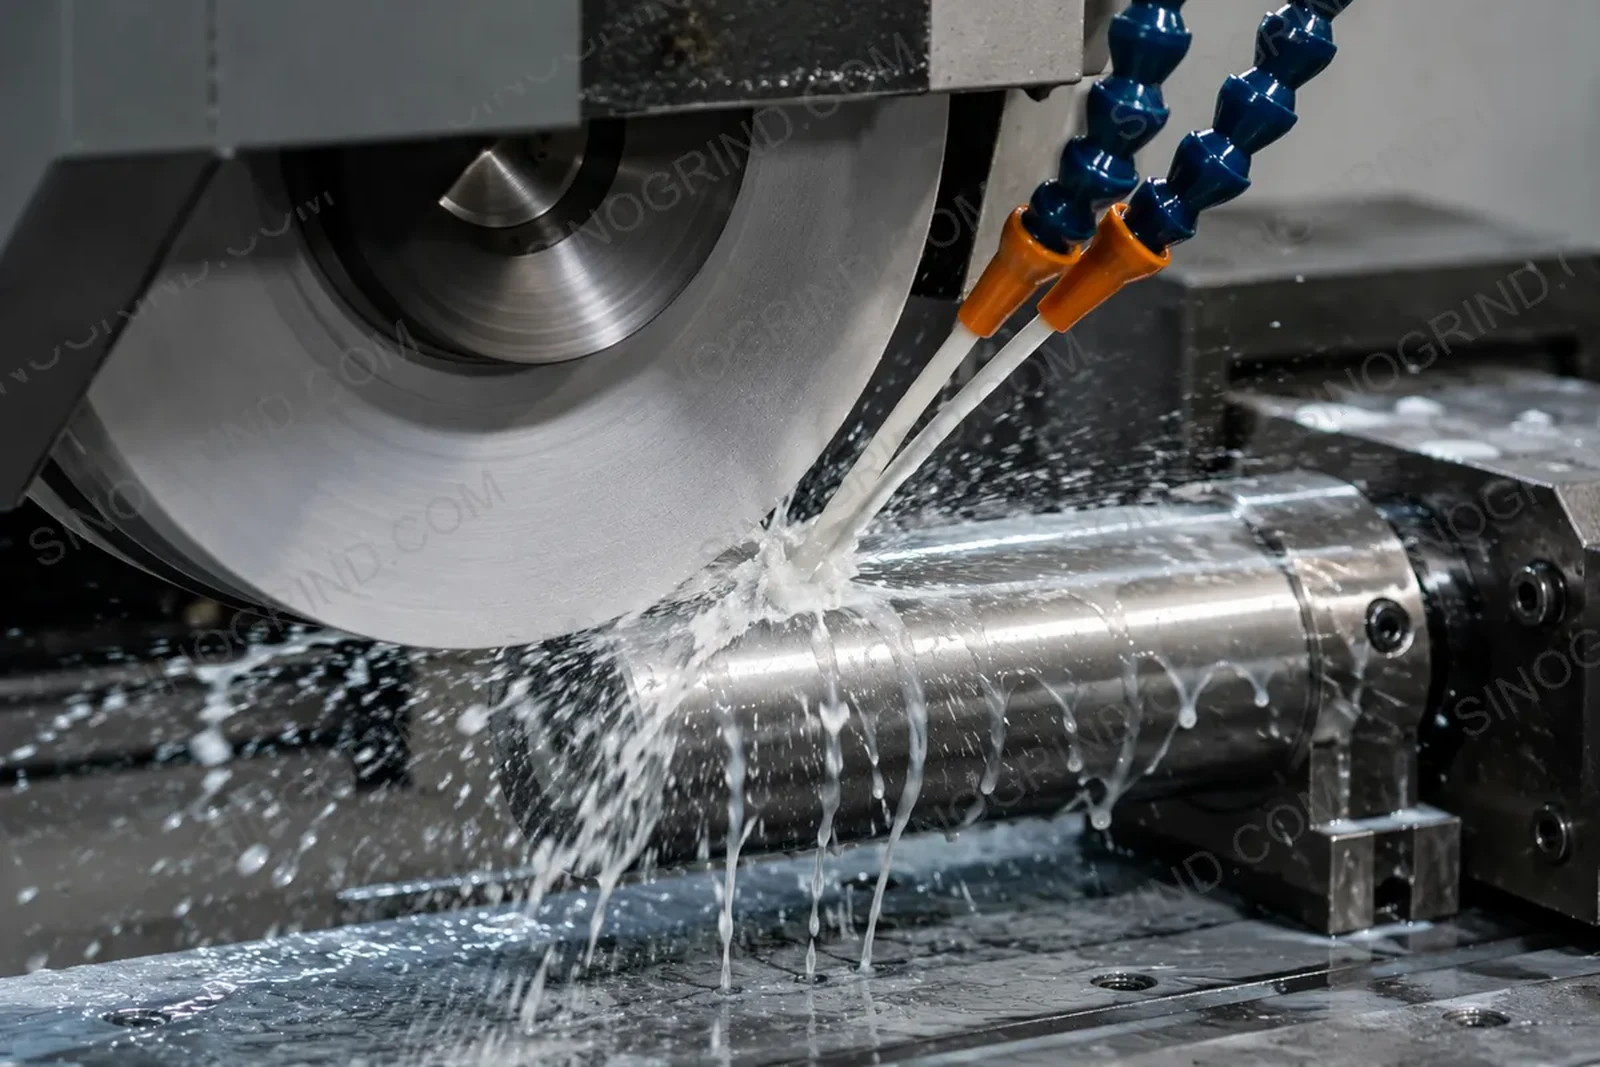
Verwenden Sie Nassschleifen, wenn Wärme, Oberfläche, Standzeit oder Spanabfuhr wichtig sind: gehärteter Stahl, CBN, keramische Bindung, hohe Zerspanungsleistung und enge Toleranzen. Trockenschleifen kann für das leichte Finishing mit kunstharzgebundenen Diamantscheiben, einige Verbundwerkstoffe und Fälle akzeptabel sein, in denen Kühlmittel das Werkstück verunreinigen würde – aber nur mit Absaugung, konservativer Schnitttiefe und Temperaturkontrolle.
Was Kühlmittel tatsächlich leisten
Kühlmittel dienen nicht nur der Kühlung. Sie erfüllen vier wichtige Funktionen in der Schleifzone:
- Sie entziehen der Schleifscheibe und dem Werkstück Wärme, um Schleifbrand, Risse oder Verformungen zu verhindern.
- Sie spülen die Schleifabfälle weg, damit diese nicht wieder in die Schneidezone gelangen und die Oberfläche beschädigen.
- Sie schmieren die Schnittkante sowie die Bindung der Schleifscheibe, wodurch Reibung und Verschleiß reduziert werden.
- Hält die Schleiffläche sauber, reduziert die Belastung und das Glänzen der Schleifscheibe.
Einfach zu unterscheiden: Nass- oder Trockenschleifen.
| Faktor | Feuchtes Schleifen | Trockenschleifen |
|---|---|---|
| Wärmekontrolle | Hervorragend in Kombination mit richtiger Fließrichtung und Platzierung | Eingeschränkt; hängt von einer geringen Schnitttiefe sowie der Absaugung von Luft und Staub ab |
| Oberflächenqualität | In der Regel besser und gleichmäßiger. | Kann bei sanften Schleifvorgängen gute Ergebnisse liefern; besteht jedoch das Risiko von Schleifbrand und thermischen Schäden. |
| Haltbarkeit der Schleifscheibe (Wheel Life): - CBN-, keramische (vitrified) und metallische Schleifscheiben haben eine längere Haltbarkeit. | Die Haltbarkeit ist bei CBN-, keramischen und metallischen Schleifscheiben länger, da die Bindung dieser Materialien robuster ist. | Die Haltbarkeit ist kürzer, wenn die Bindung oder die Körnung durch Wärme beschädigt wird. |
| Entfernung von Schleifspänen (Chip Removal): Die Schleifscheibe entfernt effektiv Schleifspäne vom Werkstück. | Kühlschmierstoff (Coolant): Ein geeigneter Kühlschmierstoff ist erforderlich, um die Schleifprozesse effizient abzuschließen und die Schleifscheibe zu schützen. | Notwendige Voraussetzungen für den Betrieb: Der Betrieb erfordert eine Vakuum-/Staubabsauganlage sowie häufige Reinigung, um eine optimale Arbeitsumgebung zu gewährleisten. |
| Toleranz (Tolerance): Die Schleifscheibe erfüllt hohe Toleranzanforderungen, was zu präzisen Schleifergebnissen führt. | Bessere thermische Stabilität | Wärmebedingte Ausdehnungen der Werkstoffe können zu Fehlern führen |
| Kosten | Kühlmittel, Filtration, Entsorgung | Geringere Flüssigkeitskosten, aber höheres Risiko und größere Reinigungsaufwand |
| Die beste Wahl für die jeweiligen Anforderungen | Stahl, CBN-Beschichtung, keramische Bindung, hohe Abtragsrate (MRR), für die Produktion geeignet | Leichte Oberflächenbearbeitung – Diamantschleifscheiben mit Kunstharzbindung; für empfindliche Teile, die gegen Kontaminationen geschützt werden müssen |
Beim Nassschleifen ist die Methode oft die sicherere Wahl
- Eisenhaltige Werkstücke – Stahl, Gusseisen und Superlegierungen – sind anfällig für Schleifbrand (Grinding Burn).
- CBN- sowie keramische Schleifscheiben (Vitrified Wheels): Diese Bindungsarten und Abriebmittel erweisen sich bei kontrollierter Wärmeentwicklung als am besten geeignet.
- Hohe Materialentfernungsraten oder tiefe Schnitte: Die Wärmeentstehung nimmt mit der Schnitttiefe und -geschwindigkeit schnell zu.
- Strenge Toleranzen und feine Oberflächenqualität: Sowohl die thermische Ausdehnung als auch der Schleifwerkzeugverschleiß müssen kontrolliert werden.
- Produktionsabläufe: Eine konstante Zufuhr von Kühlflüssigkeit ist ein wichtiger Bestandteil eines wiederholbaren Prozesses.
Gegebenenfalls kann Trockenschleifen sinnvoll sein:
Trockenschleifen ist nicht immer falsch. Es kann bei leichten Oberflächenbearbeitungen mit Kunstharzgebundenen Diamantschleifscheiben praktikabel sein, bei bestimmten Verbundwerkstoffen oder beschichteten Teilen, bei denen eine Flüssigkeitszufuhr unerwünscht ist, sowie in Werkstätten, in denen keine Kühlflüssigkeitsversorgung vorhanden ist. Die Bedingungen müssen jedoch genau erfüllt werden: geringe Schnitttiefe, mittlere Schleifgeschwindigkeit, scharfes Schleifwerkzeug, gute Staubabsaugung sowie ein Prozess, der beendet wird, bevor das Werkstück überhitzt.
Verwenden Sie niemals Trockenschleifen als Abkürzung für einen Prozess, bei dem bereits Schleifbrand auftritt. Schleifbrand ist ein Zeichen dafür, dass die Wärmeeinbringung die Materialentfernung übersteigt; reduzieren Sie die Schnitttiefe, erhöhen Sie den Vorschub oder fügen Sie Kühlmittel hinzu.
Art und Zufuhr der Kühlflüssigkeit:
| Kühlflüssigkeit | Typische Anwendungen: | Hinweise: |
|---|---|---|
| Wasserbasierte Emulsionen: | Für den Großteil der Schleifarbeiten mit Eisenhaltigen Materialien, CBN- sowie keramischen Schleifscheiben geeignet. | Gute Kühlwirkung; Kontrolle der Konzentration sowie der Bakterienbildung erforderlich. |
| Reines Öl: | Für Schleifarbeiten mit Hartmetall sowie bei Präzisionsanwendungen geeignet. | Gute Schmierung und Rostschutz; gleichzeitig ist eine effektive Feuer- und Dampfmanagementmaßnahme notwendig. |
| Synthetisch / halbsynthetisch | Allgemeines Schleifen | Reiner und stabiler Schleifprozess; überprüfen Sie die Schmierwirkung bei schweren Schneidvorgängen |
| Dampf / MQL (Minimalmengenschmierung) | Leichte Oberflächenbearbeitung, Bereiche, die schwer mit Kühlmittel versorgt werden können | Niedriger Durchfluss; ersetzt nicht die Flutkühlung bei hohem Schnittvolumen (MRR – Materialabtragsrate) |
| Luft-/Staubabsaugung | Trockenes Schleifen | Entfernt Staub und Späne; nimmt jedoch keine Wärme aus der Schneidzone weg |
Der Durchfluss ist genauso wichtig wie die Zusammensetzung des Kühlmittels. Richten Sie die Düse auf die Schneidzone aus und verwenden Sie ausreichend Kühlmittel, um den gesamten Kontaktbereich zu bedecken. Ein häufiger Fehler ist der Einsatz eines großen Tanks mit schwacher Pumpe sowie einer Düse, die den Schneidbereich nicht erreicht.
Fehlerbehebung
| Symptom | Wahrscheinliche Ursache | Maßnahme |
|---|---|---|
| Verbrennung oder Verfärbung der Schleifscheibe | Zu wenig Kühlmittel, zu tiefer Schnitt, abgenutzte Schleifscheibe | Erhöhen Sie den Durchfluss, verringern Sie die Schnitttiefe und schleifen Sie die Schleifscheibe nach |
| Zusetzen | Weicher Werkstoff, schlechte Filtration, falsches Kühlmittel | Die Filtration verbessern, den Kühlstoff anpassen, die Struktur der Schleifscheibe öffnen. |
| Rattermarken (Chatter) | Unausgeglichenheit der Schleifscheibe, mangelnde Stützung, unterbrochener Schleifvorgang. | Auswuchten und Ausrichten der Schleifscheibe, um die Steifigkeit zu verbessern. |
| Schnelles Abtragen der Schleifscheibe. | Falsche Bindung oder Körnung der Schleifscheibe, zu hohe Drehzahl, chemische Inkompatibilität. | Überprüfen Sie die Spezifikationen und die Drehzahl; verwenden Sie CBN-Schleifscheiben für den Schleifvorgang mit Stahl. |
| Schäumstoffablagerungen oder unzureichende Absetzung des Schleifmittels auf der Schleifscheibe. | Konzentration oder Verunreinigung des Kühlmittels Überprüfen Sie die Konzentration des Kühlmittels, entfernen Sie eventuell vorhandenes Schmutzwasser und ersetzen Sie das Kühlmittel, wenn es verschlechtert ist. | Sicherheit Die trockene Bearbeitung von Aluminium, Magnesium, Titan und bestimmten Verbundwerkstoffen erzeugt brennbaren Staub. Verwenden Sie eine feuchte Staubabsauganlage, schutzgekleidete Maschinen und halten Sie den Arbeitsbereich sauber; verlassen Sie sich nicht ausschließlich auf die Innenraumluftreinigung der Werkstatt. |
Sicherheit Bei der Bearbeitung dieser Materialien ist besondere Vorsicht geboten, um eine Explosion oder andere Sicherheitsrisiken zu vermeiden.
Sicherheit Die trockene Bearbeitung von Aluminium, Magnesium, Titan und bestimmten Verbundwerkstoffen erzeugt brennbaren Staub. Verwenden Sie eine feuchte Staubabsauganlage, schutzgekleidete Maschinen und halten Sie den Arbeitsbereich sauber; verlassen Sie sich nicht ausschließlich auf die Innenraumluftreinigung der Werkstatt.
Grenzregel – wann nicht Diamantschleifscheiben verwenden sollten
Diamant ist das härteste Schleifmittel und die richtige Wahl für harte, brüchige, nicht-ferroreiche Materialien wie Hartmetall, Keramik, Glas, Silizium, Saphir, Ferrit und Verbundwerkstoffe. Er darf nicht auf ferroreichen Metallen – Stahl, Gusseisen und deren Legierungen – verwendet werden, da Kohlenstoff im Diamant bei Schleiftemperaturen (etwa über 700 °C / 1300 °F) mit Eisen reagiert. Diese chemische Affinität verursacht eine schnelle, ungewöhnliche Abnutzung des Diamanten (Graphitisierung) und zerstört die Schleifscheibe. Für Stahl, gehärteten Stahl, Gusseisen und andere ferroreiche Werkstücke sollte stattdessen CBN (kubisches Boronnitrid) verwendet werden.