: +86 15874211461

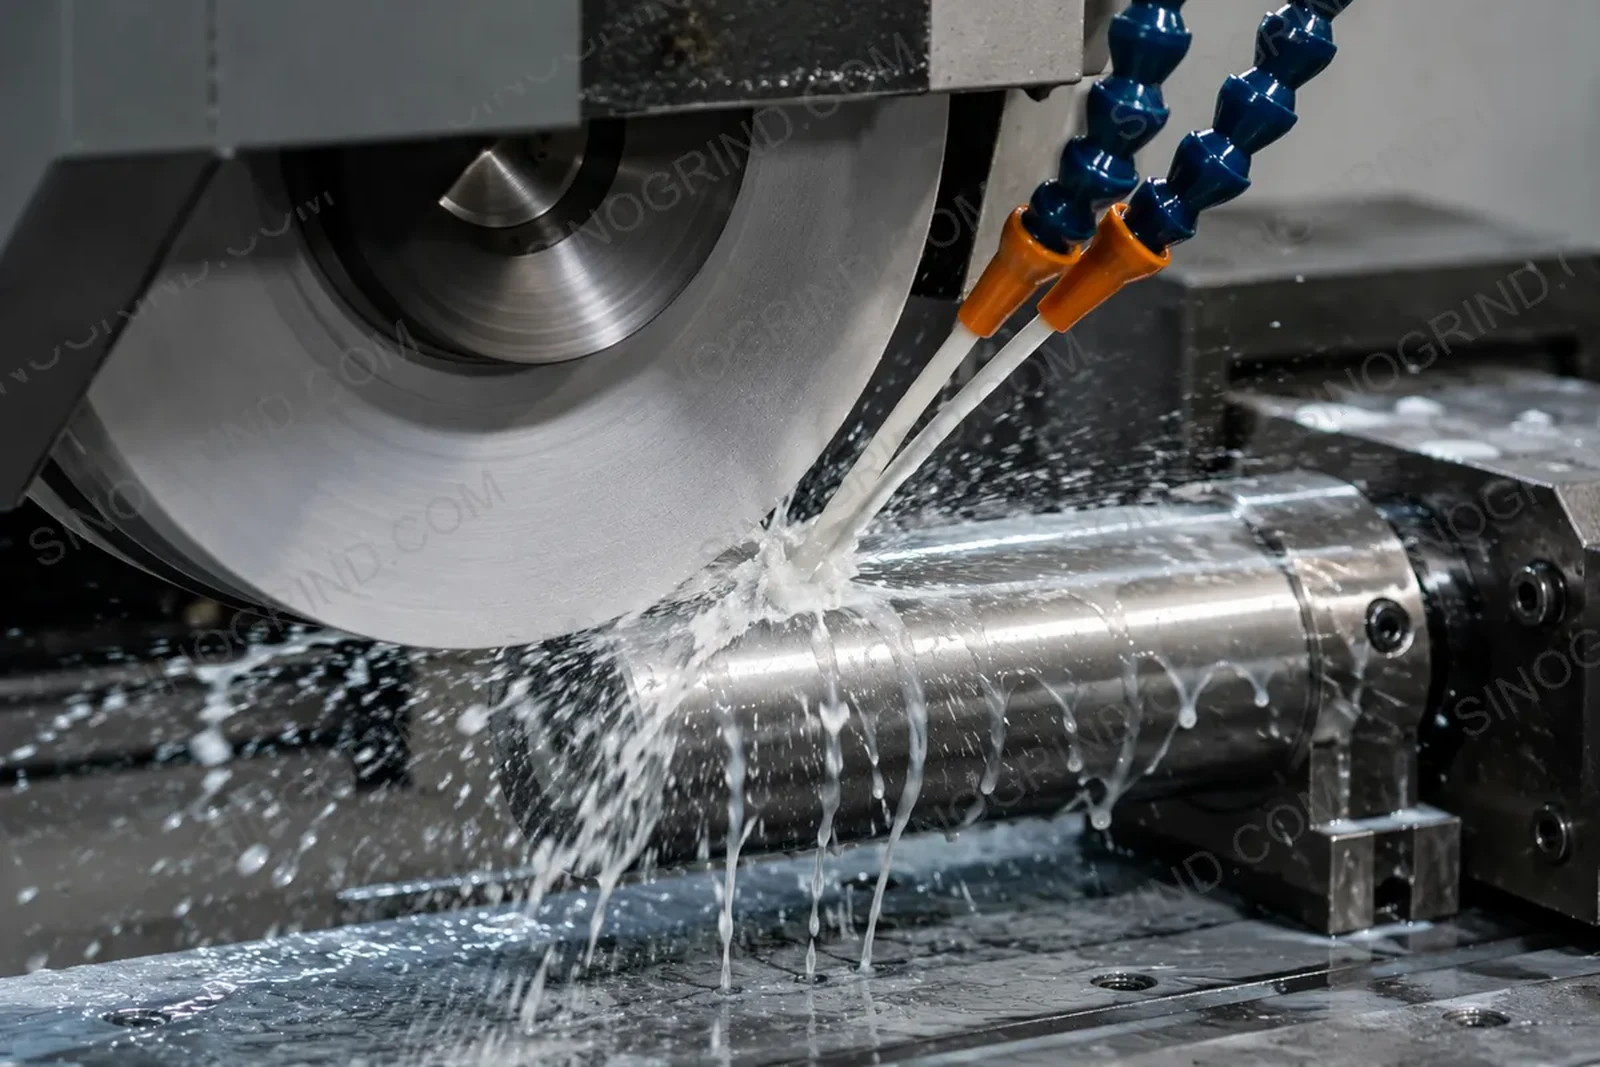
Use rectificado húmedo cuando importen el calor, el acabado, la vida de la muela o la evacuación de virutas: acero templado, CBN, ligante vitrificado, gran desbaste y tolerancias ajustadas. El rectificado en seco puede ser aceptable para acabados ligeros con muelas de diamante de ligante resinoso, algunos compuestos y casos en los que el refrigerante contaminaría la pieza, pero solo con extracción de polvo, profundidad de corte conservadora y control de temperatura.
Qué hace realmente el refrigerante
El refrigerante no solo sirve para enfriar. Realiza cuatro funciones en la zona de contacto:
- Elimina el calor de la muela y la pieza para prevenir quemado, grietas y revenido.
- Limpia la viruta para que no vuelva a entrar en el corte y arañe la superficie.
- Lubrica la interfaz viruta/ligante, reduciendo la fricción y el desgaste de la muela.
- Mantiene limpia la cara de la muela, reduciendo la carga y el embotamiento.
Rectificado húmedo vs. seco en un vistazo
| Factor | Rectificado en húmedo | Rectificado en seco |
|---|---|---|
| Control de calor | Excelente con flujo y colocación correctos | Limitado; depende de poca profundidad de corte y extracción de aire/polvo |
| Acabado superficial | Generalmente mejor y más consistente | Puede ser bueno en pasadas ligeras; riesgo de quemado y daño térmico |
| Vida de la muela | Más larga para CBN, ligante vitrificado y metálico | Más corta cuando el calor daña el ligante o el grano |
| Eliminación de viruta | Elimina la viruta | Requiere aspiración/extractor de polvo y limpieza frecuente |
| Tolerancia | Mejor estabilidad térmica | El crecimiento de la pieza por calor puede causar desviación |
| Costo | Refrigerante, filtración, eliminación | Menor costo de fluido pero mayor riesgo y limpieza |
| Mejor opción | Acero, CBN, vitrificado, alta tasa de remoción de material (MRR), producción | Acabado ligero, muela de diamante con ligante resinoso, algunos compuestos, piezas sensibles a contaminación |
Cuando el rectificado en húmedo es la opción más segura
- Piezas de trabajo ferrosas: acero, fundición y superaleaciones son sensibles al quemado por rectificado.
- Muelas de CBN y vitrificadas: estos ligantes y abrasivos funcionan mejor con calor controlado.
- Altas tasas de remoción de material o cortes profundos: la generación de calor aumenta rápidamente con la profundidad y la velocidad.
- Tolerancias ajustadas y acabado fino: el crecimiento térmico y el desgaste de la muela requieren control.
- Series de producción: el refrigerante constante es parte de un proceso repetible.
Cuándo el rectificado en seco puede funcionar
El rectificado en seco no es automáticamente incorrecto. Puede ser práctico para acabados ligeros con una muela de diamante de ligante resinoso, para algunas piezas compuestas o recubiertas donde el fluido es indeseable, y en talleres donde la gestión del refrigerante no está disponible. Las condiciones son estrictas: poca profundidad de corte, velocidad moderada de la muela, muela afilada, buena extracción de polvo y un proceso que se detenga antes de que la pieza se sobrecaliente.
Nunca use rectificado en seco como atajo para un proceso que ya está quemando. El quemado es una señal de que la entrada de calor excede la remoción; reduzca la profundidad de corte, aumente el avance o agregue refrigerante.
Tipo y suministro de refrigerante
| Refrigerante | Uso típico | Notas |
|---|---|---|
| Emulsión basada en agua | La mayoría del rectificado ferroso, CBN, vitrificado | Buena refrigeración; controlar la concentración y el crecimiento bacteriano |
| Aceite puro | Abrasivo, algunos trabajos de precisión y metal duro | Buena lubricación y protección contra el óxido; se necesita gestión del fuego y del aerosol |
| Sintético / semisintético | Rectificado general | Más limpio y estable; verificar la lubricidad para cortes pesados |
| Aerosol / MQL | Acabado ligero, zonas difíciles de inundar | Bajo flujo; no sustituye al refrigerante por inundación en altas tasas de remoción de material |
| Extracción de aire / polvo | Rectificado en seco | Elimina polvo y virutas; no elimina calor de la zona de contacto |
El flujo es tan importante como la química. Dirija la boquilla hacia la zona de contacto, no hacia la parte superior de la muela, y utilice suficiente flujo para cubrir todo el arco de contacto. Un error común es un tanque grande con una bomba débil y una boquilla que no alcanza el corte.
Solución de problemas
| Síntoma | Causa probable | Acción |
|---|---|---|
| Quemado o decoloración | Poco refrigerante, corte demasiado profundo, muela desafilada | Aumentar el flujo, reducir la profundidad, avivar la muela |
| Carga | Pieza blanda, filtración deficiente, refrigerante incorrecto | Mejorar la filtración, ajustar el refrigerante, abrir la estructura de la muela |
| Vibración | Desequilibrio de la muela, soporte deficiente, corte interrumpido | Equilibrar y rectificar la forma de la muela, mejorar la rigidez |
| Desgaste acelerado de la muela | Ligante/grano incorrecto, velocidad excesiva, incompatibilidad química | Verificar especificación y velocidad; usar CBN para acero |
| Espuma / asentamiento deficiente | Concentración o contaminación del refrigerante | Verificar concentración, eliminar aceite residual, reemplazar si está degradado |
Seguridad
El rectificado en seco de aluminio, magnesio, titanio y algunos compuestos genera polvo combustible. Utilice recolección húmeda, equipos conectados a tierra y limpieza; no dependa solo de una aspiradora industrial.
Límite de uso — cuándo no usar diamante
El diamante es el abrasivo más duro y la opción correcta para materiales duros, frágiles y no ferrosos, como el carburo cementado, la cerámica, el vidrio, el silicio, el zafiro, la ferrita, el grafito y los materiales compuestos. No debe usarse en metales ferrosos —acero, fundición y sus aleaciones— porque el carbono del diamante reacciona con el hierro a las temperaturas de rectificado (aproximadamente por encima de 700 °C / 1300 °F). Esta afinidad química provoca un desgaste rápido y anómalo del diamante (grafitización) y destruye la muela. Para acero, acero templado, fundición y otras piezas ferrosas, use en su lugar CBN (nitruro de boro cúbico).