: +86 15874211461

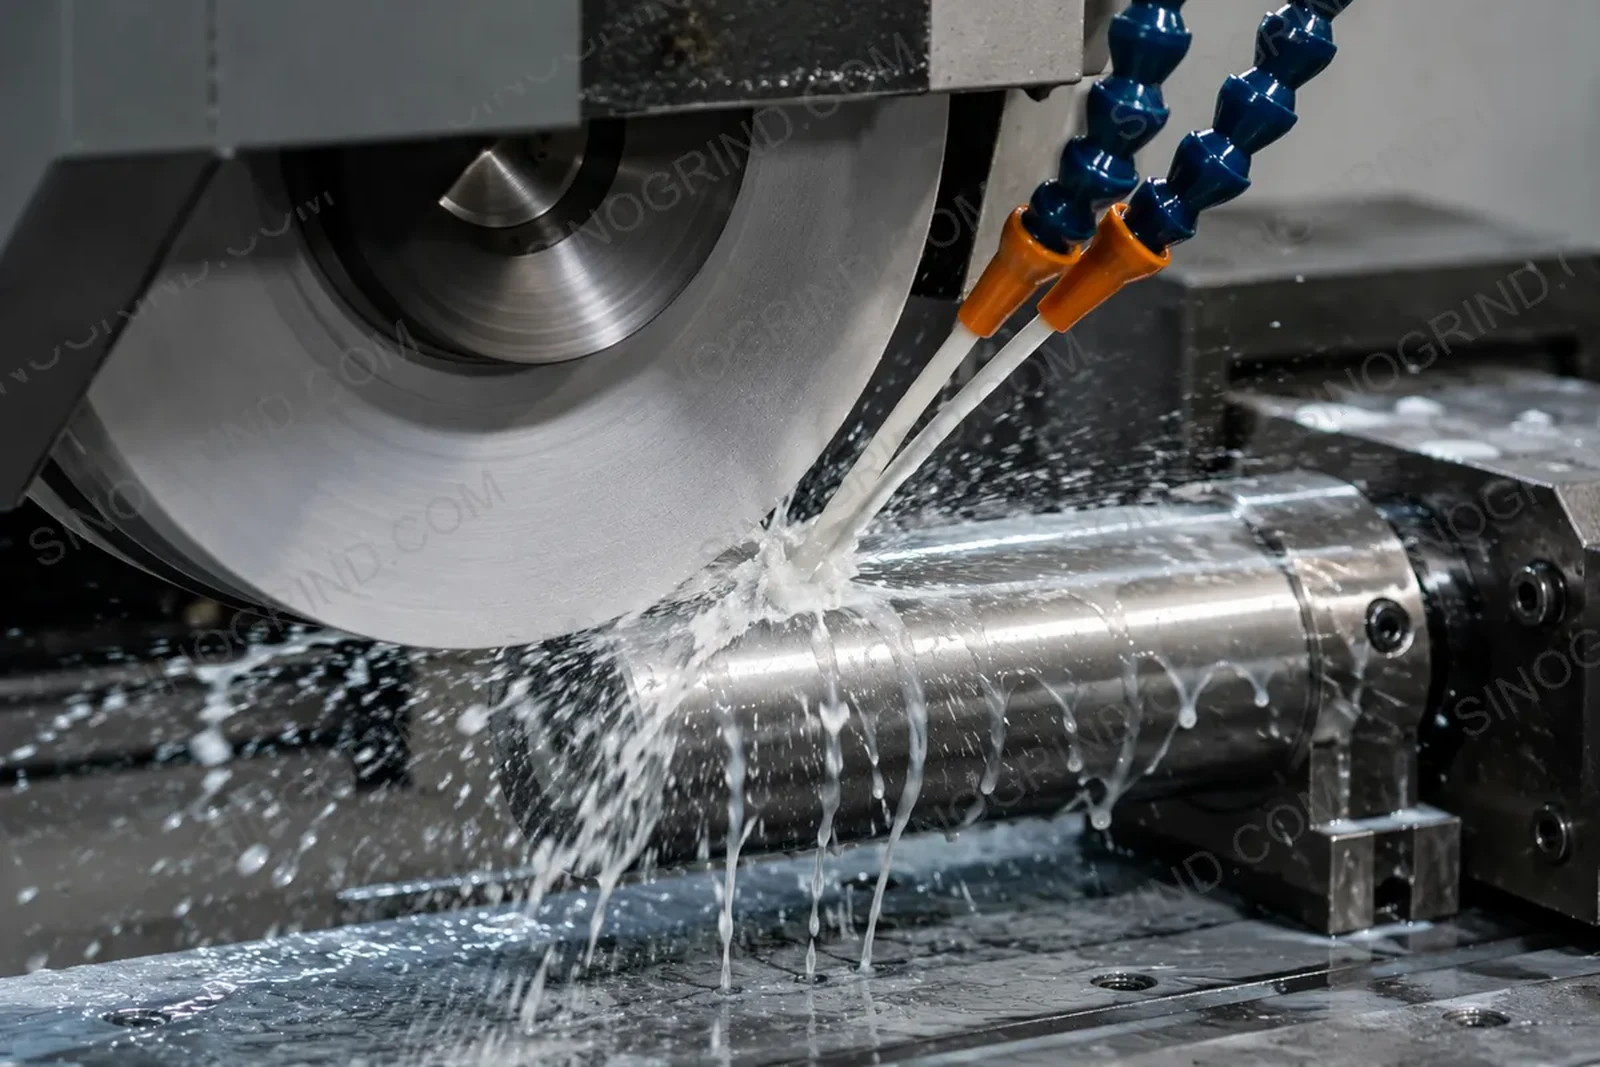
Usa la rettifica a umido quando contano calore, finitura, durata della mola o evacuazione dei trucioli: acciaio temprato, CBN, legante vetrificato, forte asportazione e tolleranze strette. La rettifica a secco può essere accettabile per finiture leggere con mole diamantate a legante resinoide, alcuni compositi e casi in cui il refrigerante contaminerebbe il pezzo, ma solo con aspirazione delle polveri, profondità di passata moderata e controllo della temperatura.
Cosa fa effettivamente il refrigerante
Il refrigerante non serve solo per raffreddare. Esegue quattro compiti nella zona di contatto:
- Rimuove il calore dalla mola e dal pezzo di lavoro per prevenire la bruciatura, le fessure e la tempratura.
- Sciacqua la scoria in modo che non rientri nel taglio e graffi la superficie.
- Lubrica l'interfaccia pezzo di scarto/legante, riducendo la frizione e il consumo della mola.
- Mantiene pulita la faccia della mola, riducendo il carico e il lucidamento.
L'umido contro il secco in breve
| Fattore | Rettifica umida | Rettifica secca |
|---|---|---|
| Controllo del calore | Eccezionale con un flusso e posizionamento corretti | Limitato; si basa su una profondità di taglio bassa e su un estrazione aria/ghiaccio |
| Finitura superficiale | Di solito meglio e più costante | Può essere buono nelle passate leggere; rischio di bruciatura e danni termici |
| Durata della mola | Più lunga per CBN, legante vetrificato e metallico | Meno lunga dove il calore danneggia il legante o la grana |
| Rimozione dei residui di taglio | Svuota l'area di lavoro dai residui di taglio | Richiede l'estrazione del vuoto/polvere e la pulizia frequente |
| Tolleranza | Migliore stabilità termica | La crescita del pezzo a causa del calore può causare deviazioni |
| Costo | Refrigerante, filtrazione, smaltimento | Costo fluido inferiore ma rischio e pulizia più elevati |
| Miglior adattamento | Acciaio, CBN, vetrificato, alta velocità di rimozione, produzione | Finitura leggera, diamante resinoso, alcuni compositi, parti sensibili alla contaminazione |
Quando la rifinitura a umido è la scelta più sicura
- Lavori di ferro: l'acciaio, la ghisa e i superleghe sono sensibili alla bruciatura da rettifica.
- CBN e mole vetrificate: questi leganti e abrasivi funzionano meglio con un controllo della temperatura.
- Alte velocità di rimozione di materiale o tagli profondi: la generazione di calore aumenta rapidamente con la profondità e la velocità.
- Tolleranze strette e finitura fine: il controllo del crescita termica e della usura della mola sono entrambi necessari.
- Produzioni ripetute: un raffreddante costante fa parte di un processo ripetibile.
Quando la rettifica secca può funzionare
La rettifica secca non è automaticamente sbagliata. Può essere pratica per la finitura leggera con una mola diamantata con legante resinoso, per alcune parti composite o rivestite dove il fluido è indesiderabile, e in laboratori dove la gestione del raffreddante non è disponibile. Le condizioni sono rigorose: bassa profondità di taglio, velocità della mola moderata, mola affilata, buona estrazione di polvere e un processo che si ferma prima che la parte si surriscaldi.
Non utilizzare mai la rettifica secca come scorciatoia per un processo che già brucia. La bruciatura è un segno che l'ingresso di calore supera la rimozione; ridurre la profondità di taglio, aumentare l'avanzamento o aggiungere refrigerante.
Tipo e consegna del raffreddante
| Refrigerante | Uso tipico | Note |
|---|---|---|
| Emulsione a base d'acqua | La maggior parte della rettifica ferrosa, CBN, legante vetrificato | Buona raffreddatura; controllare la concentrazione e la crescita batterica |
| Olio puro | Honing, alcune lavorazioni di precisione e di metallo duro | Buona lubrificazione e protezione contro la ruggine; necessario il controllo del fumo e della nebbia |
| Synthetic / semi-sintetico | Lavorazione generale | Migliore e più stabile; verificare la lubrificità per tagli pesanti |
| Nebbia / MQL | Finishing leggero, zone difficili da raggiungere con la nebbia | Flusso basso; non sostituisce la lubrificazione a flusso alto per alte prestazioni di taglio |
| Aspirazione di aria / polvere | Rettifica secca | Elimina polvere e scarti; non elimina il calore dalla zona di contatto |
La portata è importante quanto la chimica. Direggi la bocchetta nella zona di contatto, non sulla sommità della mola, e utilizza una portata sufficiente per coprire l'intero arco di contatto. Un errore comune è un grande serbatoio con un impianto di pompaggio debole e una bocchetta che non riesce a tagliare.
Risoluzione dei problemi
| Sintomo | Causa probabile | Azione |
|---|---|---|
| Bruciatura o discolorazione | Flusso di refrigerante troppo basso, taglio troppo profondo, mola troppo spenta | Aumenta la portata, riduci la profondità, raddrizza la mola |
| Sovraccarico | Lavoro in materiale morbido, cattiva filtrazione, refrigerante sbagliato | Migliora la filtrazione, regola il refrigerante, apri la struttura della mola |
| Chatter | Eccentricità della mola, supporto insufficiente, taglio interrotto | Bilanciamento e rettifica della forma della mola, miglioramento della rigidità |
| Rapida usura della mola | Legante/grana sbagliato, velocità eccessiva, incompatibilità chimica | Verifica le specifiche e la velocità; utilizza CBN per l'acciaio |
| Spuma/pessima sedimentazione | Concentrazione o contaminazione del refrigerante | Verifica la concentrazione, rimuovi l'olio di scarto, sostituisci se degradata |
Sicurezza
La rifinitura secca dell'alluminio, del magnesio, del titanio e di alcuni composti produce polvere combustibile. Utilizzare la raccolta umida, l'equipaggiamento a terra e l'igiene; non contare solo su un aspiratore di magazzino.
Limite d'impiego — quando non usare il diamante
Il diamante è l'abrasivo più duro ed è la scelta corretta per i materiali duri, fragili e non ferrosi come il carburo cementato, le ceramiche, il vetro, il silicio, lo zaffiro, la ferrite, la grafite e i compositi. Non deve essere usato sui metalli ferrosi — acciaio, ghisa e loro leghe — perché il carbonio del diamante reagisce con il ferro alle temperature di rettifica (all'incirca oltre 700 °C / 1300 °F). Questa affinità chimica provoca una rapida e anomala usura del diamante (grafitizzazione) e distrugge la mola. Per acciaio, acciaio temprato, ghisa e altri pezzi ferrosi, usare invece il CBN (nitruro di boro cubico).