: +86 15874211461

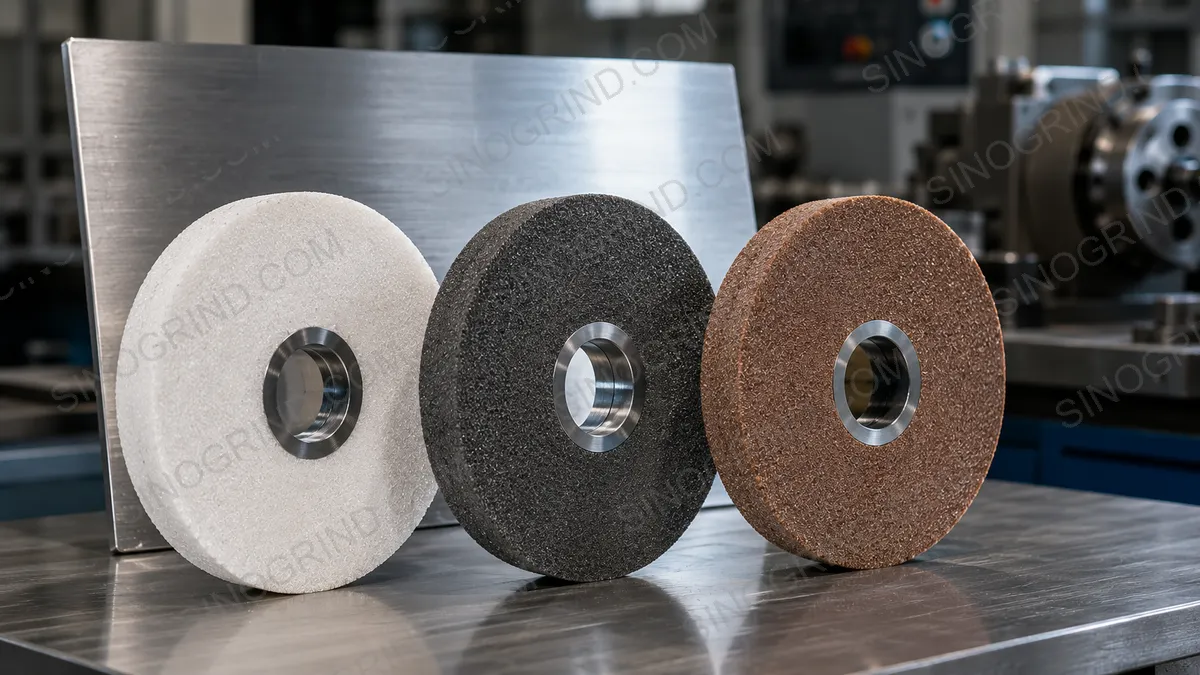
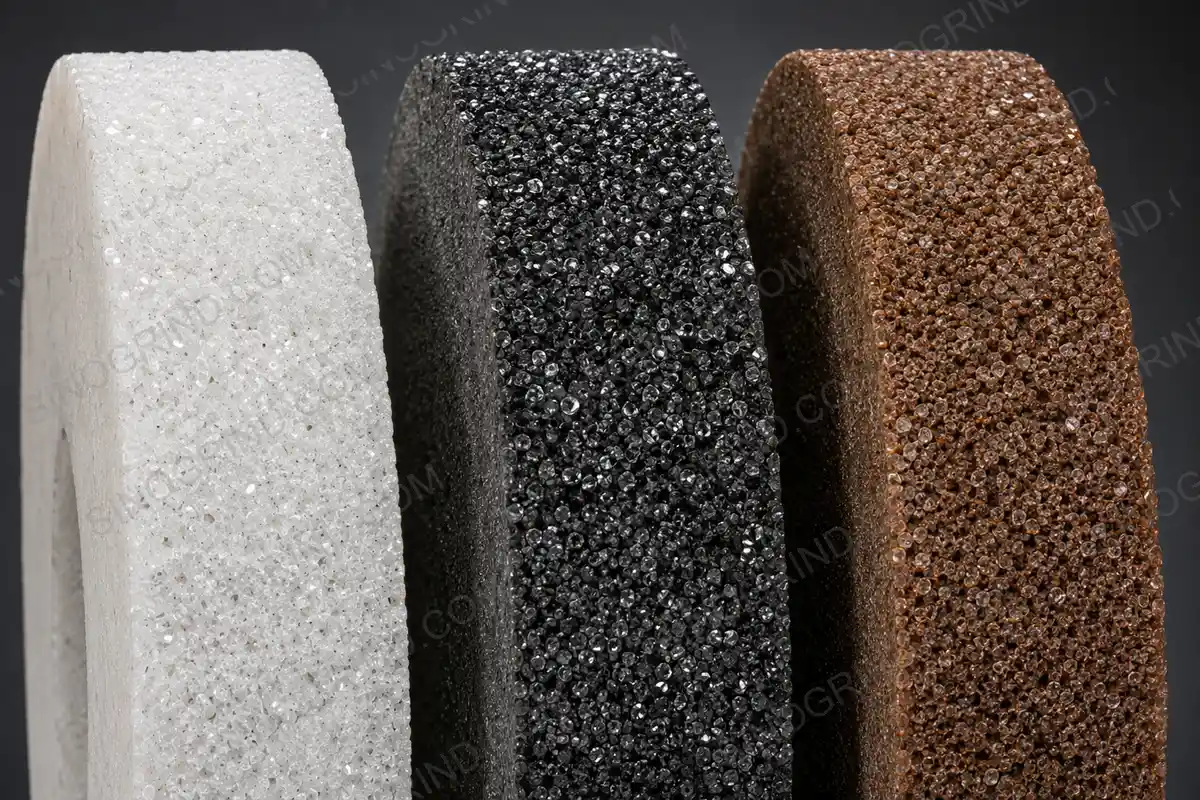
Scegliere il disco di abrasione giusto per l’acciaio inossidabile è fondamentale per evitare danni causati dal calore, indurimento del materiale durante il processo di lavorazione e una superficie finale di scarsa qualità. Le opzioni migliori sono i dischi in ossido di alluminio bianco per la rettifica generale dell’acciaio inossidabile, i dischi in CBN (Cobalt Carbide Nitride) per lavorazioni su materiali induriti e per operazioni di precisione, e i dischi in zirconia-alumina per la rimozione di grandi quantità di materiale. Questo manuale spiega quale tipo di disco di abrasione sia più adatto per ciascun tipo di lavoro.
Perché l’acciaio inossidabile è difficile da rettificare
L’acciaio inossidabile è resistente, ma presenta una bassa conducibilità termica. Il calore si accumula rapidamente nel punto di abrasione, il che può causare la formazione di zone danneggiate dal calore, discolorazioni e un indurimento del materiale lavorato. Per questo motivo, la mola da rettifica che si sceglie deve essere in grado di lavorare in condizioni di raffreddamento efficace e di mantenere la propria affilatura per tutta la durata del suo utilizzo: una mola inadeguata può danneggiare la superficie del materiale e ridurre notevolmente la sua vita utile.
La migliore mola da rettifica per l’acciaio inossidabile: ossido di alluminio
Le mole realizzate con ossido di alluminio bianco (White Aluminium Oxide, WA) rappresentano la scelta più comune per la rettifica dell’acciaio inossidabile. I grani affilati e friabili si staccano facilmente, esponendo nuove superfici taglienti; inoltre, questo processo aiuta a mantenere la mola a temperatura bassa e a prevenire fenomeni di “bruciatura” del materiale. Le mole WA sono ideali per operazioni di rettifica superficiale, affilatura di utensili e lavorazioni di finitura su acciaio inossidabile.
Mola di abrasione in CBN per acciaio inossidabile
Le mole realizzate in CBN (nitruro di boro cubico) permettono di rettificare acciai inossidabili temprati e acciai ad alta lega con un generamento minimo di calore e una lunga durata. Sono la scelta ideale per operazioni di rettifica di precisione su componenti in acciaio inossidabile temprato su larga scala, anche se il loro costo è superiore rispetto a quello delle mole tradizionali realizzate in ossido di alluminio.
Zirconia e alluminio per la rimozione di materiali in quantità elevate
Le mole in zirconia-alumina sono autolaffianti e durature, il che le rende ideali per operazioni di rettifica intensiva su acciaio inossidabile. Sopportano pressioni elevate senza subire danni (come la formazione di uno strato lucido sulla superficie della mola) e rimuovono il materiale più rapidamente rispetto alle mole in ossido di alluminio tradizionali, soprattutto quando si lavorano leghe di acciaio inossidabile resistenti.
Come scegliere il tipo di grana (grit), il tipo di legame (bond) e il fluido di raffreddamento (coolant) per gli strumenti da rettifica
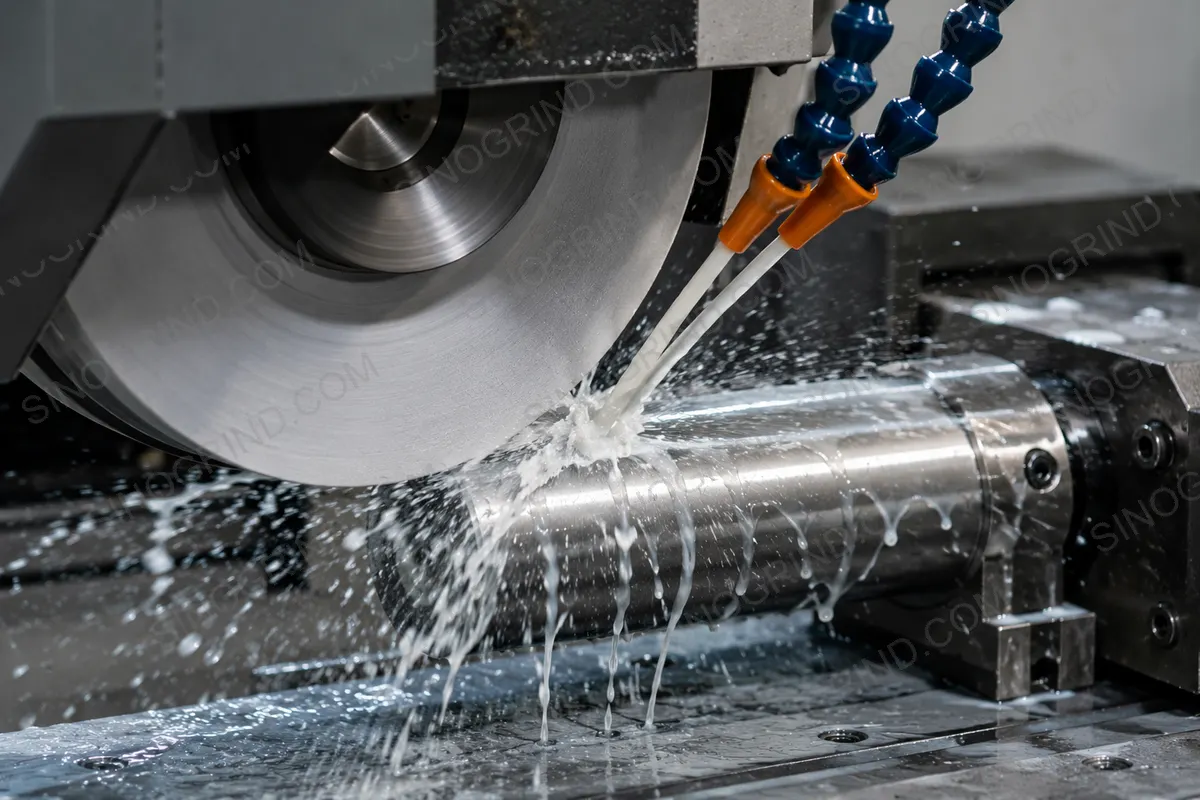
- Dimensione della grana: Grana grossa (36#–46#) per la rettifica grossolano e la rimozione dello strato iniziale del materiale; grana media (60#–80#) per lavori generali; grana fine (100#–180#) per il finissaggio.
- Grado di durezza: Utilizzare gradi da morbidi a medi (G–L) per garantire che la mola di abrasione rimanga affilata e che il processo di taglio avvenga in modo efficiente e a temperatura controllata sul acciaio inossidabile.
- Legame: – Legame vitrificato per il rettificio di precisione; – Legame a base di resina o gomma per operazioni di taglio e lavorazioni portatili.
- Rinfrescante: Utilizzare sempre un rinfrescante adeguato per controllare il calore e prevenire l’indurimento del materiale durante la lavorazione dell’acciaio inossidabile.
- Trattamento della mola di abrasione: Trattare regolarmente la mola di abrasione utilizzando un Utensili di Raddrizzatura Diamantati, al fine di mantenerne la superficie aperta e garantire una migliore efficienza nel taglio.
Errori comuni nella lavorazione del acciaio inossidabile con strumenti da abrasione
Gli errori più comuni nell’utilizzo degli strumenti da rettifica sono: l’uso di una mola dura che si “lustra” durante il processo di lavorazione, la rettifica effettuata senza utilizzare un refrigerante, e una pressione eccessiva sul materiale da trattare. Una mola dura e lucida si limita a sfregare il superficie senza effettivamente tagliarla, generando calore che indurisce la superficie in acciaio inossidabile. È quindi fondamentale utilizzare sempre mole affilate e mantenere una temperatura bassa durante il processo di rettifica; inoltre, è opportuno lasciare che sia la mola stessa a svolgere il lavoro di taglio.
Quale mola di abrasione è adatta al tuo lavoro?
Per la rettifica generale dell’acciaio inossidabile, una mola da rettifica realizzata con ossido di alluminio bianco rappresenta la scelta economica e affidabile. Per lavori su acciaio inossidabile temprato o per applicazioni di precisione ad alta produzione, si consiglia l’uso di mole da rettifica realizzate con materiale CBN (Cobalt-Based Nitride). Per operazioni di rimozione del materiale in modo rapido e grossolano, l’ossido di zirconio è il materiale più adatto. (mola CBN)
Forniteci il materiale del pezzo da lavorare, la sua durezza nonché i parametri di rettifica. I nostri ingegneri consiglieranno la mola adatta per la vostra applicazione su acciaio inossidabile.
Domande frequenti
Q: Qual è la dimensione dei granuli più adatta per la rettifica dell’acciaio inossidabile?
A: Per l’acciaio inossidabile, si consigliano solitamente granuli di dimensione media-alta, come quelli a base di ossido di alluminio (#80–#220) o di nitruro di boro cubico (CBN); tali granuli offrono un buon equilibrio tra velocità di rimozione del materiale e qualità del finissaggio della superficie. I granuli più fini possono essere utilizzati per lavorazioni di precisione, ma possono risultare meno efficienti nelle operazioni iniziali di rettifica.
Q: Qual è la composizione migliore per le mole da rettifica utilizzate sull’acciaio inossidabile?
A: Le mole in ceramica con ossido di alluminio o nitruro di boro cubico (CBN) rappresentano scelte eccellenti per la rettifica dell’acciaio inossidabile: offrono una durezza, una durata e una resistenza al calore superiori rispetto alle opzioni tradizionali. Queste composizioni aiutano a ridurre l’indurimento del materiale durante il processo di lavorazione e prolungano la vita utile della mola.
Q: Come devo preparare la mia mola da rettifica per l’acciaio inossidabile?
A: Una regolare manutenzione della mola è fondamentale per mantenere le sue prestazioni durante la lavorazione dell’acciaio inossidabile. Utilizzare uno strumento apposito per rimuovere i residui di materiale accumulati sulla superficie della mola; mantenere il profilo della mola affilato e pulito garantisce una rimozione uniforme del materiale e previene un’usura irregolare, soprattutto considerando la tendenza dell’acciaio inossidabile ad indurirsi durante il processo di lavorazione.
Q: Qual è il refrigerante/lubrificante consigliato per la rettifica dell’acciaio inossidabile?
A: La rettifica dell’acciaio inossidabile genera notevoli quantità di calore; quindi è essenziale utilizzare un refrigerante adeguato. Si consigliano solitamente oli solubili in acqua o refrigeranti specifici per la rettifica dell’acciaio inossidabile. Questi refrigeranti aiutano a dissipare il calore, ridurre l’attrito, proteggere il pezzo da danni termici e facilitare lo scarico dei trucioli, prolungando così la vita utile degli strumenti e mantenendo l’integrità della superficie del pezzo lavorato.
Q: Perché l’acciaio inossidabile si indurisce durante la rettifica?
A: L’acciaio inossidabile tende ad indurirsi durante la lavorazione a causa del suo alto contenuto di cromo e degli elementi leganti presenti nella sua composizione. Durante il processo di rettifica, la rapida rimozione del materiale genera tensioni che portano alla formazione di uno strato indurito sulla superficie; questo rende il materiale più duro e più difficile da lavorare, richiedendo spesso l’utilizzo di tipi specifici di mole e tecniche particolari per ottenere risultati efficaci.