: +86 15874211461

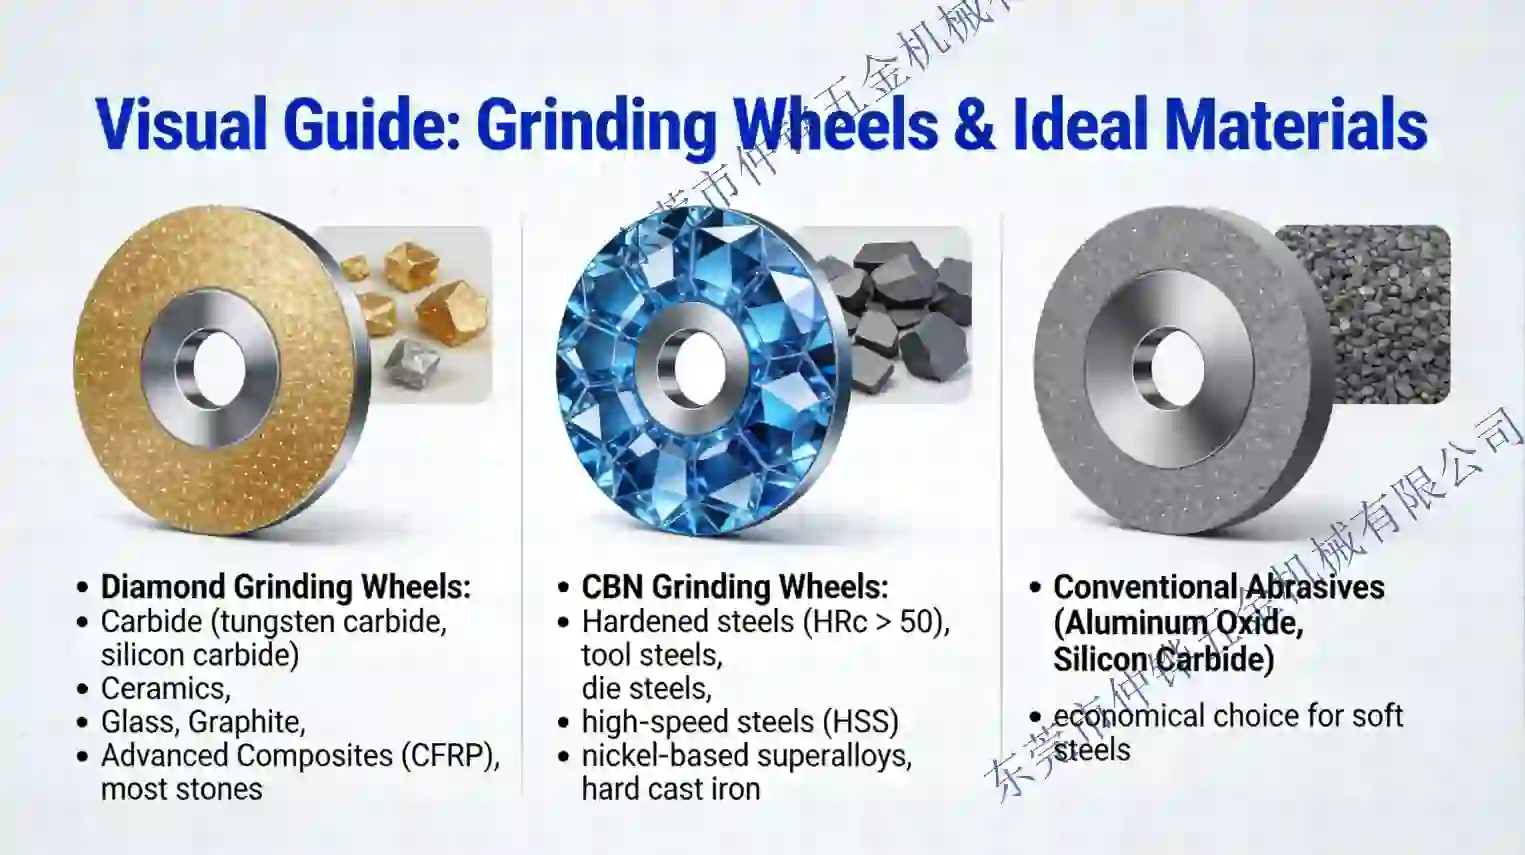
Scegli l'abrasivo in base al pezzo, non al colore della mola. Il diamante è per materiali duri, fragili e non ferrosi (carburo, ceramiche, vetro, silicio, compositi). Il CBN è per i metalli ferrosi (acciaio temprato, HSS, ghisa, superleghe). L'ossido di alluminio è l'abrasivo economico universale per acciai al carbonio e da utensili. Il carburo di silicio è adatto a materiali non ferrosi, fragili o a bassa resistenza a trazione, come alluminio, ghisa, ceramica e pietra.
Le quattro famiglie di abrasivi
Quasi ogni ruota abrasiva legata utilizza uno dei quattro abrasivi. Le differenze sono la durezza, la resistenza e la reazione chimica con il pezzo di lavoro — non solo il prezzo.
- Diamante è l'abrasivo più duro. Rimane affilato sul carburo, le ceramiche, il vetro, il silicio, lo smeraldo, il ferrite, il grafite e i compositi. Non deve essere utilizzato sull'acciaio o la ghisa: il carbonio nel diamante reagisce con l'irono alla temperatura di rettifica, quindi la ruota si consuma abnormally velocemente.
- CBN (nitruro di boro cubico) è l'abrasivo il secondo più duro e è chimicamente stabile contro l'irono. È la scelta corretta per l'acciaio temprato, l'acciaio HSS, la ghisa, l'acciaio di guida e molte superleghe a base di nichel.
- Ossidiana di alluminio (bianco, marrone, rosa, rubino) è un abrasivo resistente e di economia per l'acciaio di carbonio, l'acciaio di lega, lo strumentale e la ghisa. È il default nella rettifica generale del lavoro.
- Carburo di silicio (nero e verde) è più duro e più fragile dell'ossidiana di alluminio. È utilizzato per l'alluminio, la ghisa, le ceramica, il vetro, la pietra e altri materiali a bassa resistenza o non ferrosi, specialmente dove è necessaria una rotazione fredda e libera.
| Abrasivo | Durezza relativa | Pezzi da lavorare tipici | Evitare | Leganti comuni | Costo relativo |
|---|---|---|---|---|---|
| Diamante | Massimo | Carburo, ceramiche, vetro, silicio, sapphira, CFRP, grafite | Acciaio, ghisa, leghe di nichel | Legante resinoso, legante metallico, legante vetrificato, legante elettrodeposto | Alto |
| CBN | Molto alto | Acciaio temprato, acciaio HSS, ghisa, acciaio per leghiere, leghe di superalloy | Metallo duro, ceramica, vetro | Legante vetrificato, legante resinoso, legante metallico, legante elettrodeposto | Alto |
| Ossido di alluminio | Medio | Acciaio di carbonio, acciaio di lega, acciaio per strumenti, ghisa | Metallo duro, vetro, ceramiche | Legante vetrificato, legante resinoso, legante a base di lacca | Bassa-media |
| Carburo di silicio | Alta | Alluminio, ghisa, ceramiche, vetro, pietra, gomma | Acciaio a carico elevato (instabile chimicamente) | Legante vetrificato, legante resinoso, gomma | Bassa-media |
Il costo relativo è indicativo solo; la dimensione della mola, il legante, la precisione e la quantità di ordine determinano il prezzo finale.
Selezione del pezzo da lavorare
Utilizza questa tabella come filtro iniziale. Il secondo filtro è il legante e il terzo è grana e concentrazione — vedi la guida ai tipi di legante e il strumento di selezione della mola.
| Pezzo da lavorare | Scelta iniziale | Alternativa | Motivo |
|---|---|---|---|
| Carburo cementato (WC-Co) | Diamante | — | Il diamante rimane affilato; il CBN reagisce con il legante di cobalto. |
| Acciaio temprato >45 HRC | CBN | Ossido di alluminio per lavori leggeri | Il CBN è chimicamente stabile contro l'acciaio |
| Acciaio HSS e acciaio per strumenti | CBN o ossido di alluminio | – | CBN per durata e forma; AO per costo |
| Ghisa | CBN o silicio carburo | Ossido di alluminio | CBN per la produzione; SiC per lavori sensibili al costo |
| Acciaio inossidabile | CBN o ossido di alluminio bianco | – | Evitare l'overloading; utilizzare taglio freddo e refrigerante a zolfo zero |
| Leghe di alluminio e rame | Carburo di silicio | Diamante per alluminio ad alto contenuto di silicio | Il SiC taglia freddo; il diamante può sovraccaricare |
| Ceramica e vetro | Diamante | – | Il diamante è l'unico abrasivo economico a questa durezza |
| CFRP e compositi | Diamante | – | Scegliere netto, bassa delaminazione |
| Pietra e calcestruzzo | Diamante | Silice carburo per pietra tenera | I segmenti di diamante resistono all'abrasione |
| Gomma e plastica | Silice carburo | – | Grano affilato e fragile taglia senza appannamento |
La durezza non racconta tutta la storia
Due abrasivi possono essere abbastanza duri per un lavoro e comportarsi comunque in modo diverso. Il diamante e il CBN sono superabrasivi: resistono a lungo senza appannarsi, ma costano di più e richiedono un legante e una macchina sufficientemente rigida per garantire quella durata. L'ossido di alluminio e il silice carburo sono abrasivi convenzionali: si consumano più velocemente, si affilano più facilmente e tollerano macchine meno rigide.
La scelta del legante cambia lo stesso abrasivo drasticamente. Una mola diamantata con legante resinoso taglia a freddo e finisce con una finitura superficiale fina; una mola diamantata con legante metallico mantiene la forma e dura più a lungo, ma richiede una raddrizzatura diversa. Leggi la comparazione resina vs legante vetrificato prima di fissare la specifica.
Errori comuni
- Utilizzando il diamante su acciaio perché è l'abrasivo più duro. La mola si appiattirà, brucerà e si consuma; utilizzare CBN.
- Utilizzando ossido di alluminio su metallo duro. L'abrasivo è troppo morbido e la mola non terrà la forma.
- Scegliendo una grana fine per risolvere un problema di finitura causato da un imballo della mola o dalla raddrizzatura.
- Ignorando il refrigerante: la stessa mola può raddoppiare la sua durata con il flusso e la concentrazione corretti.
- Acquistando al prezzo per mola invece che al costo per parte; il rapporto G e il tempo di raddrizzatura solitamente contano più del prezzo.
Come decidere in officina
- Identificare materiale e durezza del pezzo.
- Scegliere la famiglia abrasiva dalla tabella: diamante, CBN, ossido di alluminio o SiC.
- Selezionare il legante: resina, metallo, vetrificato o elettrodeposto.
- Impostare grana e concentrazione per finitura e asportazione.
- Verificare velocità, rigidità della macchina e refrigerante.
- Eseguire una prova e misurare rapporto G, Ra e tempo ciclo.
La regola di confine
Il diamante non deve essere usato sui metalli ferrosi. Per l'acciaio, la ghisa e le loro leghe, utilizzare CBN. Questa regola singola preclude la maggior parte delle rotture premature delle ruote in officine miste.
Limite d'impiego — quando non usare il diamante
Il diamante è l'abrasivo più duro ed è la scelta corretta per i materiali duri, fragili e non ferrosi come il carburo cementato, le ceramiche, il vetro, il silicio, lo zaffiro, la ferrite, la grafite e i compositi. Non deve essere usato sui metalli ferrosi — acciaio, ghisa e loro leghe — perché il carbonio del diamante reagisce con il ferro alle temperature di rettifica (all'incirca oltre 700 °C / 1300 °F). Questa affinità chimica provoca una rapida e anomala usura del diamante (grafitizzazione) e distrugge la mola. Per acciaio, acciaio temprato, ghisa e altri pezzi ferrosi, usare invece il CBN (nitruro di boro cubico).