: +86 15874211461

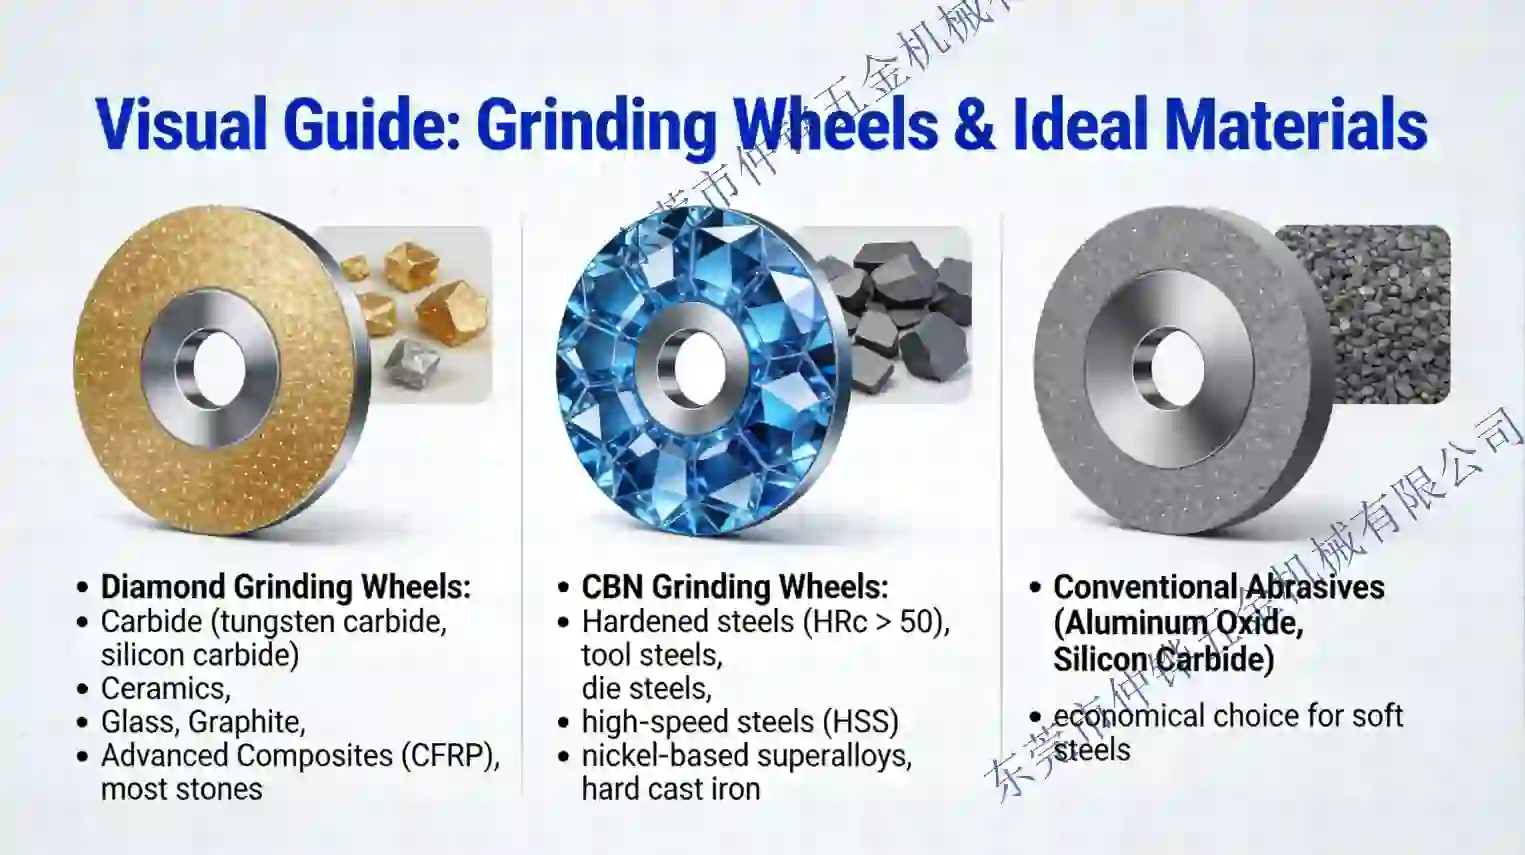
Aşındırıcıyı taşın rengine göre değil, iş parçasına göre seçin. Elmas sert, kırılgan, demir içermeyen malzemeler (sert metal, seramik, cam, silisyum, kompozitler) içindir. CBN demir esaslı metaller (sertleştirilmiş çelik, HSS, dökme demir, süper alaşımlar) içindir. Alüminyum oksit, karbon ve takım çelikleri için ekonomik genel amaçlı aşındırıcıdır. Silisyum karbür; alüminyum, dökme demir, seramik ve taş gibi demir içermeyen, kırılgan veya düşük çekme dayanımlı malzemeler için uygundur.
Dört aşındırıcı aile
Herhangi bir bağlanmış taşlama taşı neredeyse dört farklı aşındırıcı kullanır. Farklılıklar sertlik, direncilik ve iş parçasıyla kimyasal reaksiyon - sadece fiyat değil.
- Elmas en sert aşındırıcıdır. Sert metal, seramik, cam, silisyum, safir, ferrit, grafit ve kompozitlerde keskin kalır. Elması çelik veya dökme demir üzerinde kullanmayın: karbon ve elmas demirle reaksiyon gösterir ve taşlama taşı anormal hızda aşınır.
- CBN (kubik bor nitrit) en sert ikinci aşındırıcıdır ve demirle kimyasal reaksiyon göstermez. Sertleştirilmiş çelik, HSS, dökme demir, yataklı çelik ve birçok nikelden oluşan süper alaşımlar için doğru seçenektir.
- Alüminyum oksit (beyaz, kahverengi, pembe, rubi) sert, ekonomik bir aşındırıcıdır. Karbon çeliği, alaşımlı çelik, araç çeliği ve dökme demir için kullanılır. Genel atölye taşlama için varsayılan seçenektir.
- Silisyum karbür (siyah ve yeşil) daha sert ve kırılgan bir aşındırıcıdır. Alüminyum, dökme demir, seramik, cam, taş ve düşük gerilmeli veya demirden olmayan malzemeler için kullanılır, özellikle bir soğutma, serbest kesme gerektiren durumlarda.
| Abrasif | Mukayeseli sertlik | Tipik iş parçaları | Önlenecekler | Sıklıkla kullanılan bağlar | Mukayeseli maliyet |
|---|---|---|---|---|---|
| Elmas | En yüksek | Sert metal, seramik, cam, silikon, safir, CFRP, grafit | Sertleştirilmiş çelik, dökme demir, nikel alaşımları | Reçine, metal, vitrifiye, galvanik bağ | Yüksek |
| CBN | Çok yüksek | Sertleştirilmiş çelik, HSS, dökme demir, çelik yataklar, süper alaşımlar | Sert metal, seramik, cam | Vitrifiye, reçine, metal, galvanik bağ | Yüksek |
| Alüminyum oksit | Orta | Sertleştirilmiş çelik, alaşımlı çelik, araç çeliği, dökme demir | Sert metal, cam, seramik | Vitrifiye bağ, reçine bağ, kabuk bağ | Düşük-orta |
| Silisyum karbidi | Yüksek | Alüminyum, dökme demir, seramik, cam, taş, kauçuk | Yüksek yük altındaki çelik (kimyasal olarak unstable) | Vitrifiye bağ, reçine bağ, kauçuk | Düşük-orta |
Maliyet bakımından göreli maliyet apenas bir gösterge; taşlama taşı boyutu, bağ, hassasiyet ve sipariş miktarı final fiyatı belirler.
Mal parçasının seçimi
Bu tabloyu ilk filtreye kullanın. İkinci filtrenin bağ ve üçüncü filtrenin tane ve konsantrasyon olduğu görüldüğü bağ tipleri rehberi ve taşlama taşı seçimi aracı sayfasını inceleyin.
| Mal parçası | İlk tercih | Alternatif | Sebep |
|---|---|---|---|
| Sert metal (WC-Co) | Elmas | – | Elmas keskin kalır; CBN kobalt bağ ile tepkimeye girer. |
| Sertleştirilmiş çelik >45 HRC | CBN | Alüminyum oksit hafif işler için | CBN demir karşı kimyasal olarak stabil |
| HSS ve araç çeliği | CBN veya alüminyum oksit | – | CBN için ömür ve form; AO için maliyet |
| Dökme demir | CBN veya silisyum karbür | Alüminyum oksit | Üretimde CBN; maliyeti duyarlı işlerde SiC |
| Paslanmaz çelik | CBN veya beyaz alüminyum oksit | – | Yük yüklememeye dikkat edin; soğutma sıvısı olarak soğuk kesme ve sülfürsüz soğutma kullanın |
| Alüminyum ve bakır alaşımları | Silisyum karbidi | Elmas yüksek silisyum Al için | SiC soğuk keser; elmas yüklemeye neden olabilir |
| Seramik ve cam | Elmas | - | Elmas, bu sertlikte ekonomik olarak tek aşındırıcıdır |
| CFRP ve kompozitler | Elmas | - | Temiz kesme, düşük delinme |
| Taş ve beton | Elmas | Silisyum karbür yumuşak taş için | Elmas segmentleri aşınmaya karşı direnci gösterir |
| Kauçuk ve plastikler | Silisyum karbür | – | Tuzaklı, kırılgan tane kesinti yapmadan keser |
Sertlik, her şey değildir
İki aşındırıcı da iş için yeterince sert olabilir ve hâlâ farklı davranabilir. Elmas ve CBN superabrasivesdir: uzun süre keskin kalırlar, ancak daha yüksek maliyetlidir ve doğru bağ ve makine elastikiyetine sahip olmak gerekir. Alüminyum oksit ve silisyum karbür konvansiyonel aşındırıcılardır: daha hızlı aşınır, daha kolay kendini tazyiklendirir ve daha az elastikiyetli makineleri tolere eder.
Bağ seçimi aynı aşındırıcıyı dramatik olarak değiştirir. Reçine bağlı elmas taşlama taşı soğuk keser ve yüzey kalitesi iyidir; metal bağlı taşlama taşı formu tutar ve daha uzun yaşar ancak farklı bir düzeltme gerektirir. Reçine bağ ve vitrifiye bağ karşılaştırmasını okuyun önce spesifikasyonu belirleyin.
Hata yapma ortak noktaları
- Kullanım için en sert aşındırıcı olan çeliğe elmas kullanın. Taşlama taşı parlayacak, yanacak ve ömrünü kaybedecek; CBN kullanın.
- Karbideye alüminyum oksit kullanmayın. Aşındırıcı çok yumuşak ve taşlama taşı şekil alamayacaktır.
- Taşlama taşının dengesizliği veya düzeltme sorunundan kaynaklanan yüzey kalitesini düzeltmek için ince tane seçin.
- Soğutma sıvısı ihmal edin: doğru akış ve konsantrasyonla aynı taşlama taşı ömrünü iki katına çıkarabilirsiniz.
- Fiyat başına taşlama taşı yerine parça başına maliyeti düşünün; G-oranı ve düzeltme zamanı genellikle daha önemlidir.
Atölide nasıl karar vereceğiz
- İş parçasının malzemesini ve sertliğini belirleyin.
- Tablodan aşındırıcı grubunu seçin: elmas, CBN, alüminyum oksit veya SiC.
- Bağı seçin: reçine, metal, vitrifiye veya galvanik.
- İstenen yüzey ve talaş kaldırma için tane ve konsantrasyonu ayarlayın.
- Taşlama hızını, makine rijitliğini ve soğutmayı kontrol edin.
- Deneme yapın; G oranı, Ra ve çevrim süresini ölçün.
Sınırlama kuralı
Elmas, demirli metallerde kullanılmamalıdır. Çelik, dökme demir ve bunların alaşımlarında CBN kullanın. Bu tek kural, karışık atölyelerde en çok erken taşlama taşı başarısızlıklarını önler.
Sınır kuralı — elmasın kullanılmaması gereken durumlar
Elmas en sert aşındırıcıdır ve sert metal, seramik, cam, silikon, safir, ferrit, grafit ve kompozitler gibi sert, kırılgan, demir içermeyen malzemeler için doğru seçimdir. Çelik, dökme demir ve bunların alaşımları gibi demir esaslı metallerde kullanılmamalıdır; çünkü elmastaki karbon, taşlama sıcaklıklarında (yaklaşık 700 °C / 1300 °F üzerinde) demirle reaksiyona girer. Bu kimyasal ilgi, hızlı ve anormal elmas aşınmasına (grafitizasyon) yol açarak taşlama taşını tahrip eder. Çelik, sertleştirilmiş çelik, dökme demir ve diğer demir esaslı iş parçaları için bunun yerine CBN (kübik bor nitrür) kullanın.